การเชื่อม TIG · อาร์กอนอาร์กอน
โปรไฟล์ฟิวชั่นที่กว้างขึ้นในตัวอย่างที่แสดง
เทคโนโลยี PANSTAR HEXCBLOC ผสมผสานแผ่นถ่ายเทความร้อนที่ขึ้นรูป ชุดแผ่นเชื่อมด้วยเลเซอร์ และช่องร้อนและเย็นแยกกันสำหรับงานกระบวนการทางอุตสาหกรรม ฝาครอบบริการแบบถอดได้ช่วยให้เข้าถึงแกนที่เชื่อมเพื่อตรวจสอบและทำความสะอาดได้อย่างเหมาะสม
ลอนอัดขึ้นรูปเป็นพื้นผิวการถ่ายเทความร้อนและสร้างทางเดินระหว่างแผ่นที่อยู่ติดกัน จุดสัมผัสในโปรไฟล์ที่ขึ้นรูปจะรองรับปึกแผ่น รูปทรงของเพลทที่เลือกจะกำหนดระยะห่างของช่อง และจะต้องตรวจสอบกับแบบการผลิตที่ได้รับอนุมัติ
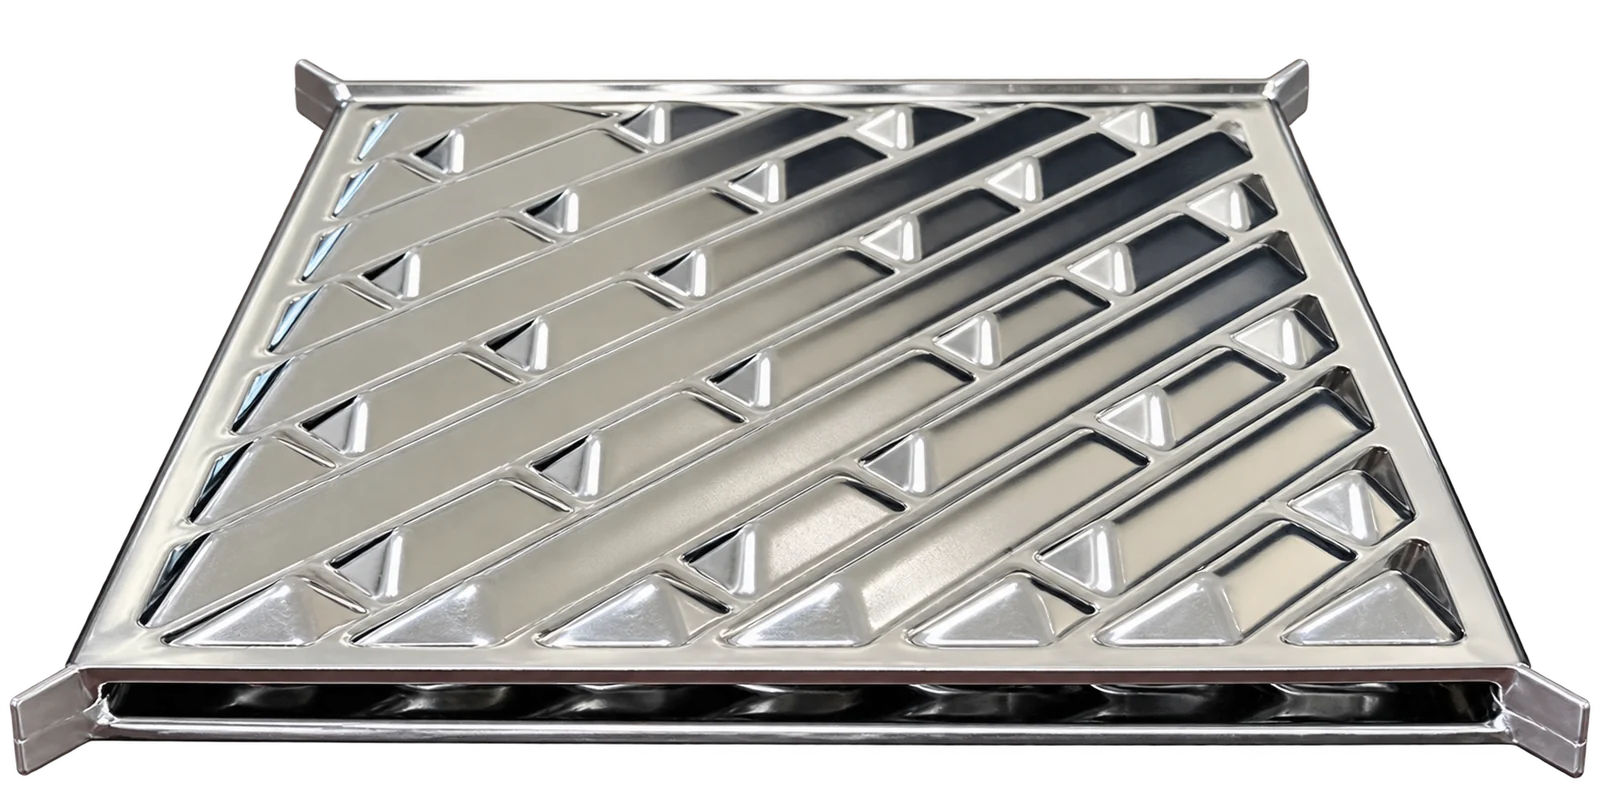
ภาพเคลื่อนไหวแสดงแผ่นเพลทที่มีรูปแบบซ้อนกันโดยมีคู่ขอบสลับกันเชื่อมกันเพื่อสร้างช่องทางไหลร้อนและเย็นแยกกัน ขอบเปิดเชื่อมต่อแต่ละกลุ่มช่องสัญญาณเข้ากับวงจร มันแสดงให้เห็นการสร้างช่อง; การจัดเรียงการไหลที่เลือกเป็นไปตามการออกแบบอุปกรณ์ที่ได้รับอนุมัติ
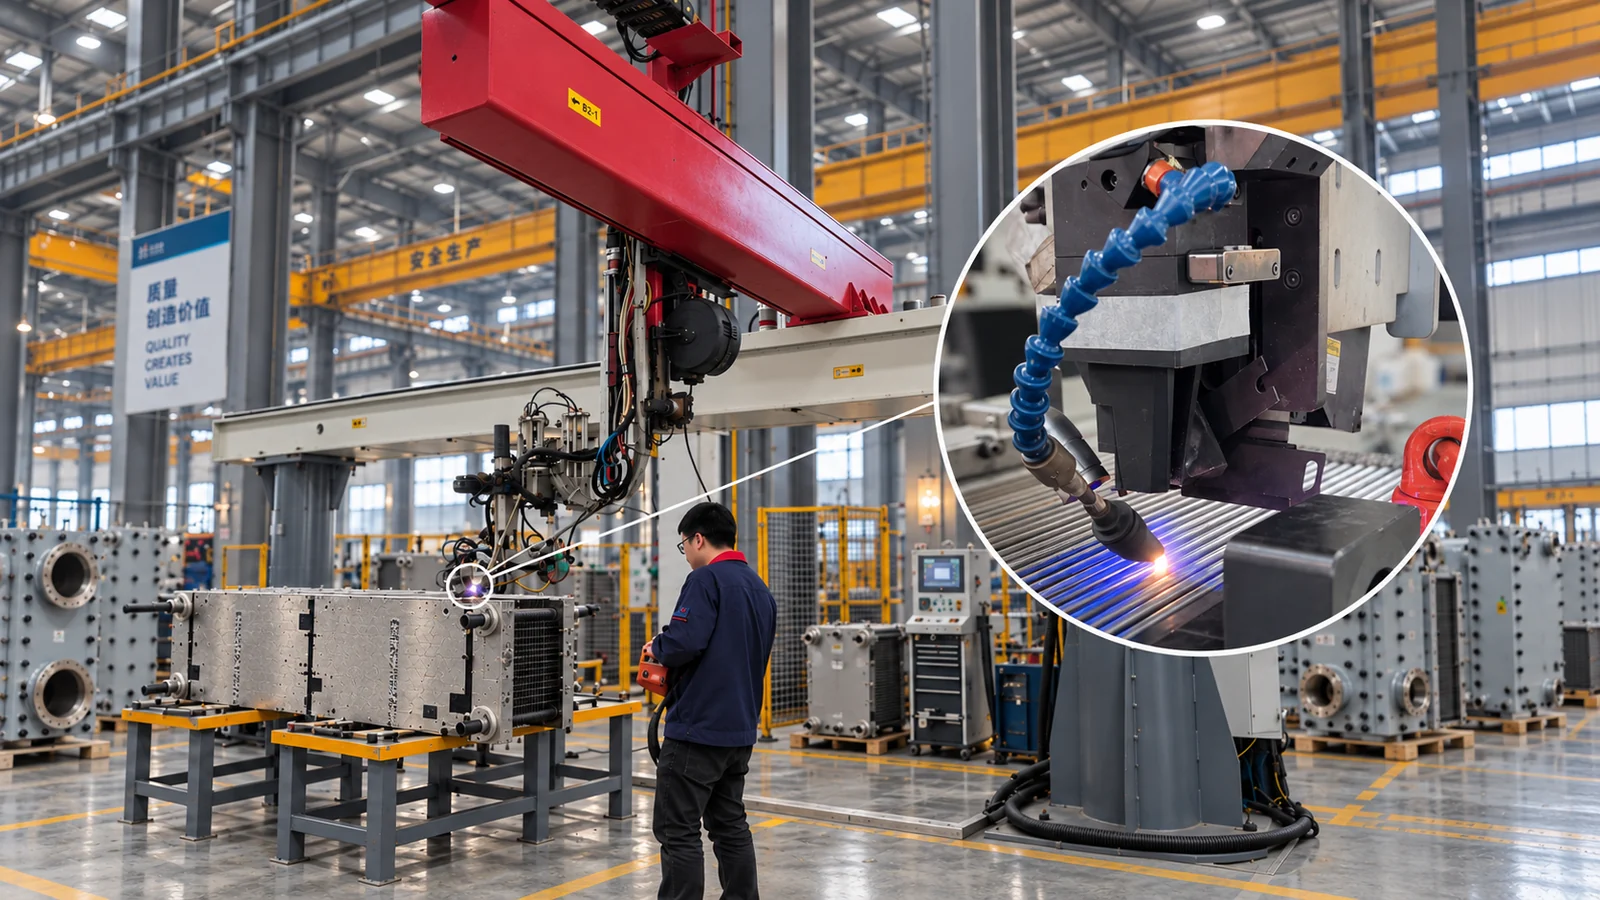
การเชื่อมด้วยเลเซอร์จะเป็นไปตามเส้นทางรอยต่อที่เลือกเพื่อปิดผนึกขอบแผ่นและสร้างชุดแผ่น การป้อนความร้อนแบบเข้มข้นสามารถสร้างโซนการเชื่อมที่แคบภายใต้สภาวะการผลิตที่ได้รับการควบคุม ผลลัพธ์ที่สามารถทำซ้ำได้ขึ้นอยู่กับการควบคุมและการตรวจสอบกระบวนการ
โปรไฟล์ฟิวชั่นที่กว้างขึ้นในตัวอย่างที่แสดง
โปรไฟล์ฟิวชันเข้มข้นในตัวอย่างที่แสดงไว้
เลเซอร์แบบโฟกัสสามารถรวมความร้อนที่ข้อต่อได้ โปรไฟล์ฟิวชั่นที่ได้จะขึ้นอยู่กับวัสดุ ความหนา และการตั้งค่ากระบวนการ
อินพุตความร้อนเฉพาะจุดสามารถจำกัดโซนที่ได้รับผลกระทบและการบิดเบือนได้ ขอบเขตขึ้นอยู่กับขั้นตอนการเชื่อม รูปทรงของข้อต่อ และการควบคุมฟิกซ์เจอร์
พารามิเตอร์การติดตั้งข้อต่อและการเชื่อมจะถูกเลือกเพื่อให้ได้การหลอมรวมผ่านข้อต่อที่ต้องการ
การเชื่อมด้วยเลเซอร์ PANSTAR มุ่งเน้นพลังงานที่ข้อต่อเพื่อสร้างโซนฟิวชั่นที่ลึกและแคบ หน้าตัดที่ขยายใหญ่ขึ้นจะแสดงโปรไฟล์ขอบแผ่นแบบเชื่อม
การทดสอบแรงดึงจะตรวจสอบรอยเชื่อมภายใต้การรับน้ำหนัก ชิ้นงานที่แสดงนี้แตกหักนอกเขตการเชื่อม โดยแนวเชื่อมยังคงสภาพเดิม
รูปทรงของข้อต่อที่แน่นอนควรได้รับการยืนยันจากแบบร่างของผู้ผลิตที่ได้รับอนุมัติสำหรับอุปกรณ์ที่กำลังประเมิน
ริมฝีปากที่ขึ้นรูปมาบรรจบกันที่รอยเชื่อมชน การเข้าถึงข้อต่อ ความต่อเนื่องของพื้นผิว และความสามารถในการทำความสะอาดขึ้นอยู่กับโปรไฟล์เพลทที่ได้รับอนุมัติ การดำเนินการเชื่อม และเงื่อนไขการบริการ
ขึ้นอยู่กับรูปทรง คุณสมบัติของของไหล และสภาพการทำงาน ช่องที่เหลืออาจส่งผลต่อความสามารถในการทำความสะอาดและพฤติกรรมการสะสมตัว ส่วนจริงจะต้องได้รับการตรวจสอบจากแบบการผลิตที่เกี่ยวข้อง
ความสามารถในการทำความสะอาดและพฤติกรรมการเกาะตัวของคราบจะขึ้นอยู่กับขนาดร่องที่เกิดขึ้นจริง องค์ประกอบของของไหล อุณหภูมิ โลหะผสม คุณภาพการเชื่อม ความเร็ว และวิธีการทำความสะอาด แผนงานสนับสนุนการอภิปรายทางวิศวกรรม พวกเขาไม่ได้สร้างการก่อสร้างหรือการปฏิบัติงานของหน่วยงานบุคคลที่สามโดยเฉพาะ
แผนผังการเชื่อมปลายทางเลือกอื่นเป็นตัวอย่าง ไม่ใช่ส่วนการผลิตที่ได้รับการตรวจสอบแล้วสำหรับผลิตภัณฑ์ของบุคคลที่สามโดยเฉพาะ แผนผังไม่ได้ปรับขนาดและไม่แสดงฟิลด์โฟลว์จากการคำนวณ
ข้อมูลอ้างอิงทางเทคนิค: Alfa Laval · เครื่องเชื่อม C · Alleima · การกัดกร่อนของรอยแยก
แผ่นที่ขึ้นรูปแต่ละแผ่นจะถูกเชื่อมเข้ากับช่องและจากนั้นเข้าไปในแกนการถ่ายเทความร้อน โดยแยกวงจรของไหลทั้งสองออกจากกัน ส่วนหัว แผง และซีลภายนอกทำให้ชุดประกอบสมบูรณ์ ฝาครอบที่ถอดออกได้ช่วยให้เข้าถึงบริการได้โดยไม่ต้องแยกแผ่นเชื่อม จะต้องประเมินการกักเก็บแรงดันสำหรับชุดประกอบที่ได้รับอนุมัติทั้งหมด
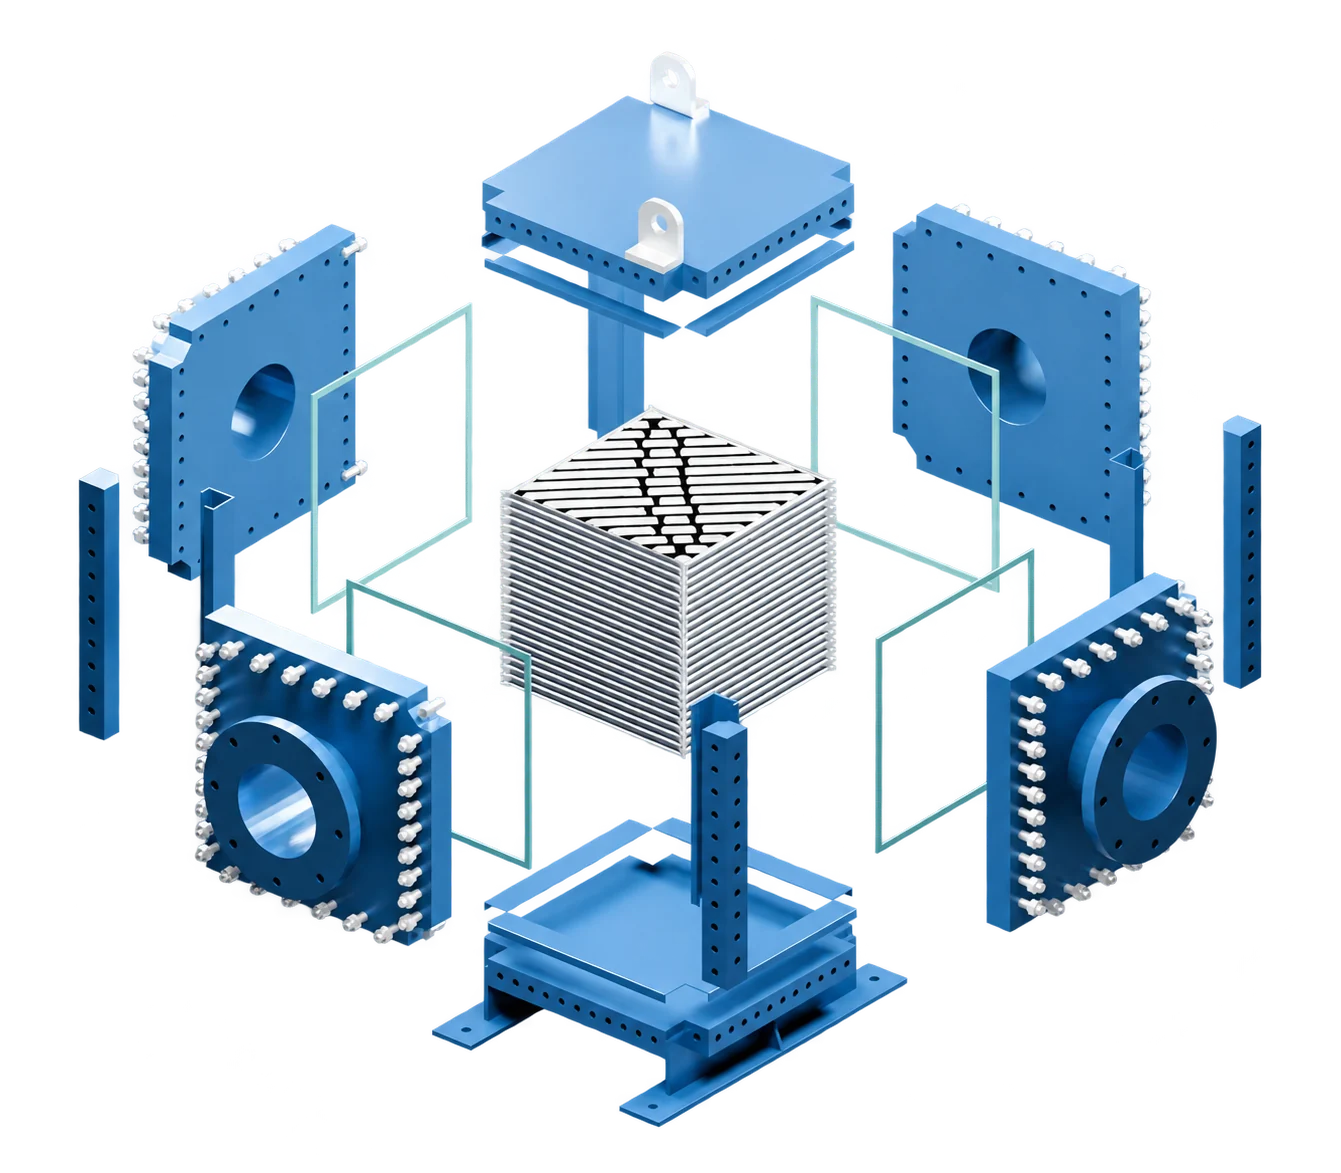
สลับระหว่างมุมมองแบบประกอบ แบบกระจาย และแบบไหลลื่น เส้นทางสีส้มระบุวงจรร้อน และเส้นทางสีน้ำเงินระบุวงจรเย็นในช่องที่อยู่ติดกัน แผนผังนี้แสดงโครงร่างที่แสดง ไม่ใช่ความเร็วหรืออุณหภูมิที่คำนวณ การจัดเรียงที่เลือกเป็นไปตามการออกแบบโครงการ
ฝาครอบที่ถอดออกได้เผยให้เห็นกลุ่มช่องสำหรับการตรวจสอบและการทำความสะอาดกลไกที่เหมาะสมในขณะที่ชุดเพลทยังคงเชื่อมอยู่ จัดให้มีพื้นที่สำหรับการถอดฝาครอบ ทำความสะอาดเครื่องมือ และการยก ตรวจสอบซีลแผงก่อนประกอบกลับเข้าไปใหม่
วิธีการทำความสะอาดขึ้นอยู่กับประเภทของการเปรอะเปื้อน ความแข็งของคราบสะสม ของเหลวในกระบวนการ การเข้าถึงช่อง และขั้นตอนการปฏิบัติงาน การเข้าถึงทางกลไกไม่ได้หมายความว่าเงินฝากทุกรายการสามารถถูกลบออกโดยกลไกได้