เครื่องมือเพลทและการขึ้นรูป
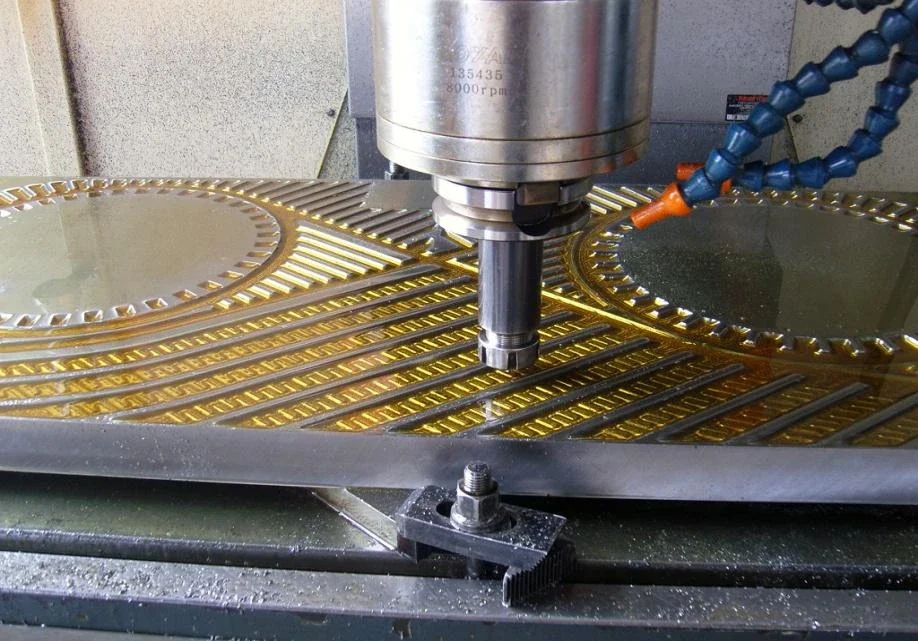
PANSTAR มีความสามารถในการออกแบบแม่พิมพ์และการตัดเฉือนภายในองค์กร ซึ่งรองรับด้วยการกดเพลทโดยเฉพาะ การใช้เครื่องมือจะกำหนดรูปทรงของลอนและขอบก่อนที่เพลตจะกลายเป็นแกนเชื่อม
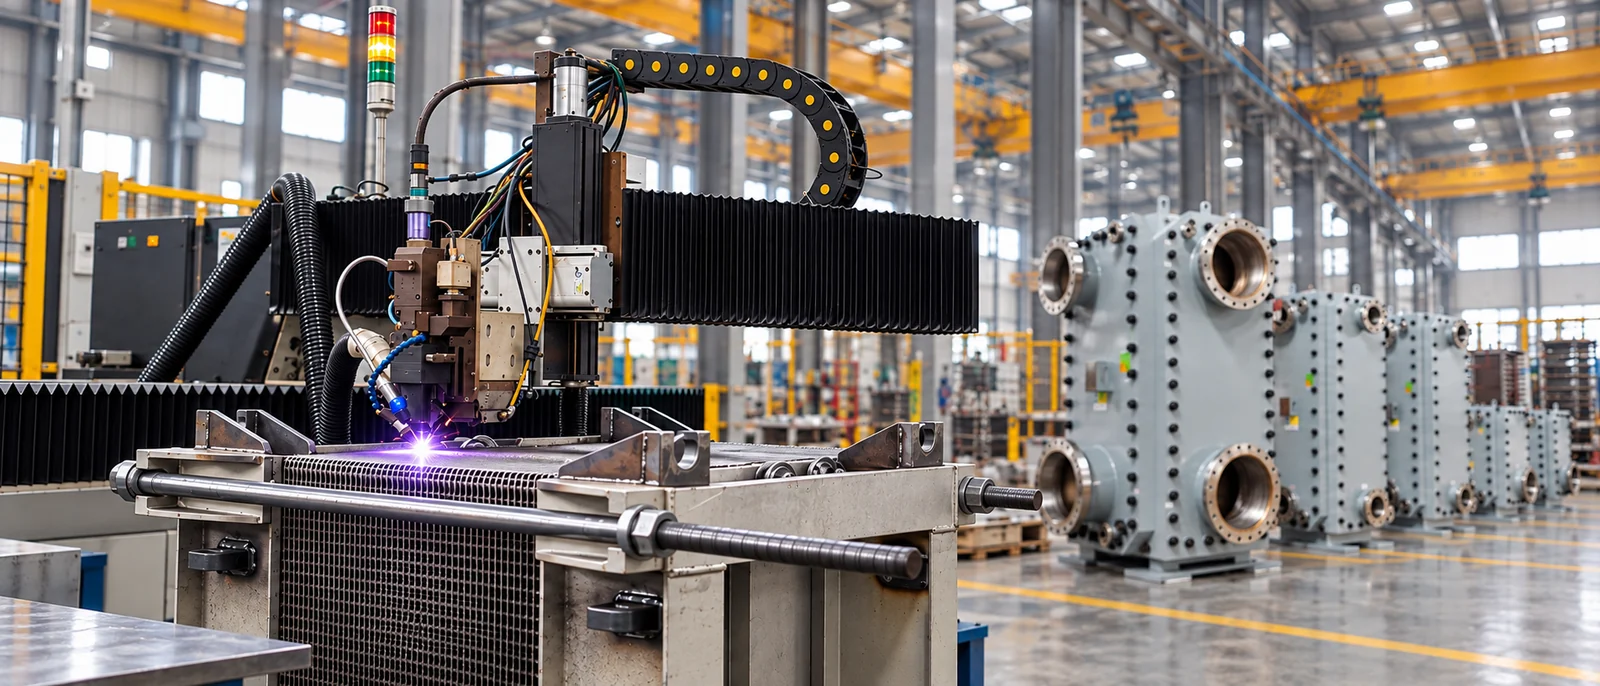
การขึ้นรูปเพลท การเชื่อมด้วยเลเซอร์อัตโนมัติ การประกอบและการตรวจสอบที่โรงงานผลิตของ PANSTAR
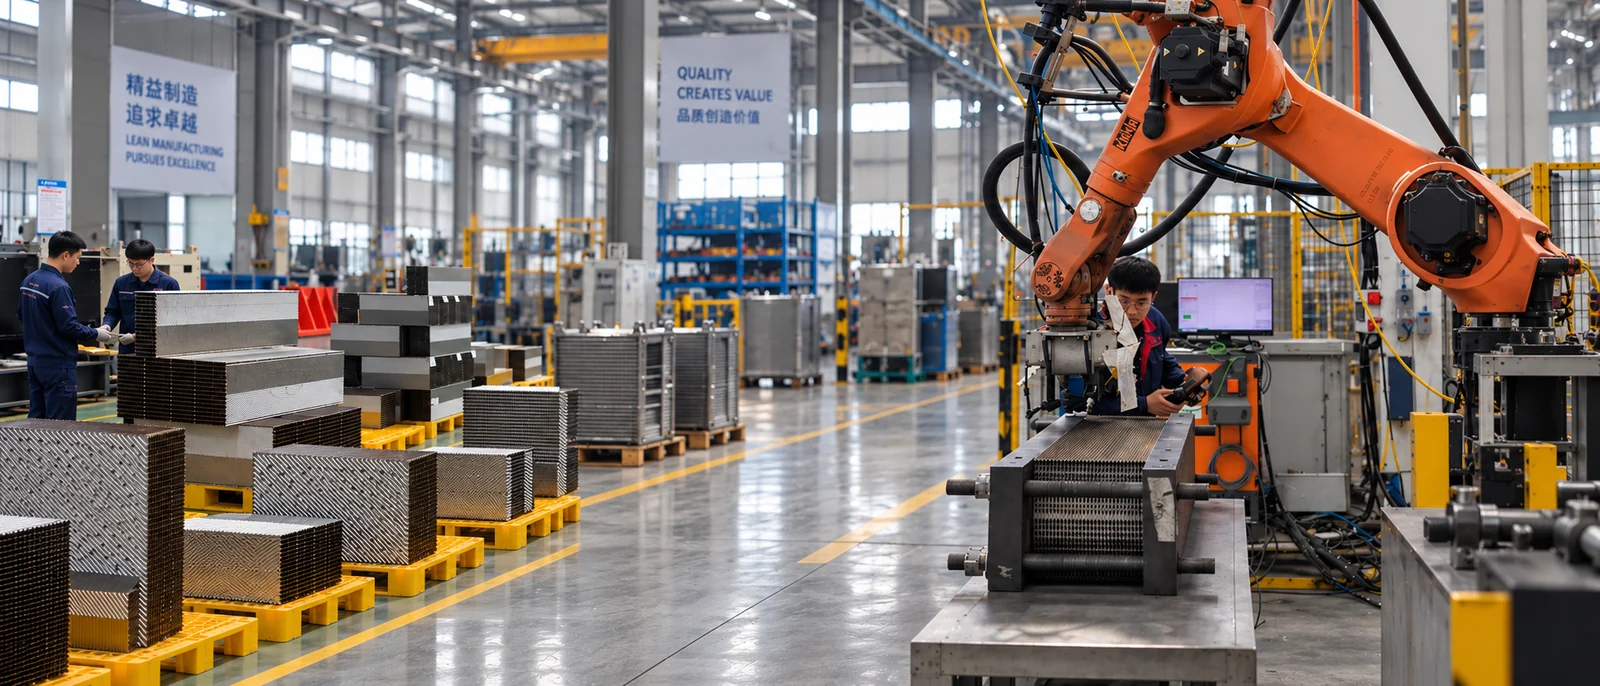
ไซต์งานหยางโจวผสมผสานความสามารถในการใช้เพลท การอัด และการเชื่อมเข้าด้วยกัน นอกจากนี้ PANSTAR ยังรายงานถึงสถานที่ทดสอบความร้อนภายในองค์กรเพื่อการพัฒนาผลิตภัณฑ์อีกด้วย
No. 3, Jinyuan Road, Anyi Industrial Park,มุมมองที่ใกล้ยิ่งขึ้นของสถานีการผลิตที่ใช้ในการดำเนินงานการผลิตเครื่องแลกเปลี่ยนความร้อนของ PANSTAR
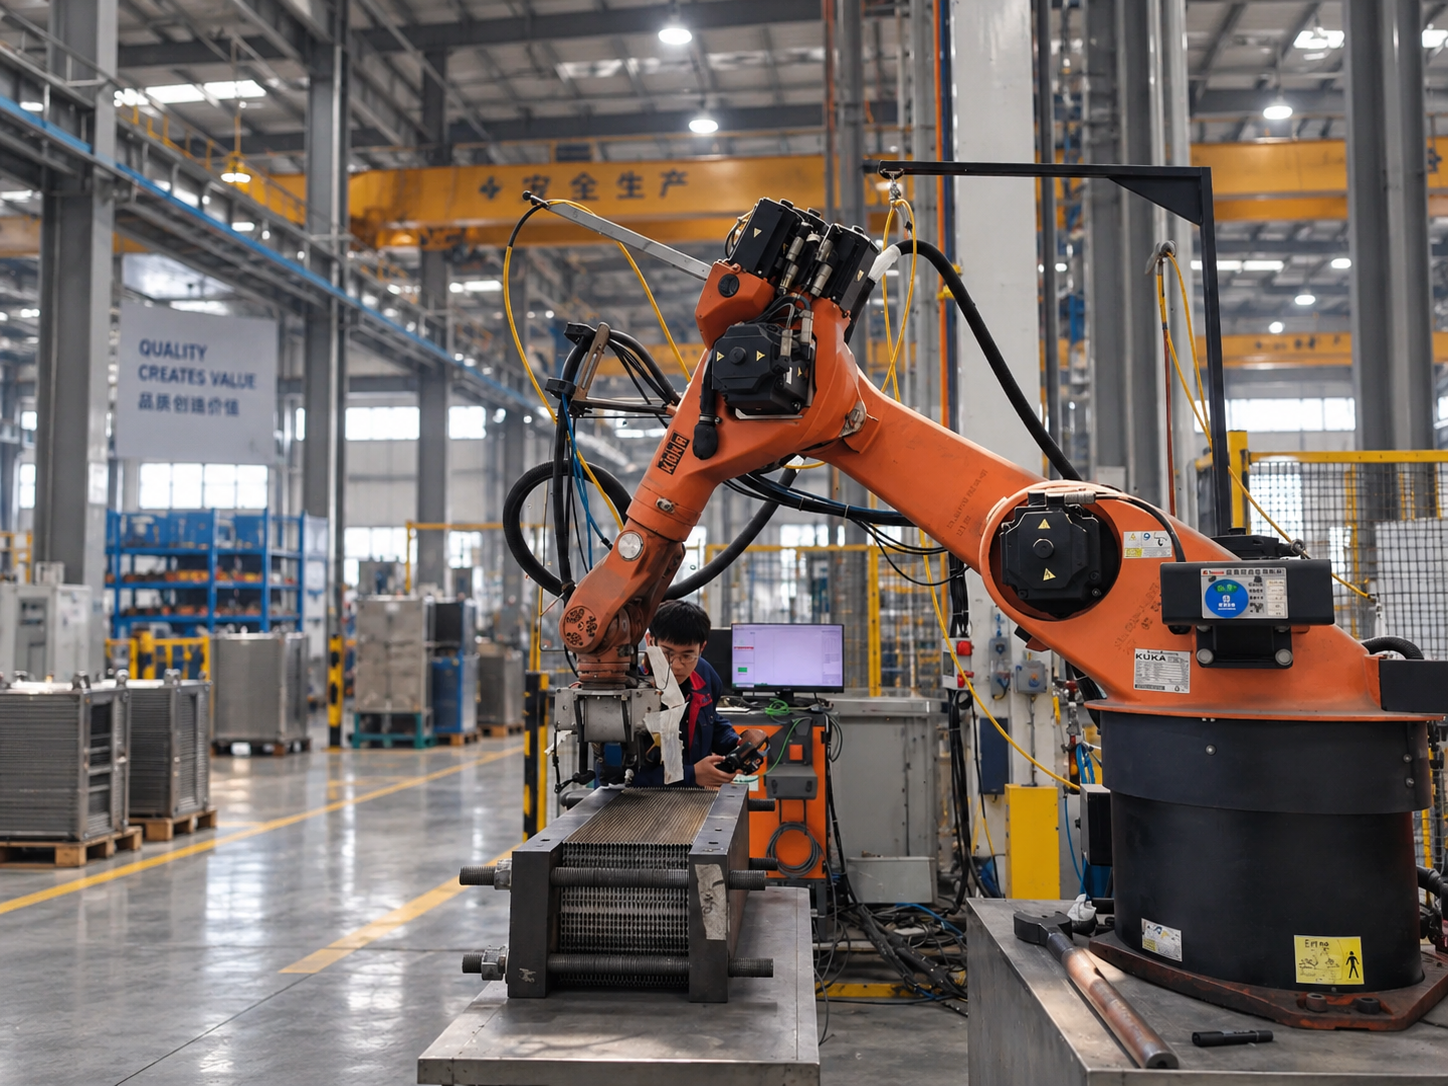
หุ่นยนต์และฟิกซ์เจอร์วางตำแหน่งงานรอบๆ ชุดประกอบเพลท
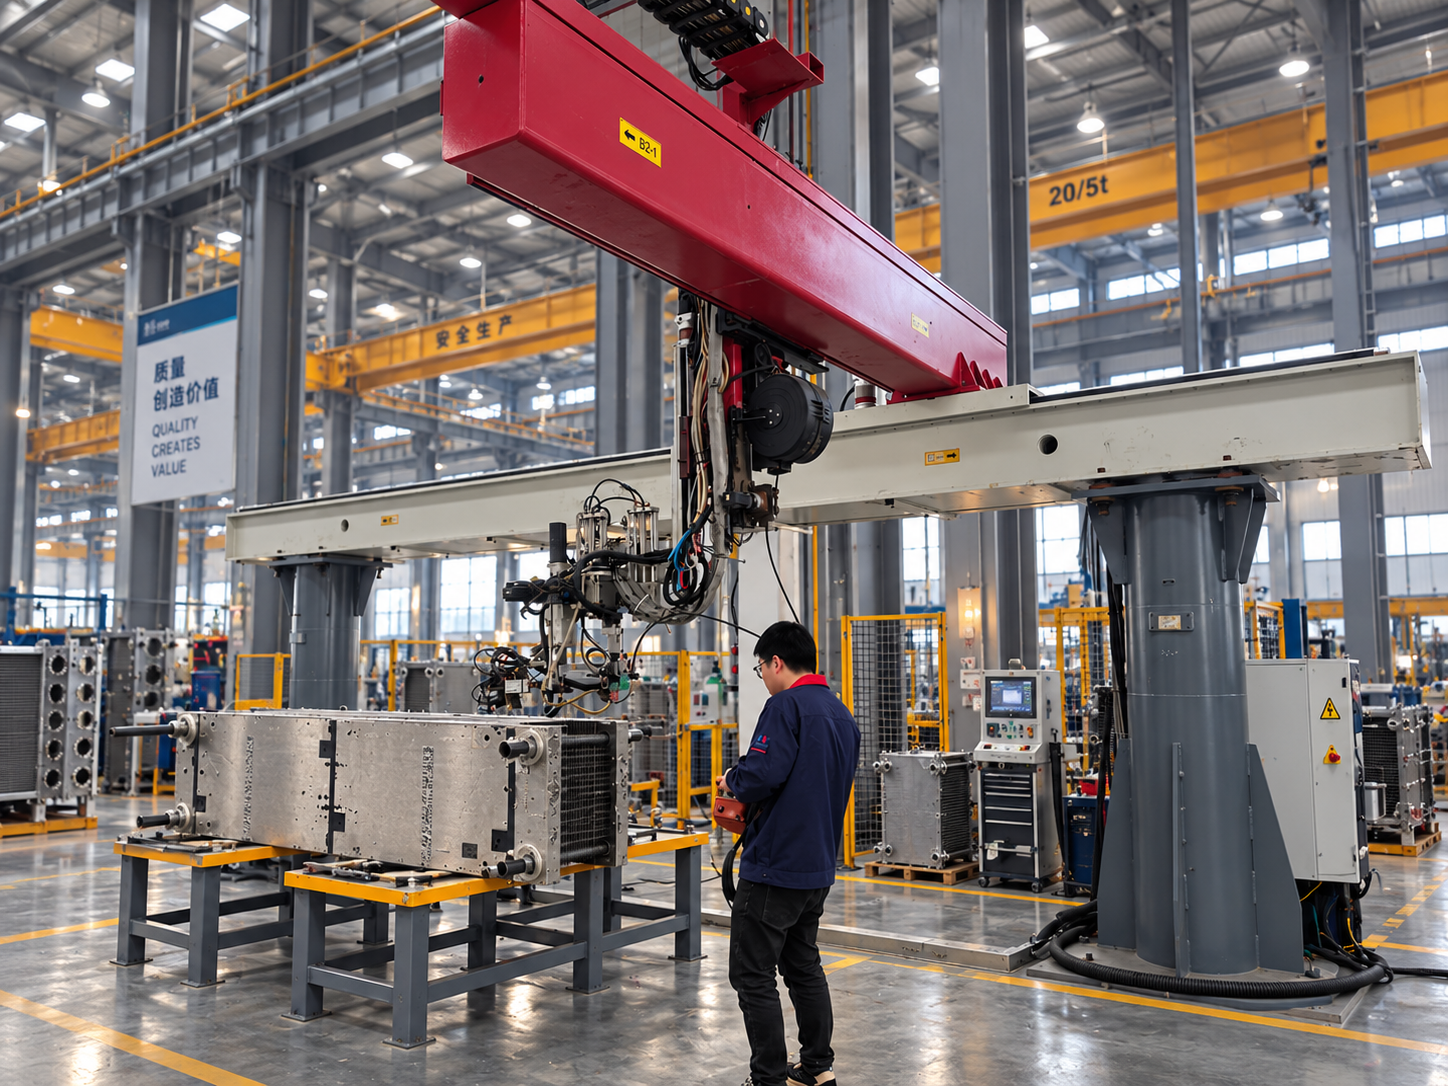
ชุดประกอบเพลทแบบหนีบใต้อุปกรณ์การผลิตแบบติดตั้งกับโครงสำหรับตั้งสิ่งของ
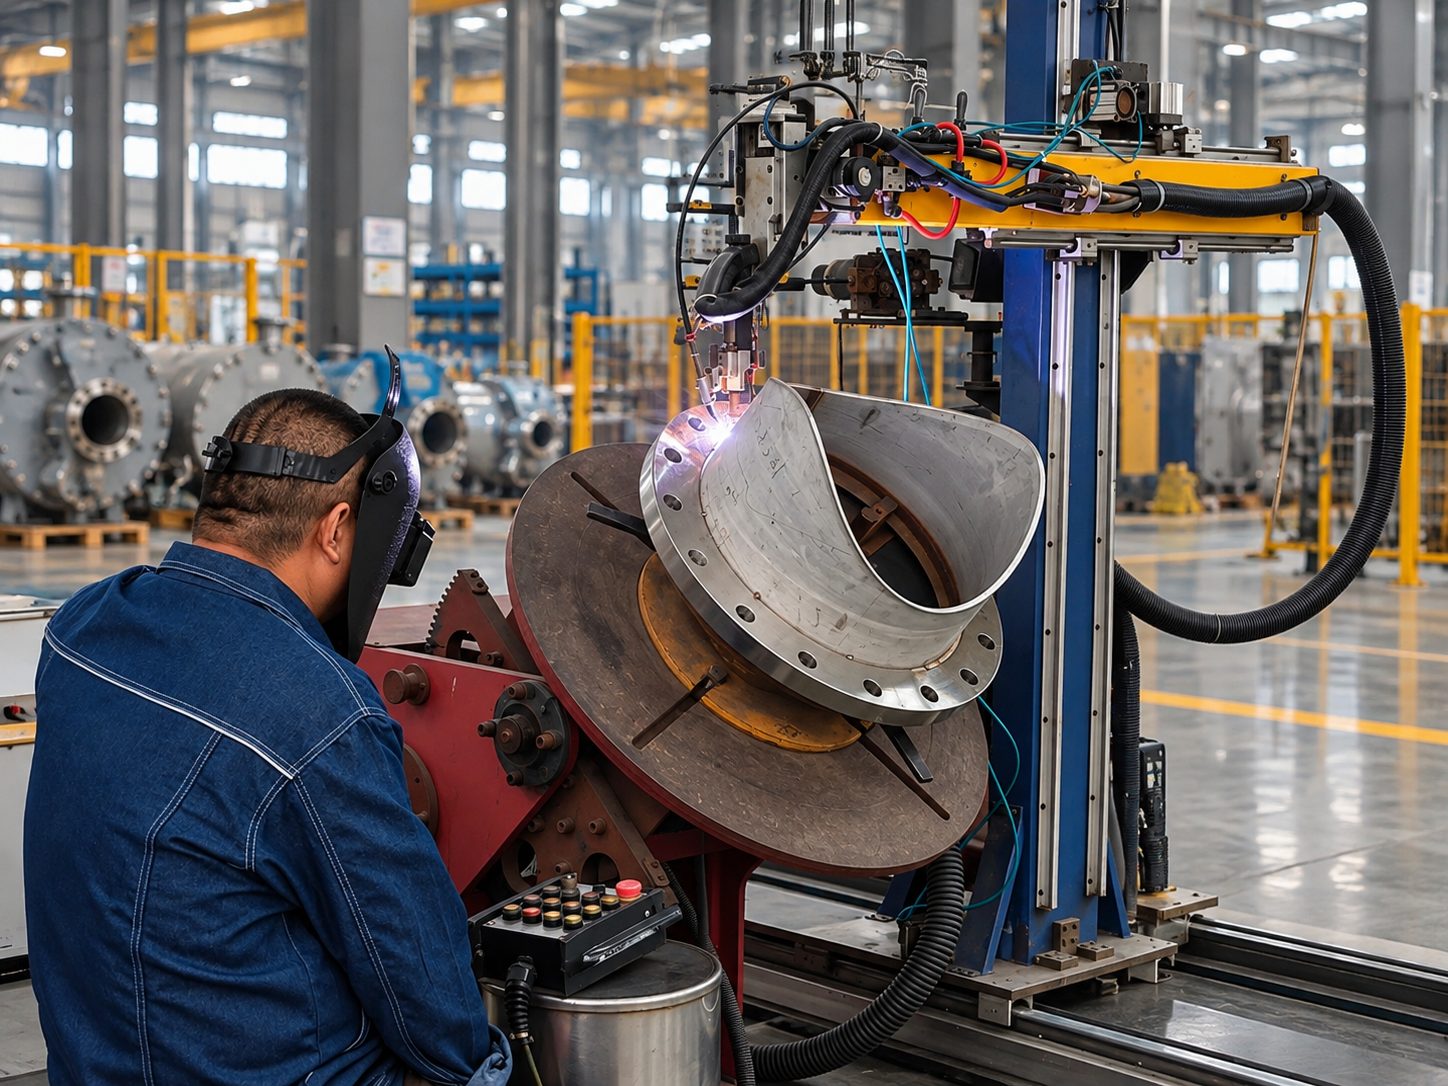
การเชื่อมต่อแบบหน้าแปลนสำหรับการเชื่อมในโรงงาน
PANSTAR มีความสามารถในการออกแบบแม่พิมพ์และการตัดเฉือนภายในองค์กร ซึ่งรองรับด้วยการกดเพลทโดยเฉพาะ การใช้เครื่องมือจะกำหนดรูปทรงของลอนและขอบก่อนที่เพลตจะกลายเป็นแกนเชื่อม
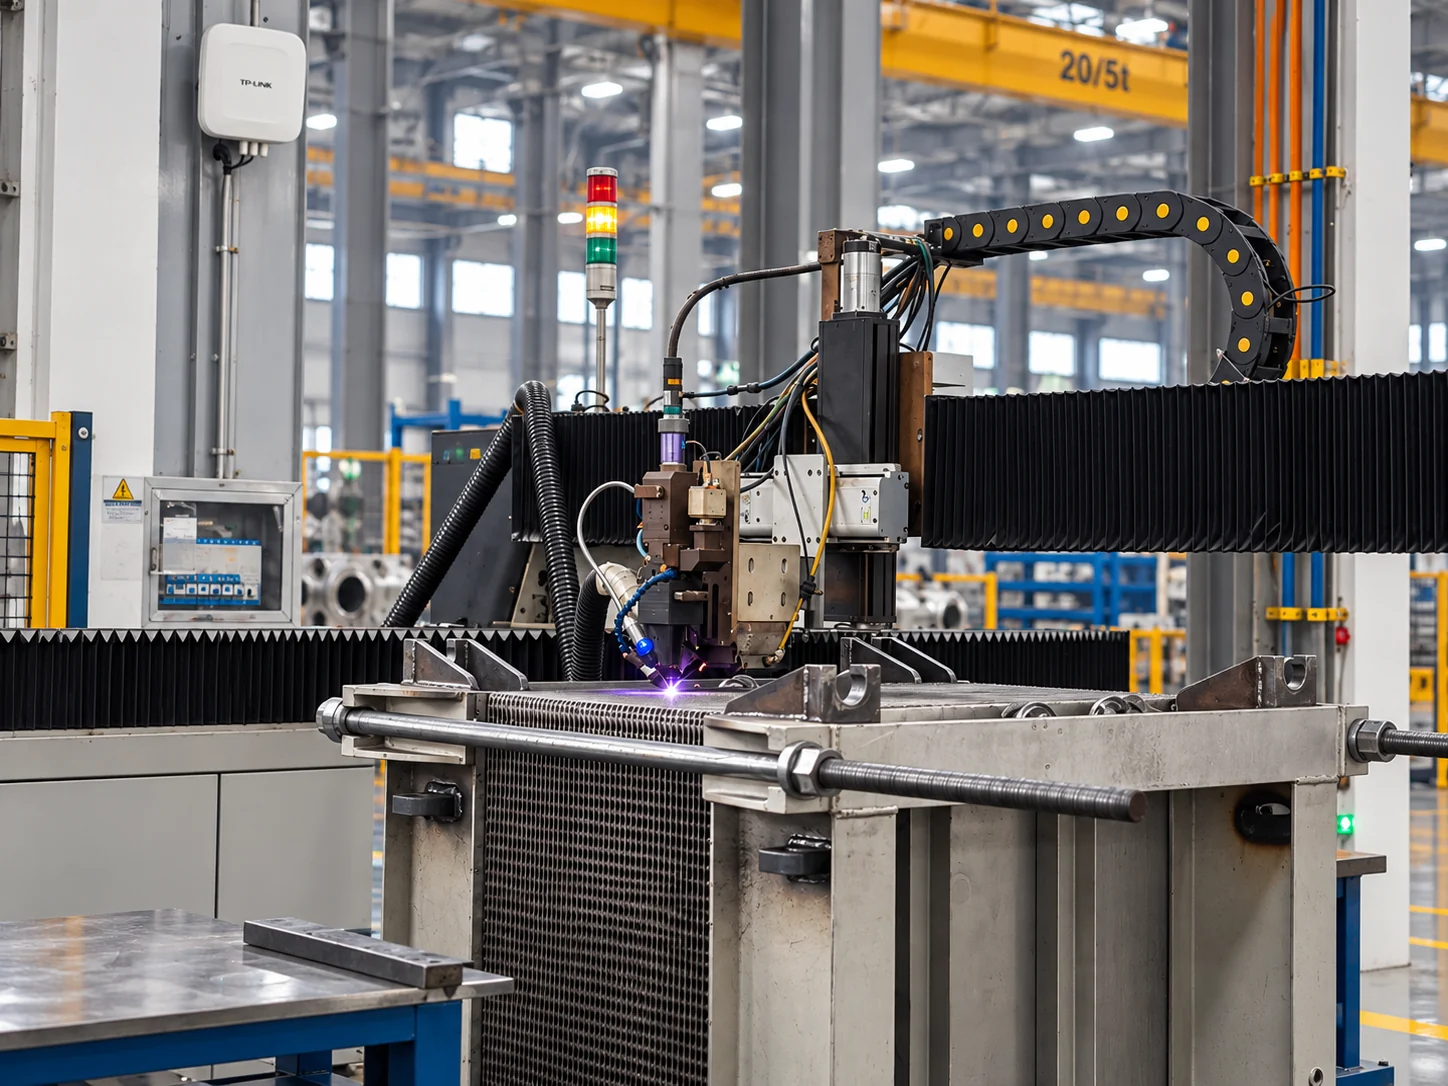
ไลน์การเชื่อมด้วยเลเซอร์รองรับการผลิตตัวแลกเปลี่ยนความร้อนแบบเชื่อม การวางตำแหน่งที่ควบคุมจะทำให้ขอบแผ่นมารวมกันเพื่อการเชื่อมซ้ำตามแนวขอบเขตของช่อง
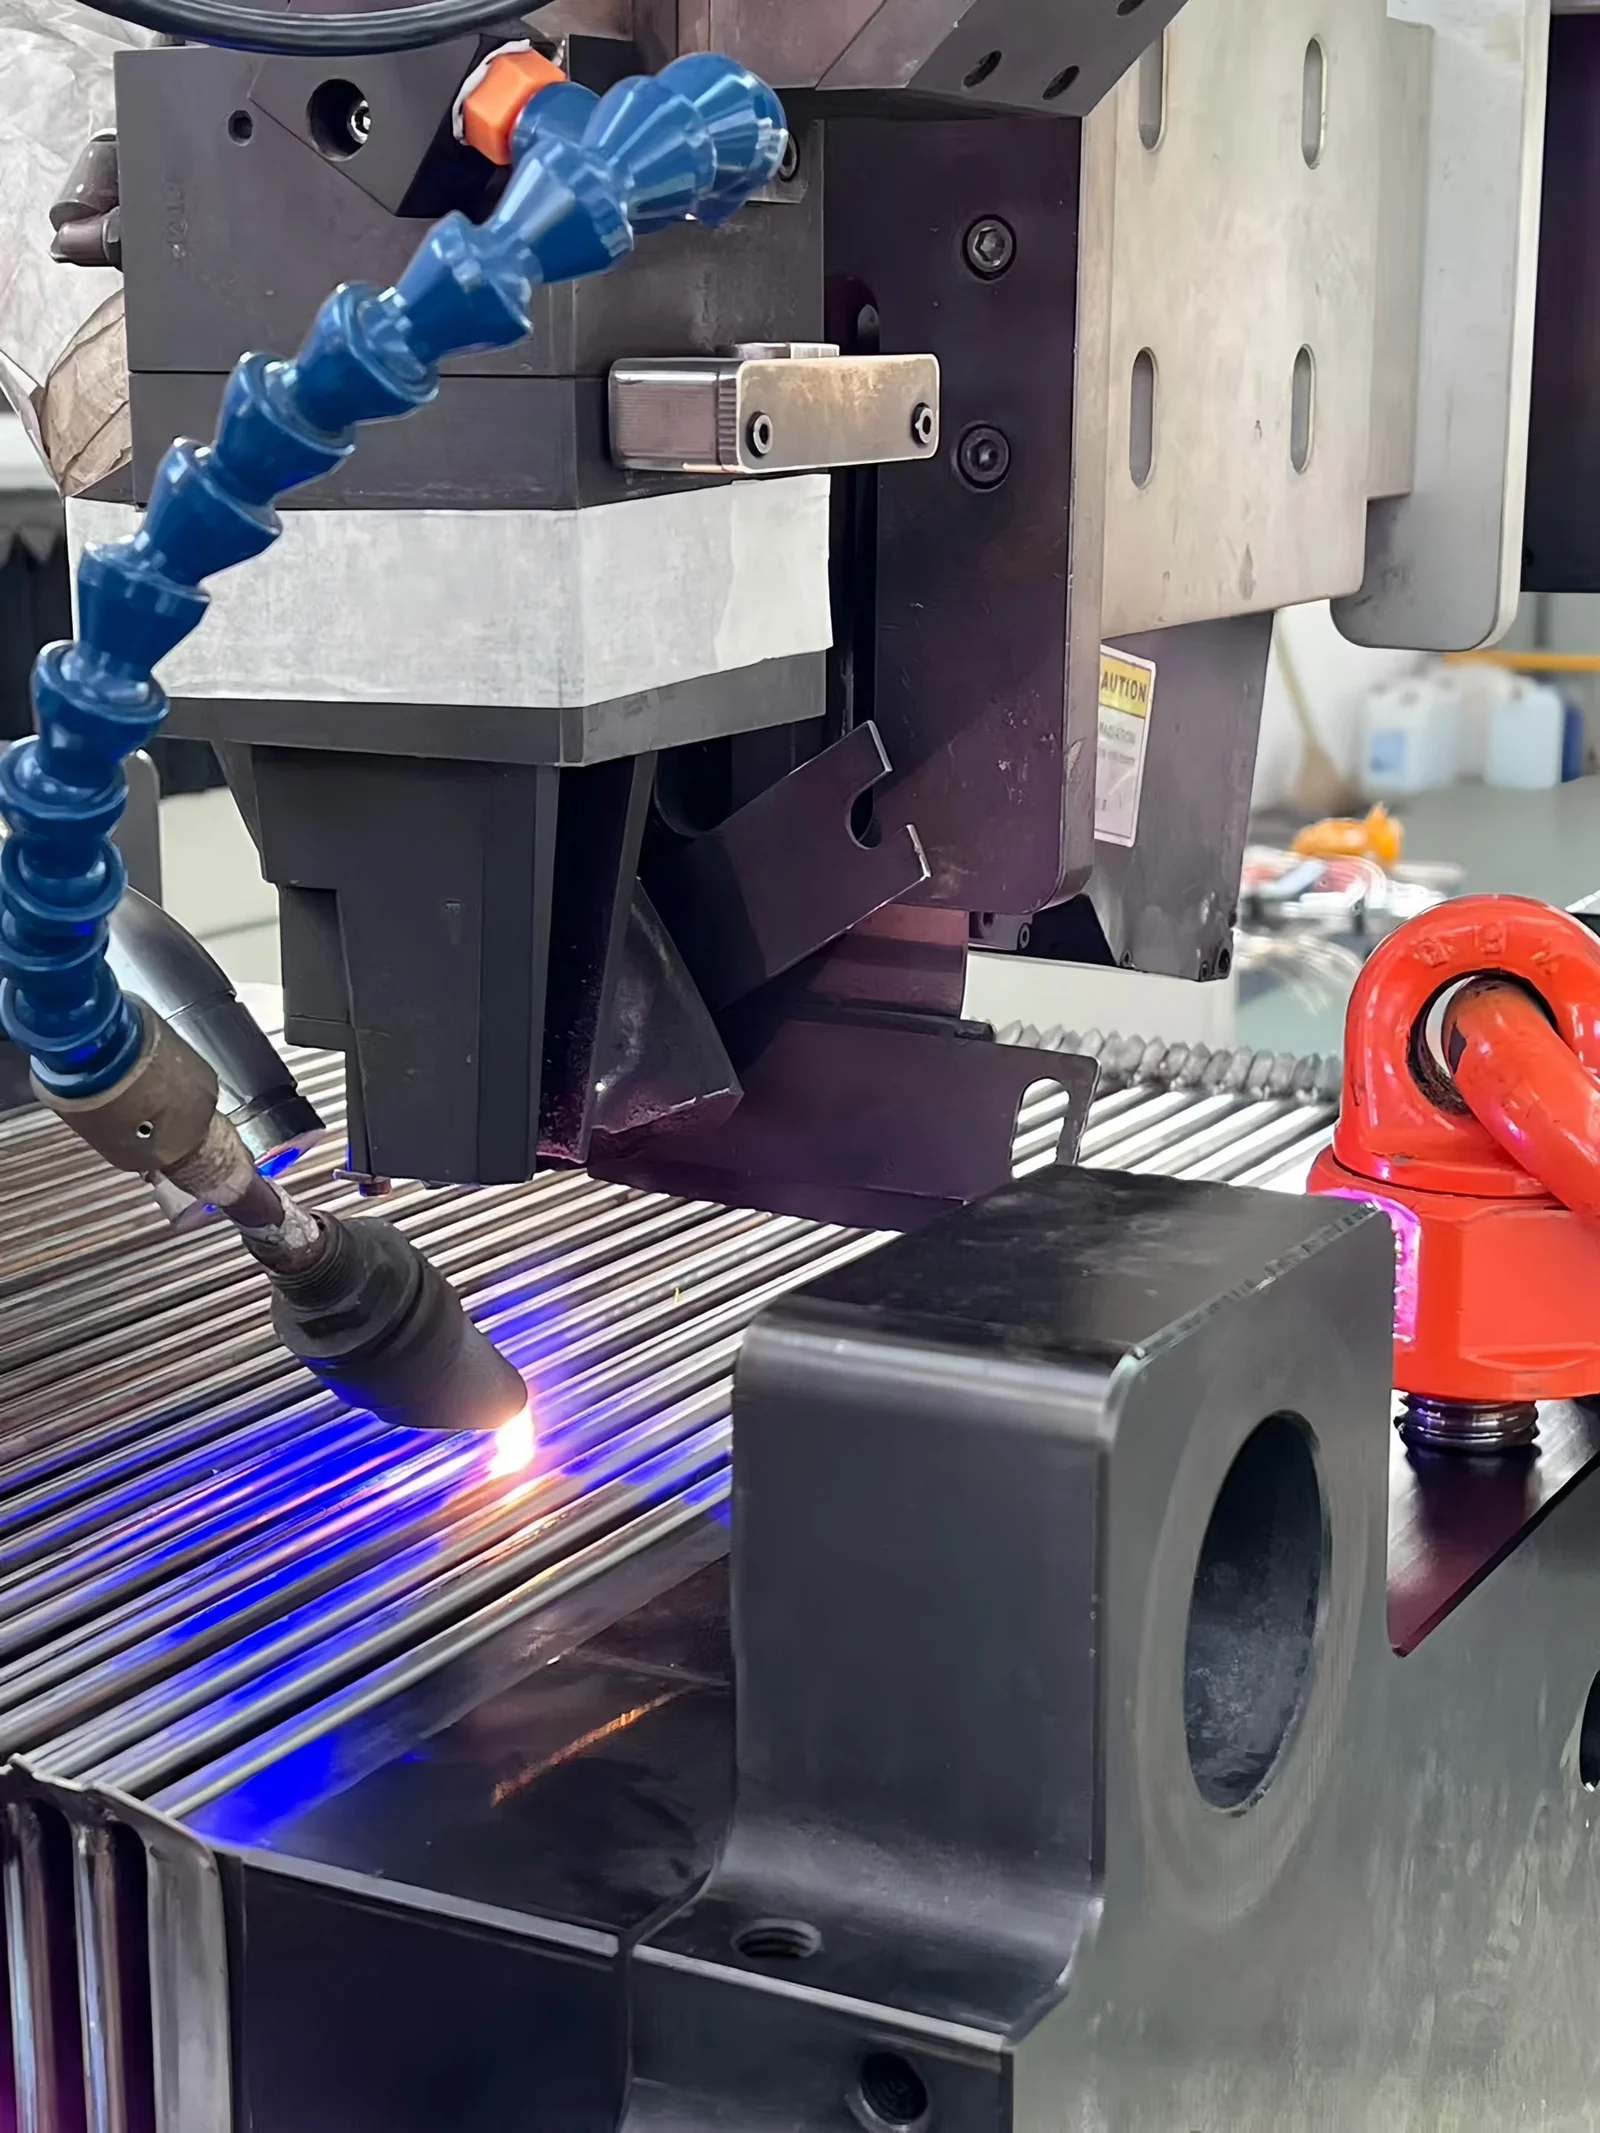
แผ่นที่อยู่ติดกันจะถูกต่อเข้าด้วยกันตามคู่ขอบสลับกันเพื่อสร้างวงจรแยกกันสองวงจร ขอบรอยเชื่อมที่แคบทำให้ช่องที่ขึ้นรูปเปิดทิ้งไว้เพื่อให้ไหลได้
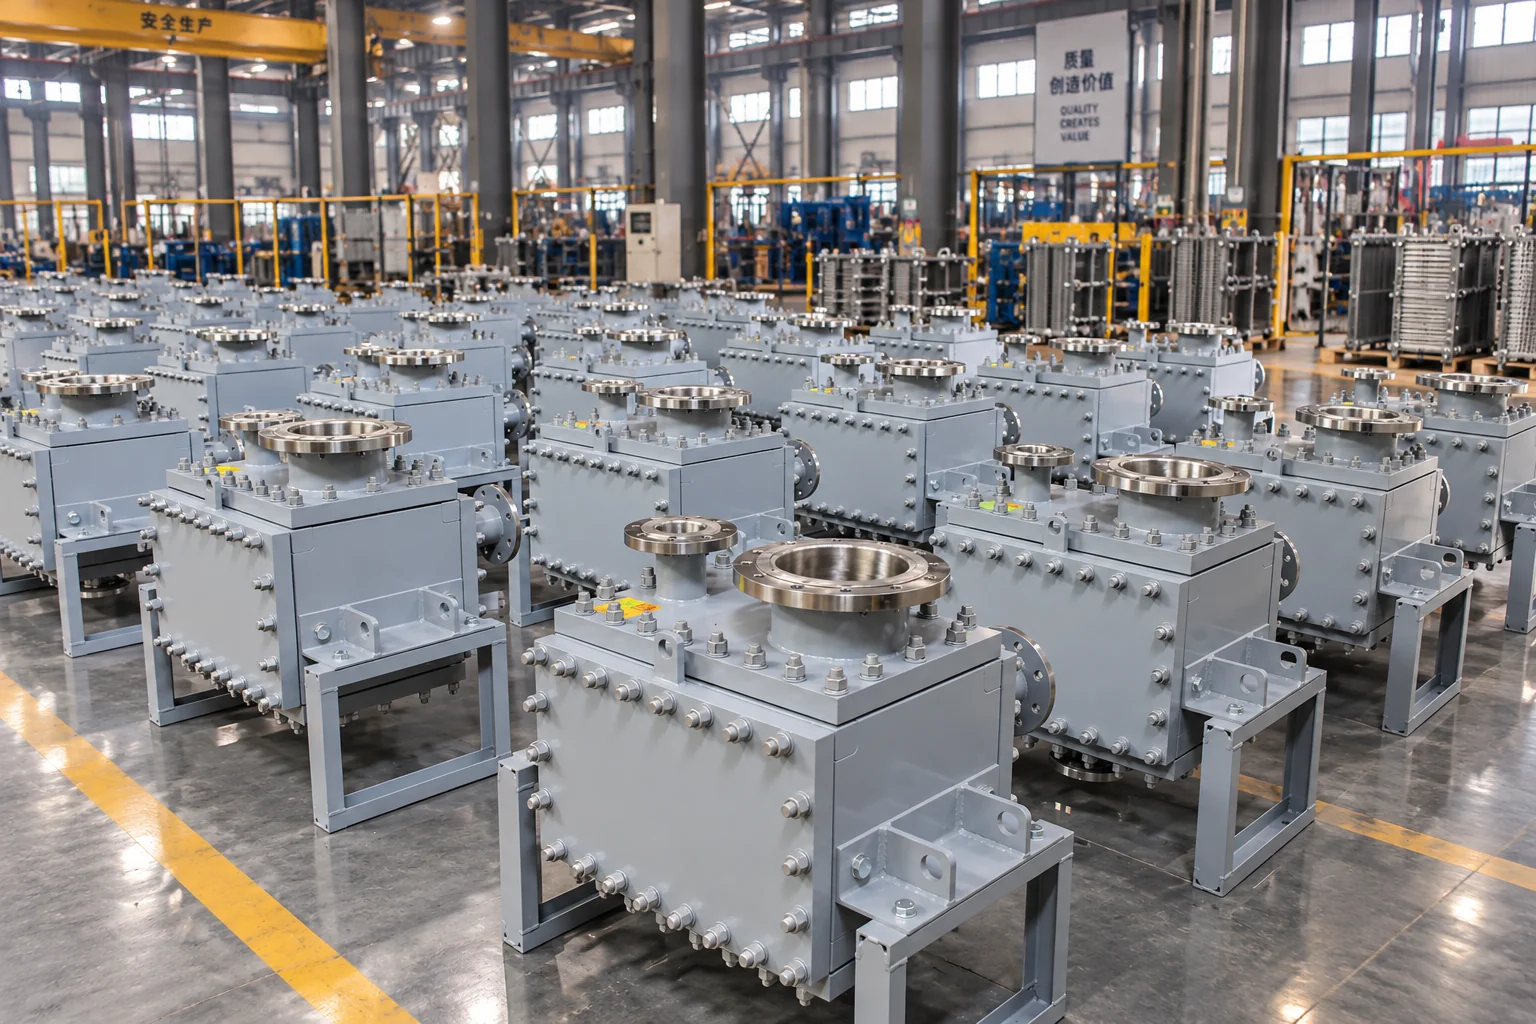
แกนเชื่อมถูกปิดล้อมด้วยเฟรมและแผงด้านข้างแบบสลักเกลียว การเชื่อมต่อและการจัดการไหลภายในได้รับการกำหนดค่าสำหรับภาระงานและการติดตั้งที่เลือก
ภาพถ่ายการผลิตในระยะใกล้แสดงพื้นผิวแผ่นที่ขึ้นรูปและช่องเปิดของแกนที่เชื่อม แผงด้านข้างที่ถอดออกได้ช่วยให้สามารถเข้าถึงกลุ่มช่องเพื่อตรวจสอบและทำความสะอาดได้
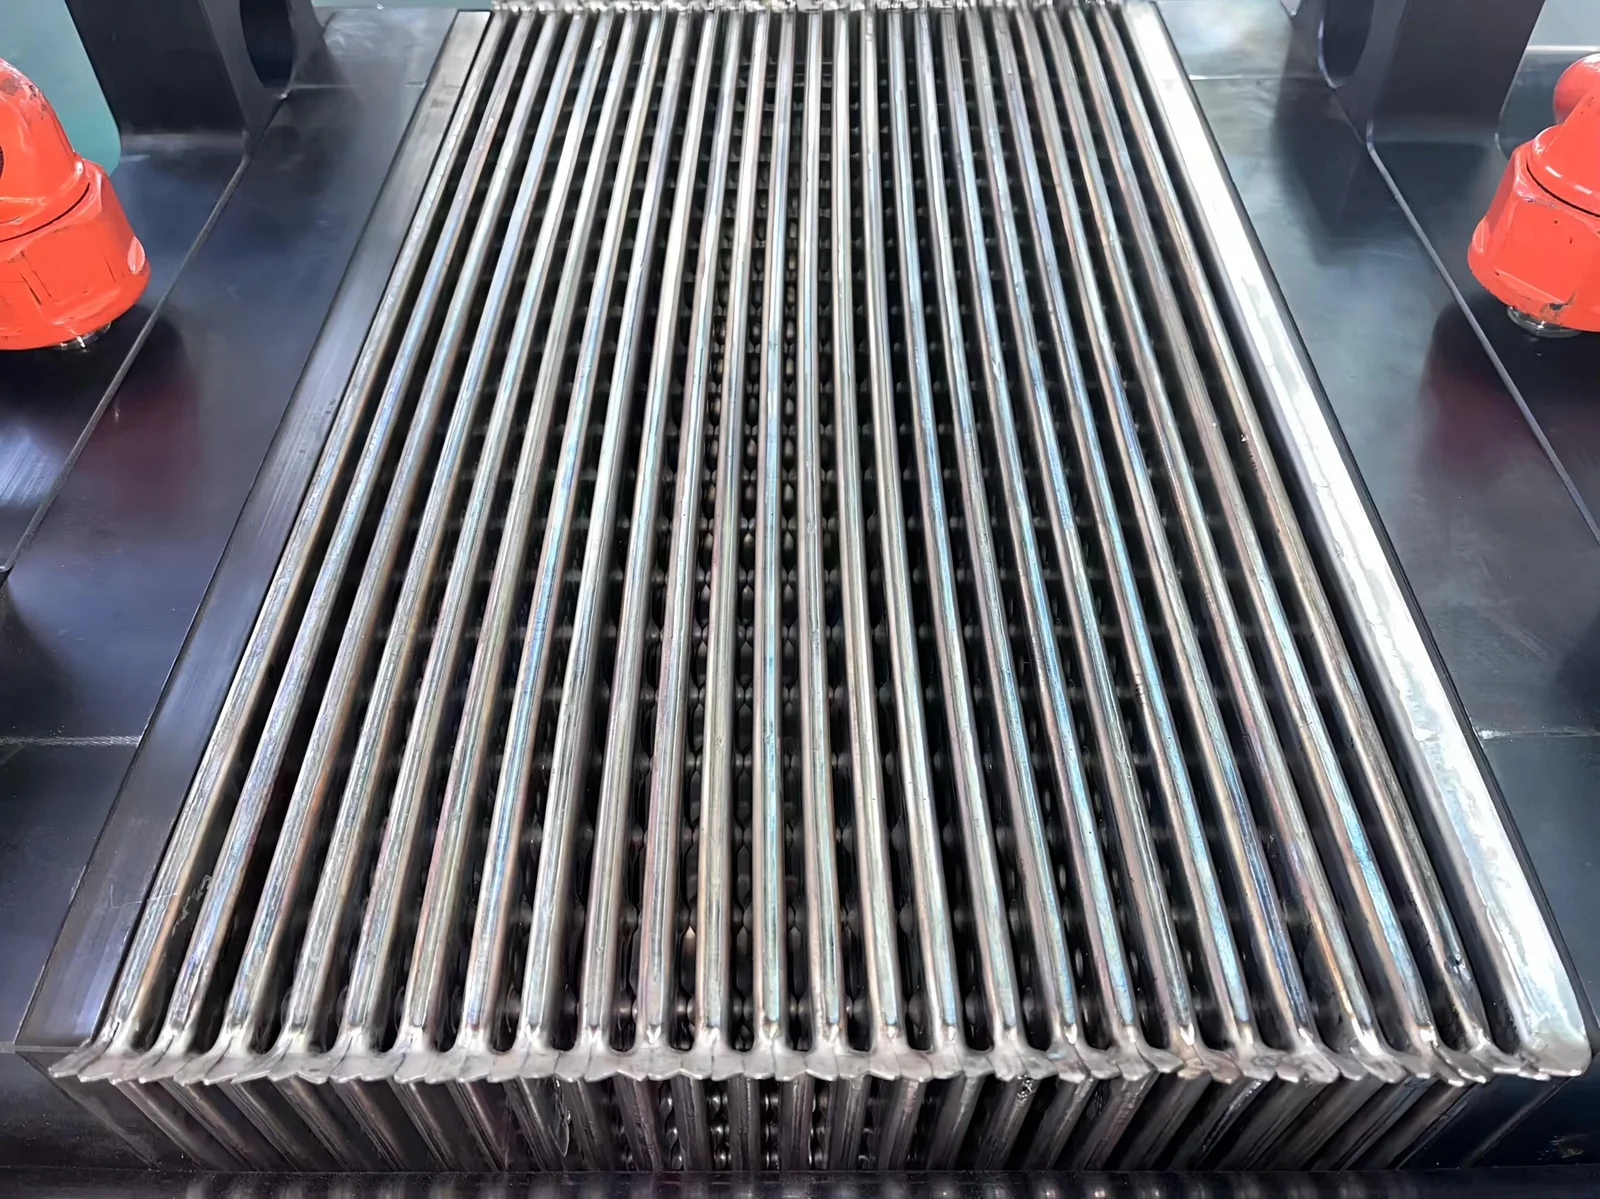
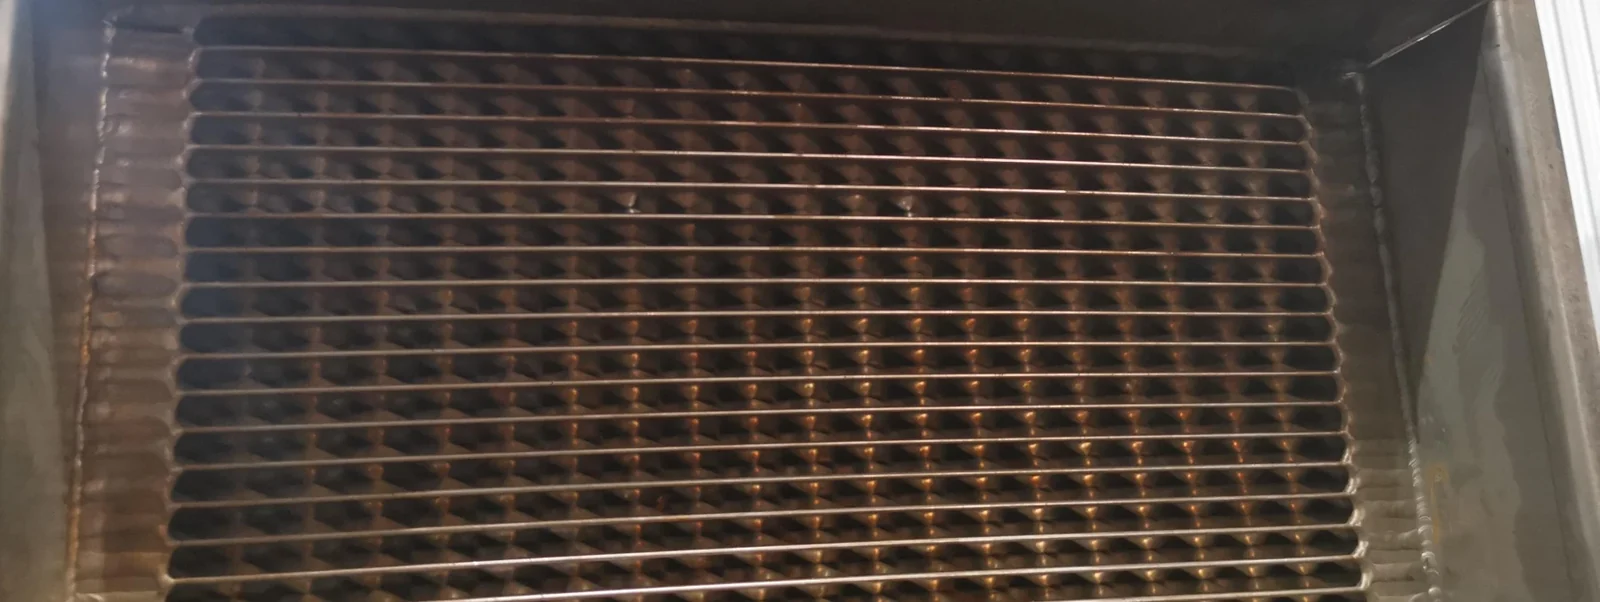
ภาพถ่ายการผลิตเหล่านี้เป็นไปตามขั้นตอนการผลิต การตรวจสอบ และการส่งมอบจริง ไม่ใช่แค่อุปกรณ์ที่เสร็จสมบูรณ์เท่านั้น
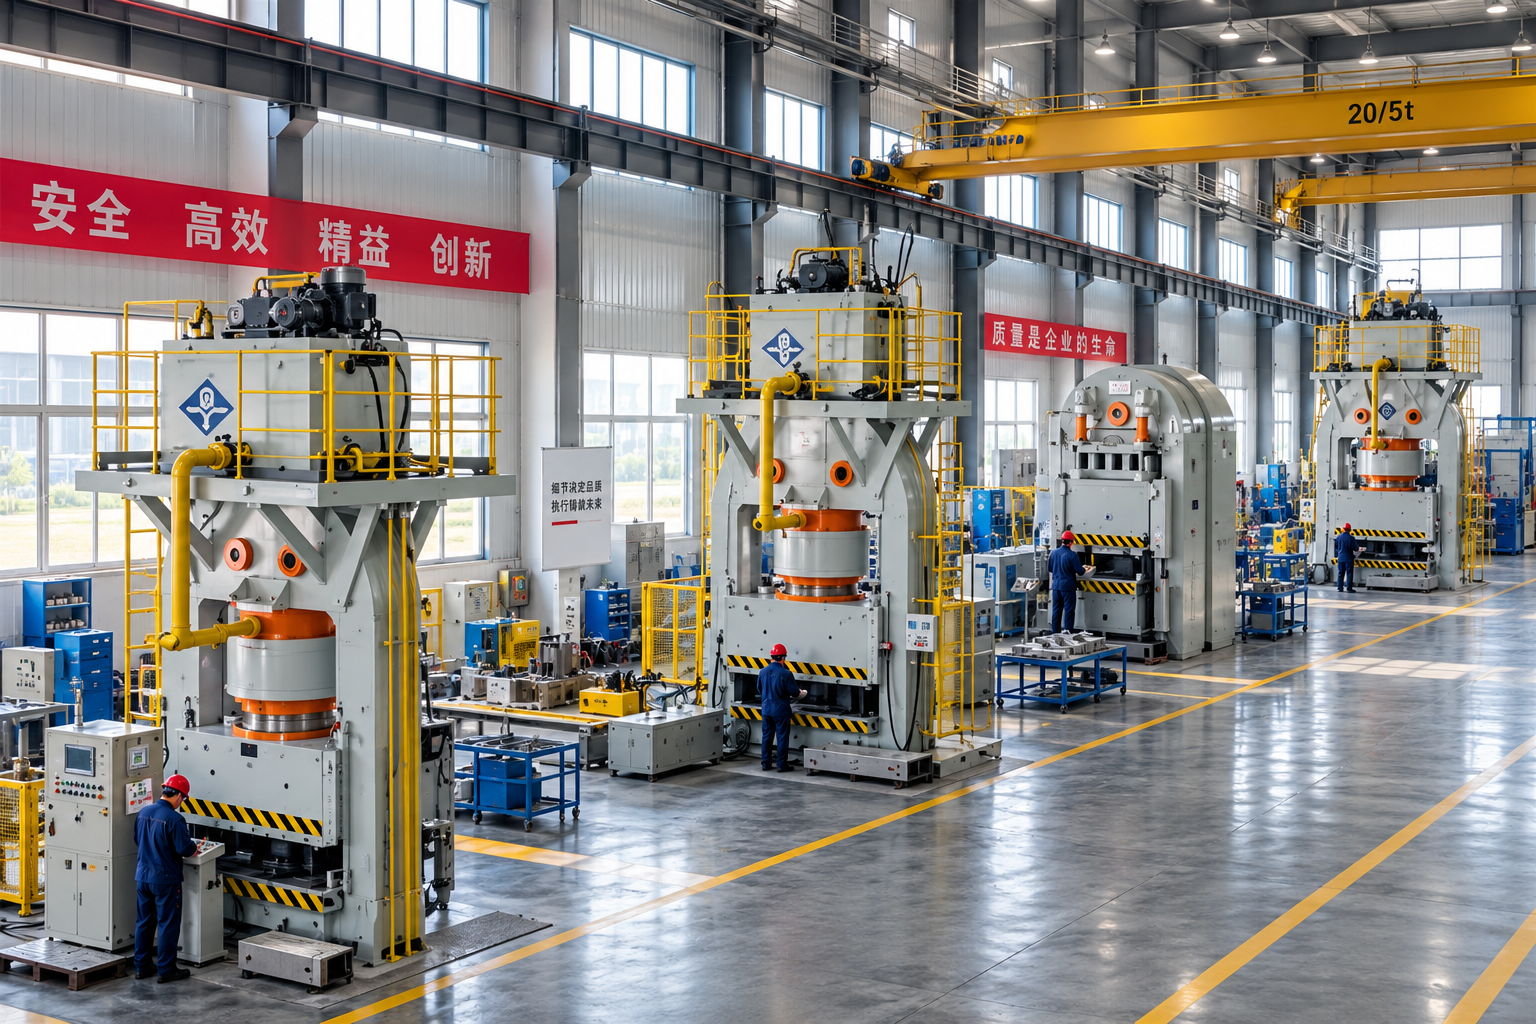
การกดและเครื่องมือเฉพาะจะสร้างรูปทรงของแผ่นที่ใช้ในแกนการถ่ายเทความร้อนแบบเชื่อม
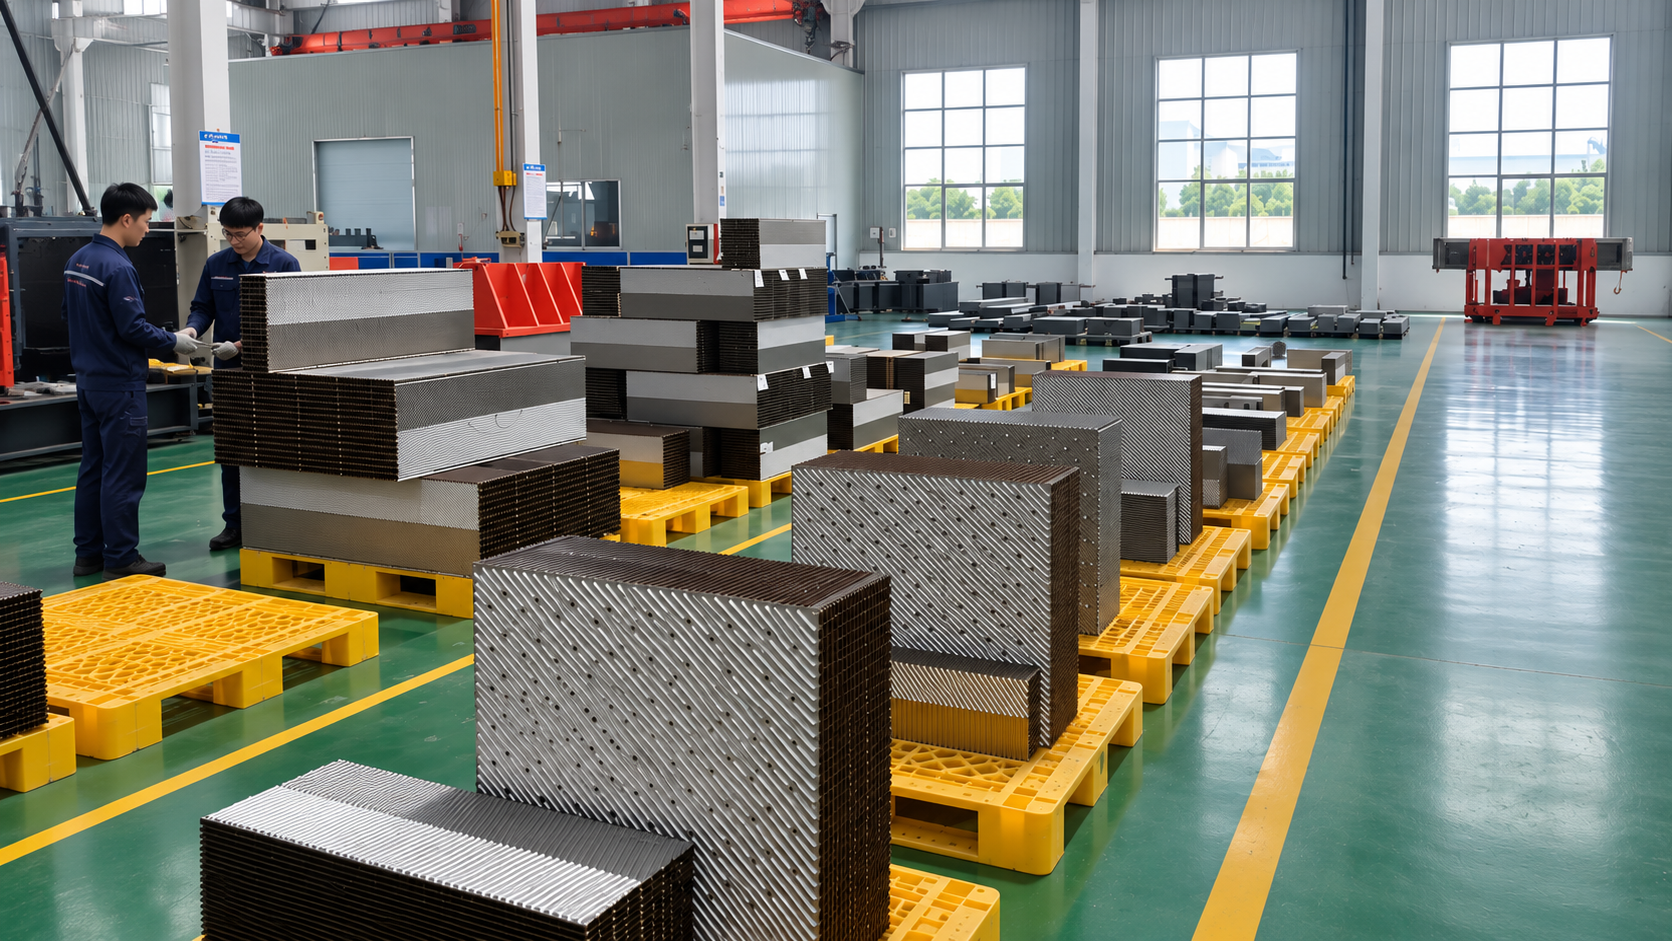
ส่วนแผ่นจะจัดเรียงตามขนาดและโครงการก่อนที่จะสร้างแกนเชื่อม
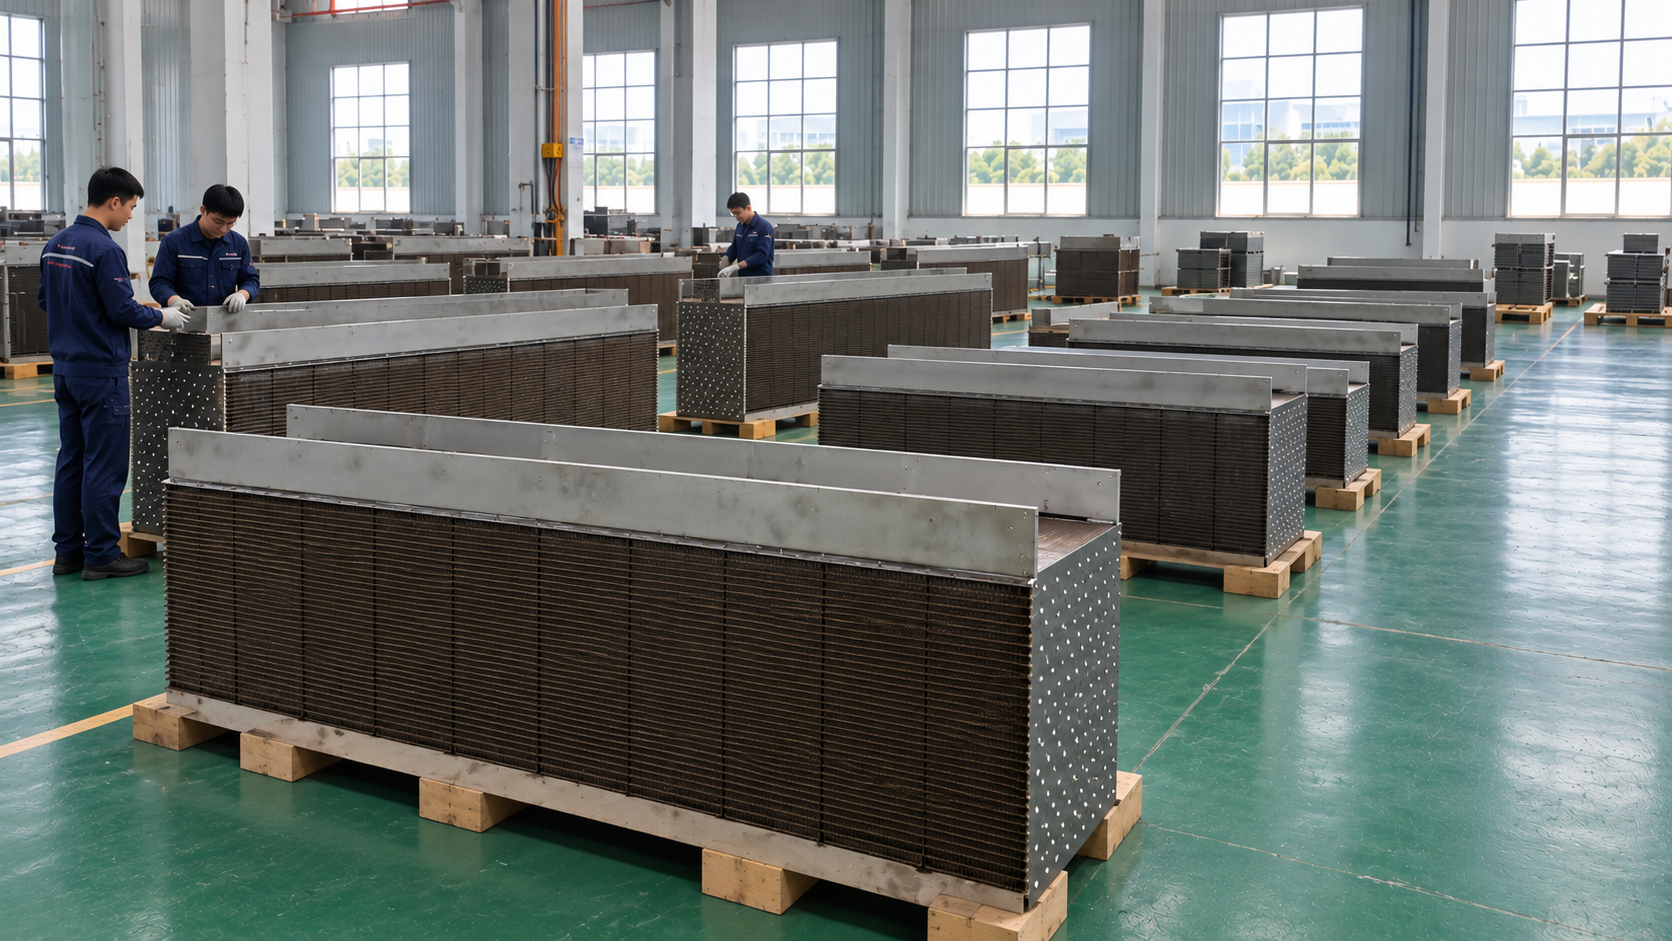
ชุดเพลทที่เสร็จสมบูรณ์แล้วในขนาดต่างๆ จะแสดงรูปทรงแกนหลักก่อนการหุ้มขั้นสุดท้าย
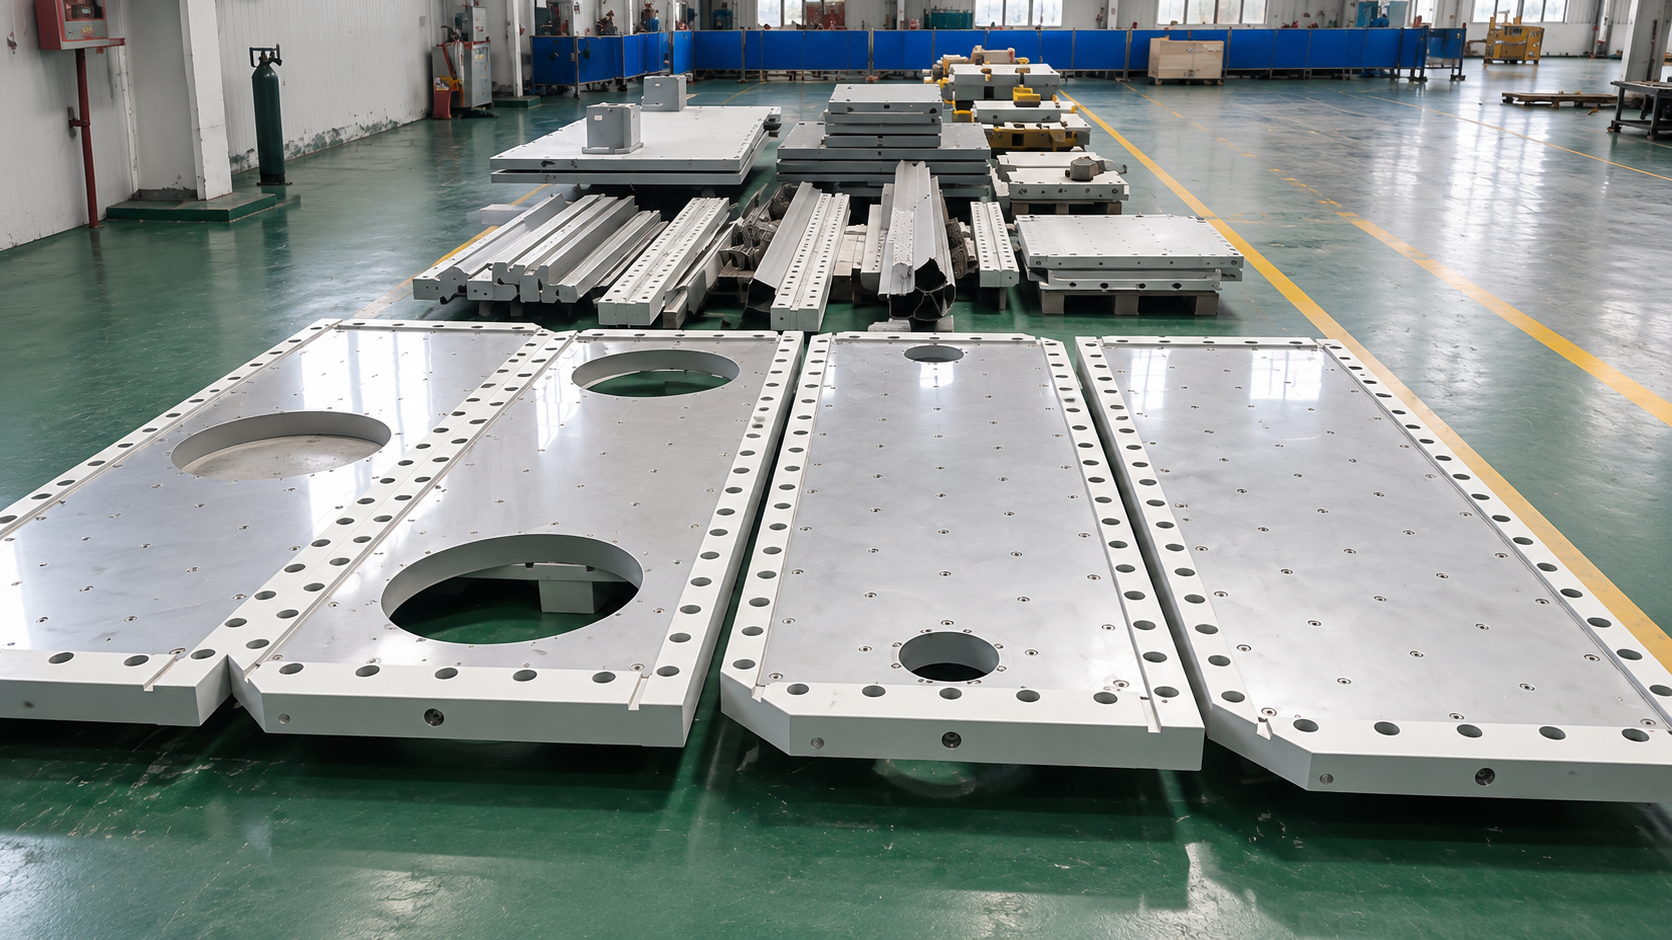
แผง ราง และชิ้นส่วนรองรับได้รับการจัดเตรียมไว้ด้วยกันสำหรับการประกอบโครงการ
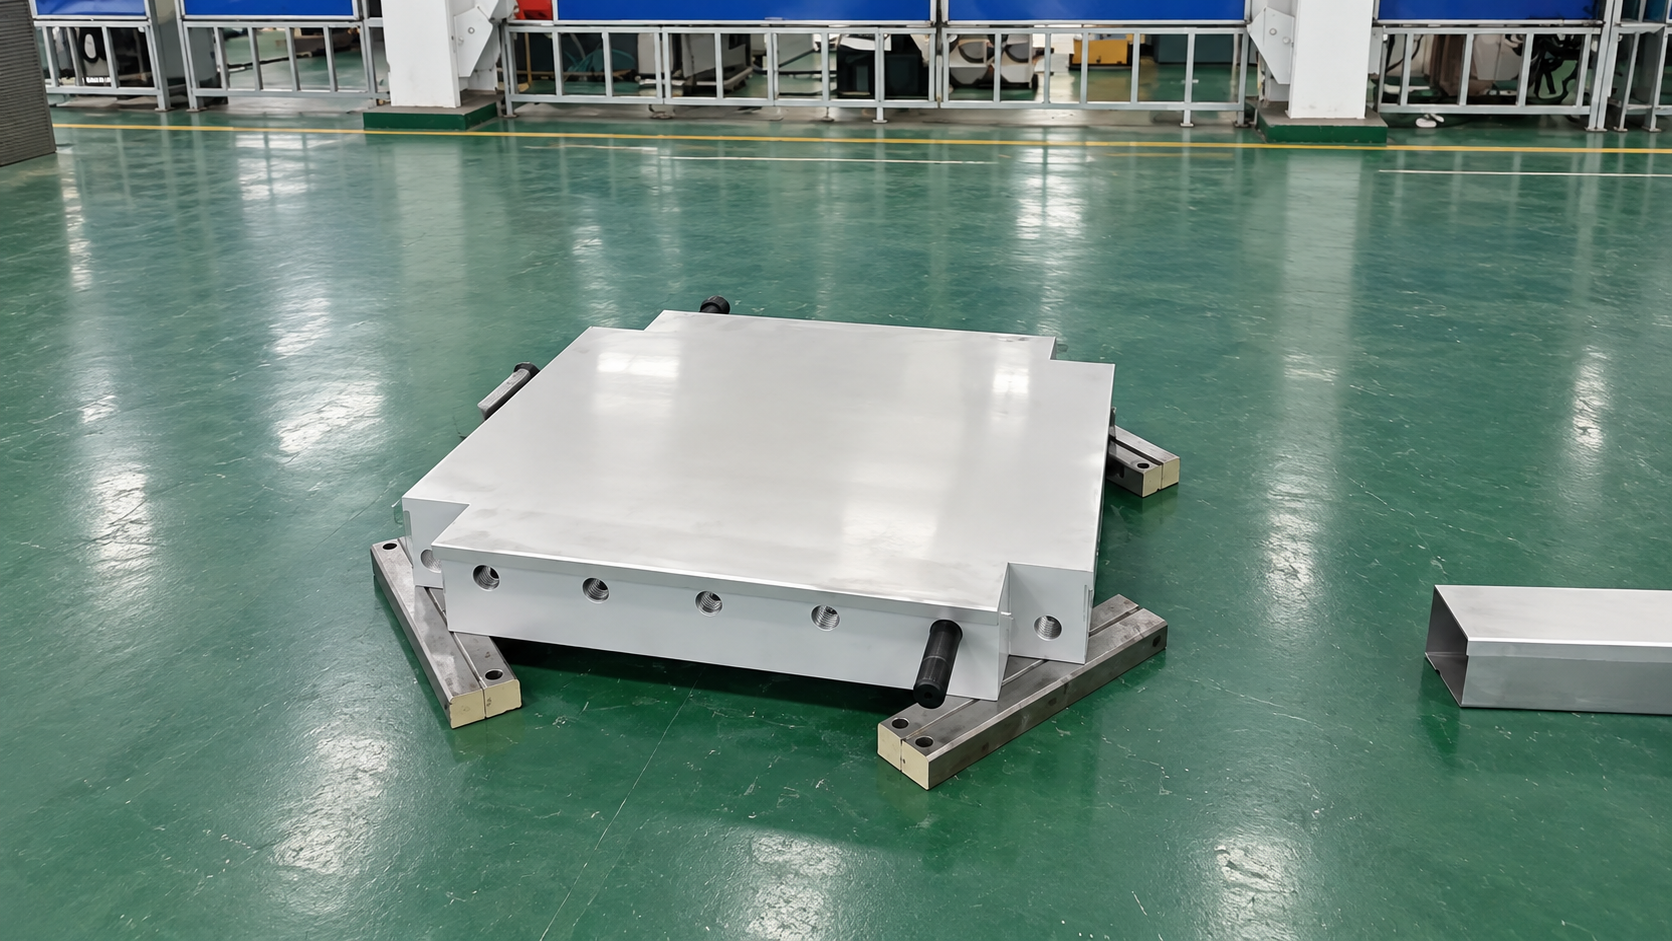
มีการตรวจสอบส่วนประกอบรองรับเครื่องจักรก่อนที่จะติดตั้งเข้ากับโครงตัวแลกเปลี่ยน
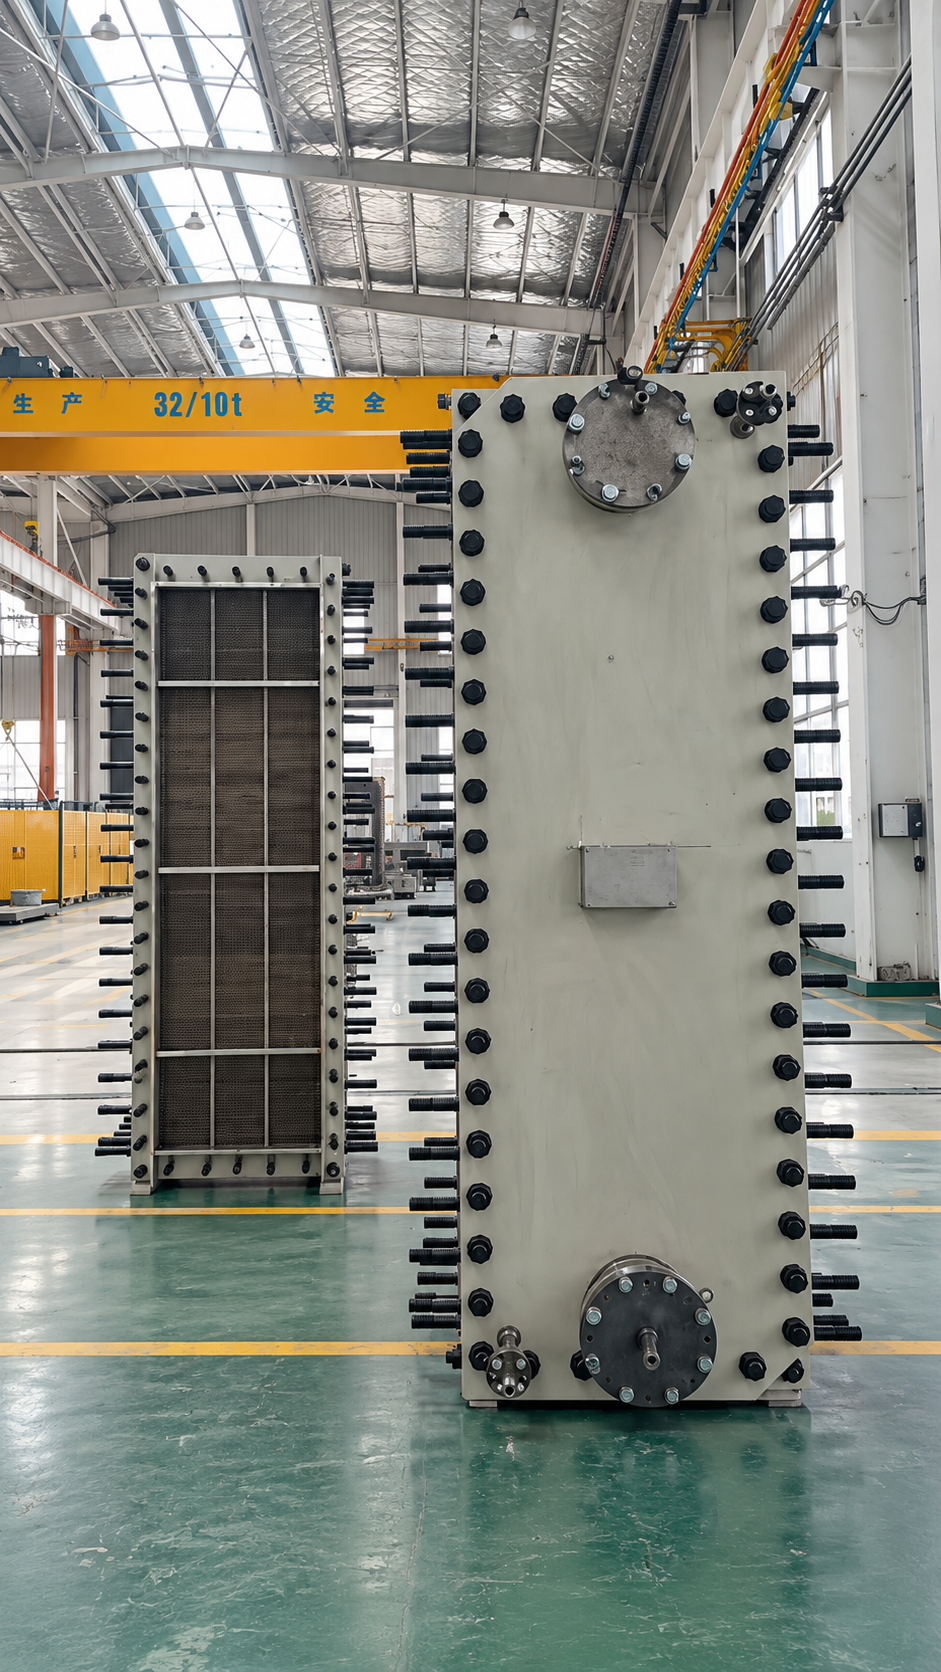
แผงด้านข้าง สตัด และข้อต่อได้รับการติดตั้งและตรวจสอบก่อนการประกอบขั้นสุดท้าย
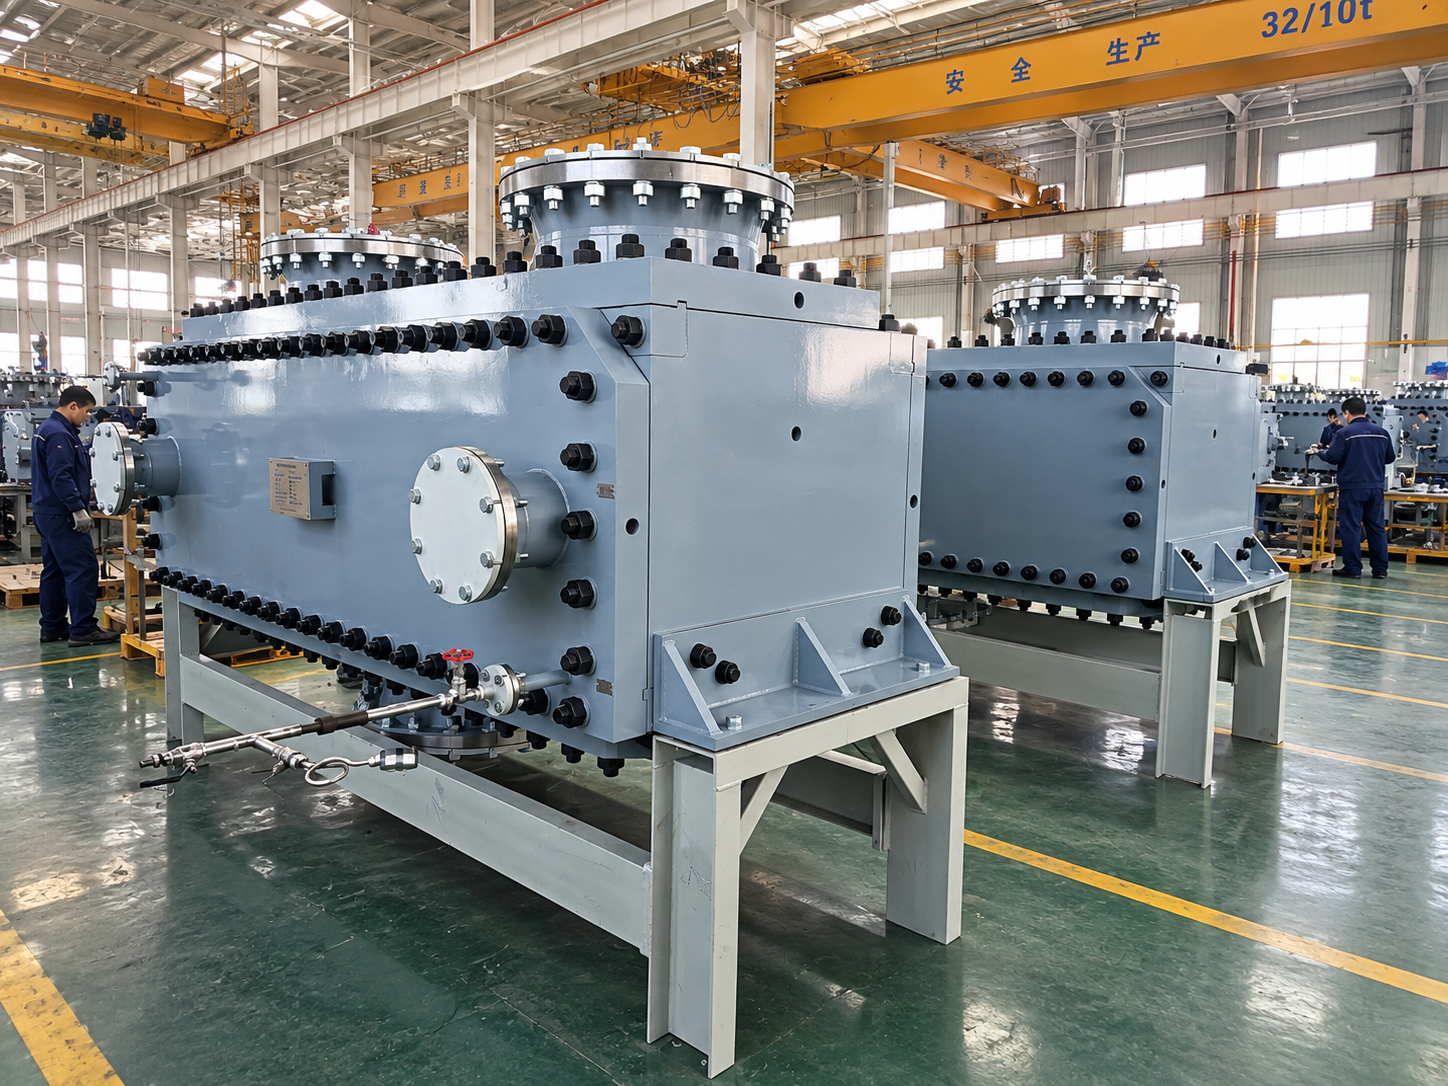
หน่วยที่เสร็จสมบูรณ์จะเชื่อมต่อกับอุปกรณ์ทดสอบ ดังนั้นสามารถตรวจสอบความสมบูรณ์ของแรงดันก่อนจัดส่ง
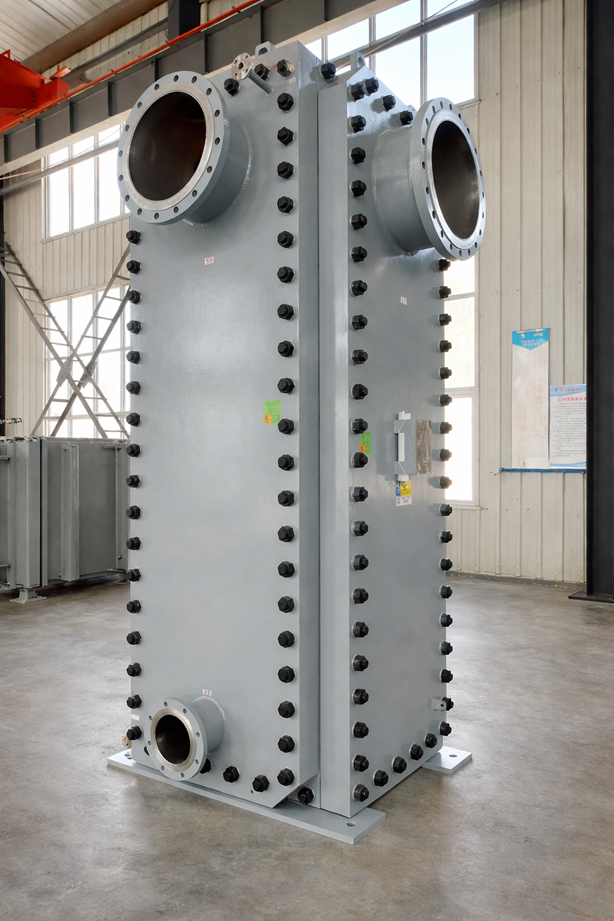
เครื่องแลกเปลี่ยนความร้อนแบบแผ่นและบล็อกแบบเชื่อมที่เสร็จสมบูรณ์ได้รับการกำหนดค่าเพื่อทดแทนยูนิต GEA ที่ติดตั้งไว้ มิติสุดท้ายและการเชื่อมต่อได้รับการยืนยันโครงการตามโครงการ
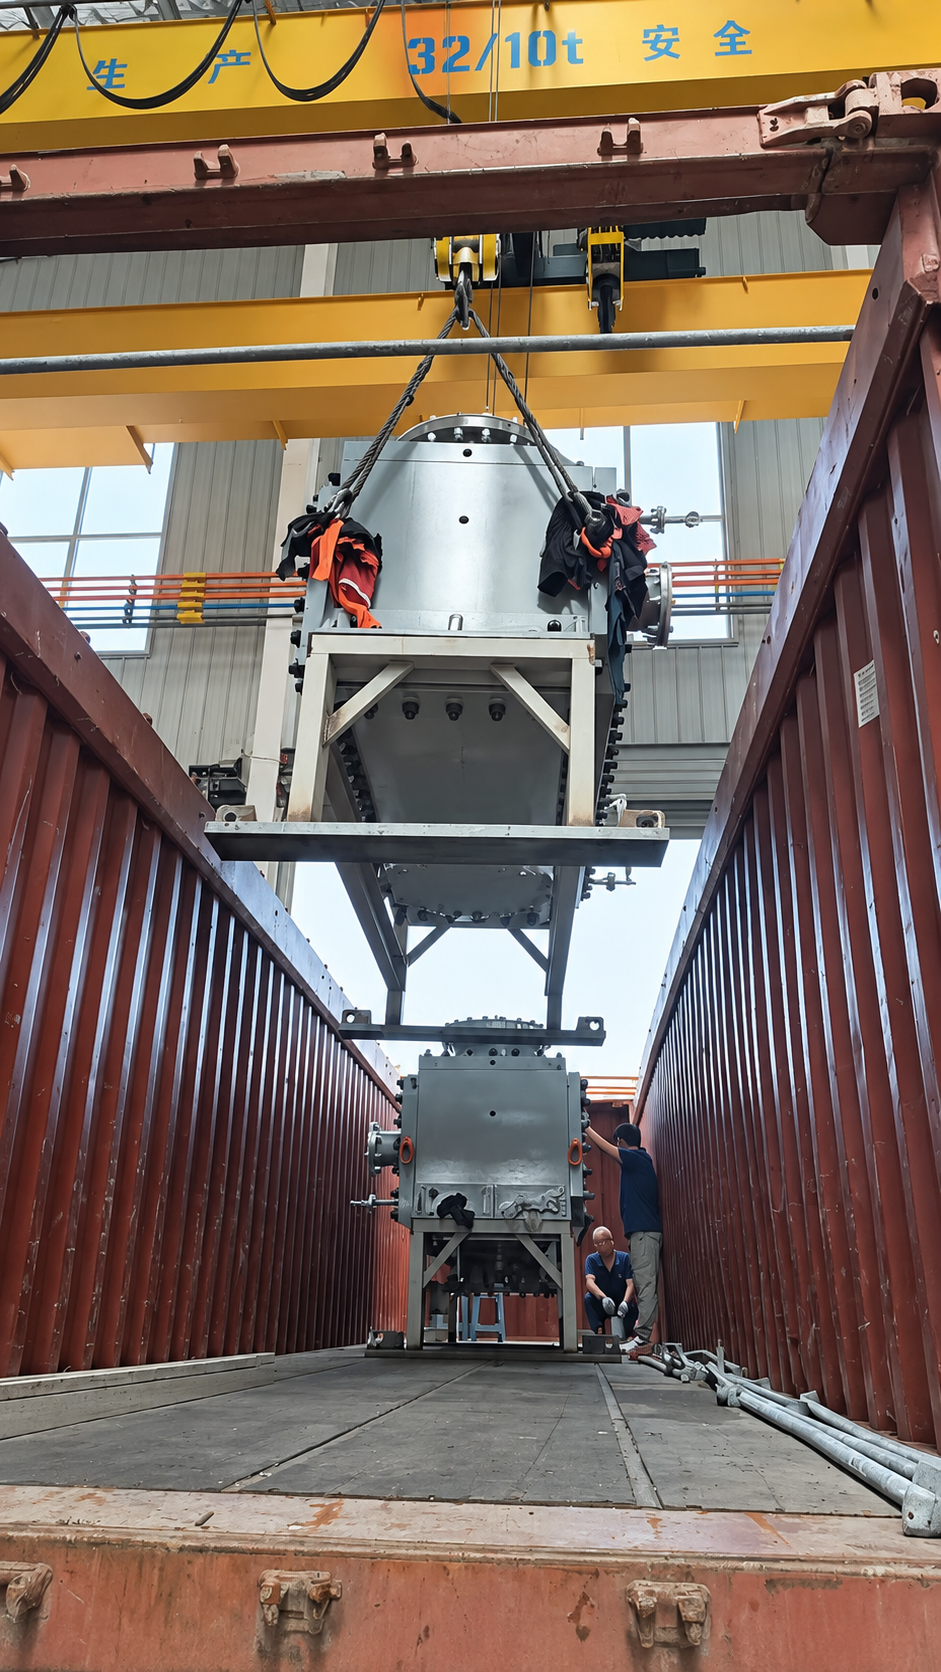
หน่วยขนาดใหญ่จะถูกยกเข้าไปในตู้คอนเทนเนอร์ในการขนส่งโดยใช้เครนของโรงงานและแผนการจัดการเสื้อผ้าที่มีการควบคุม
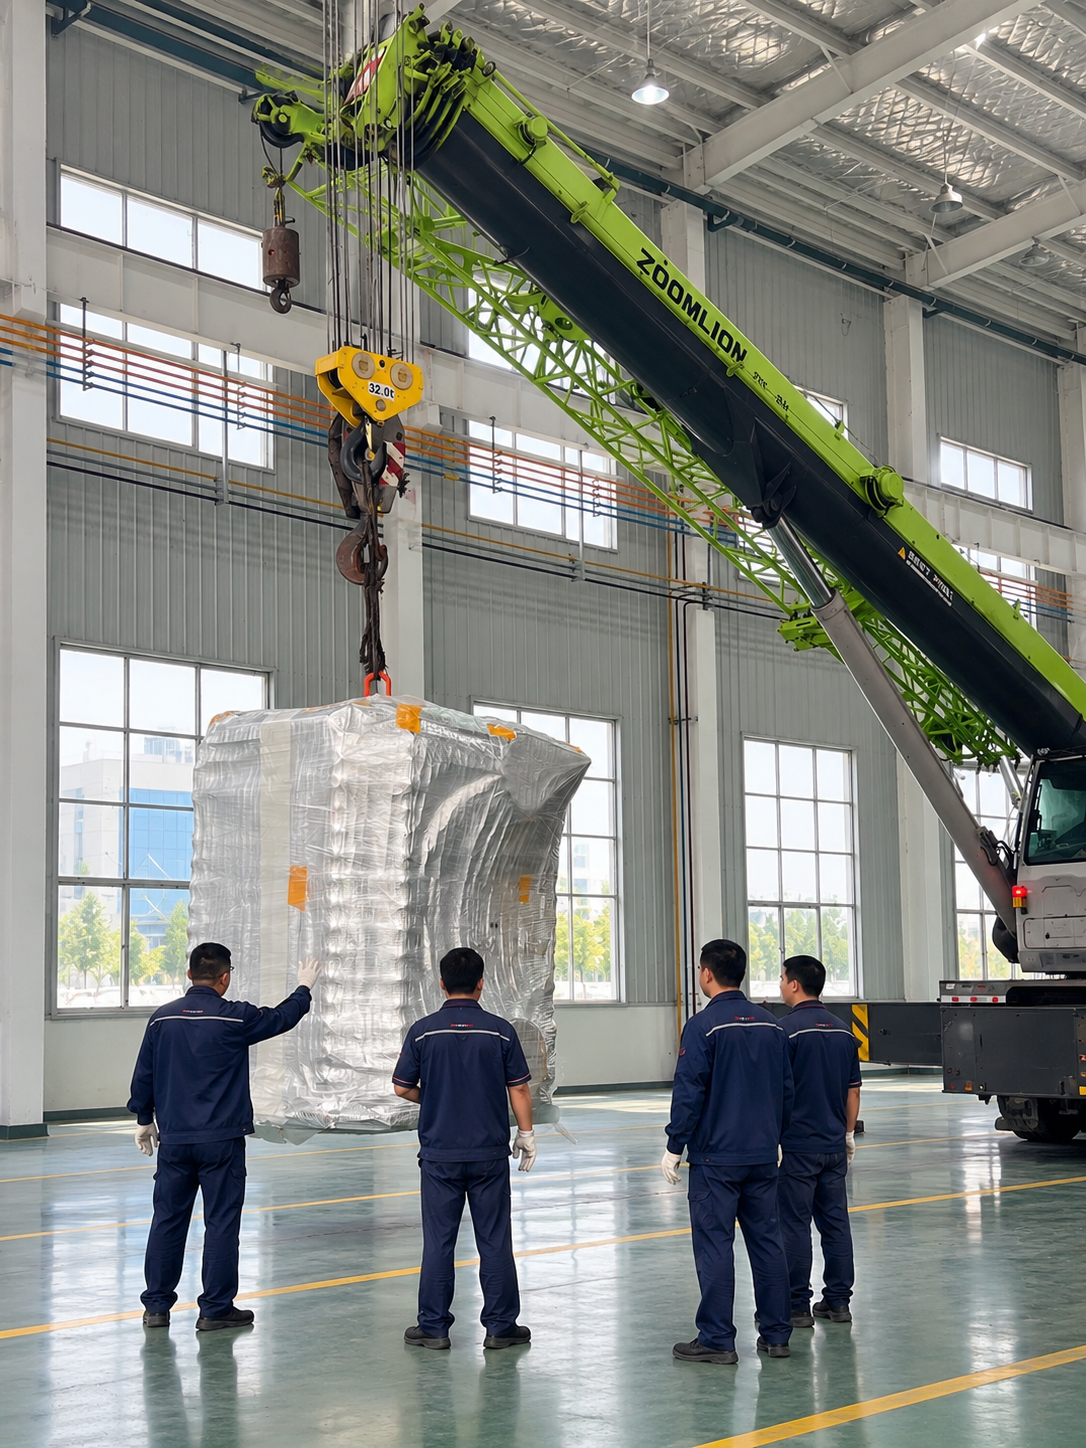
หน่วยรูปแบบขนาดใหญ่ที่บรรจุหีบห่อจะถูกยกขึ้นภายใต้การควบคุมดูแลก่อนการขนส่ง
เลือกยูนิต HEXCBLOC ที่เสร็จแล้วในรูปแบบกะทัดรัด แนวตั้ง แนวนอน และแบบทดแทน มีการเลือกการก่อสร้างขั้นสุดท้ายสำหรับแต่ละโครงการ
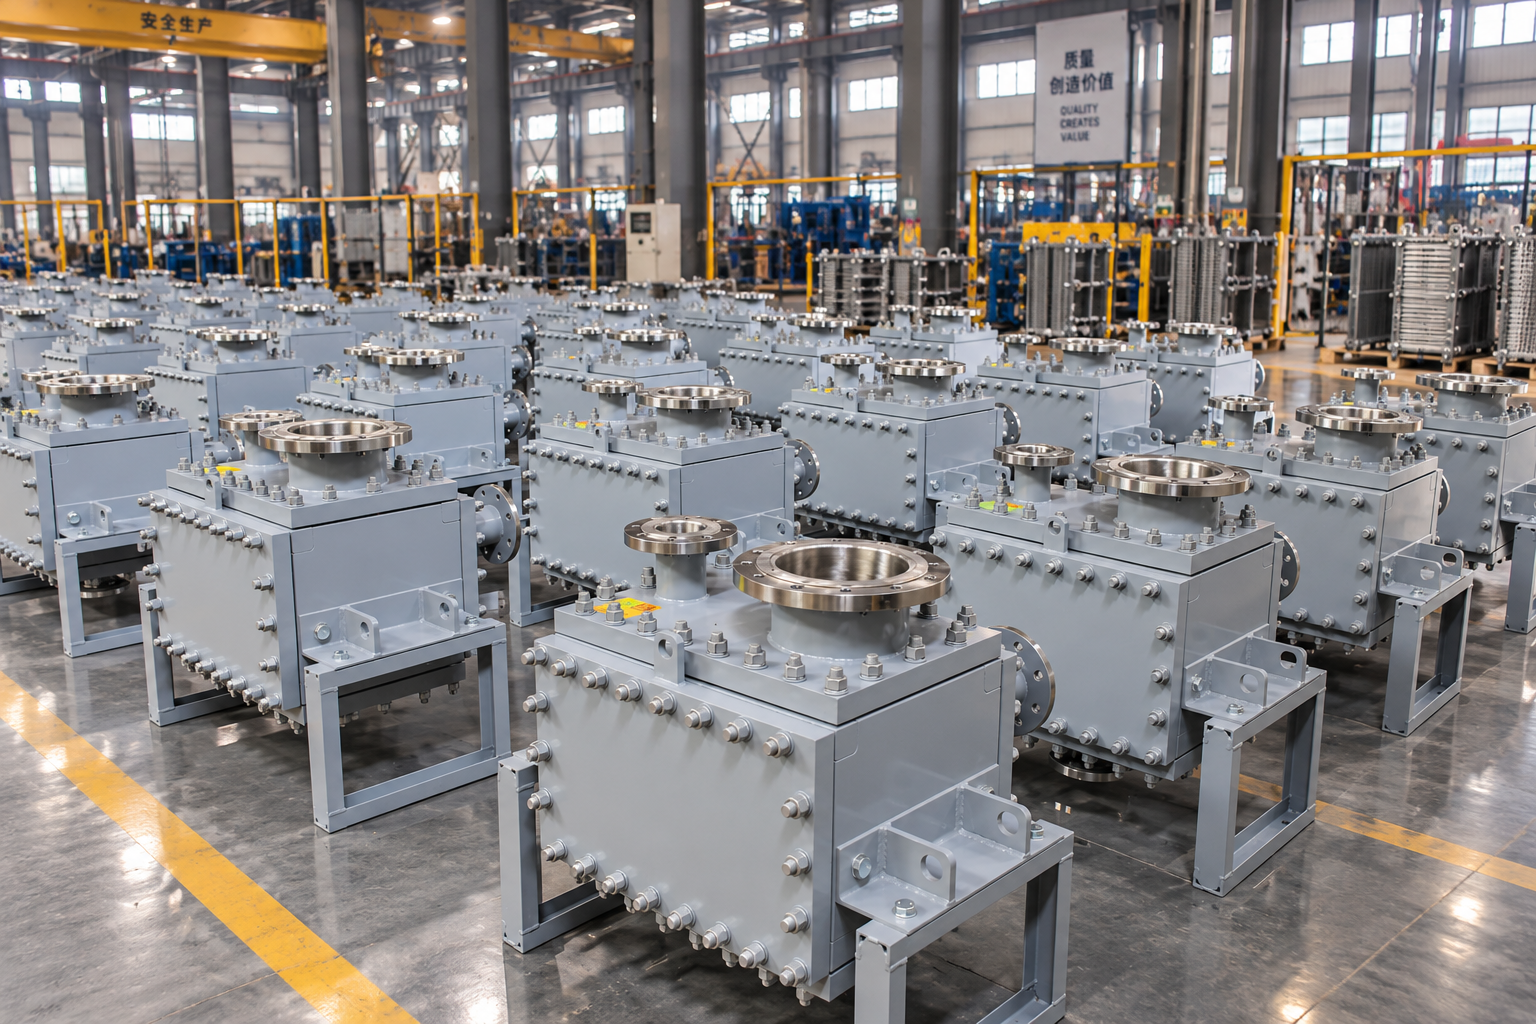
ชุดการผลิตของหน่วยสำเร็จรูปที่มีการเชื่อมต่อหลายแบบและรองรับการกำหนดค่า
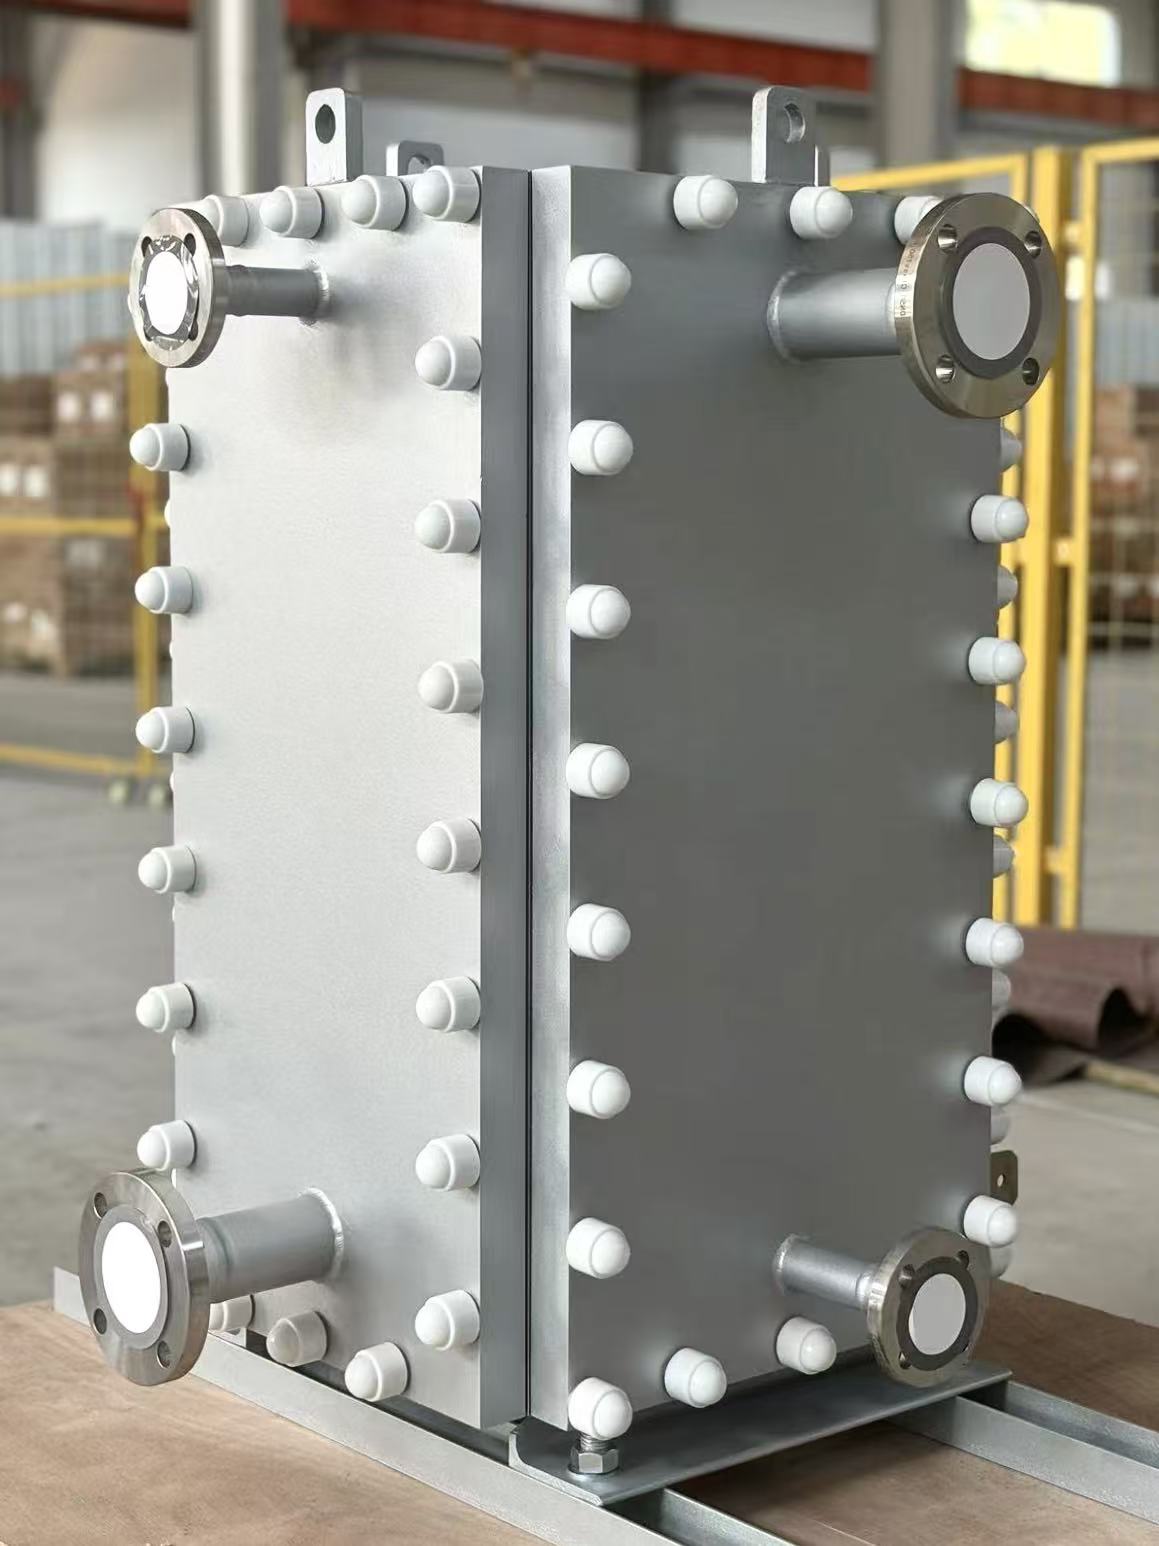
อุปกรณ์เชื่อมต่อสี่จุดขนาดกะทัดรัดที่เตรียมไว้สำหรับงานทดแทน
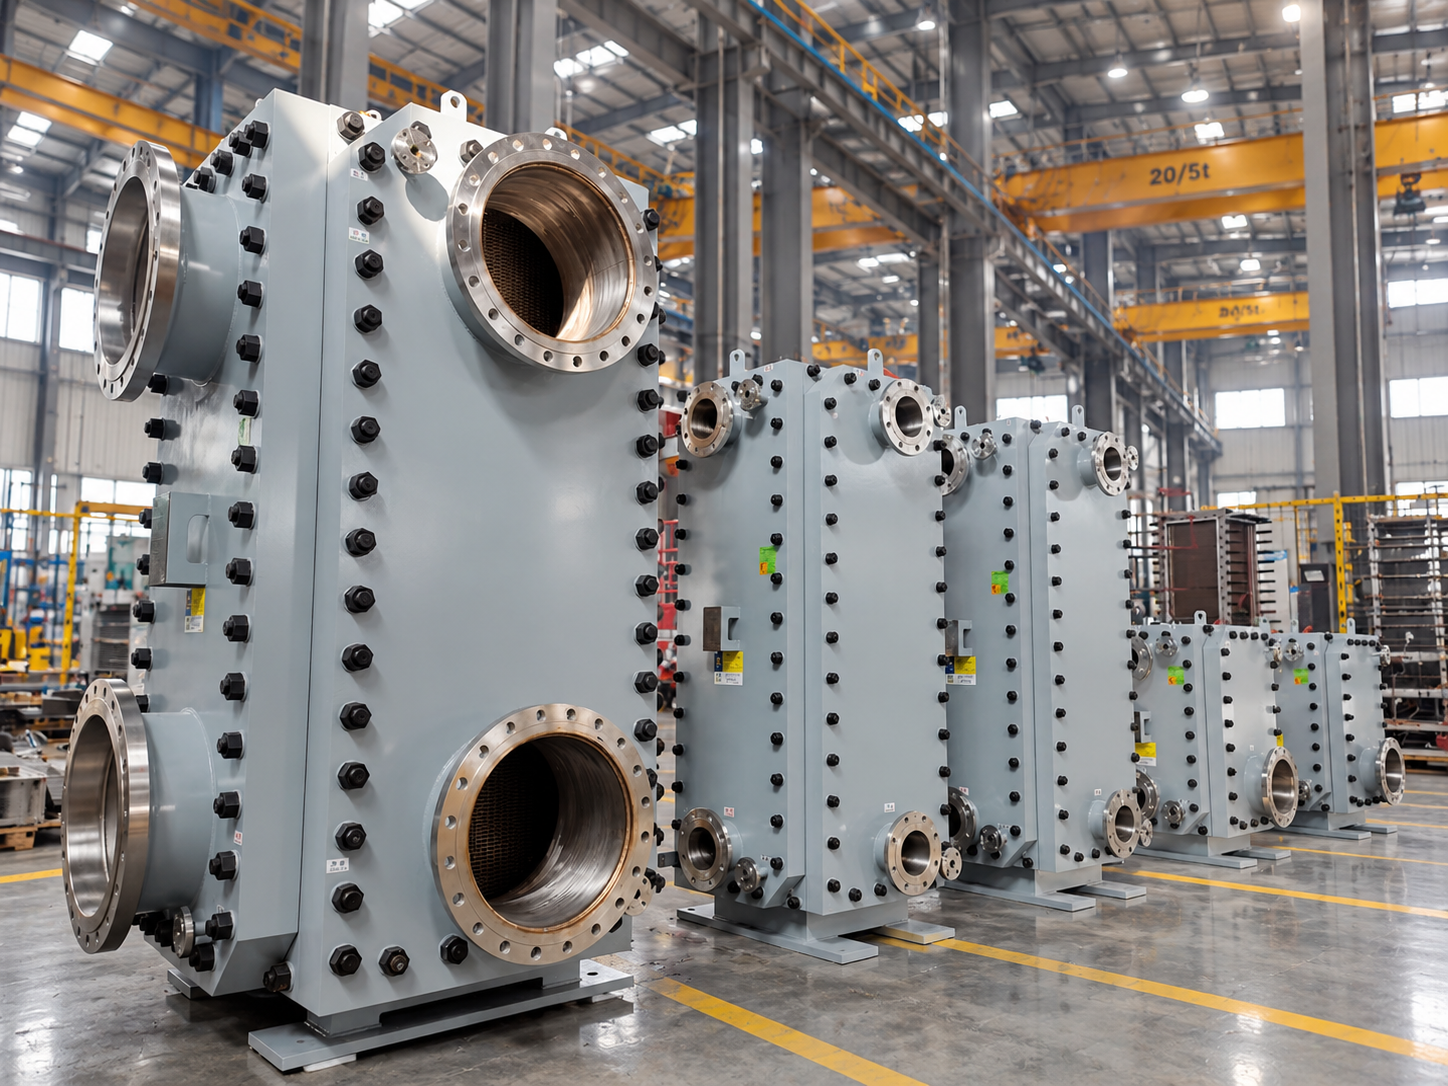
หน่วยแนวตั้งสำเร็จรูปแสดงให้เห็นถึงช่วงขนาดและเส้นผ่านศูนย์กลางการเชื่อมต่อที่มีอยู่
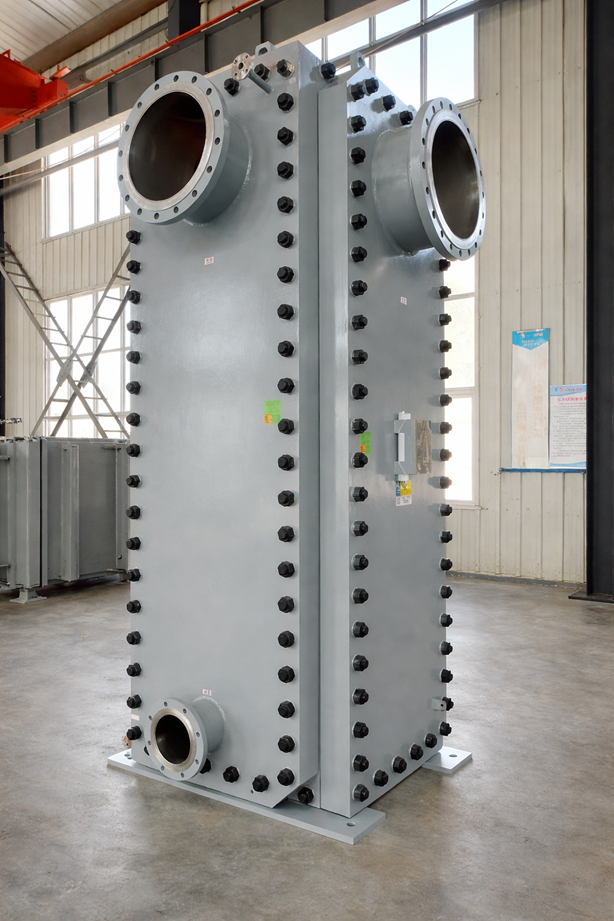
อุปกรณ์ทดแทนทรงสูงที่กำหนดค่าไว้รอบๆ กรอบการติดตั้งและการจัดเรียงหัวฉีดที่มีอยู่
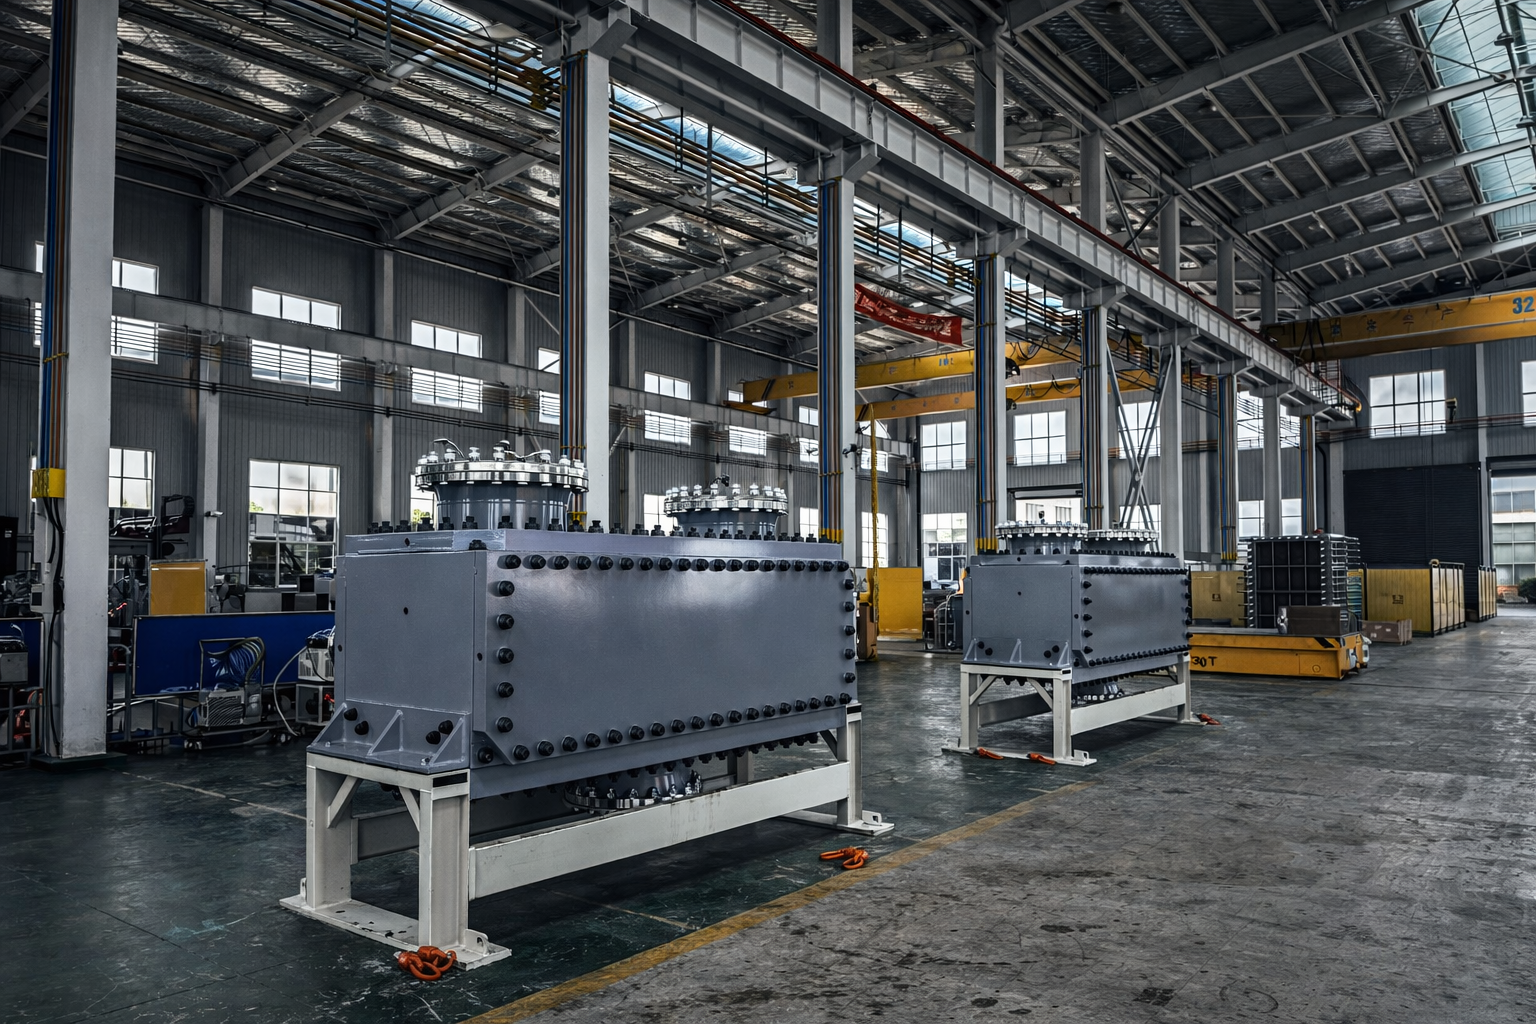
หน่วยแนวนอนบนส่วนรองรับโครงสร้างสำหรับข้อกำหนดการติดตั้งเฉพาะโครงการ
ดูใบรับรองของผู้ผลิต เอกสารการลงทะเบียน และขอบเขตที่ระบุไว้
ดูใบรับรองยอมรับแผ่นและวัสดุชิ้นส่วนเปียก รหัสการออกแบบ และบันทึกวัสดุที่จำเป็น
กำหนดขั้นตอนการตรวจสอบ ข้อกำหนดในการทดสอบแรงดัน และจุดพยานของลูกค้าหรือบุคคลที่สามในขอบเขตของโครงการ
ยืนยันเอกสารข้อมูล แบบร่างที่ได้รับอนุมัติ บันทึกการตรวจสอบที่เกี่ยวข้อง และคำแนะนำในการใช้งานก่อนปล่อย
การเชื่อมด้วยเลเซอร์อัตโนมัติเป็นส่วนหนึ่งของกระบวนการผลิตผลิตภัณฑ์เชื่อม PANSTAR ที่ได้รับการบันทึกไว้ รูปทรงของเพลท โลหะผสม การเตรียมข้อต่อ และขอบเขตการตรวจสอบโครงการจะกำหนดข้อกำหนดในการผลิต
สำรวจการเชื่อมเพลทและการสร้างช่องให้ทั้งของเหลว อัตราการไหล อุณหภูมิทางเข้าและทางออก แรงดันในการทำงานและการออกแบบ แรงดันตกที่อนุญาต และข้อกำหนดของวัสดุ หากต้องการทดแทน ให้รวมแผ่นป้ายชื่อและแบบร่างการจัดเรียงด้วย
สำรวจการเปลี่ยนแกนหลักหรือการเปลี่ยนยูนิตทั้งชุด Compabloc และการเปลี่ยนทดแทนทั้งยูนิต K°Bloc แบ่งปันเอกสารข้อมูล รูปวาด และเงื่อนไขการปฏิบัติงานเพื่อตรวจสอบ
สำรวจโซลูชันทดแทน ↗