Pengelasan TIG · Busur argon
Profil fusi yang lebih luas dalam sampel yang diilustrasikan.
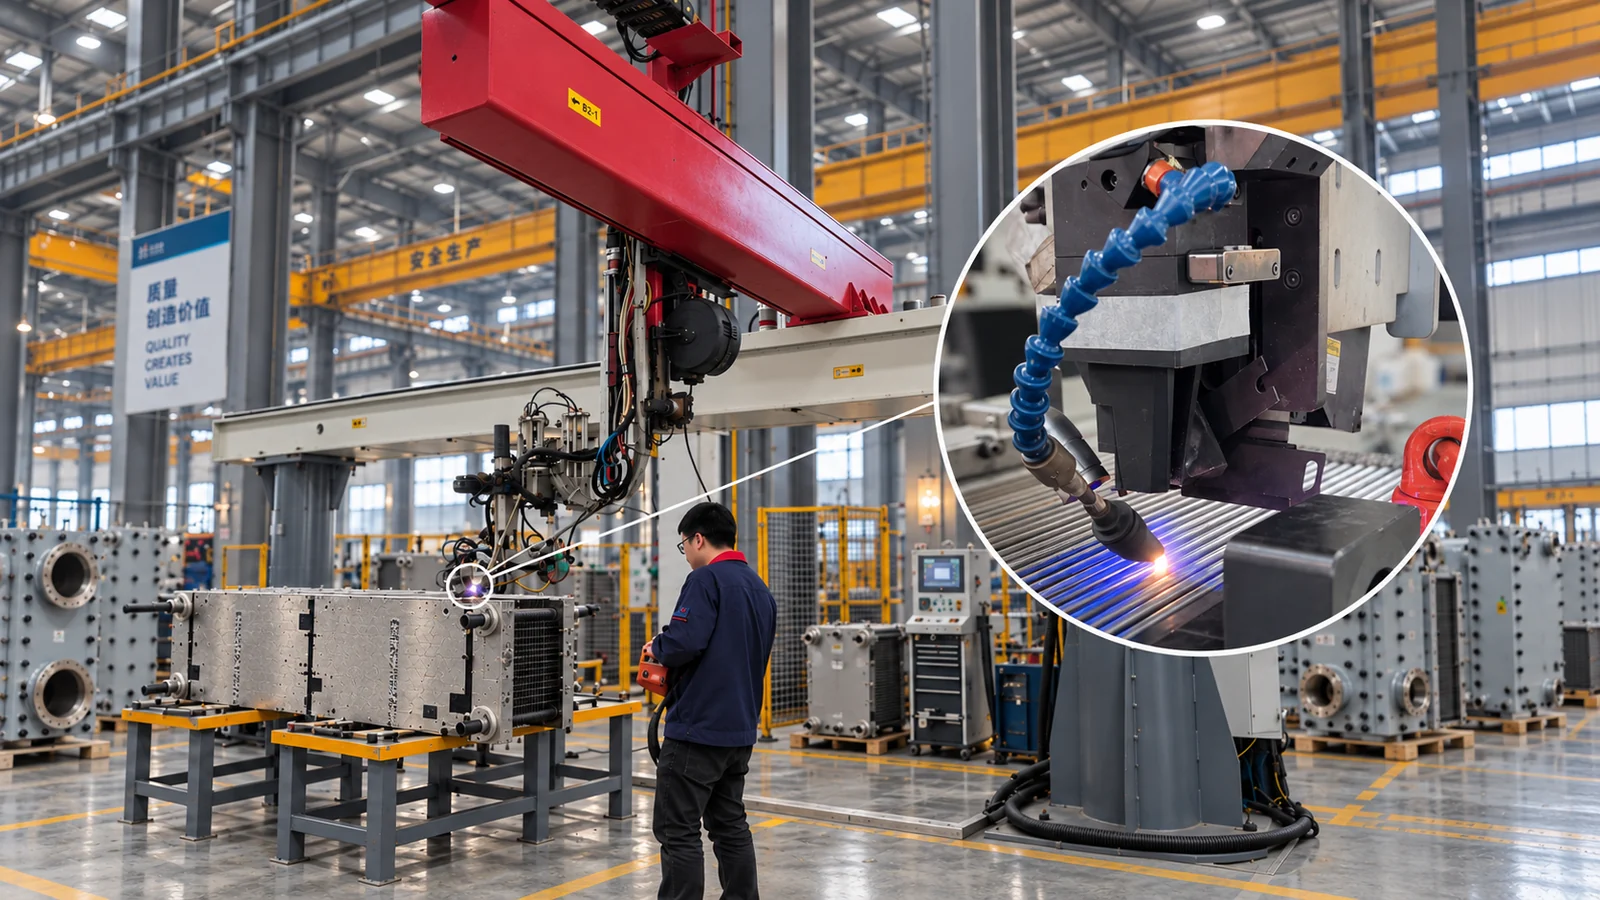
Teknologi PANSTAR HEXCBLOC menggabungkan pelat perpindahan panas yang dibentuk, paket pelat yang dilas dengan laser, dan saluran panas dan dingin yang terpisah untuk aplikasi proses industri. Penutup servis yang dapat dilepas memberikan akses ke inti yang dilas untuk pemeriksaan dan pembersihan yang sesuai.
Kerutan yang ditekan membentuk permukaan perpindahan panas dan membuat saluran di antara pelat yang berdekatan. Titik kontak pada profil yang terbentuk menopang tumpukan pelat. Geometri pelat yang dipilih menentukan jarak saluran dan harus diperiksa sesuai dengan gambar produksi yang disetujui.
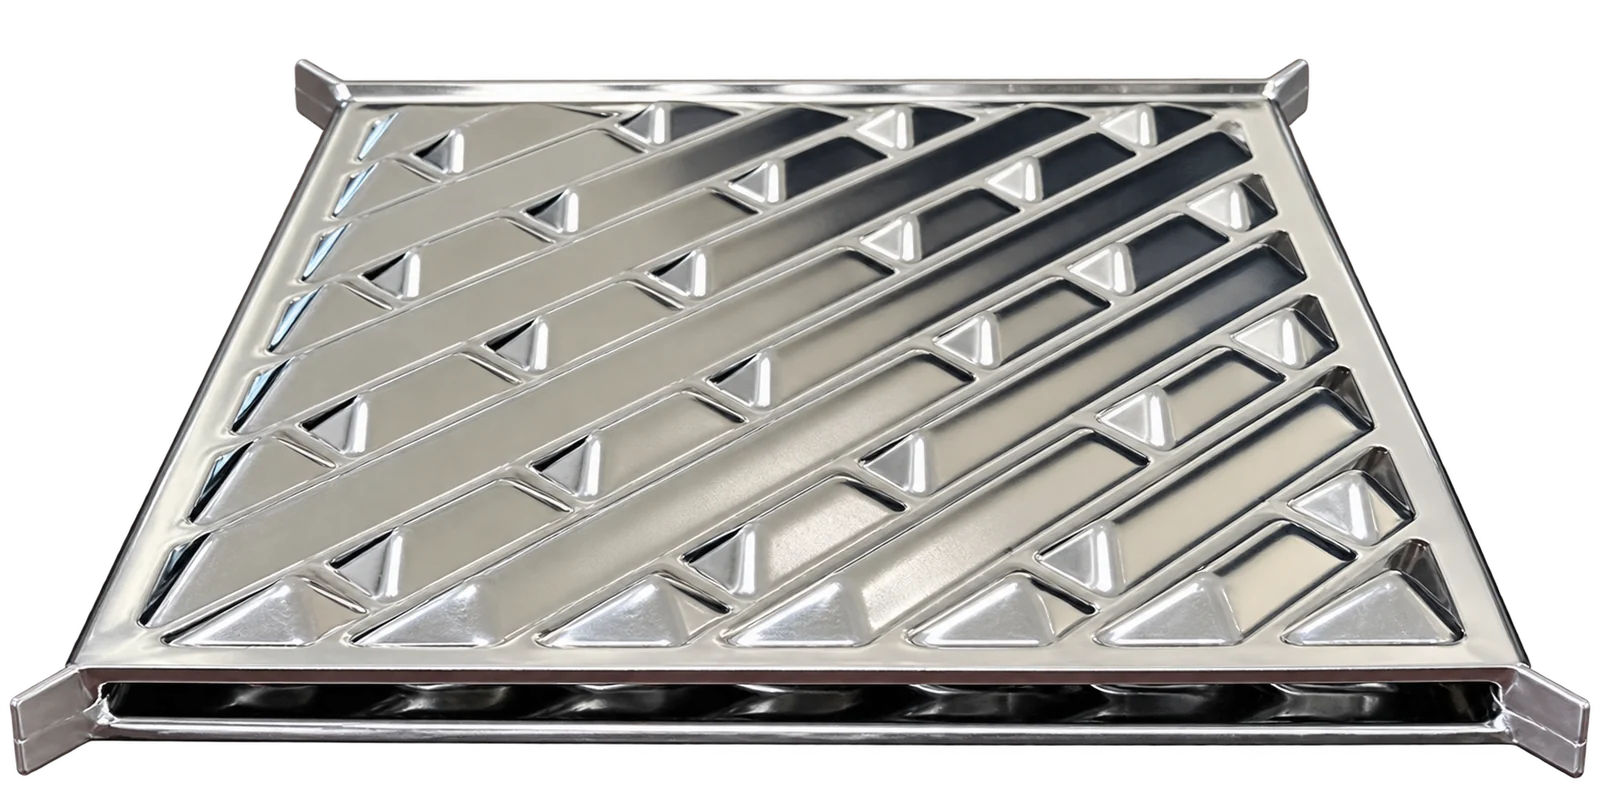
Animasi tersebut menunjukkan tumpukan pelat yang dibentuk dengan pasangan tepi bergantian yang dilas untuk membuat jalur aliran panas dan dingin yang terpisah. Tepi terbuka menghubungkan setiap grup saluran ke sirkuitnya. Ini menggambarkan pembentukan saluran; pengaturan aliran yang dipilih mengikuti desain peralatan yang disetujui.
Pengelasan laser mengikuti jalur sambungan yang dipilih untuk menutup tepi pelat dan membuat paket pelat. Masukan panas yang terkonsentrasi dapat menghasilkan zona las yang sempit dalam kondisi produksi yang terkendali. Hasil yang dapat diulang bergantung pada pengendalian proses dan inspeksi.
Profil fusi yang lebih luas dalam sampel yang diilustrasikan.
Profil fusi terkonsentrasi dalam sampel yang diilustrasikan.
Laser terfokus dapat memusatkan panas pada sambungan; profil fusi yang dihasilkan tergantung pada material, ketebalan dan pengaturan proses.
Masukan panas yang terlokalisasi dapat membatasi zona yang terkena dampak dan distorsi. Luasnya tergantung pada prosedur pengelasan, geometri sambungan, dan kontrol perlengkapan.
Parameter pemasangan dan pengelasan sambungan dipilih untuk mencapai fusi yang diperlukan melalui sambungan.
Pengelasan laser PANSTAR memusatkan energi pada sambungan untuk membentuk zona fusi yang dalam dan sempit. Penampang yang diperbesar menunjukkan profil tepi pelat yang dilas.
Pengujian tarik memeriksa sambungan las yang diberi beban. Spesimen yang diperlihatkan retak di luar zona las, dengan lasan tetap utuh.
Geometri sambungan yang tepat harus dikonfirmasikan dari gambar pabrikan yang disetujui untuk peralatan yang sedang dinilai.
Bibir yang terbentuk bertemu pada butt wes. Aksesibilitas sambungan, kontinuitas permukaan, dan kemampuan bersih bergantung pada profil pelat yang disetujui, pelaksanaan pengelasan, dan kondisi servis.
Tergantung pada geometri, sifat fluida, dan kondisi pengoperasian, sisa reses dapat mempengaruhi kemampuan pembersihan dan perilaku endapan. Bagian sebenarnya harus diverifikasi dari gambar produksi yang relevan.
Kebersihan dan perilaku endapan bergantung pada dimensi ceruk sebenarnya, komposisi cairan, suhu, paduan, kualitas las, kecepatan dan metode pembersihan. Skema ini mendukung diskusi teknik; mereka tidak menetapkan konstruksi atau kinerja unit pihak ketiga tertentu.
Skema las ujung alternatif dapat memberikan gambaran. Ini bukan bagian produksi terverifikasi untuk produk pihak ketiga tertentu. Skema tidak untuk menskalakan dan tidak menampilkan bidang aliran terhitung.
Referensi teknis: Alfa Laval · Las C · Alleima · Korosi celah
Pelat yang dibentuk secara individual dilas ke dalam saluran dan kemudian ke dalam inti perpindahan panas, menjaga kedua sirkuit fluida tetap terpisah. Header eksternal, panel, dan segel melengkapi perakitan; penutup yang dapat dilepas memberikan akses servis tanpa memisahkan pelat yang dilas. Penahanan tekanan harus dinilai untuk perakitan lengkap yang disetujui.
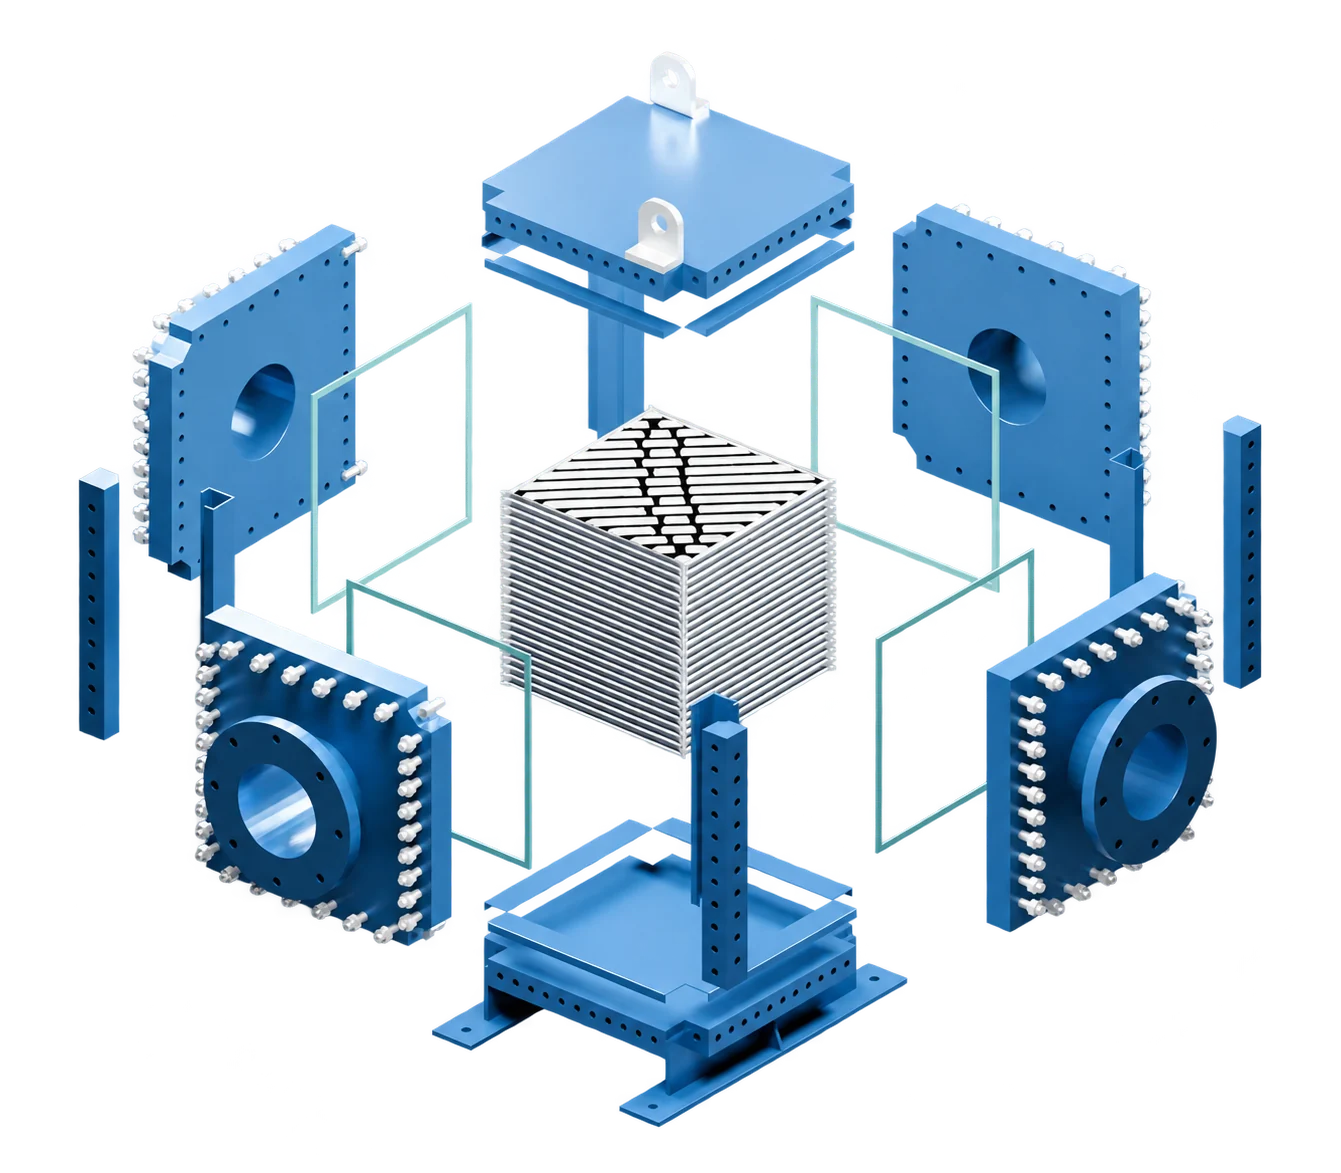
Beralih antara tampilan rakitan, ledakan, dan aliran. Jalur oranye mengidentifikasi sirkuit panas dan jalur biru mengidentifikasi sirkuit dingin di saluran yang berdekatan. Skema ini mengilustrasikan konfigurasi yang ditampilkan, bukan kecepatan atau suhu yang dihitung; susunan yang dipilih mengikuti desain proyek.
Penutup yang dapat dilepas memperlihatkan kelompok saluran untuk pemeriksaan dan pembersihan mekanis yang sesuai sementara paket pelat tetap dilas. Berikan ruang untuk melepas penutup, alat pembersih, dan mengangkat; periksa segel panel sebelum dipasang kembali.
Metode pembersihan tergantung pada jenis pengotoran, kekerasan endapan, fluida proses, akses saluran dan prosedur pengoperasian. Akses mekanis tidak berarti setiap deposit dapat dikeluarkan secara mekanis.