Soudage TIG · Arc à l'argon
Profil de fusion plus large dans l’échantillon illustré.
La technologie PANSTAR HEXCBLOC combine des plaques de transfert de chaleur formées, des paquets de plaques soudées au laser et des canaux chauds et froids séparés pour les tâches des processus industriels. Les couvercles de service amovibles permettent d'accéder au noyau soudé pour une inspection et un nettoyage approprié.
Les ondulations pressées forment la surface de transfert de chaleur et créent des passages entre les plaques adjacentes. Les points de contact dans le profil formé soutiennent la pile de plaques. La géométrie de la plaque sélectionnée définit l'espacement des canaux et doit être vérifiée par rapport au dessin de fabrication approuvé.
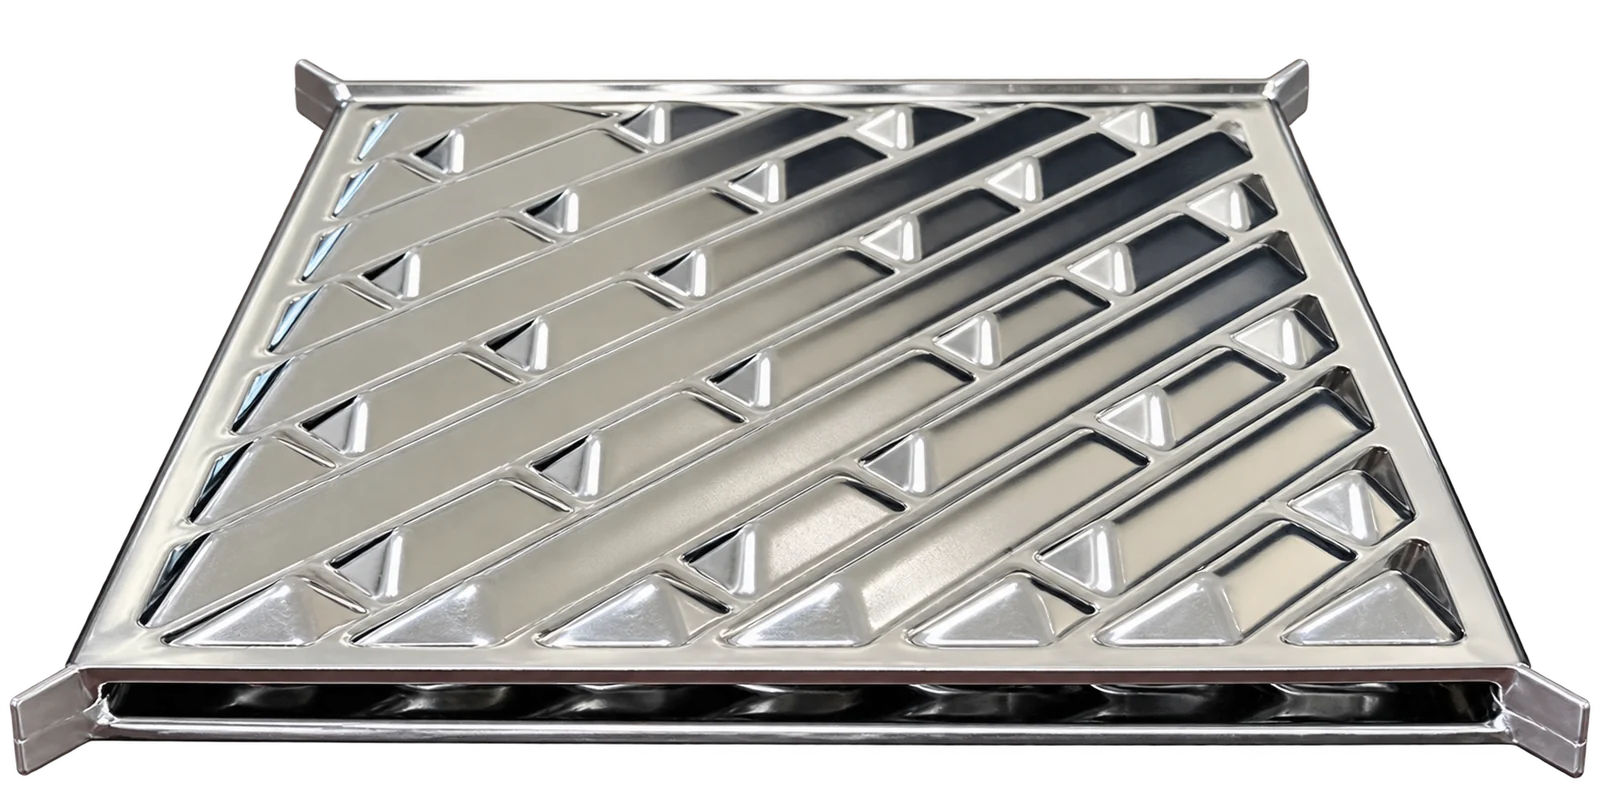
L'animation montre un empilement de plaques formées avec des paires de bords alternées soudées pour créer des passages de flux chaud et froid séparés. Des bords ouverts connectent chaque groupe de canaux à son circuit. Il illustre la formation de canaux ; la disposition de flux sélectionnée suit la conception de l'équipement approuvée.
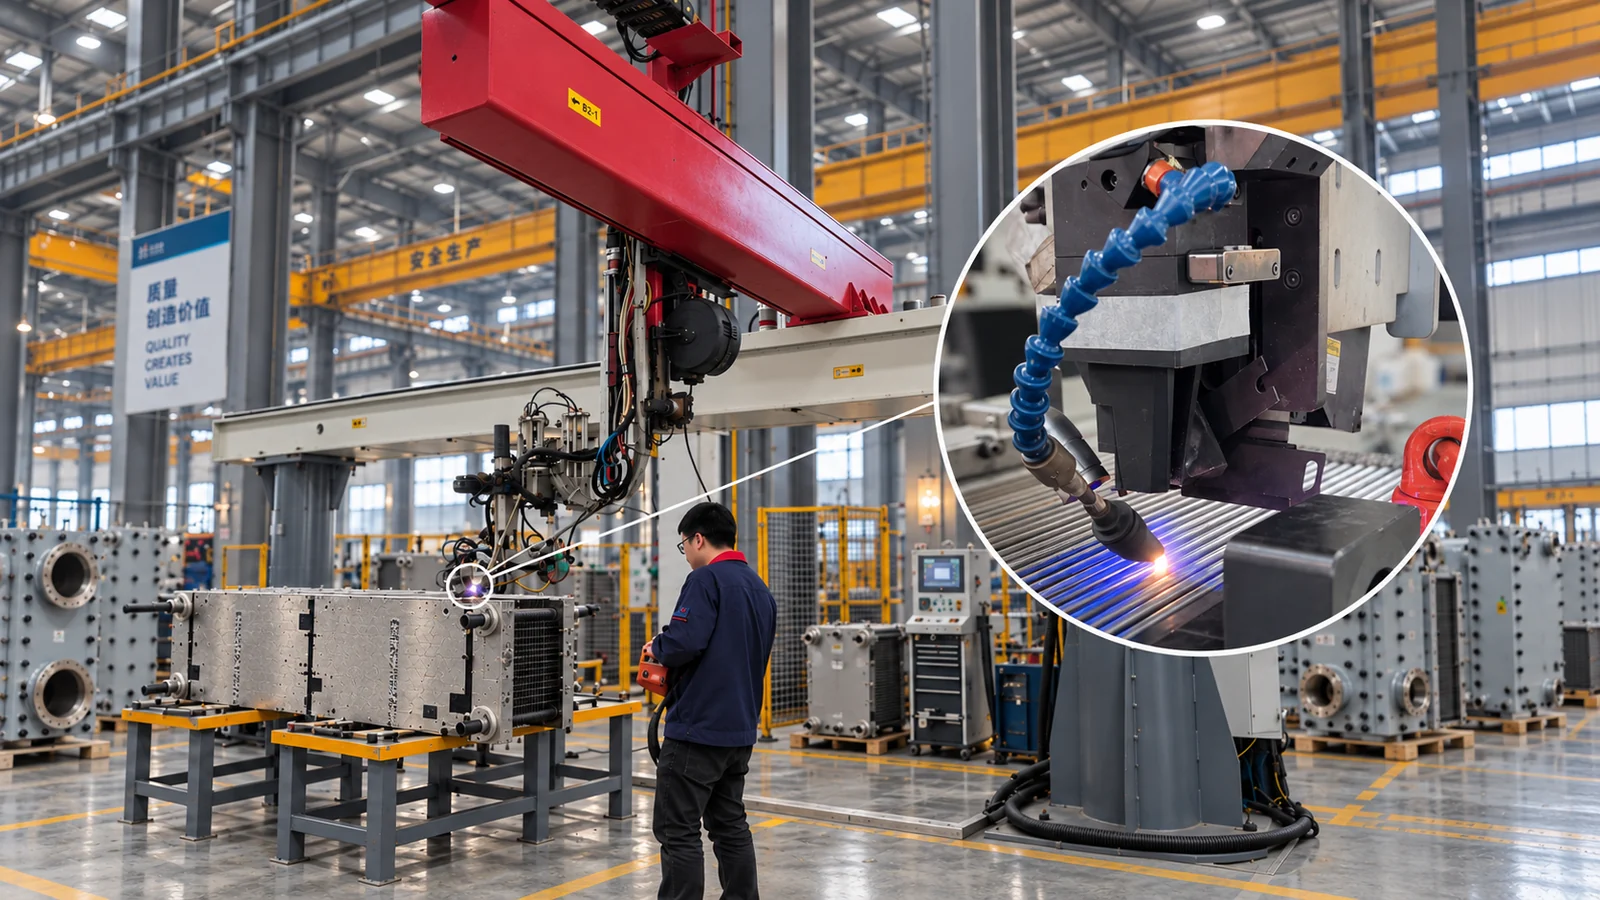
Le soudage au laser suit le chemin de joint sélectionné pour sceller les bords des plaques et construire le paquet de plaques. L'apport de chaleur concentré peut produire une zone de soudure étroite dans des conditions de production contrôlées. Les résultats reproductibles dépendent du contrôle et de l’inspection du processus.
Profil de fusion plus large dans l’échantillon illustré.
Profil de fusion concentré dans l’échantillon illustré.
Un laser focalisé peut concentrer la chaleur au niveau du joint ; le profil de fusion résultant dépend des paramètres du matériau, de l'épaisseur et du processus.
Un apport de chaleur localisé peut limiter la zone affectée et la distorsion. Leur étendue dépend de la procédure de soudage, de la géométrie des joints et du contrôle des fixations.
Les paramètres d’assemblage et de soudage du joint sont sélectionnés pour obtenir la fusion requise à travers le joint.
Le soudage laser PANSTAR concentre l'énergie au niveau du joint pour former une zone de fusion profonde et étroite. La coupe transversale agrandie montre le profil de bord de plaque soudé.
Les tests de traction vérifient le joint soudé sous charge. L'échantillon illustré s'est fracturé à l'extérieur de la zone de soudure, la soudure restant intacte.
La géométrie exacte du joint doit être confirmée à partir du dessin approuvé du fabricant pour l'équipement évalué.
Les lèvres formées se rejoignent au niveau d'une soudure bout à bout. L'accessibilité des joints, la continuité de la surface et la nettoyabilité dépendent du profil de plaque approuvé, de l'exécution des soudures et des conditions de service.
En fonction de la géométrie, des propriétés du fluide et des conditions de fonctionnement, un évidement résiduel peut influencer la nettoyabilité et le comportement des dépôts. La section réelle doit être vérifiée à partir du dessin de production correspondant.
La nettoyabilité et le comportement du dépôt dépendent des dimensions réelles de l'évidement, de la composition du fluide, de la température, de l'alliage, de la qualité de la soudure, de la vitesse et de la méthode de nettoyage. Les schémas soutiennent une discussion technique ; ils n'établissent pas la construction ou les performances d'une unité tierce spécifique.
Le schéma alternatif des extrémités soudées est illustratif. Il ne s'agit pas d'une section de production vérifiée pour un produit tiers spécifique. Les schémas ne sont pas à l'échelle et n'affichent pas les champs de flux calculés.
Références techniques : Alfa Laval · Soudure en C · Alleima · Corrosion caverneuse
Des plaques formées individuelles sont soudées dans des canaux puis dans le noyau caloporteur, gardant les deux circuits de fluide séparés. Des collecteurs externes, des panneaux et des joints complètent l'assemblage ; les couvercles amovibles permettent un accès pour l'entretien sans séparer les plaques soudées. Le confinement de la pression doit être évalué pour l’ensemble approuvé complet.
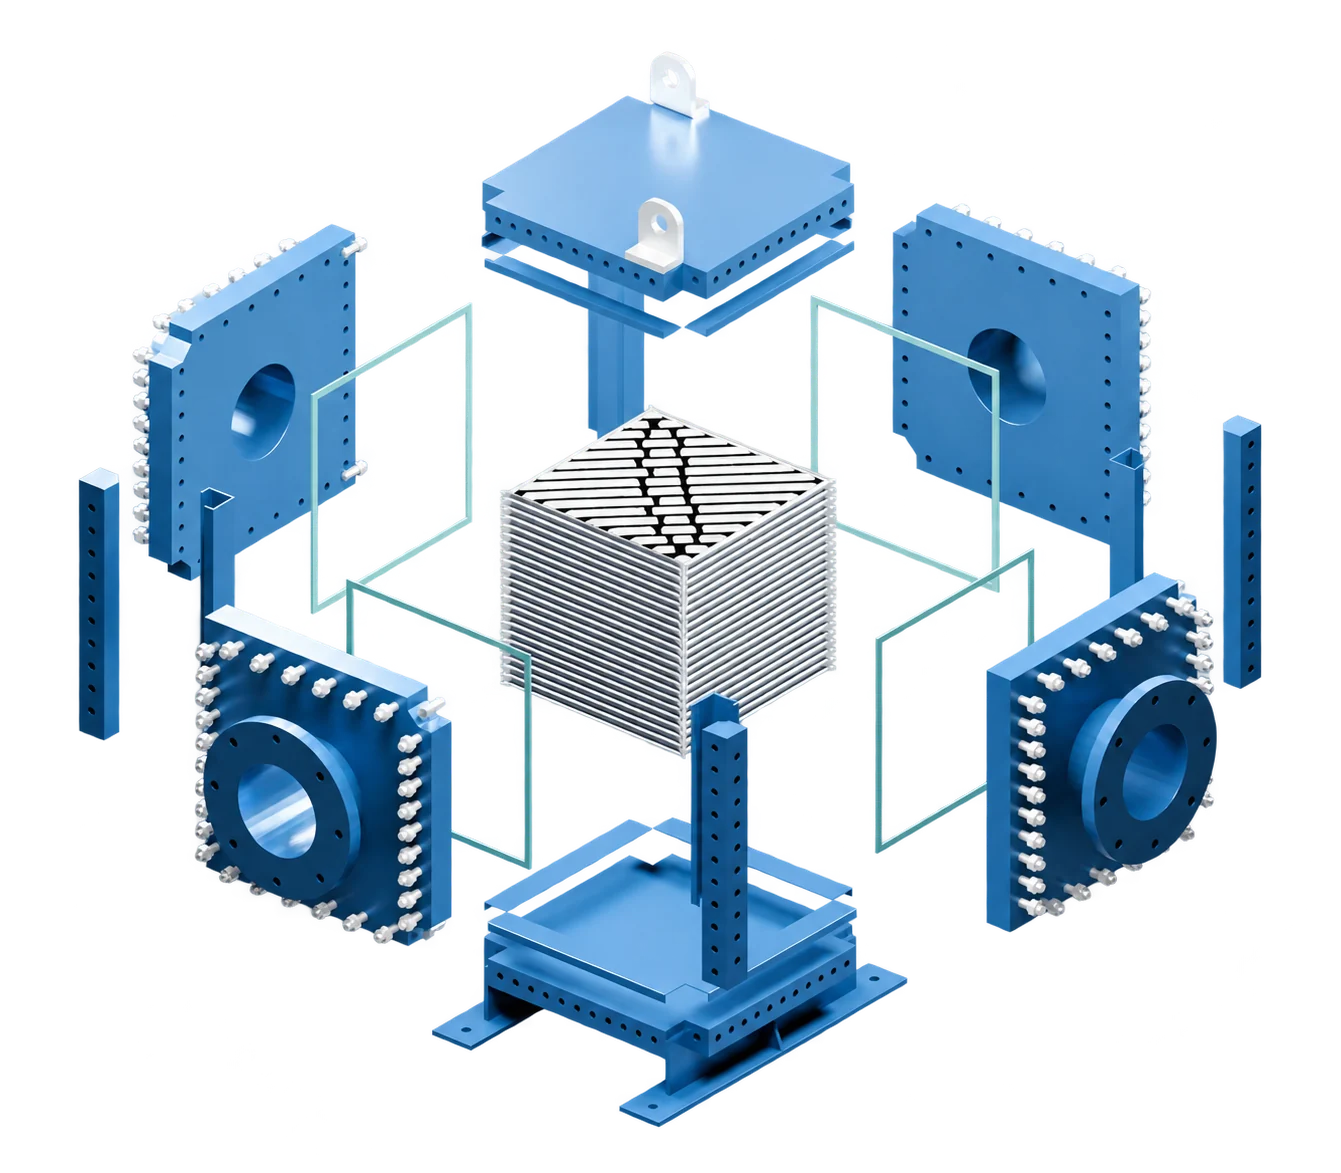
Basculez entre les vues assemblées, éclatées et dynamiques. Les tracés orange identifient le circuit chaud et les tracés bleus le circuit froid dans les canaux adjacents. Ce schéma illustre la configuration montrée, et non la vitesse ou la température calculée ; la disposition choisie suit la conception du projet.
Les couvercles amovibles exposent les groupes de canaux pour une inspection et un nettoyage mécanique approprié pendant que le jeu de plaques reste soudé. Prévoyez de l'espace pour le retrait du couvercle, le nettoyage des outils et le levage ; inspectez les joints des panneaux avant le remontage.
La méthode de nettoyage dépend du type d'encrassement, de la dureté du dépôt, du fluide de traitement, de l'accès au canal et des procédures d'exploitation. L'accès mécanique ne signifie pas que tous les dépôts peuvent être retirés mécaniquement.