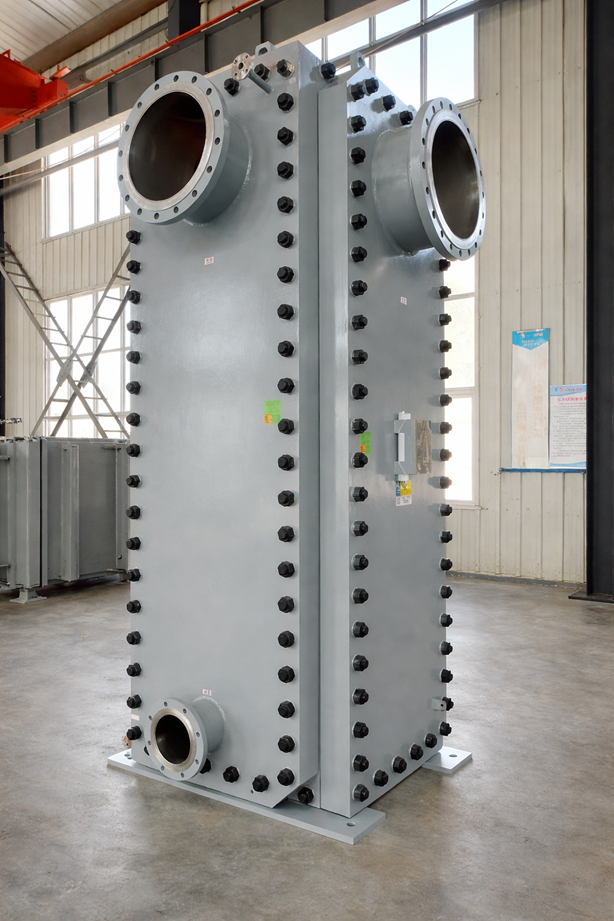
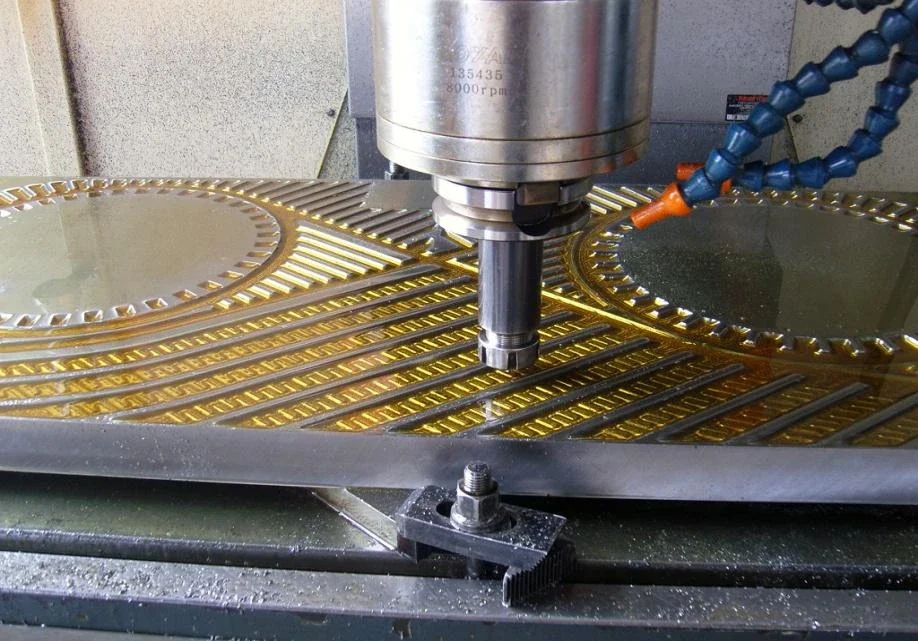
ÉCHANGEURS DE CHALEUR À PLAQUES SOUDÉESChauffage de process · Refroidissement · Condensation · Récupération de chaleur
PANSTAR FABRICATION

Fabrication d'échangeurs de chaleur à blocs soudés

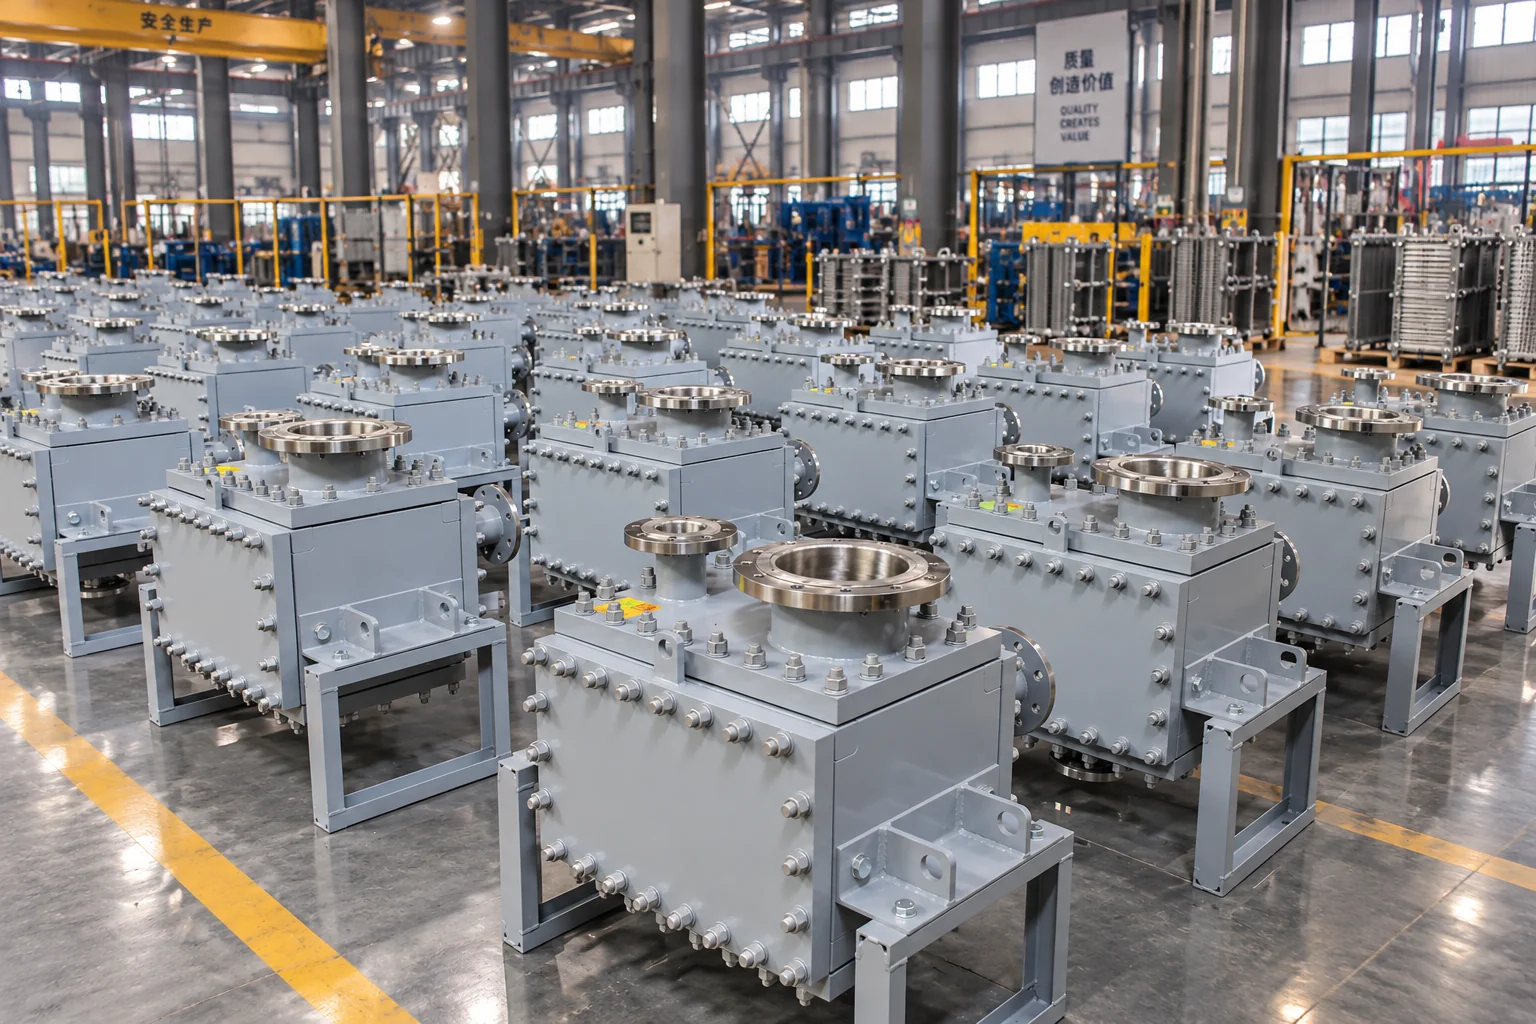
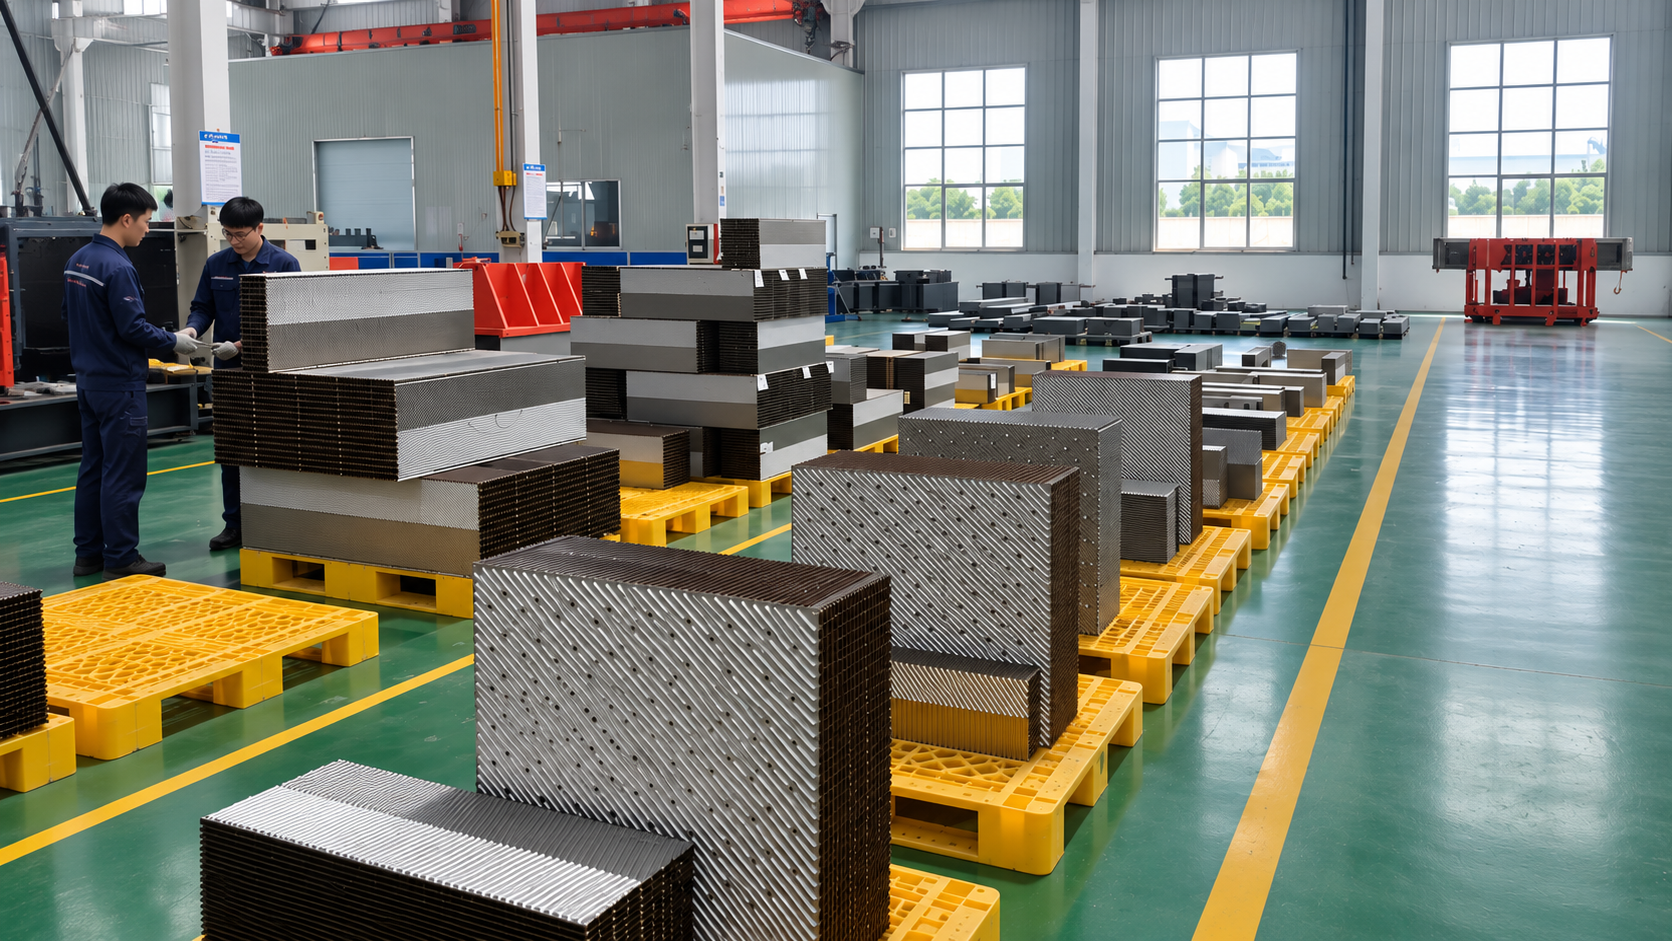
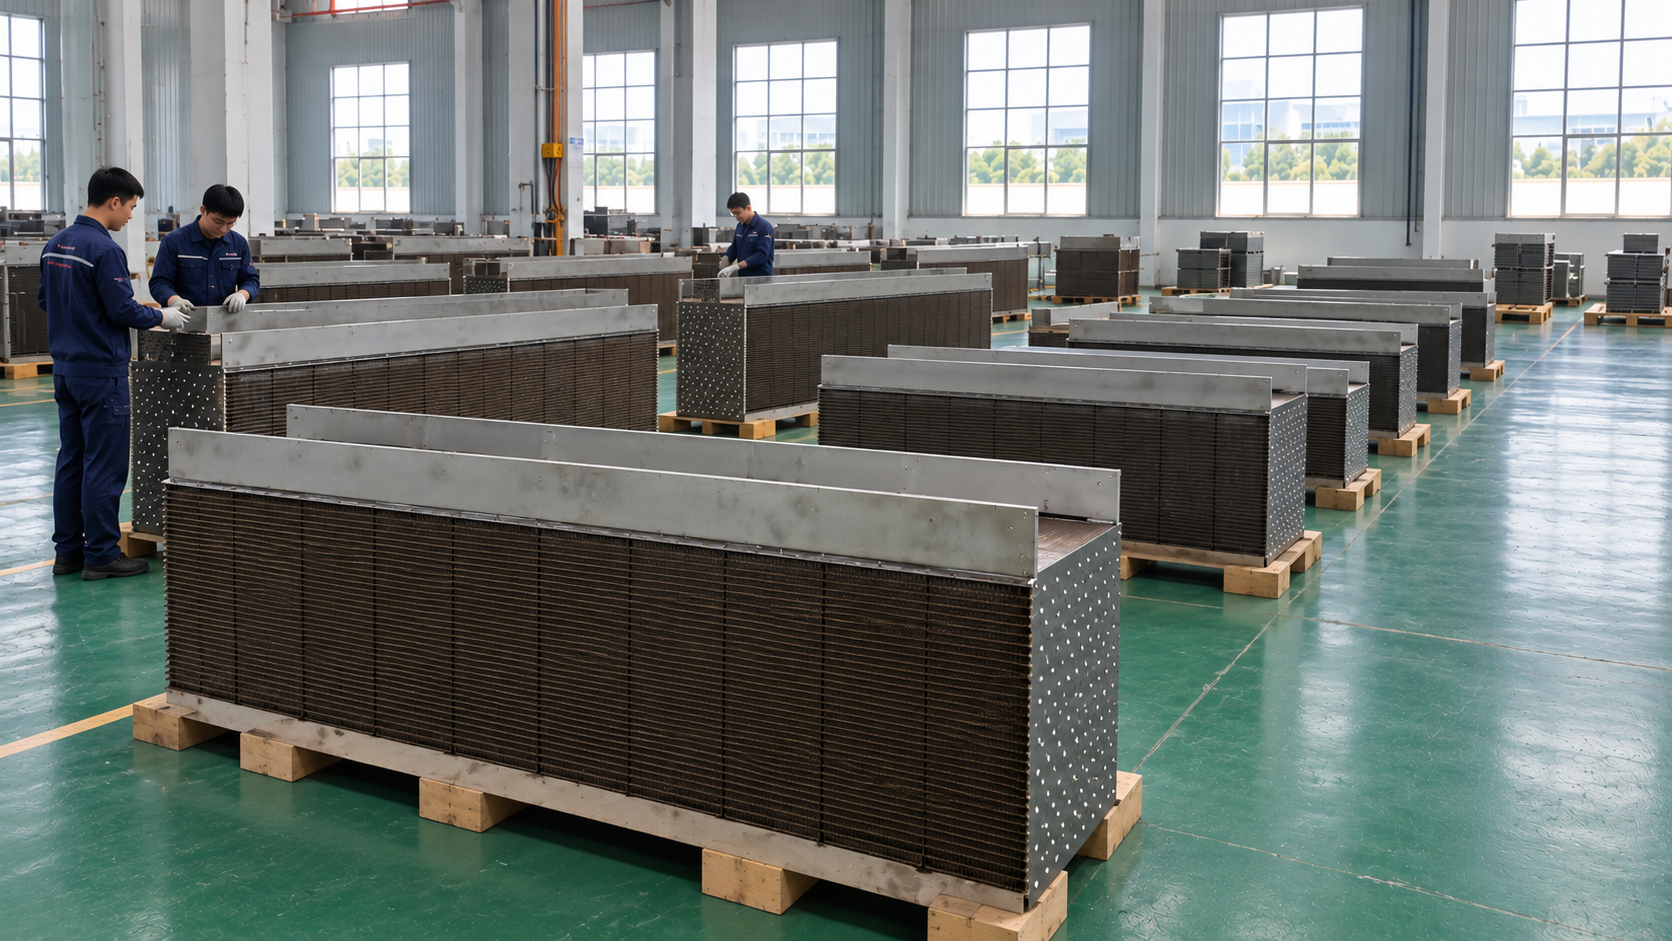
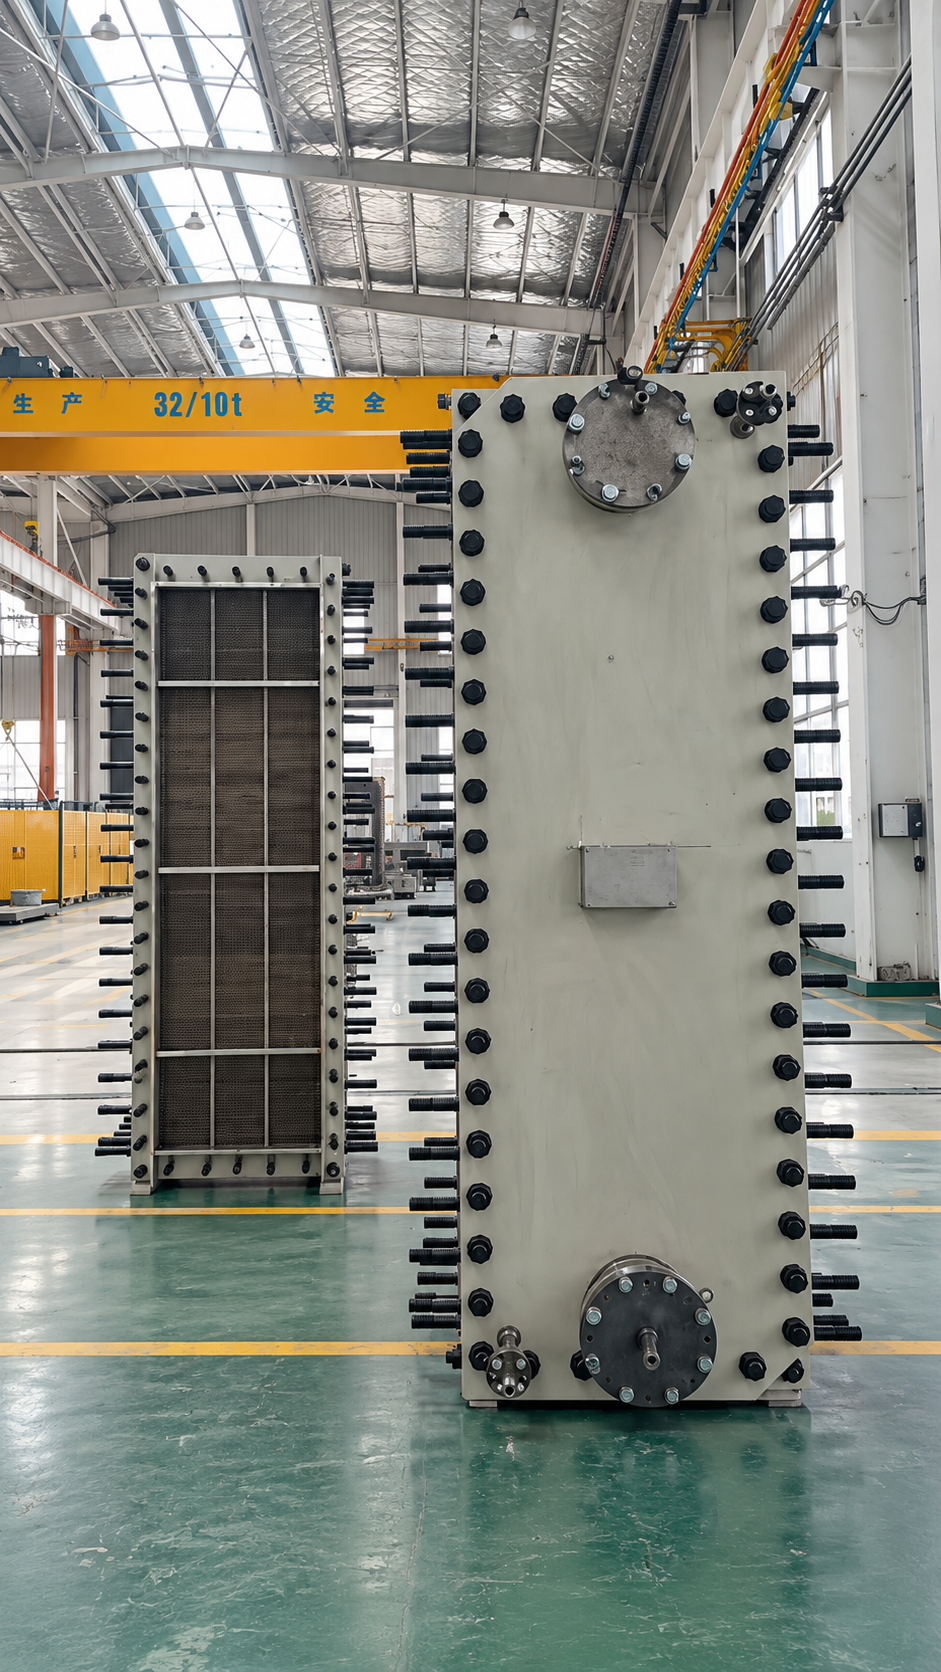
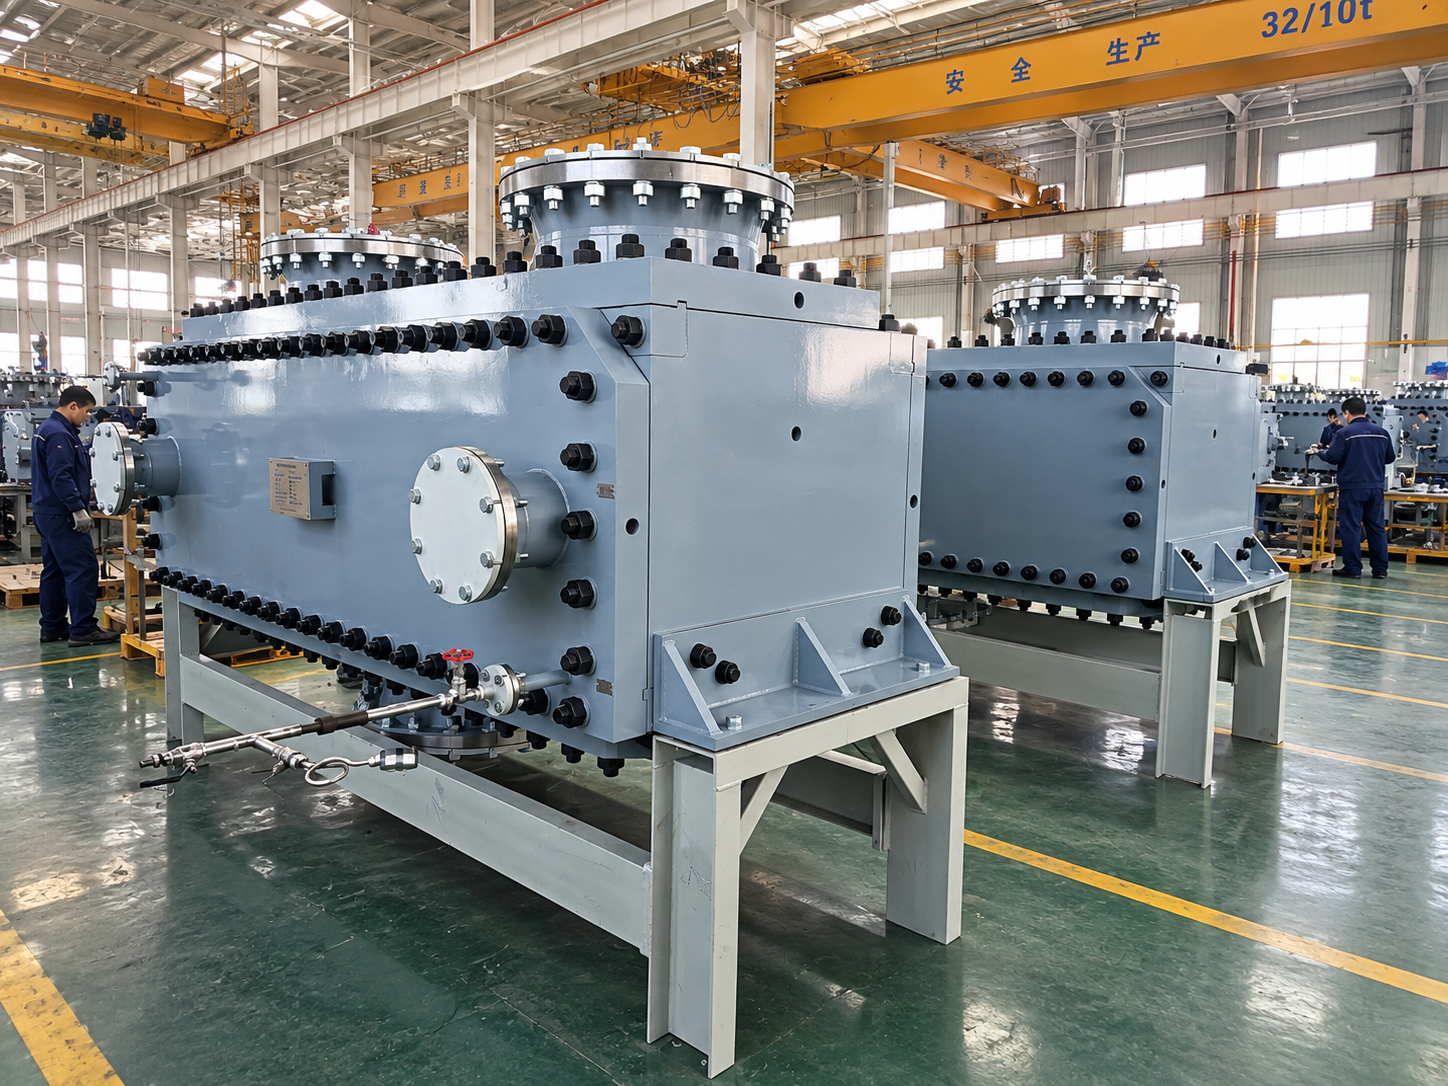
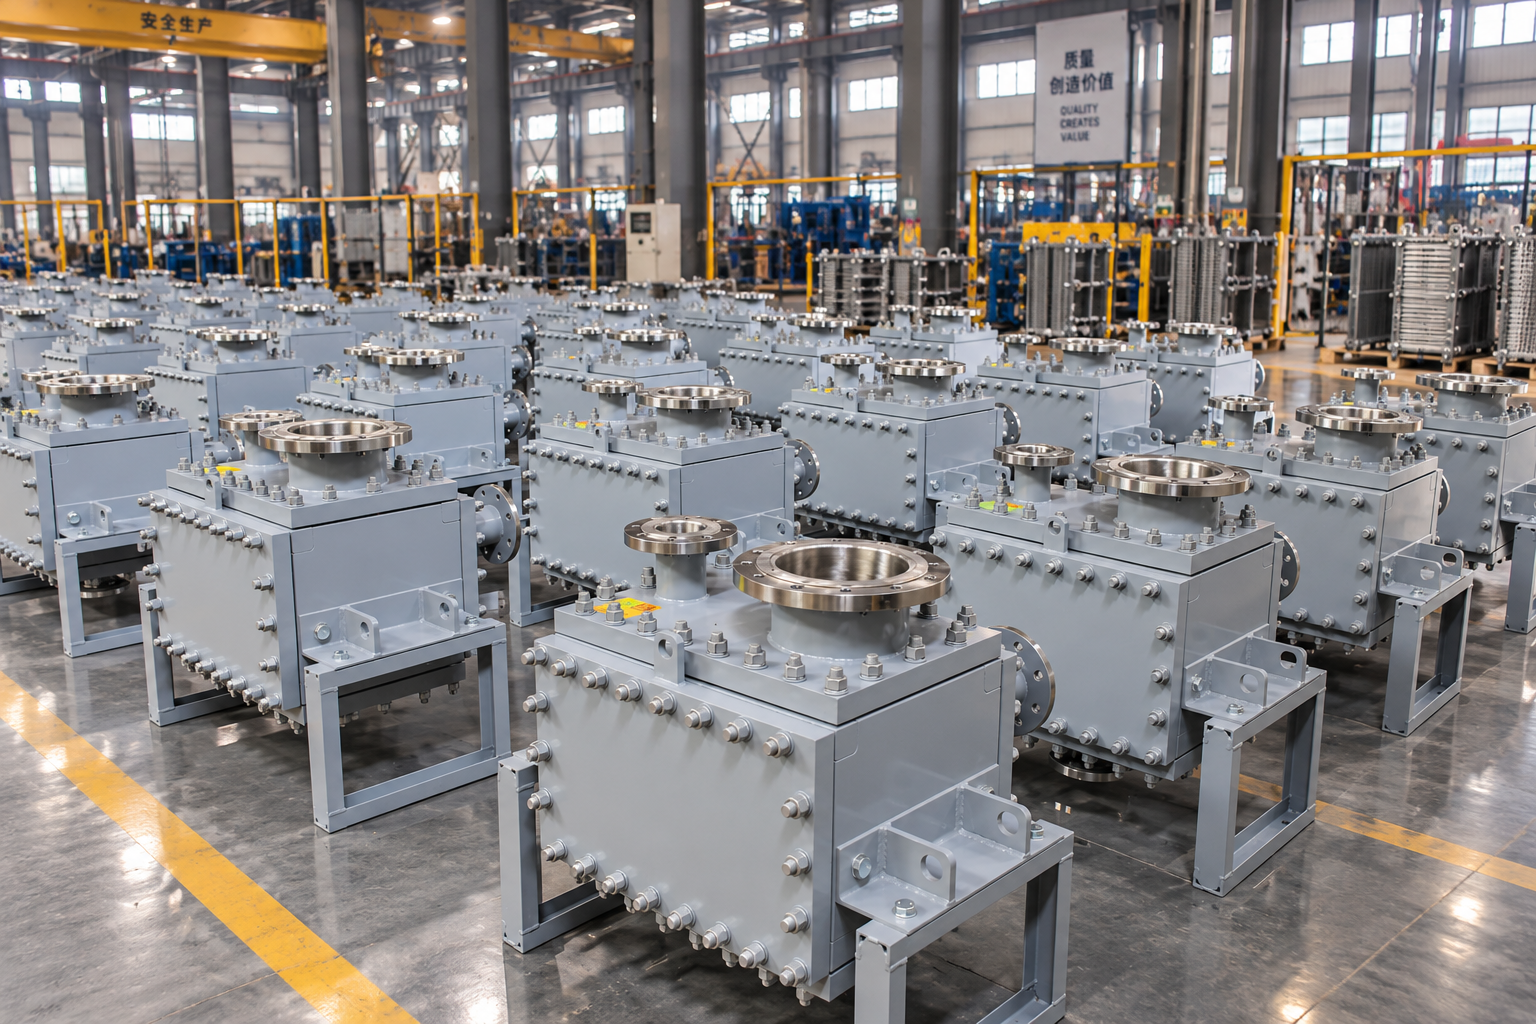
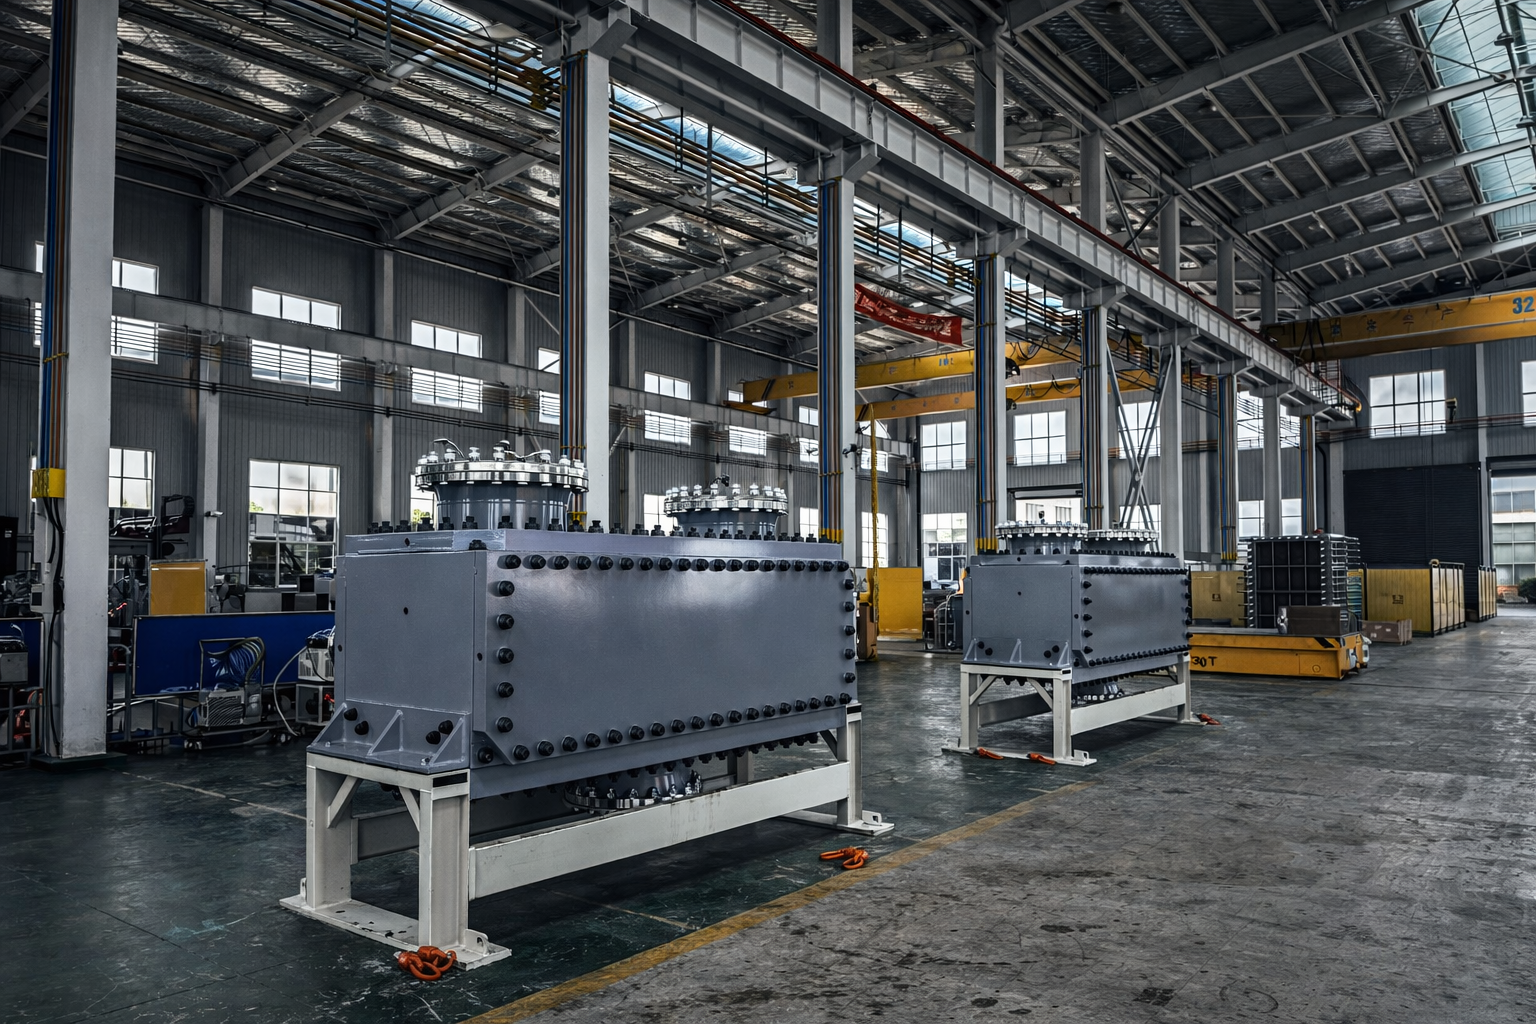
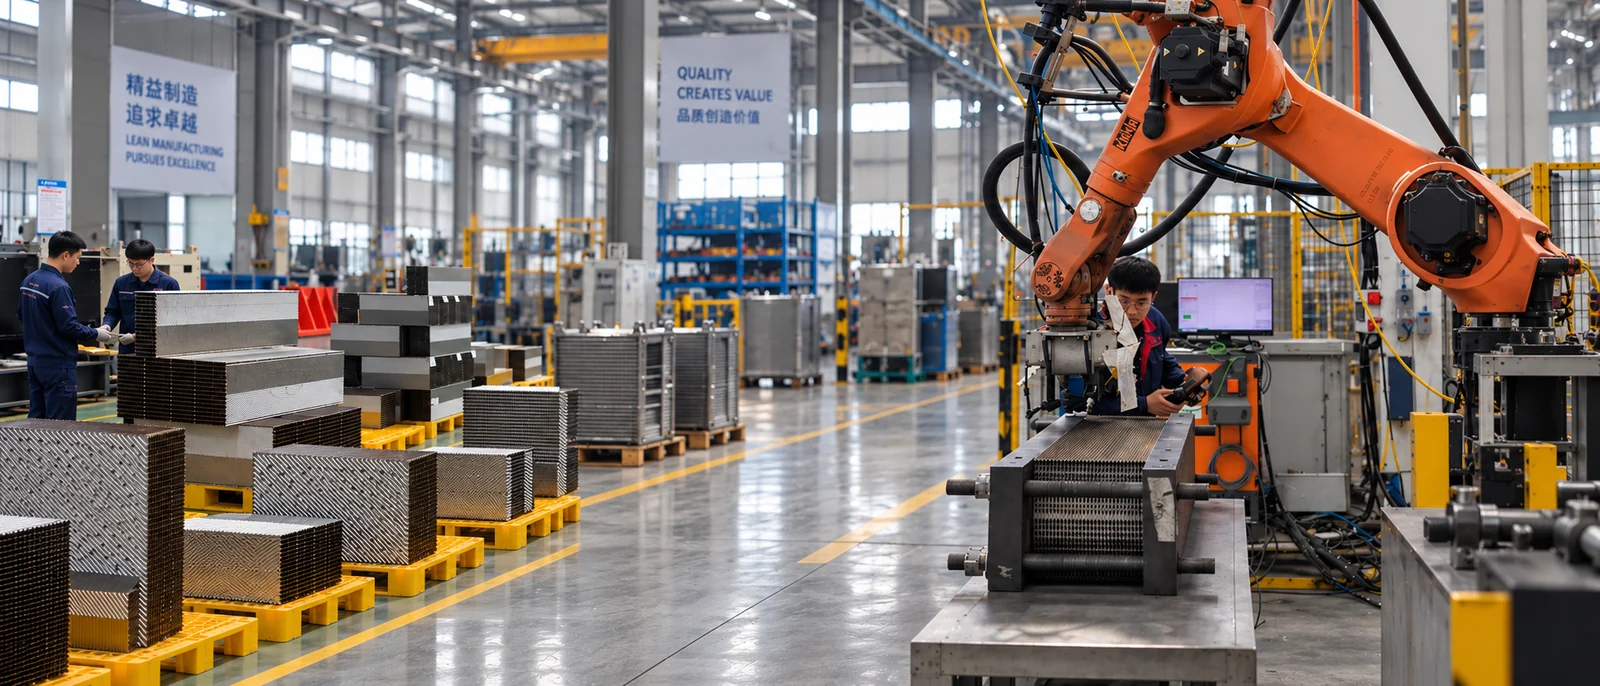
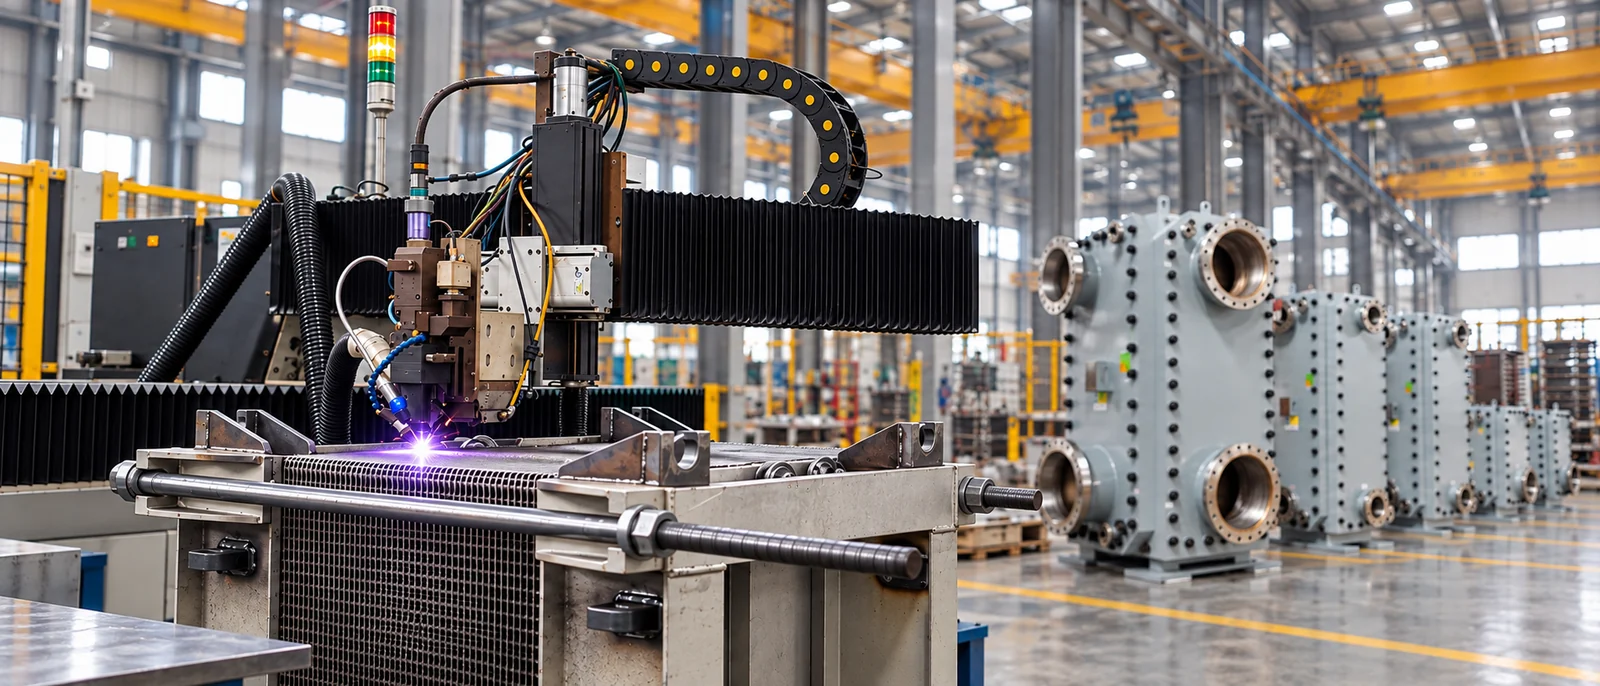
Formage de plaques, soudage laser automatisé, assemblage et inspection dans l’usine de fabrication de PANSTAR.

Production automatisée de soudage et de paquets de plaques chez PANSTAR
Soudage laser d'un paquet de plaques dans l'atelier PANSTAR
Production d'échangeurs de chaleur à blocs soudés
BASE DE FABRICATION

Outillage, soudage et développement
dans une organisation de fabrication.

Le site de Yangzhou combine des capacités d'outillage de plaques, de pressage et de soudage. PANSTAR fait également état d'une installation d'essai thermique interne pour le développement de produits.

No. 3, Jinyuan Road, Anyi Industrial Park,
Baoying, Yangzhou, Jiangsu, Chine
ÉQUIPEMENT DE PRODUCTION

Équipements, agencements et fabrication.

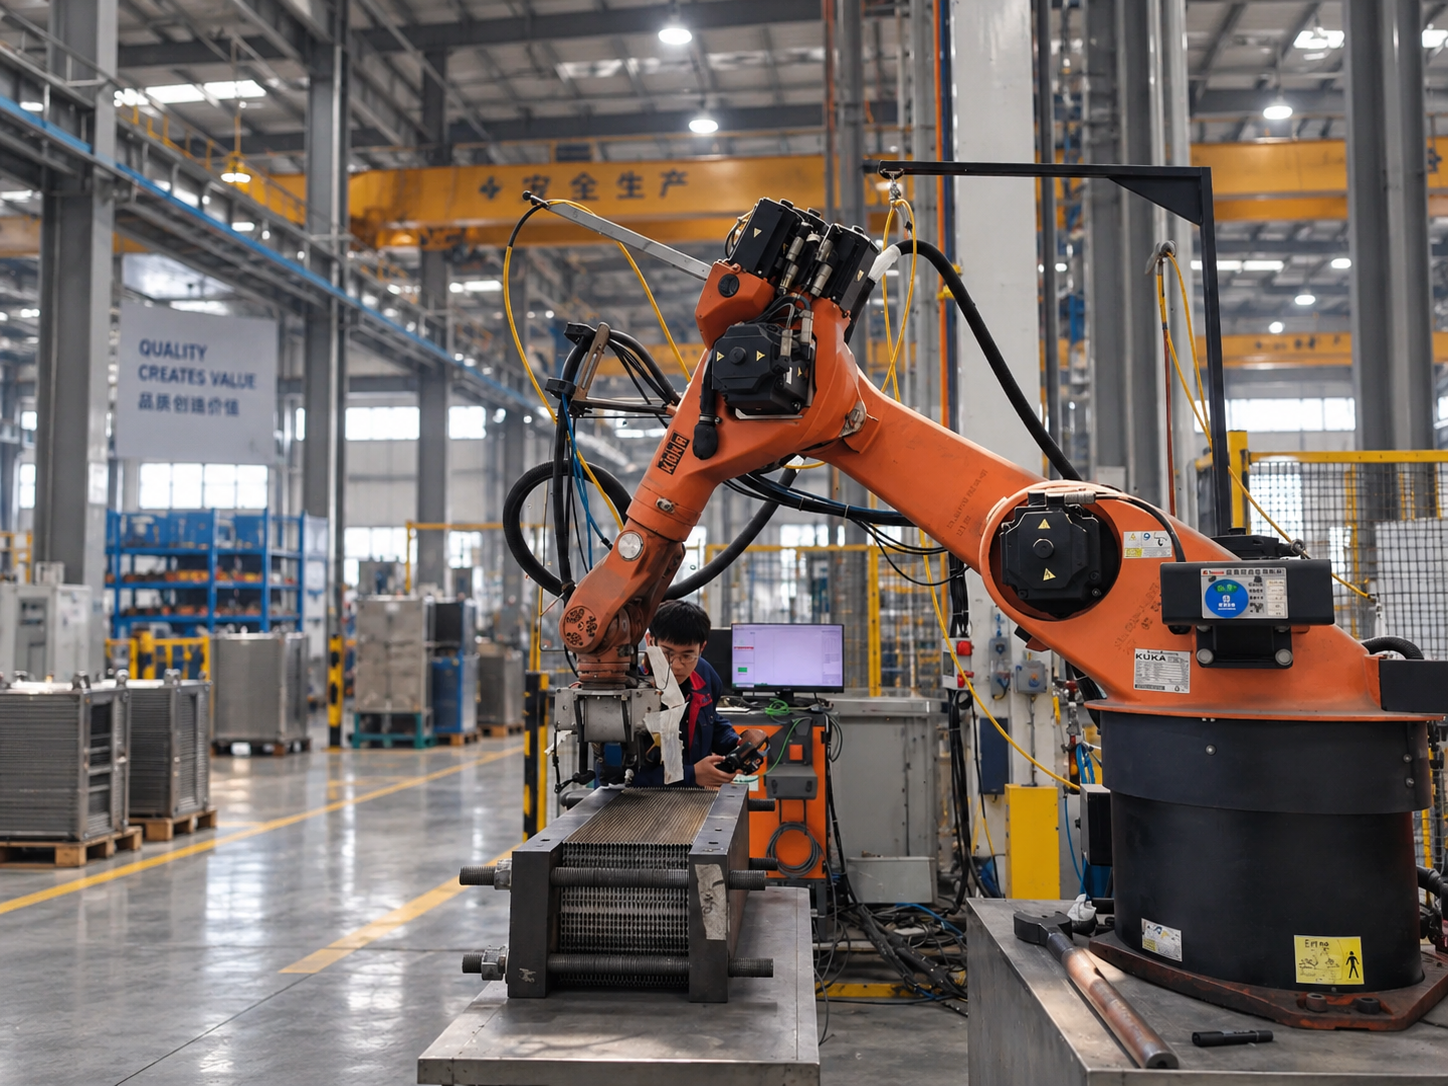
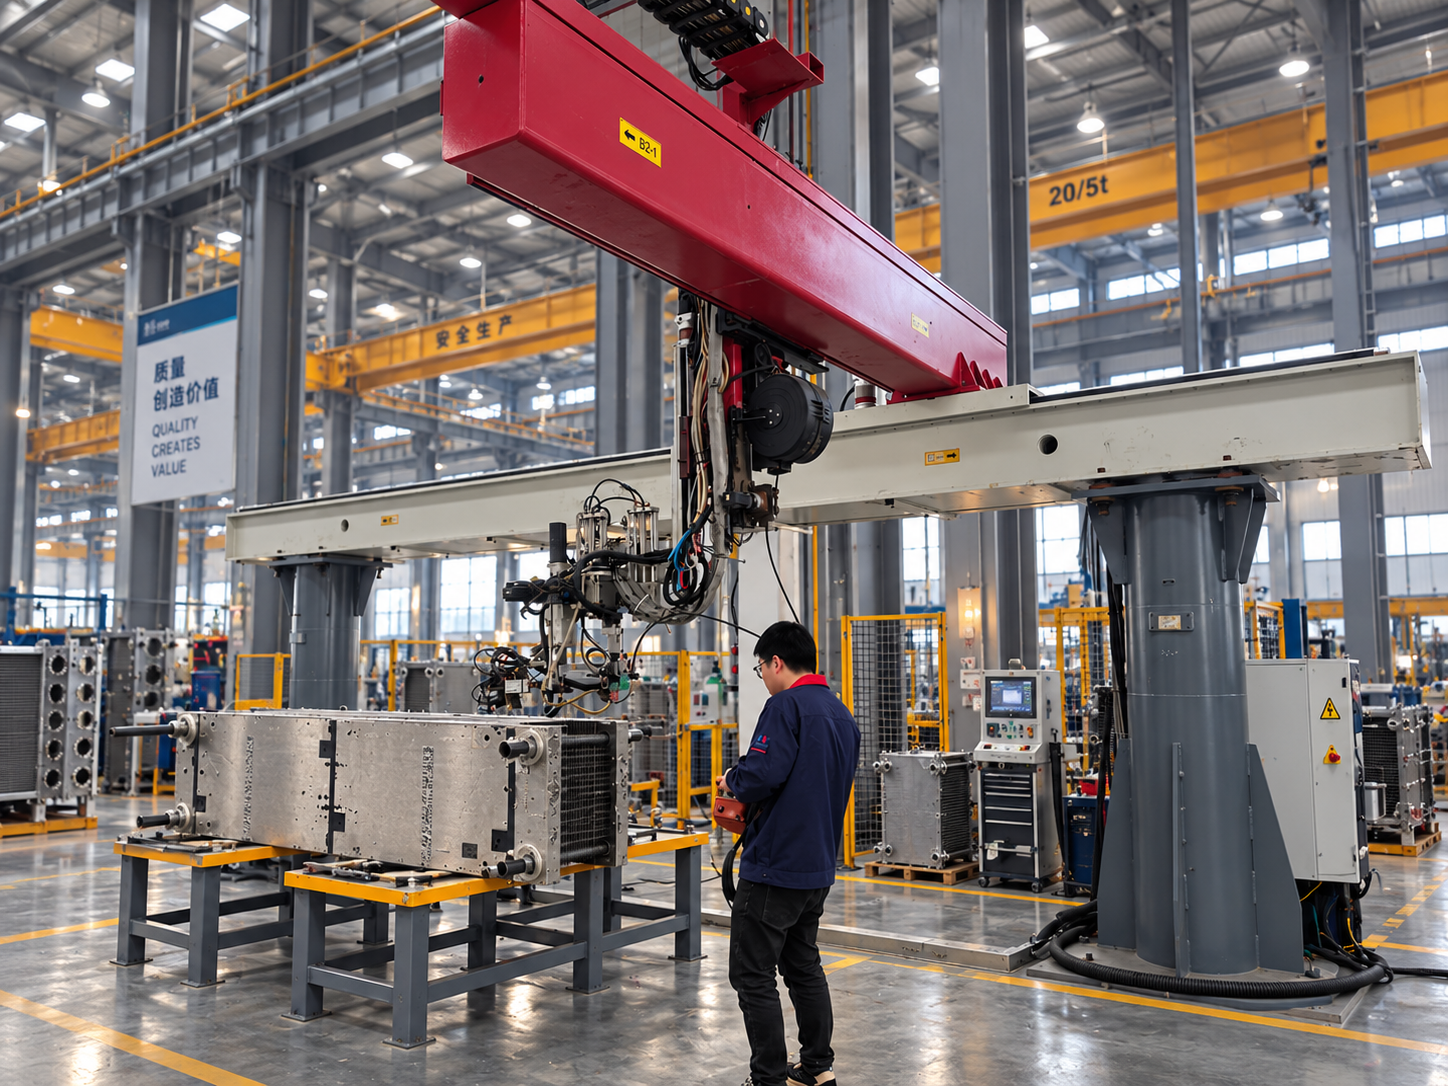
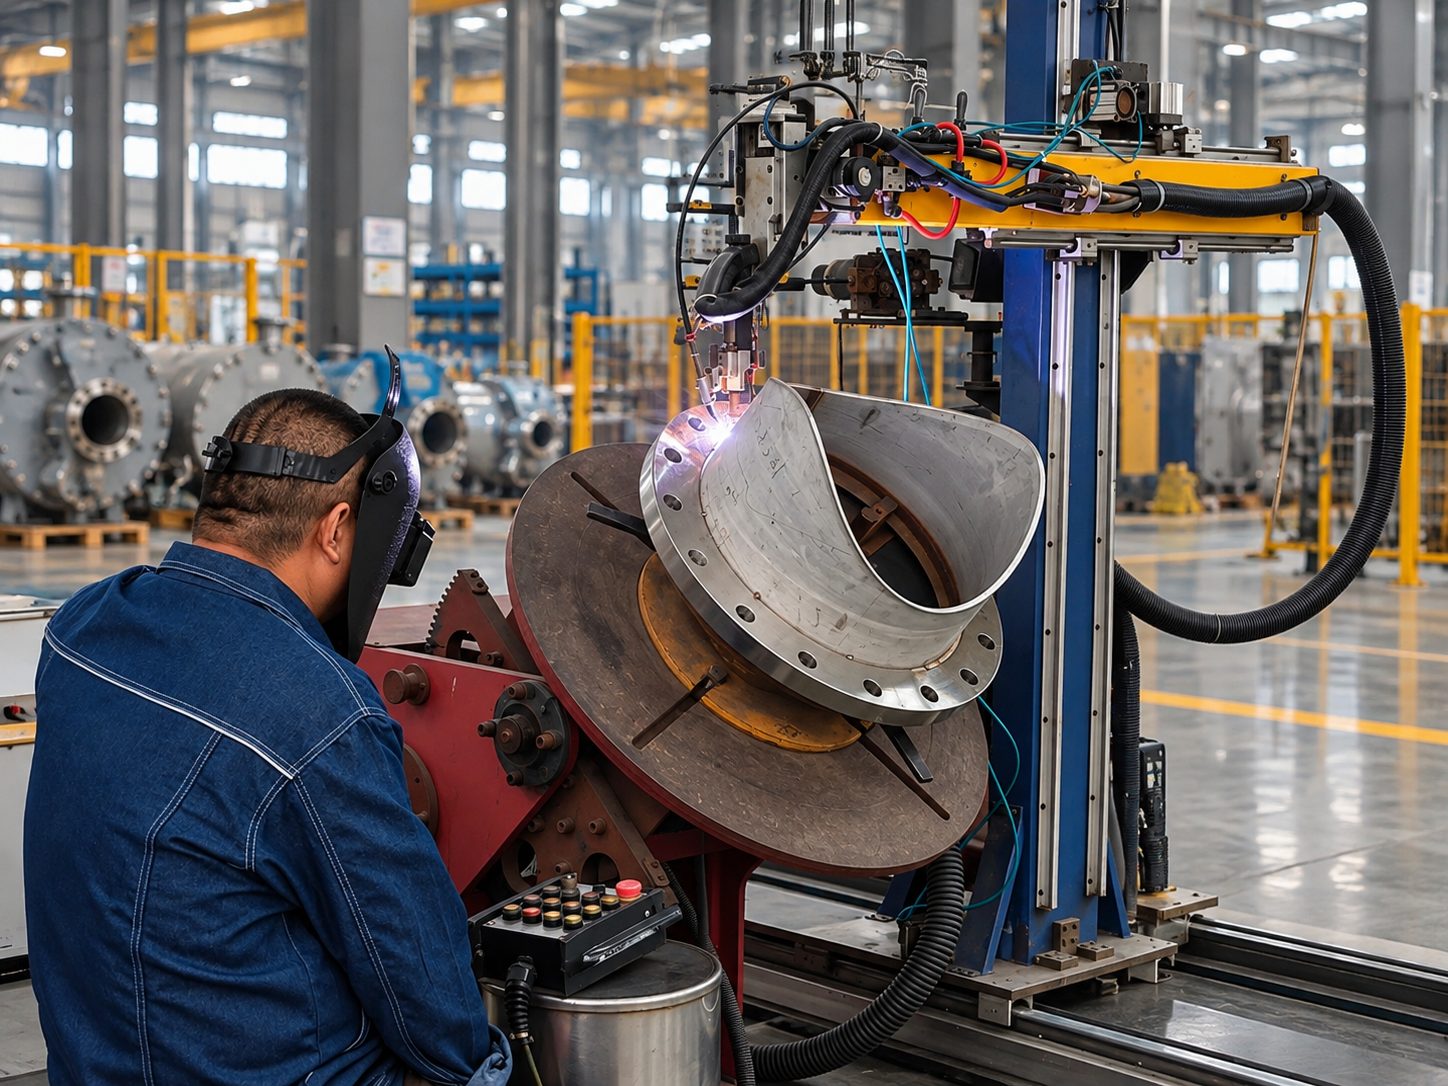
Vues plus rapprochées des stations de production utilisées dans les opérations de fabrication des échangeurs de chaleur de PANSTAR.

Station de production robotisée

Station de production robotisée

Un robot et un dispositif positionnent la pièce autour d'un ensemble de plaques.

Équipement et fixation de portique

Équipement et fixation de portique

Un ensemble de plaques serrées sous l'équipement de production monté sur un portique.

Fabrication de connexions

Fabrication de connexions

Un raccord à bride positionné pour le soudage en atelier.

CAPACITÉS DE FABRICATION

Le travail derrière le bloc soudé.

Outillage et formage de plaques
01 / Outillage & formage de plaques

Outillage et formage de plaques

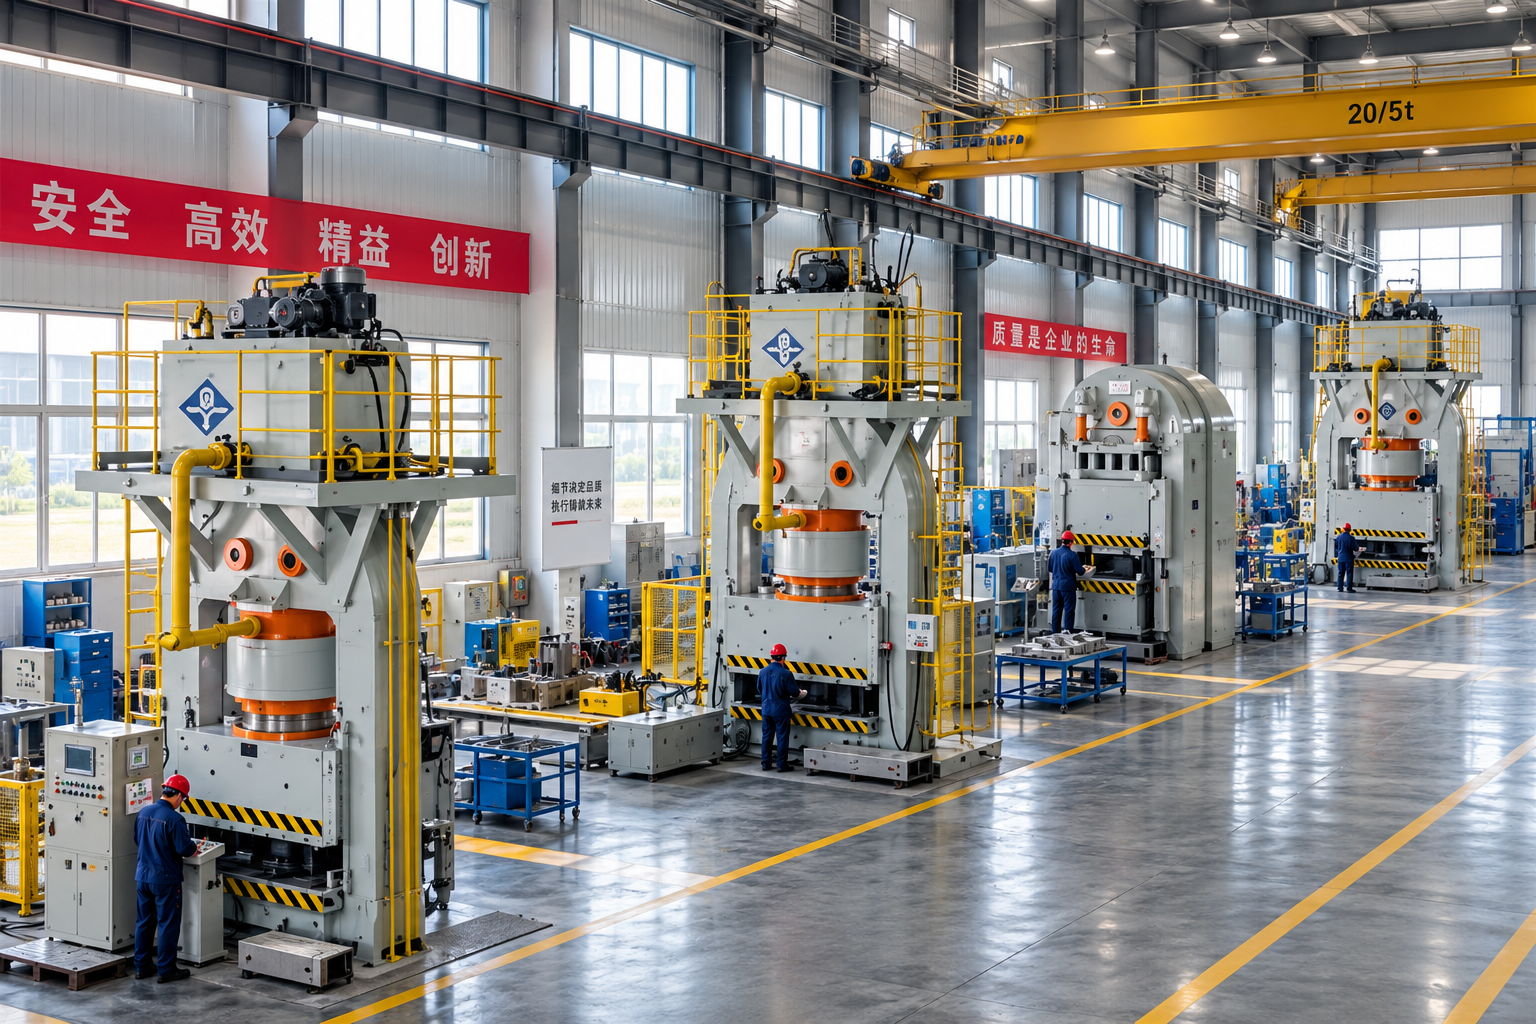
La PANSTAR dispose de capacités internes de conception et d'usinage de moules, soutenues par des presses à plaques dédiées. L'outillage définit l'ondulation et la géométrie des bords avant que les plaques ne deviennent un noyau soudé.
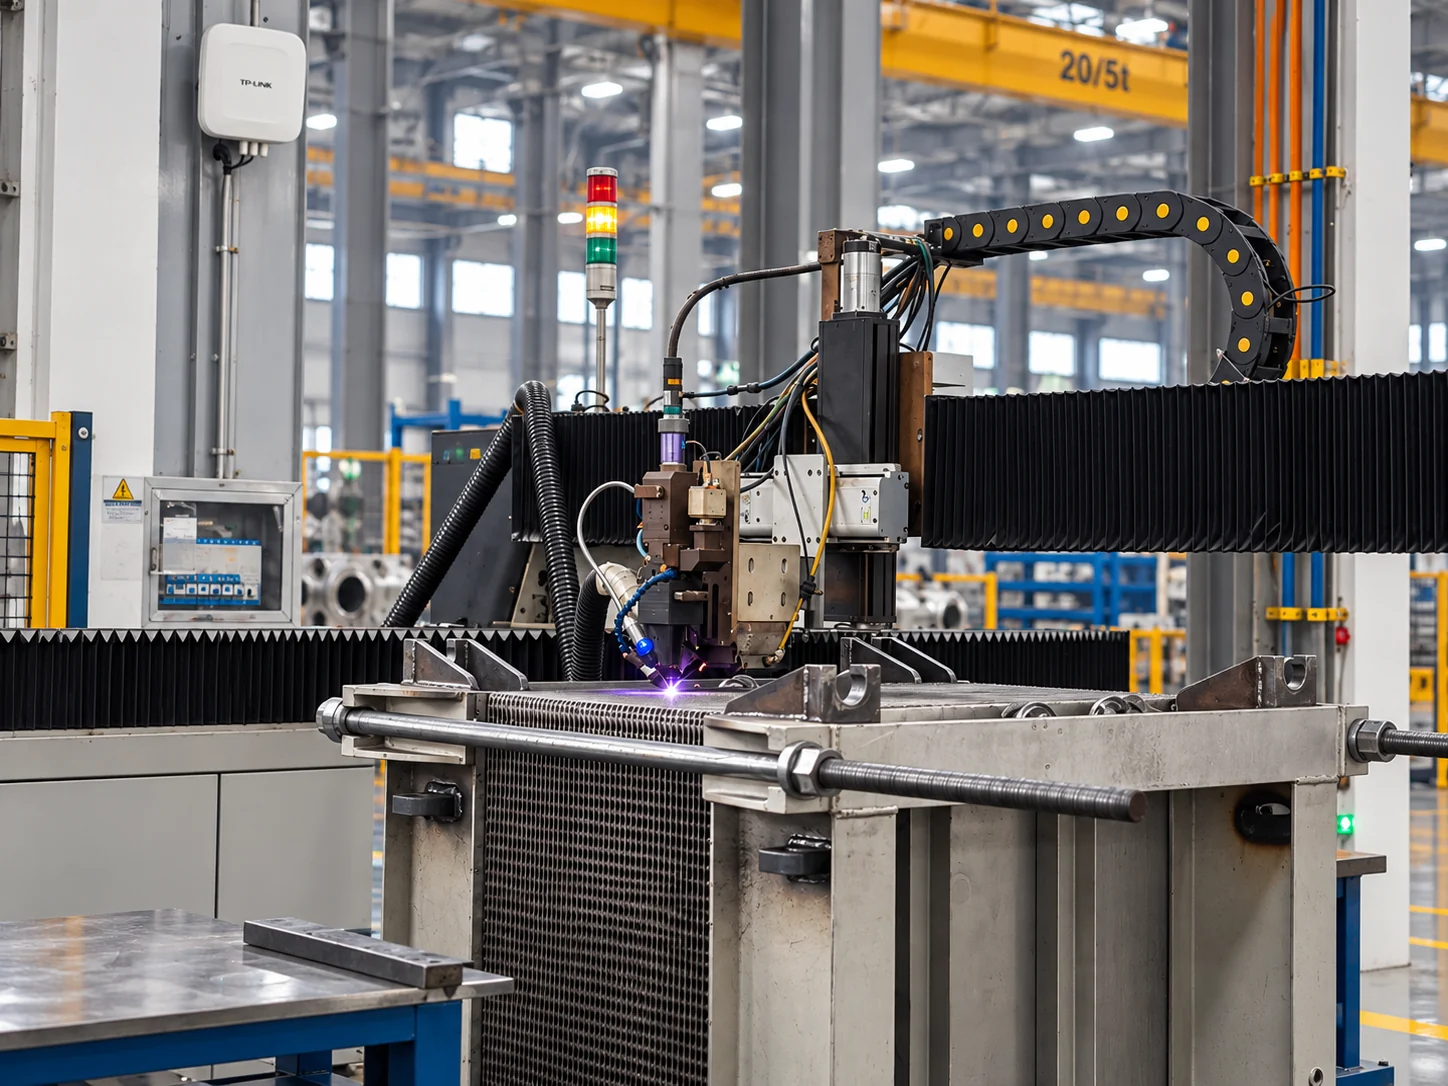
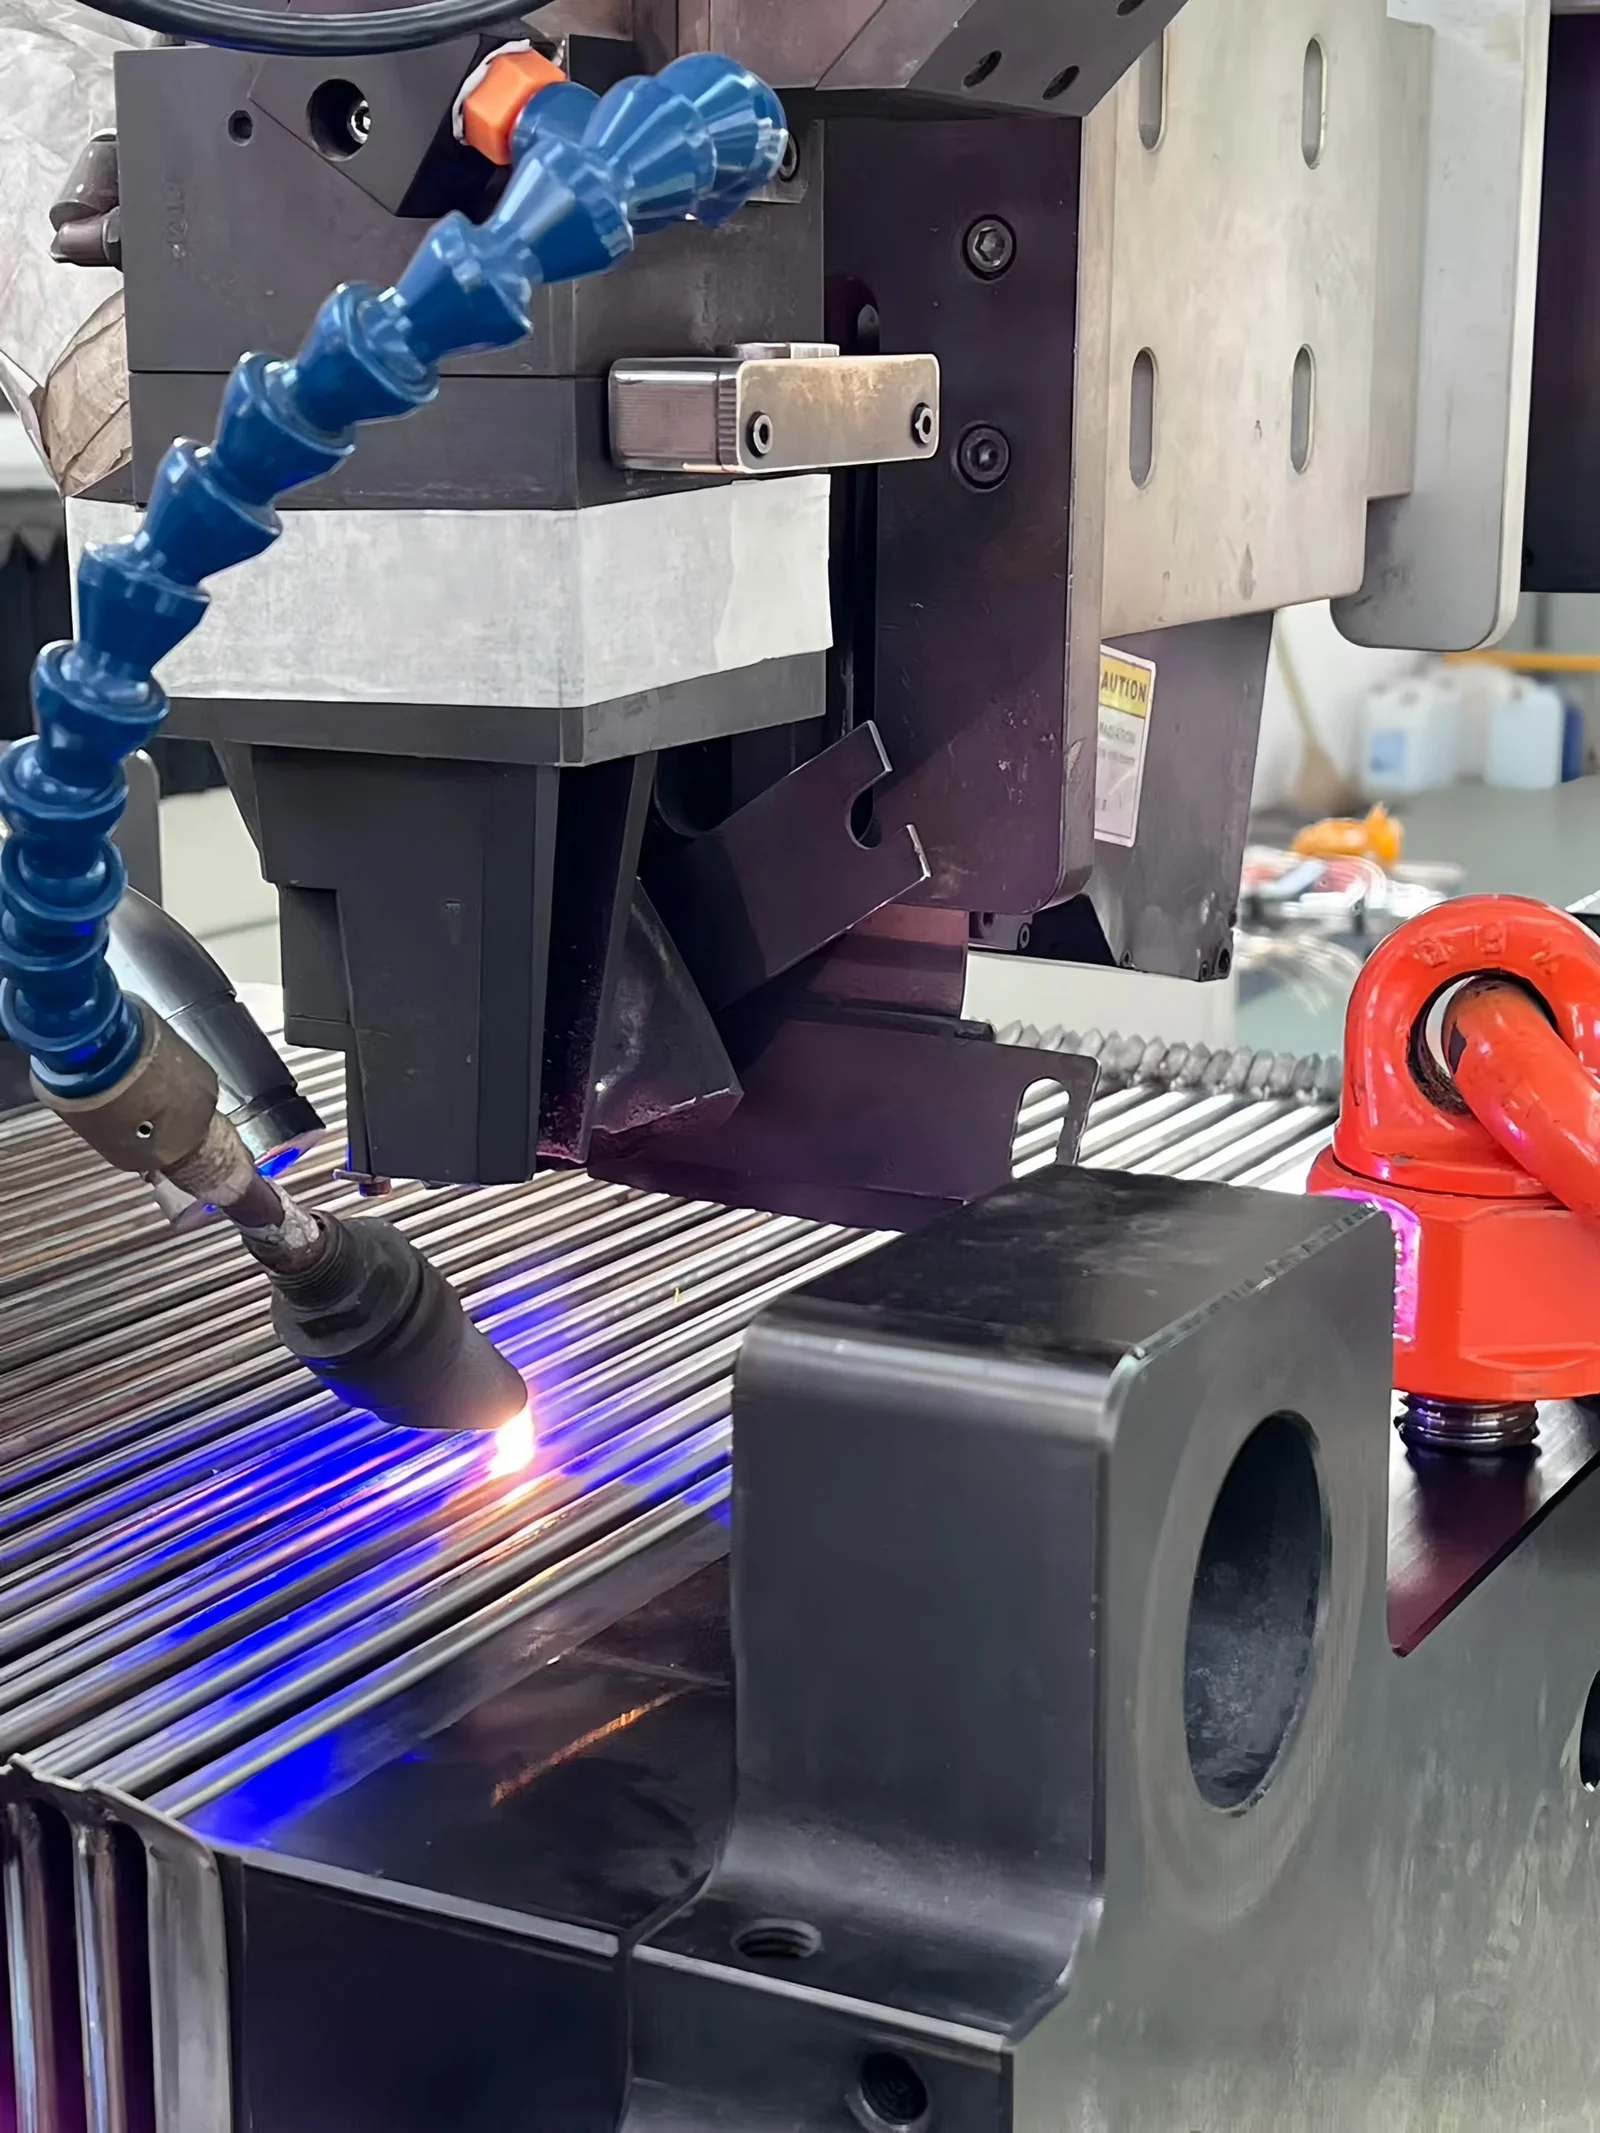
Équipement de soudage automatisé
02 / Matériel de soudage automatisé

Équipement de soudage automatisé

Les lignes de soudage au laser prennent en charge la production d'échangeurs de chaleur soudés. Le positionnement contrôlé rassemble les bords de la plaque pour un soudage reproductible le long des limites du canal.

Souder le paquet de plaques
03 / Soudage du paquet de plaques

Souder le paquet de plaques

Les plaques adjacentes sont jointes le long de paires de bords alternées pour créer deux circuits séparés. Les bords soudés étroits laissent les passages formés ouverts pour l'écoulement.

Assemblage de blocs
04 / Assemblage des blocs

Assemblage de blocs

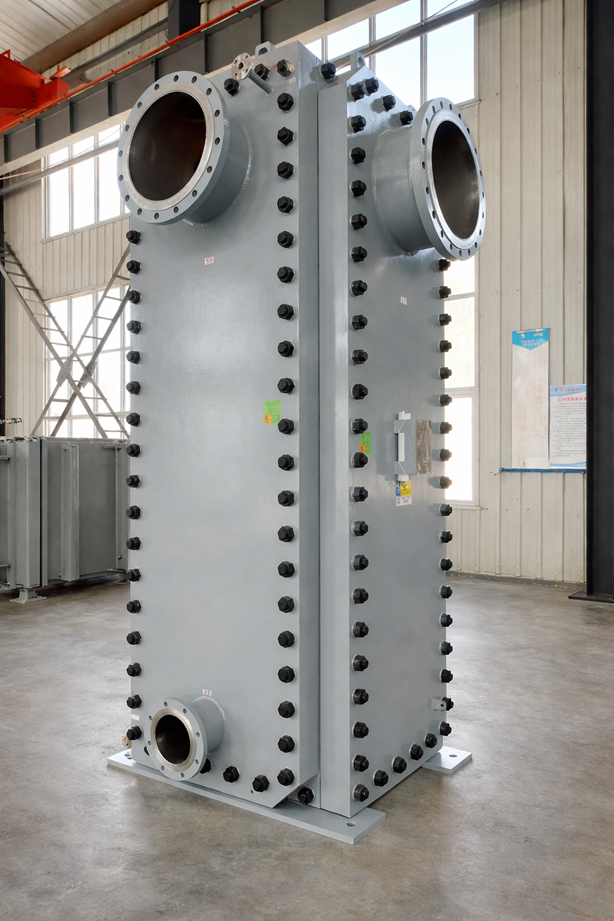
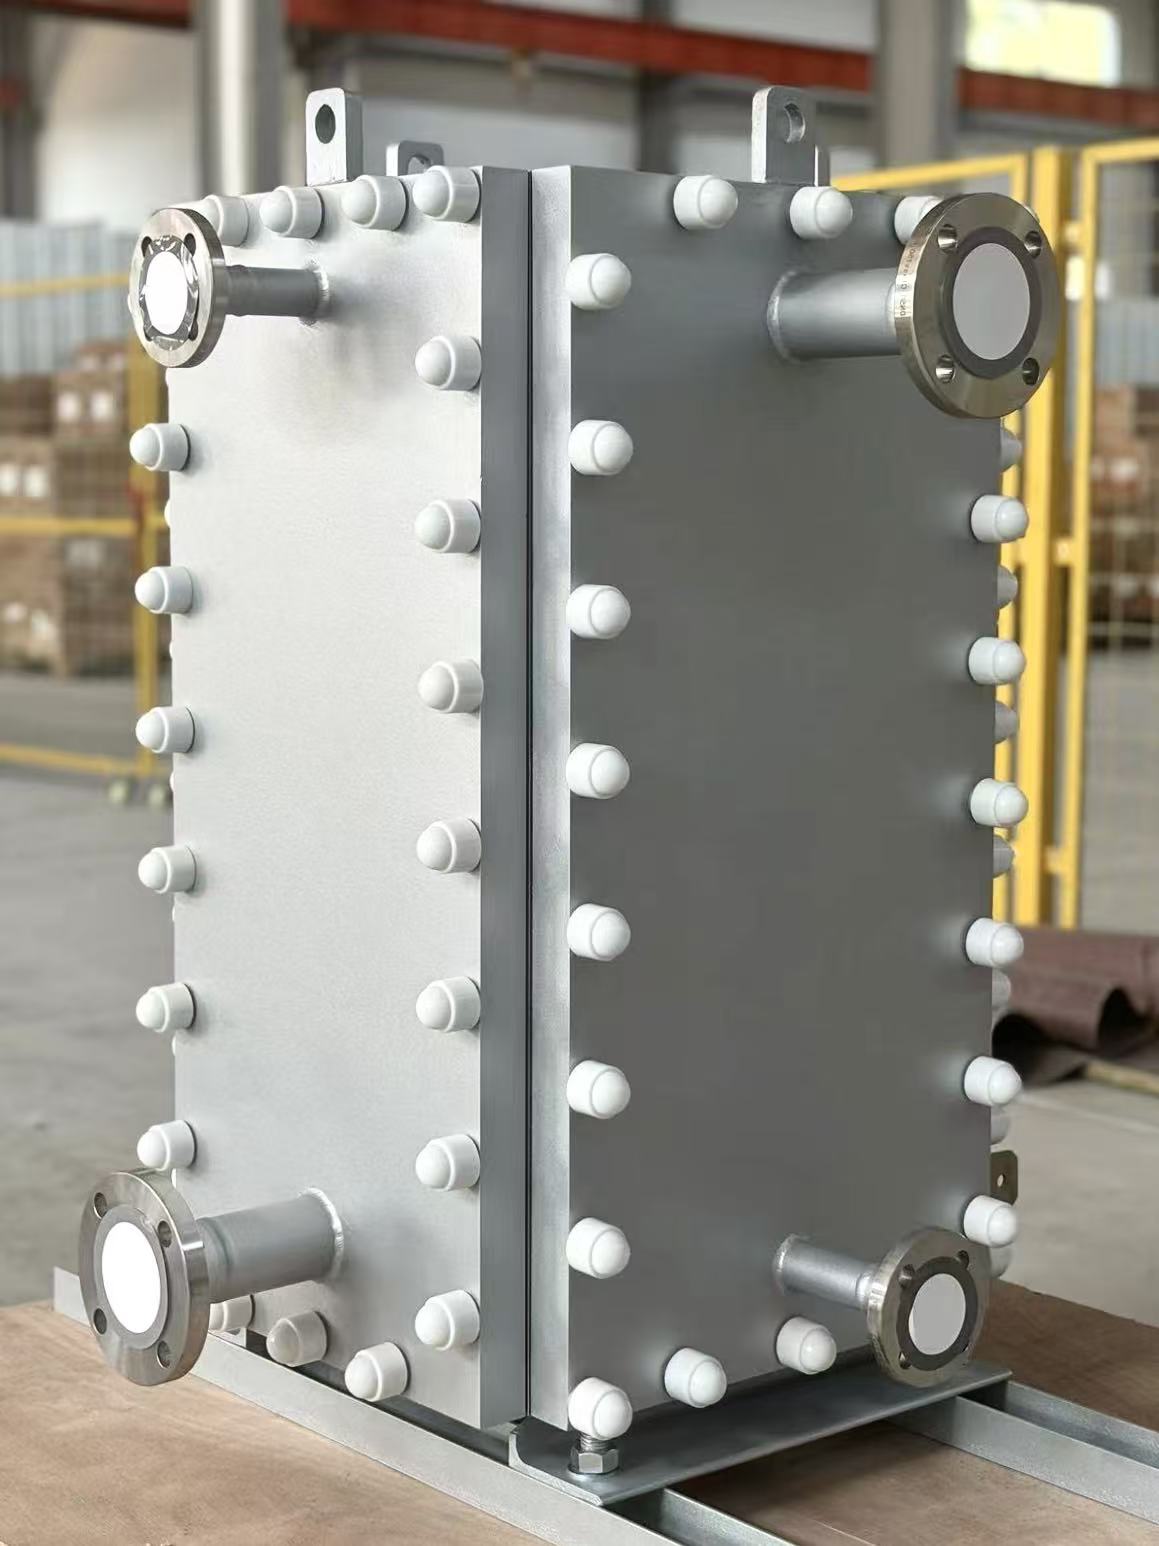
Le noyau soudé est entouré par le cadre et les panneaux latéraux boulonnés. Les connexions et les dispositions de flux internes sont configurées pour le service et l'installation sélectionnés.

À L'INTÉRIEUR DU NOYAU

De vraies assiettes. Canaux ouverts.

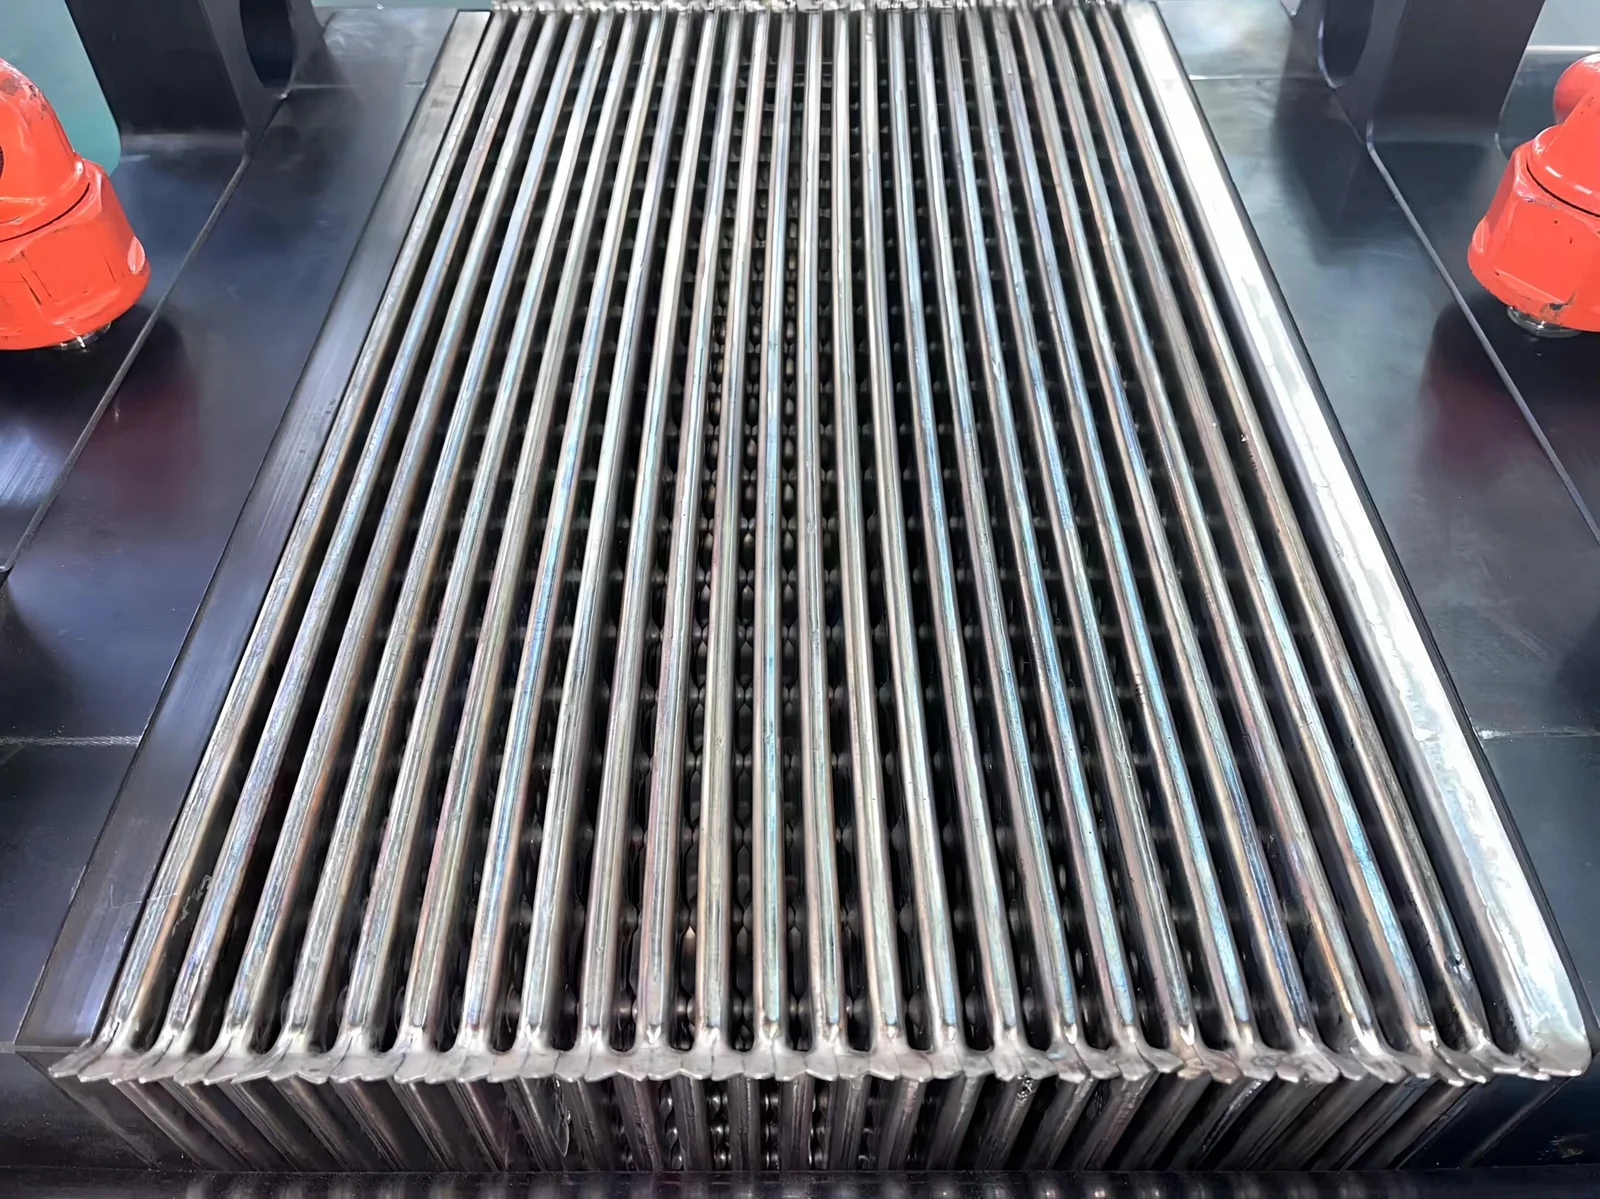
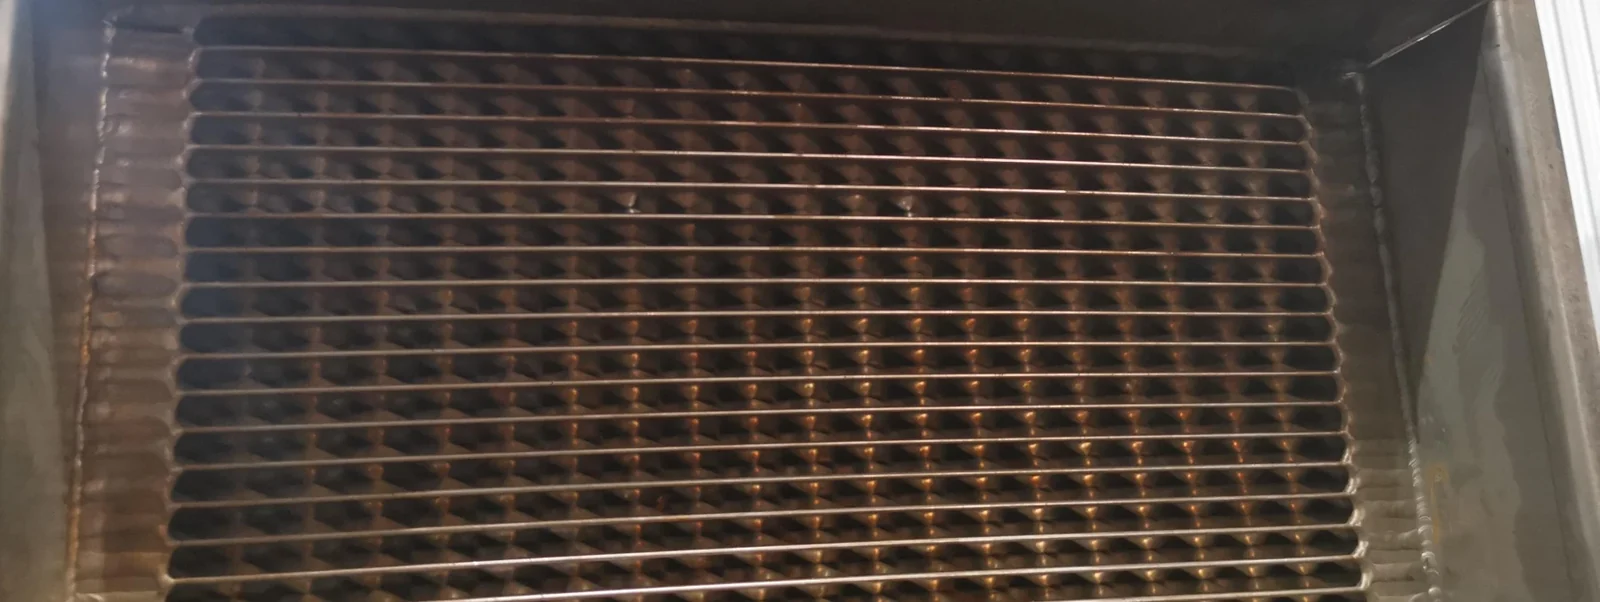
Des photographies de production en gros plan montrent les surfaces des plaques formées et les ouvertures des canaux d'un noyau soudé. Les panneaux latéraux amovibles permettent d'accéder aux groupes de canaux pour l'inspection et le nettoyage.

Plaques formées dans un paquet de plaques soudées
Surfaces des plaques formées
Canaux ouverts au bord du noyau soudé
Ouvertures de canal dans le noyau soudé
VRAI DOSSIER D'ATELIER

Du formage des plaques à l’expédition.

Ces photographies de production suivent les étapes réelles de fabrication, d'inspection et de livraison, et pas seulement l'équipement fini.

Équipement de pressage de plaques
01

Équipement de pressage de plaques

Des presses et des outillages dédiés forment la géométrie des plaques utilisées dans le noyau de transfert de chaleur soudé.

Plaques formées préparées pour la production
02

Plaques formées préparées pour la production

Les sections de plaques sont organisées par taille et par projet avant la construction du noyau soudé.

Packs de tôles soudées en atelier
03

Packs de tôles soudées en atelier

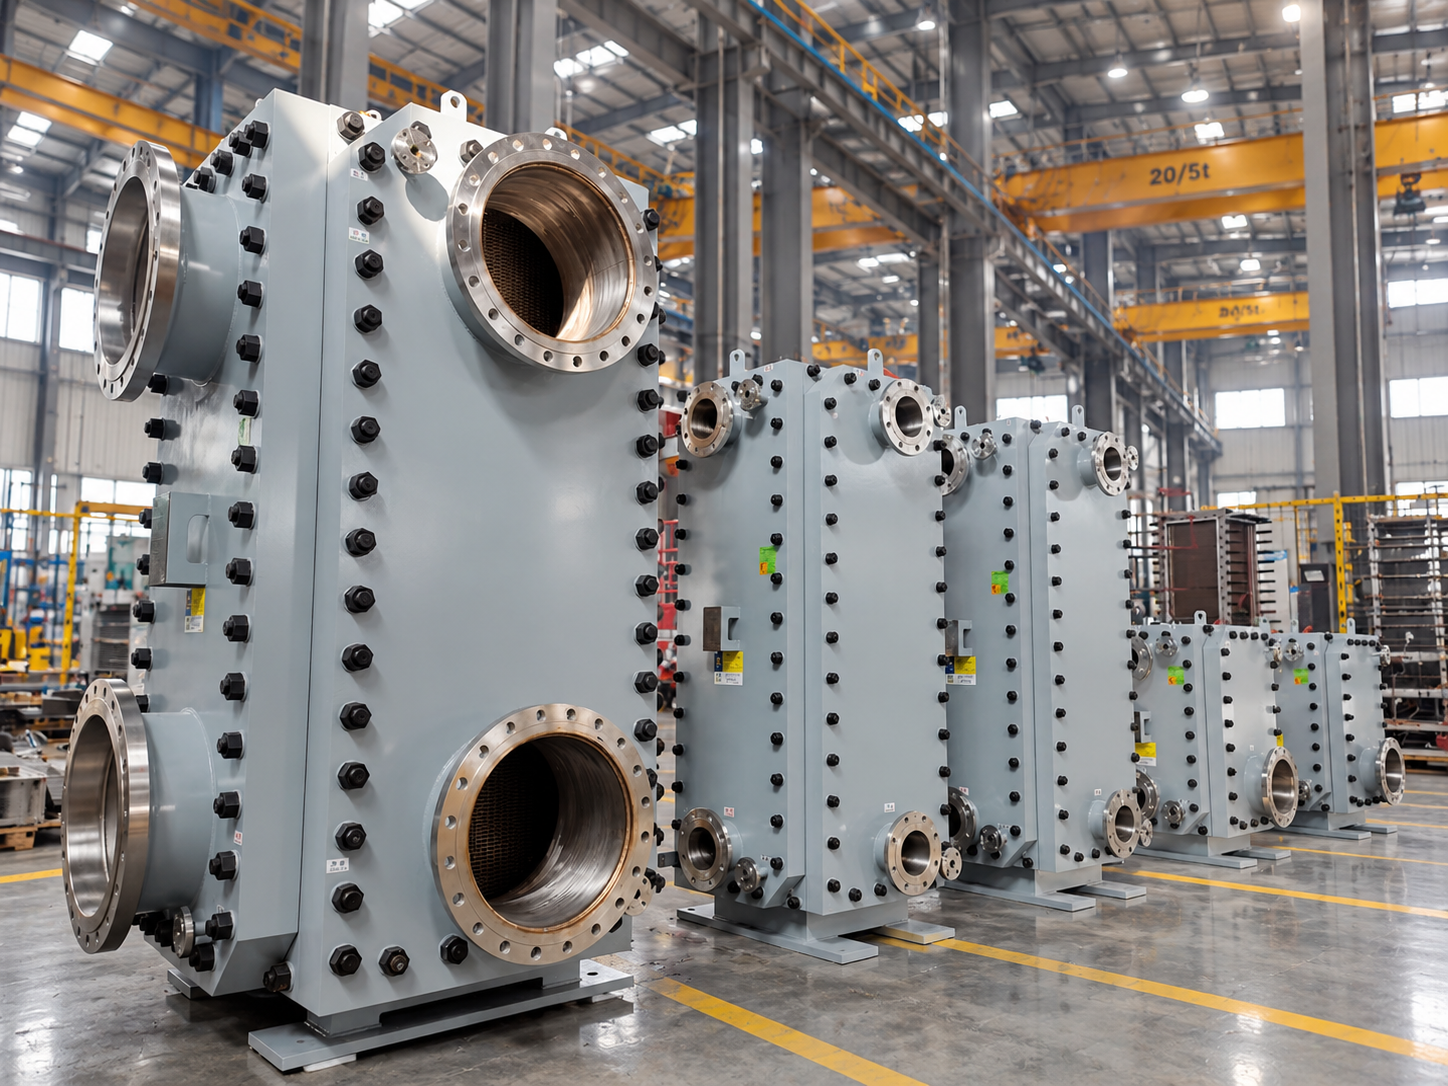
Les paquets de plaques terminés de différentes tailles montrent la géométrie du noyau avant l'enceinte finale.

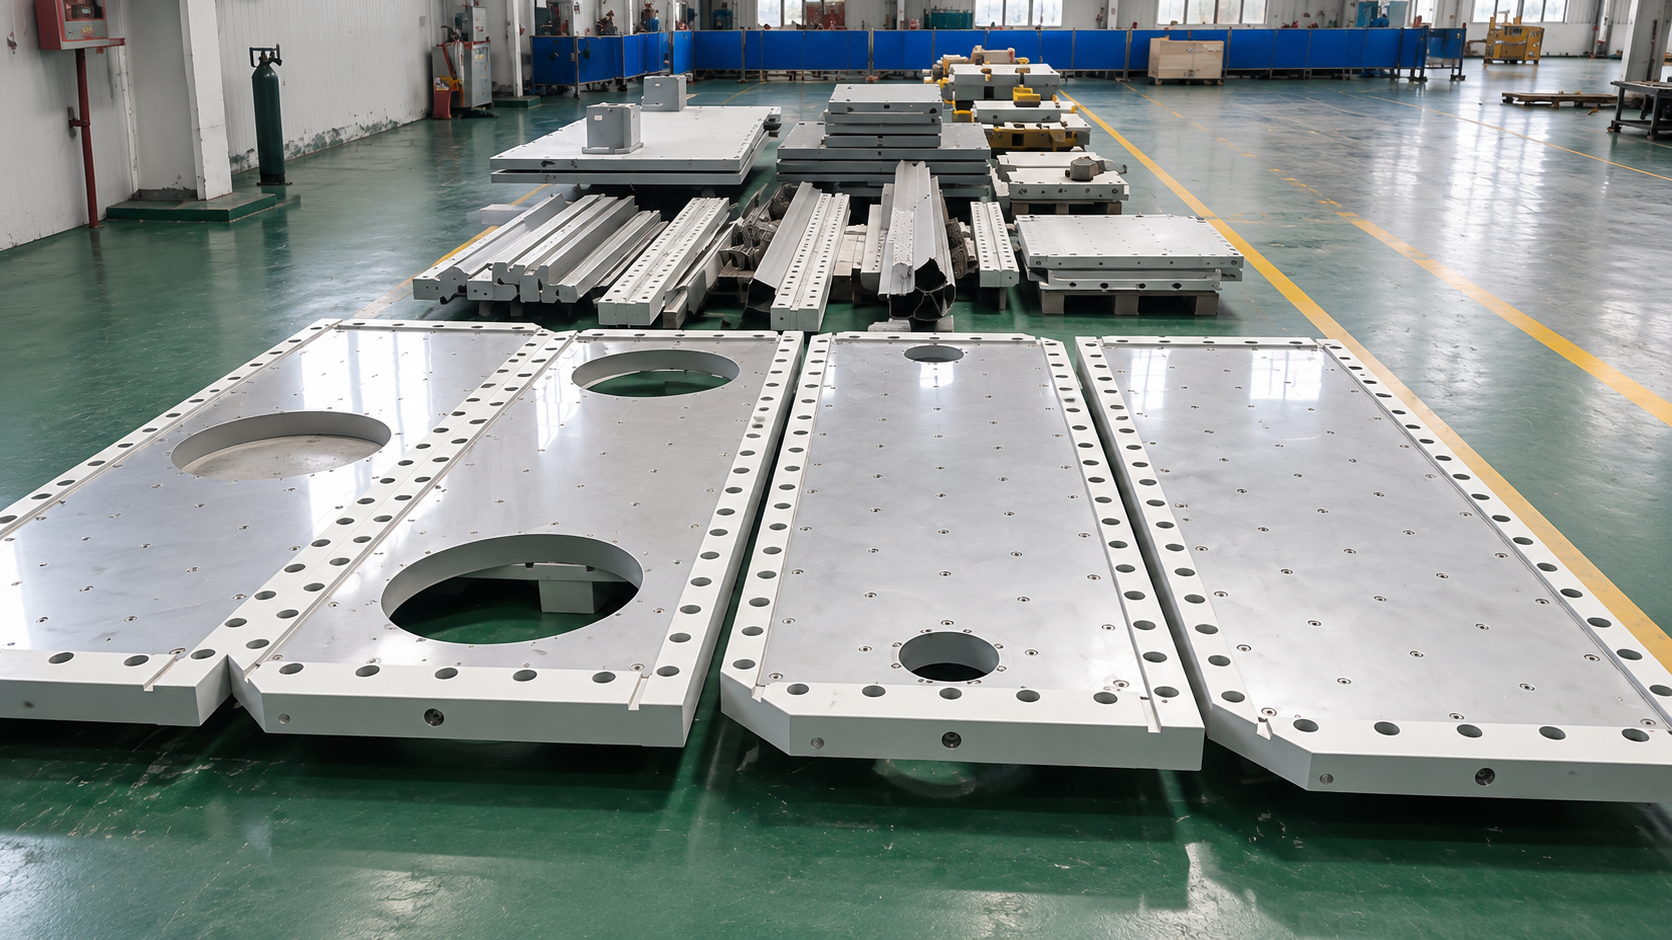
Panneaux latéraux et pièces de cadre usinés
04

Panneaux latéraux et pièces de cadre usinés

Les panneaux, les rails et les pièces de support sont préparés ensemble pour l'assemblage du projet.

Composants de support avant assemblage
05

Composants de support avant assemblage

Les composants usinés du support sont vérifiés avant leur montage sur le châssis de l'échangeur.

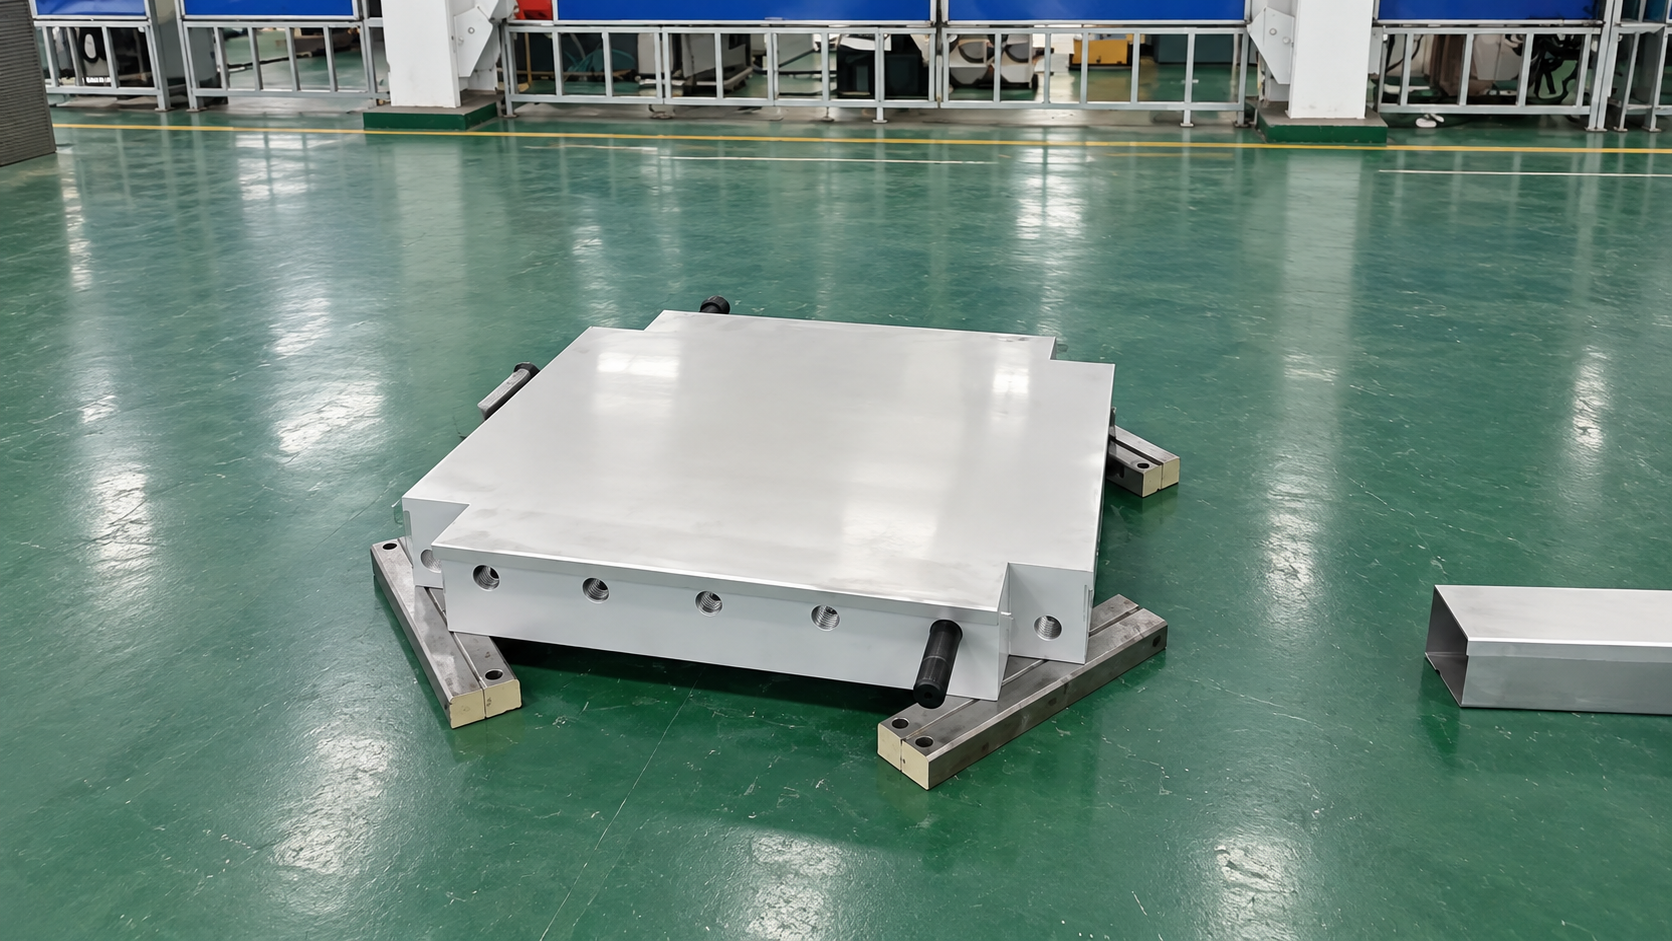
Pré-assemblage et mise en place
06

Pré-assemblage et mise en place

Les panneaux latéraux, les goujons et les connexions sont posés et vérifiés avant l'assemblage final.

Test d'étanchéité avant la sortie
07

Test d'étanchéité avant la sortie

Les unités terminées sont connectées à l'équipement de test afin que l'intégrité de la pression puisse être vérifiée avant expédition.

Unité de remplacement terminée
08

Unité de remplacement terminée

Un échangeur de chaleur à plaques et blocs soudés terminé, configuré pour remplacer une unité GEA installée. Les dimensions finales et les connexions sont confirmées projet par projet.

Chargement pour livraison
09

Chargement pour livraison

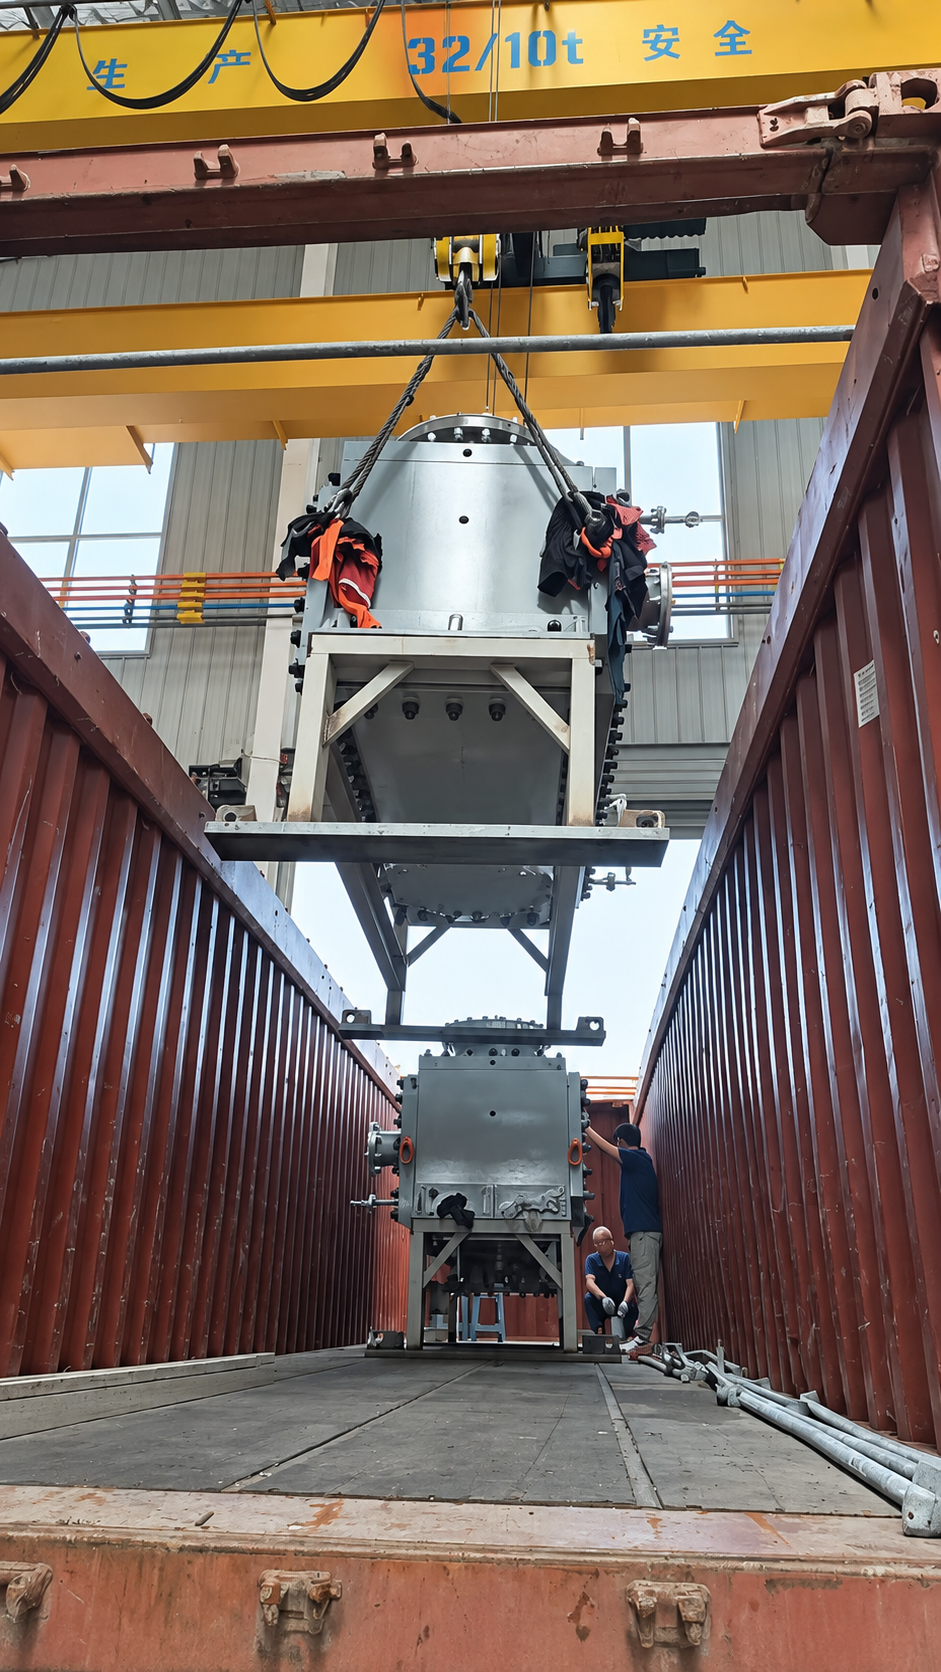
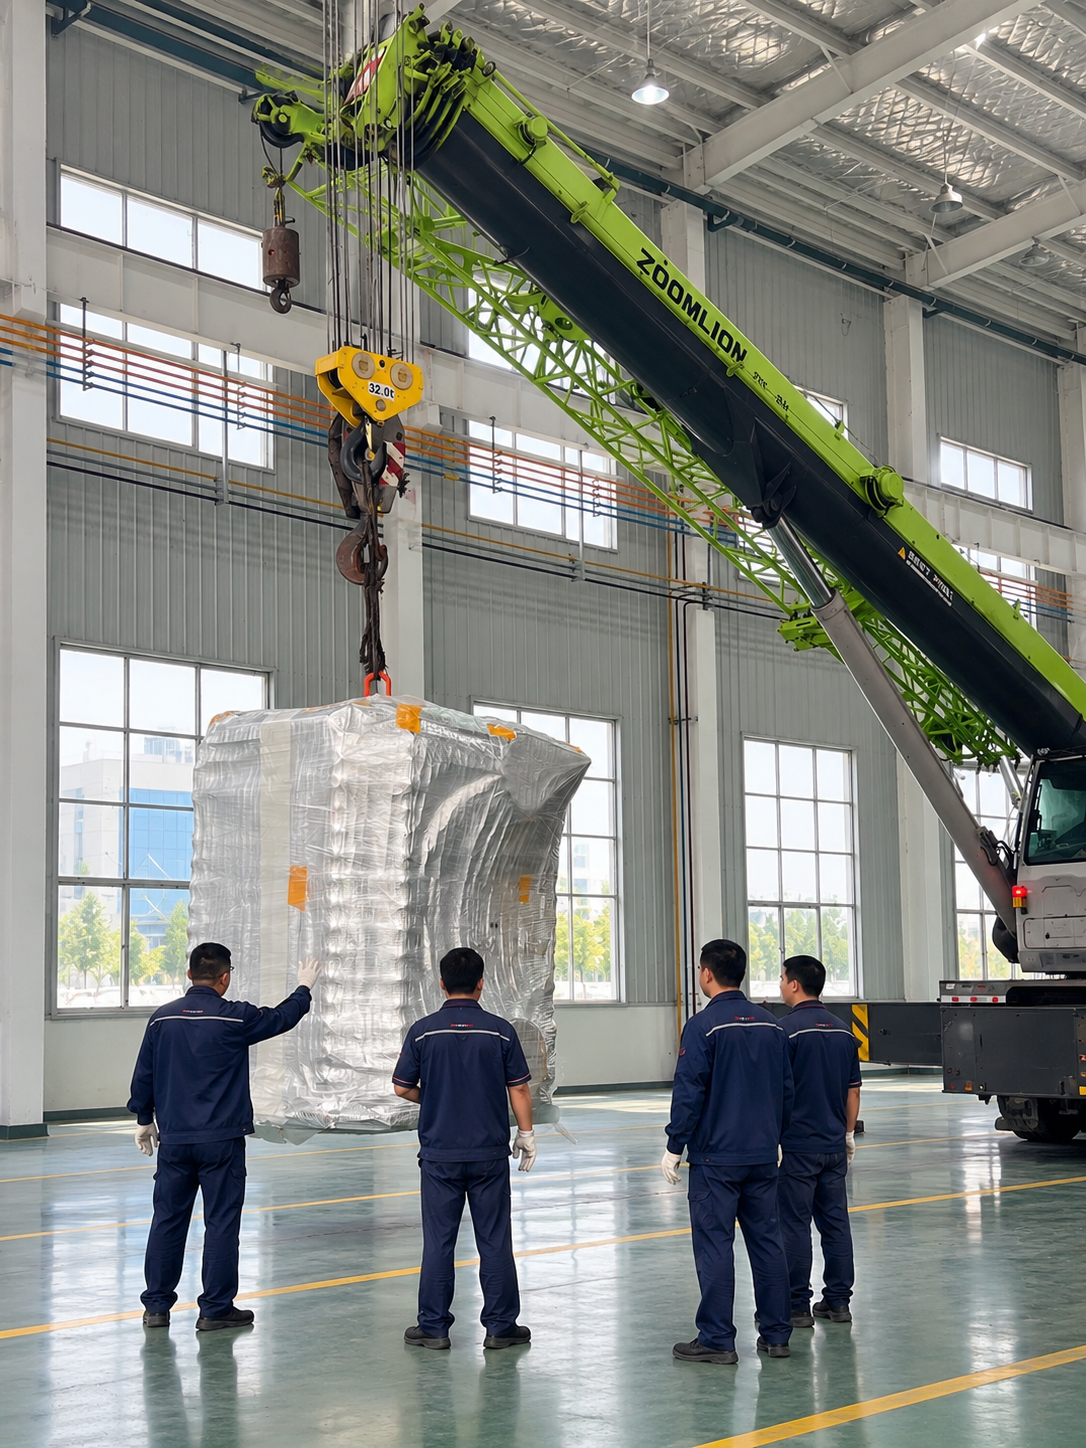
Les grandes unités sont soulevées dans le conteneur d'expédition à l'aide de la grue d'atelier et d'un plan de gréage contrôlé.

Chargement lourd pour un projet de remplacement du CP120
10

Chargement lourd pour un projet de remplacement du CP120

Une unité grand format emballée est levée sous surveillance contrôlée avant le transport.

CERTIFICATIONS

Informations d'identification du fabricant

Consultez les certificats du fabricant, les documents d'enregistrement et leurs portées indiquées.

Voir les certifications
QUALITÉ & TRANSFERT DE PROJET

Définir le package d’inspection et de documents.

Exigences en matière de matériaux et de fabrication

Convenez des matériaux des plaques et des pièces en contact avec le produit, du code de conception et des enregistrements de matériaux requis.

Inspection et tests de pression

Définissez les étapes d’inspection, les exigences en matière de tests de pression et tout point témoin client ou tiers dans la portée du projet.

Documentation de sortie

Confirmez la fiche technique, le dessin approuvé, les dossiers d'inspection applicables et les instructions d'utilisation avant la publication.

Discutez de vos exigences de qualité ↗

Informations du fabricant : Fabrication · Qualifications

ÉCHANGEUR DE CHALEUR À PLAQUES SOUDÉES AU LASER

Des plaques formées au noyau de transfert de chaleur soudé.

Le soudage laser automatique fait partie du processus documenté de fabrication des produits soudés PANSTAR. La géométrie des plaques, l'alliage, la préparation des joints et la portée de l'inspection du projet définissent les exigences de fabrication.

Explorez le soudage de plaques et la construction de canaux

Envoyez vos données de processus pour la sélection de l'échangeur de chaleur

Indiquez à la fois les fluides, les débits, les températures d'entrée et de sortie, les pressions de fonctionnement et de conception, la chute de pression admissible et les exigences en matière de matériaux. Pour un remplacement, incluez la plaque signalétique et le dessin de disposition.

Envoyez vos données de processus

Remplacer un échangeur de chaleur existant ?

Explorez le remplacement du noyau ou de l'unité complète du Compabloc et le remplacement de l'unité complète du K°Bloc. Partagez la fiche technique, le dessin et les conditions de fonctionnement pour examen.

Explorez les solutions de remplacement ↗