TIG welding · Argon arc
Mas malawak na profile ng pagsasanib sa nakalarawang sample.
Pinagsasama ng teknolohiyang PANSTAR HEXCBLOC ang mga nabuong heat-transfer plate, laser-welded plate pack at magkahiwalay na mainit at malamig na channel para sa mga kinakailangang operasyon sa prosesong pang-industriya. Ang mga natatanggal na service cover ay nagbibigay ng access sa welded core para sa inspeksyon at angkop na paglilinis.
Ang mga pinindot na corrugation ay bumubuo sa ibabaw ng init-transfer at gumagawa ng mga sipi sa pagitan ng mga katabing plate. Ang mga contact point sa nabuong profile ay sumusuporta sa plate stack. Tinutukoy ng napiling plate geometry ang spacing ng channel at dapat suriin laban sa naaprubahang drawing ng pagmamanupaktura.
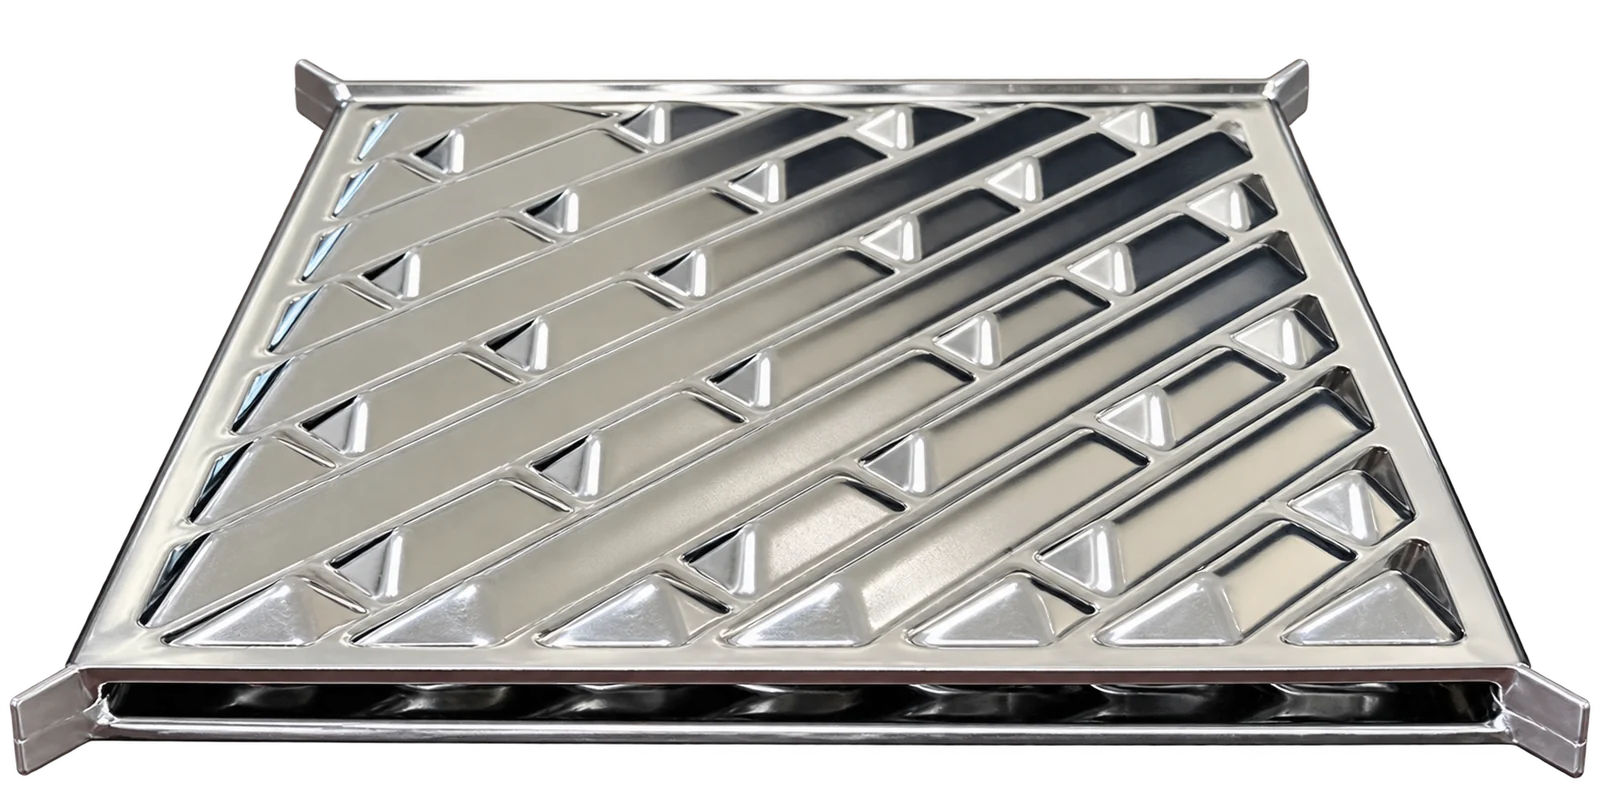
Ang animation ay nagpapakita ng nabuong plate stack na may mga kahaliling pares ng gilid na hinangin upang lumikha ng magkahiwalay na mainit at malamig na daloy ng mga sipi. Ikinonekta ng mga bukas na gilid ang bawat grupo ng channel sa circuit nito. Inilalarawan nito ang pagbuo ng channel; ang napiling pag-aayos ng daloy ay sumusunod sa inaprubahang disenyo ng kagamitan.
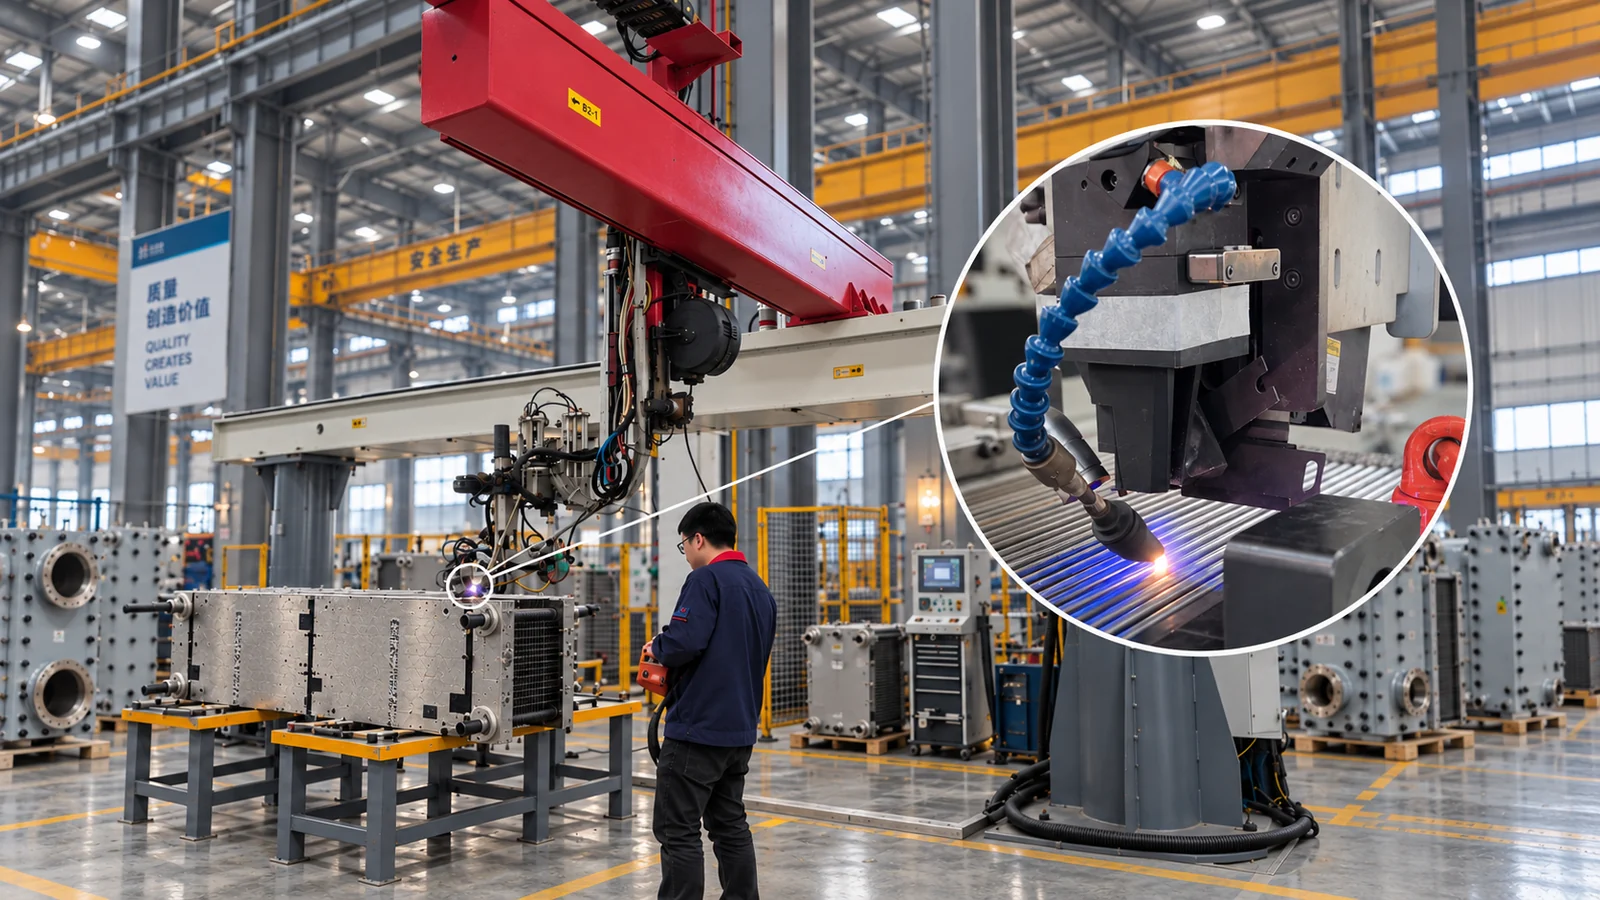
Sinusundan ng laser welding ang napiling magkasanib na landas upang i-seal ang mga gilid ng plate at itayo ang plate pack. Ang concentrated heat input ay maaaring makagawa ng makitid na weld zone sa ilalim ng kontroladong mga kondisyon ng produksyon. Ang mga nauulit na resulta ay nakasalalay sa kontrol at inspeksyon ng proseso.
Mas malawak na profile ng pagsasanib sa nakalarawang sample.
Puro fusion profile sa isinalarawan na sample.
Ang isang nakatutok na laser ay maaaring tumutok ng init sa kasukasuan; ang resultang fusion profile ay depende sa materyal, kapal at mga setting ng proseso.
Maaaring limitahan ng localized heat input ang apektadong zone at distortion. Ang kanilang lawak ay nakasalalay sa pamamaraan ng hinang, pinagsamang geometry at kontrol ng kabit.
Pinipili ang joint fit-up at welding parameters para makamit ang kinakailangang pagsasanib sa pamamagitan ng joint.
Ang PANSTAR laser welding ay nagko-concentrate ng enerhiya sa joint upang bumuo ng malalim, makitid na fusion zone. Ang pinalaki na cross-section ay nagpapakita ng welded plate-edge profile.
Sinusuri ng tensile testing ang welded joint sa ilalim ng load. Ang ipinakitang ispesimen ay nabali sa labas ng weld zone, na ang weld ay nananatiling buo.
Ang eksaktong pinagsamang geometry ay dapat kumpirmahin mula sa naaprubahang pagguhit ng tagagawa para sa kagamitan na tinatasa.
Nagsalubong ang nabuong mga labi sa isang butt weld. Ang pinagsamang accessibility, surface continuity at cleanability ay nakasalalay sa aprubadong plate profile, weld execution at mga kondisyon ng serbisyo.
Depende sa geometry, mga katangian ng likido at mga kondisyon ng pagpapatakbo, ang natitirang recess ay maaaring makaimpluwensya sa pagiging malinis at pag-uugali ng deposito. Ang aktwal na seksyon ay dapat na ma-verify mula sa nauugnay na pagguhit ng produksyon.
Ang pagiging malinis at pag-uugali ng deposito ay nakasalalay sa aktwal na mga sukat ng recess, komposisyon ng likido, temperatura, haluang metal, kalidad ng weld, bilis at paraan ng paglilinis. Sinusuportahan ng mga eskematiko ang isang talakayan sa engineering; hindi nila itinatag ang pagtatayo o pagganap ng isang partikular na yunit ng third-party.
Ang alternatibong end-welded schematic ay naglalarawan. Hindi ito isang na-verify na seksyon ng produksyon para sa isang partikular na produkto ng third-party. Ang mga schematic ay hindi sukat at hindi nagpapakita ng mga kalkuladong field ng daloy.
Mga teknikal na sanggunian: Alfa Laval · C-Weld · Alleima · Kaagnasan ng siwang
Ang mga indibidwal na nabuong plate ay hinangin sa mga channel at pagkatapos ay sa heat-transfer core, na pinananatiling magkahiwalay ang dalawang fluid circuit. Ang mga panlabas na header, panel at seal ay kumpletuhin ang pagpupulong; ang mga naaalis na takip ay nagbibigay ng access sa serbisyo nang hindi pinaghihiwalay ang mga welded plate. Dapat masuri ang pressure containment para sa kumpletong inaprubahang pagpupulong.
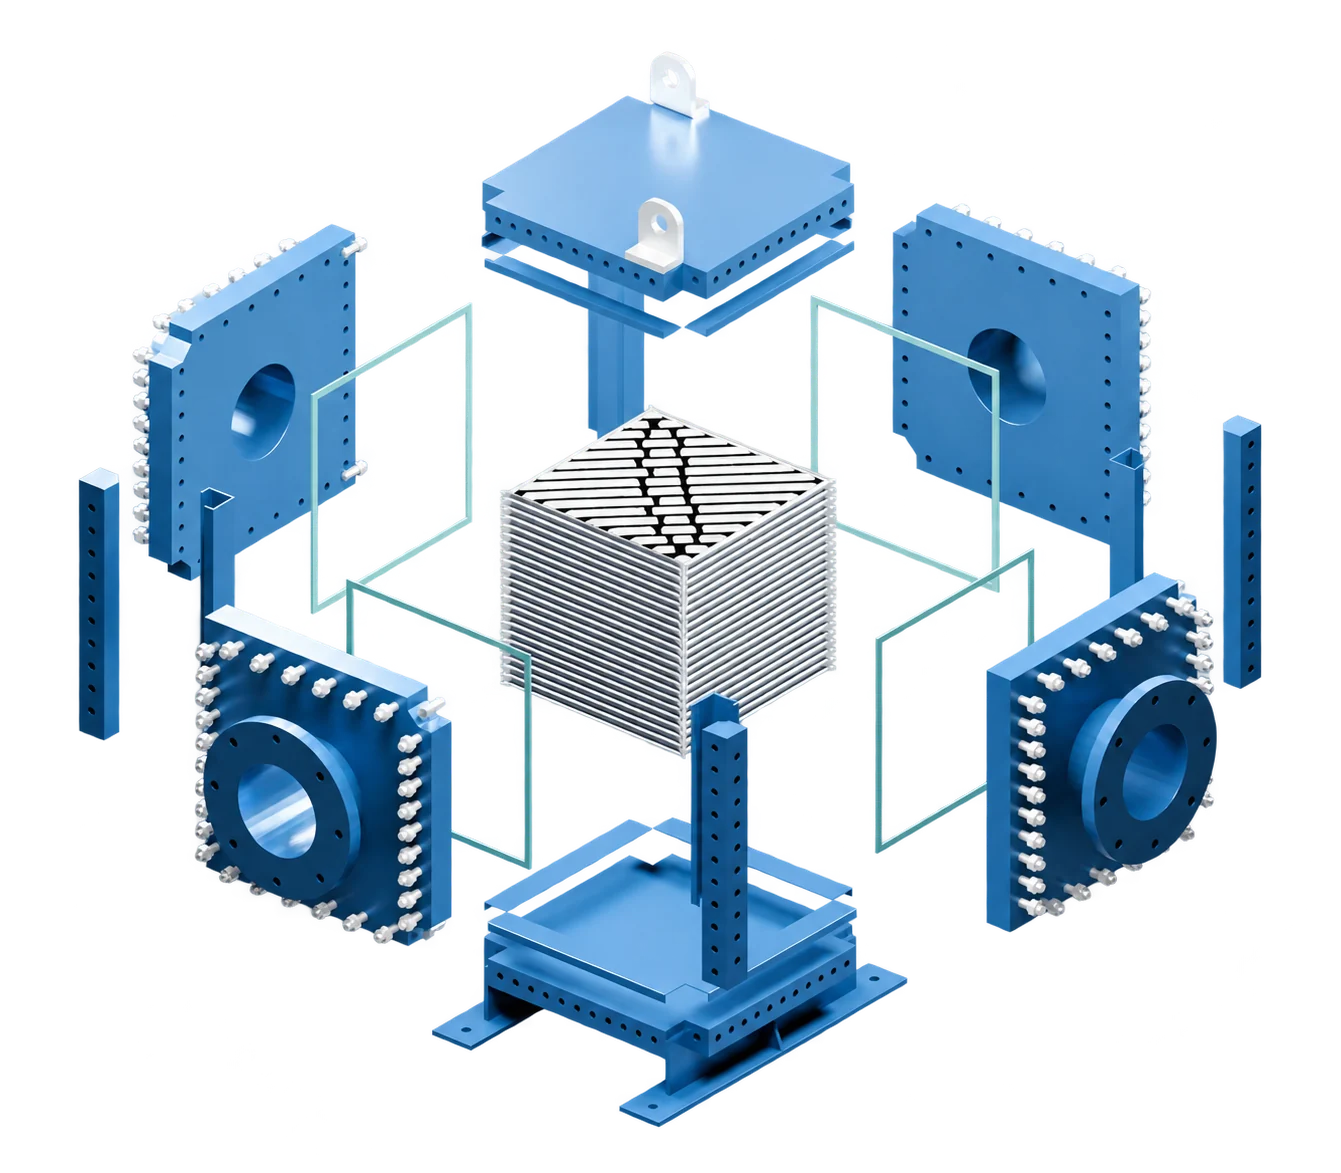
Lumipat sa pagitan ng mga naka-assemble, sumabog at mga view ng daloy. Tinutukoy ng mga orange na landas ang mainit na circuit at asul na mga landas ang malamig na circuit sa mga katabing channel. Inilalarawan ng eskematiko na ito ang ipinakitang pagsasaayos, hindi kinakalkula na bilis o temperatura; ang napiling kaayusan ay sumusunod sa disenyo ng proyekto.
Ang mga natatanggal na takip ay naglalantad sa mga grupo ng channel para sa inspeksyon at angkop na mekanikal na paglilinis habang ang plate pack ay nananatiling welded. Magbigay ng espasyo para sa pagtanggal ng takip, mga tool sa paglilinis at pag-angat; siyasatin ang mga seal ng panel bago muling i-assemble.
Ang paraan ng paglilinis ay depende sa uri ng fouling, tigas ng deposito, fluid ng proseso, access sa channel at mga pamamaraan sa pagpapatakbo. Ang mekanikal na pag-access ay hindi nangangahulugan na ang bawat deposito ay maaaring alisin sa mekanikal na paraan.