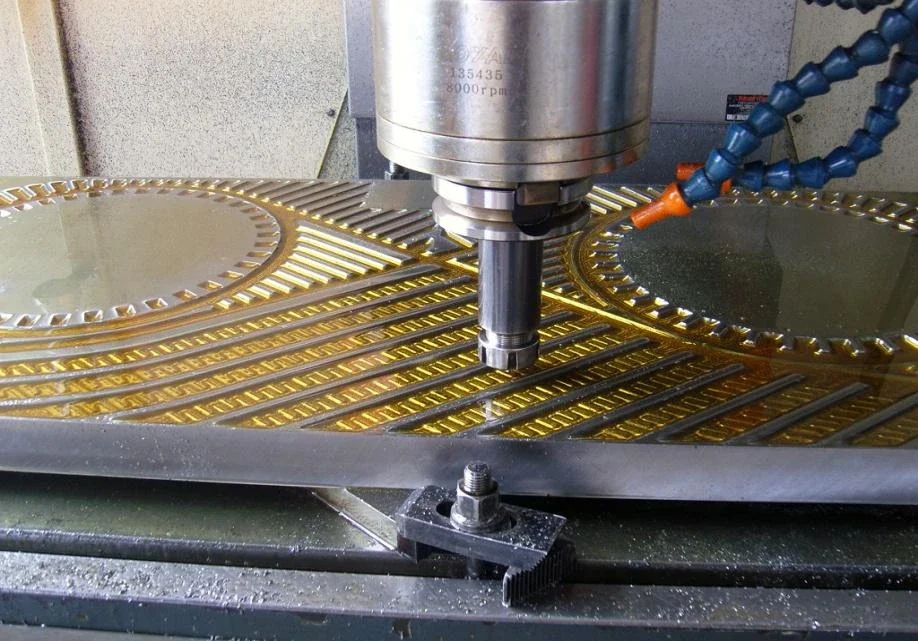
Plate tooling & forming
Ang PANSTAR ay may in-house na disenyo ng amag at mga kakayahan sa machining, na sinusuportahan ng mga dedikadong plate press. Tinutukoy ng tooling ang corrugation at edge geometry bago maging welded core ang mga plate.
Plate forming, automated laser welding, assembly at inspeksyon sa manufacturing facility ng PANSTAR.
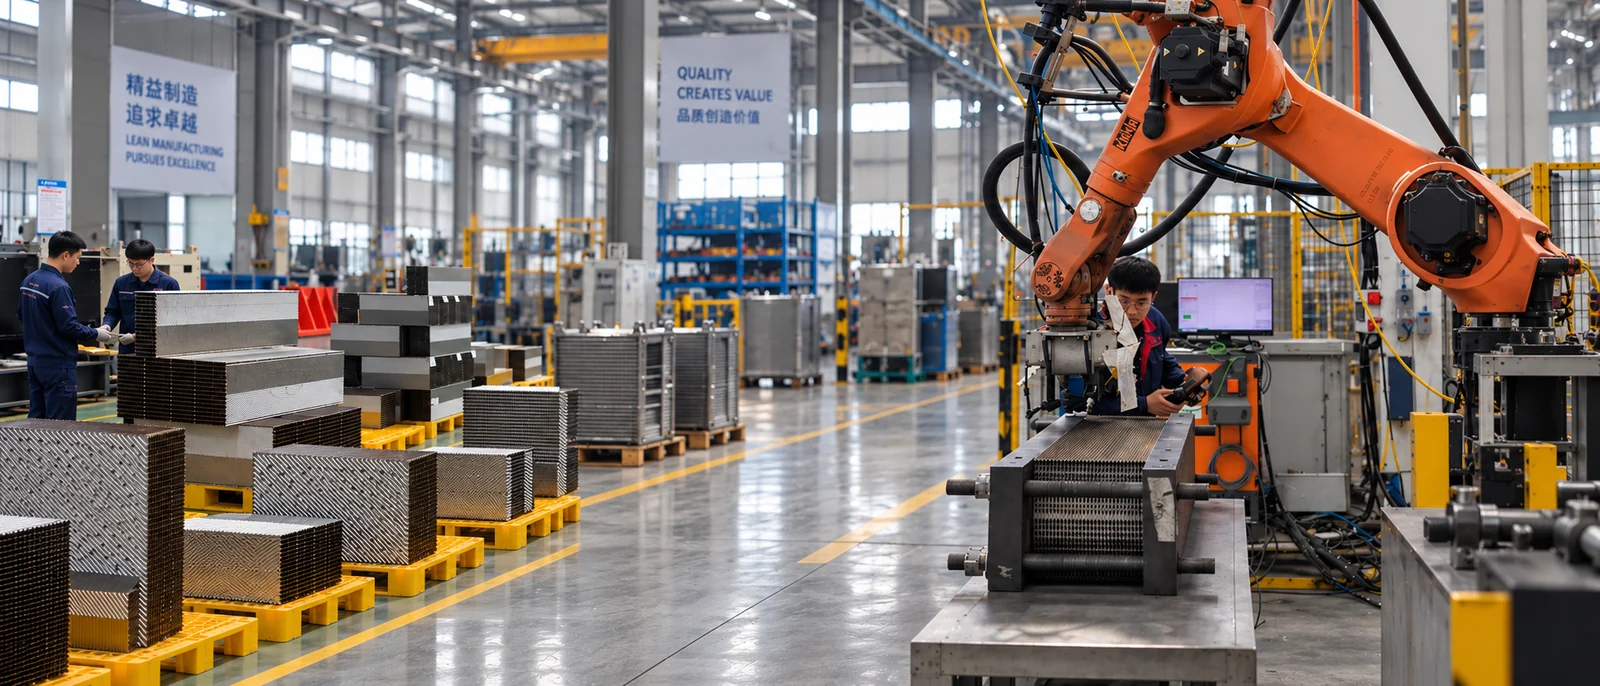
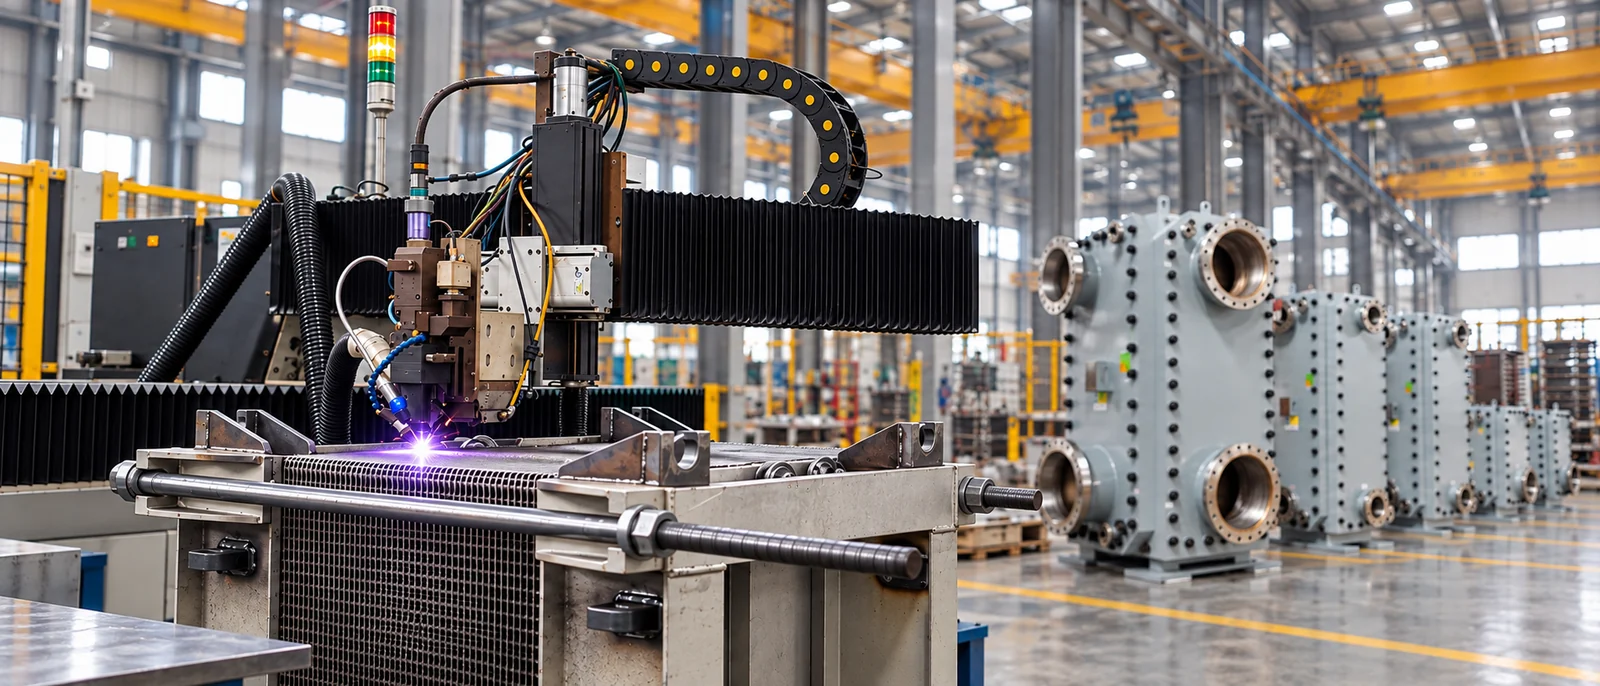
Pinagsasama ng Yangzhou site ang plate tooling, pressing at welding capabilities. Ang PANSTAR ay nag-uulat din ng in-house na thermal test facility para sa pagbuo ng produkto.
No. 3, Jinyuan Road, Anyi Industrial Park,Mas malalapit na pagtingin sa mga istasyon ng produksyon na ginagamit sa mga operasyon ng pagmamanupaktura ng heat exchanger ng PANSTAR.
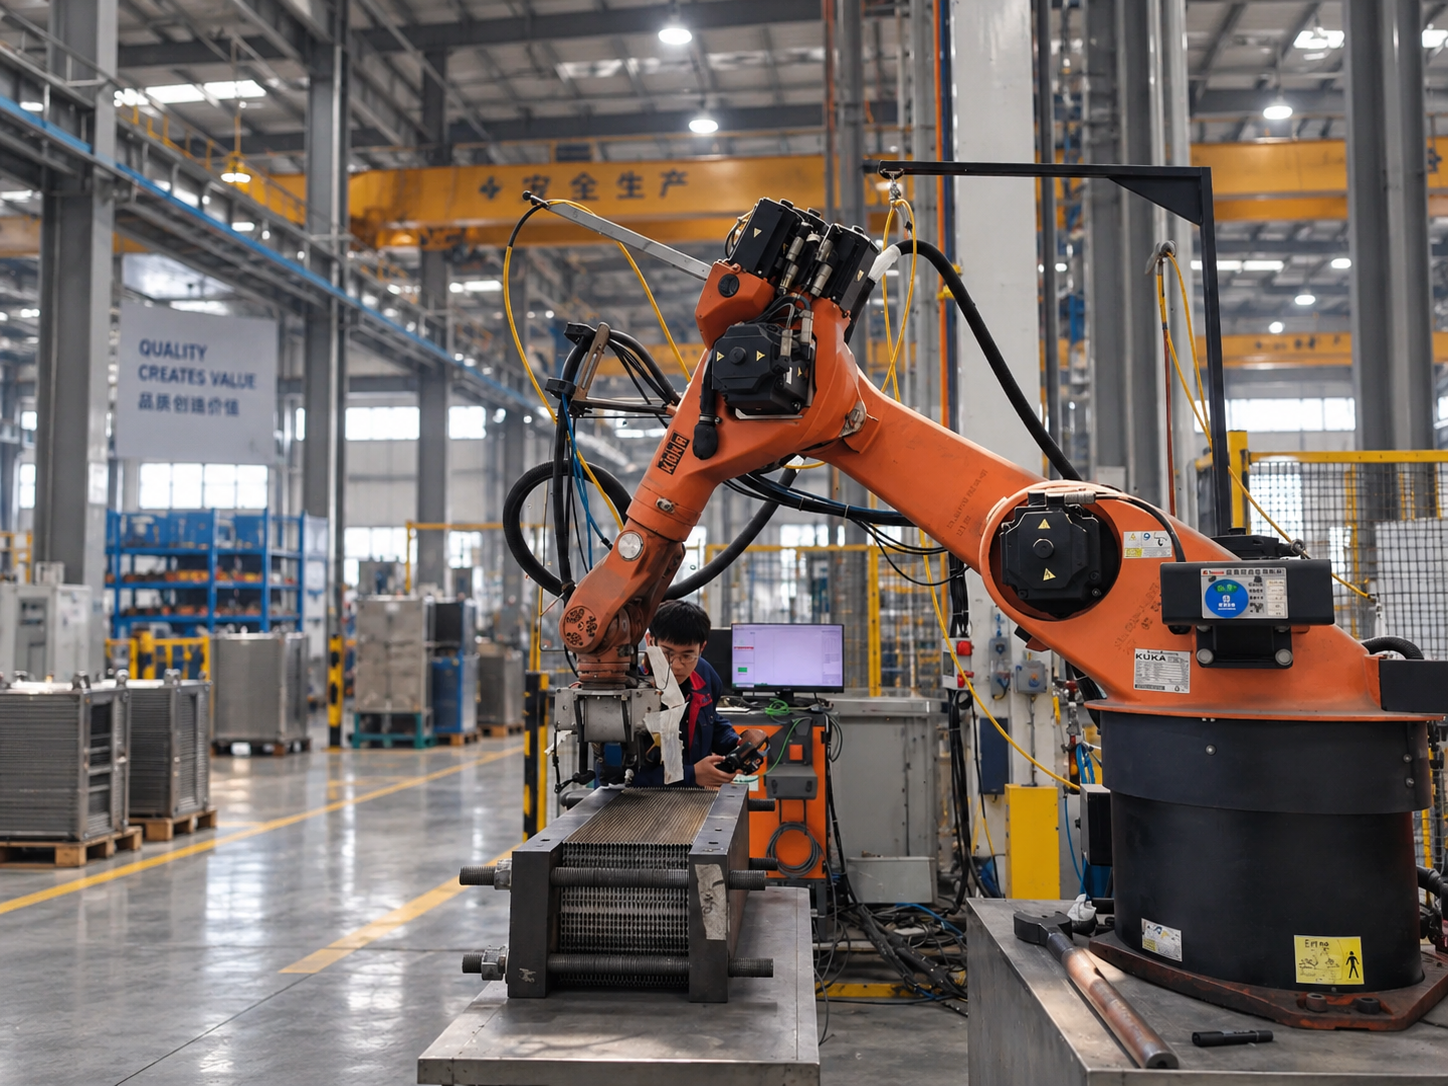
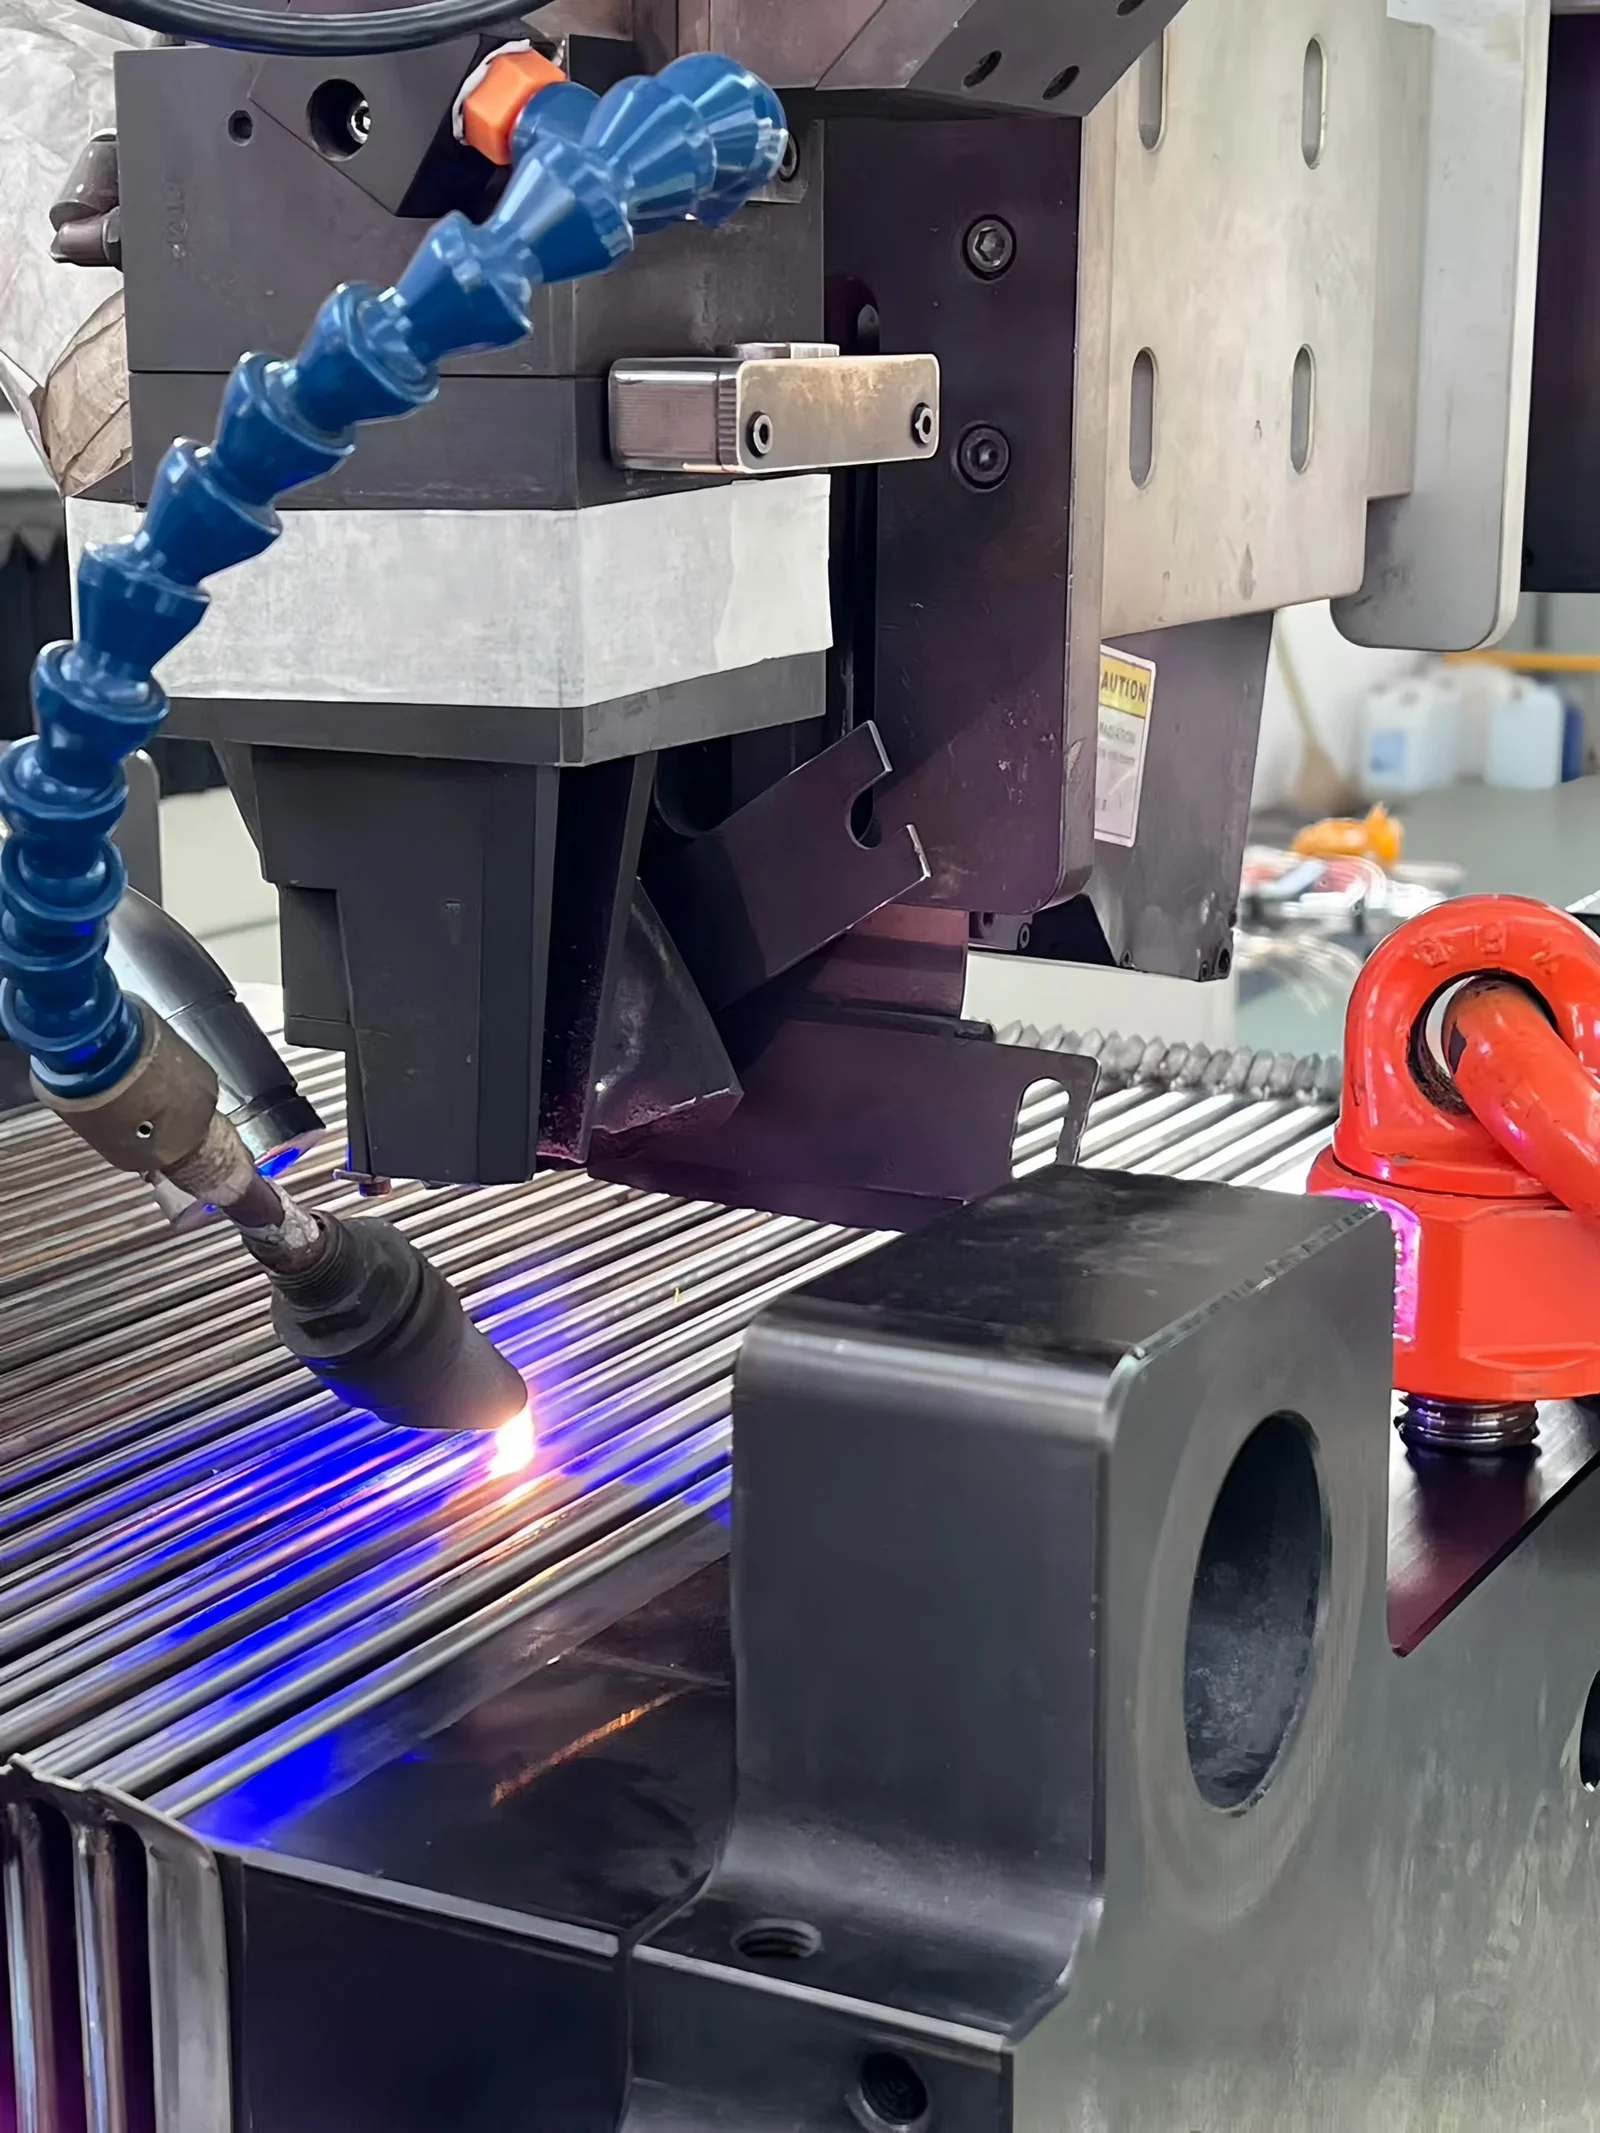
Ang isang robot at kabit ay nakaposisyon sa trabaho sa paligid ng isang plate assembly.
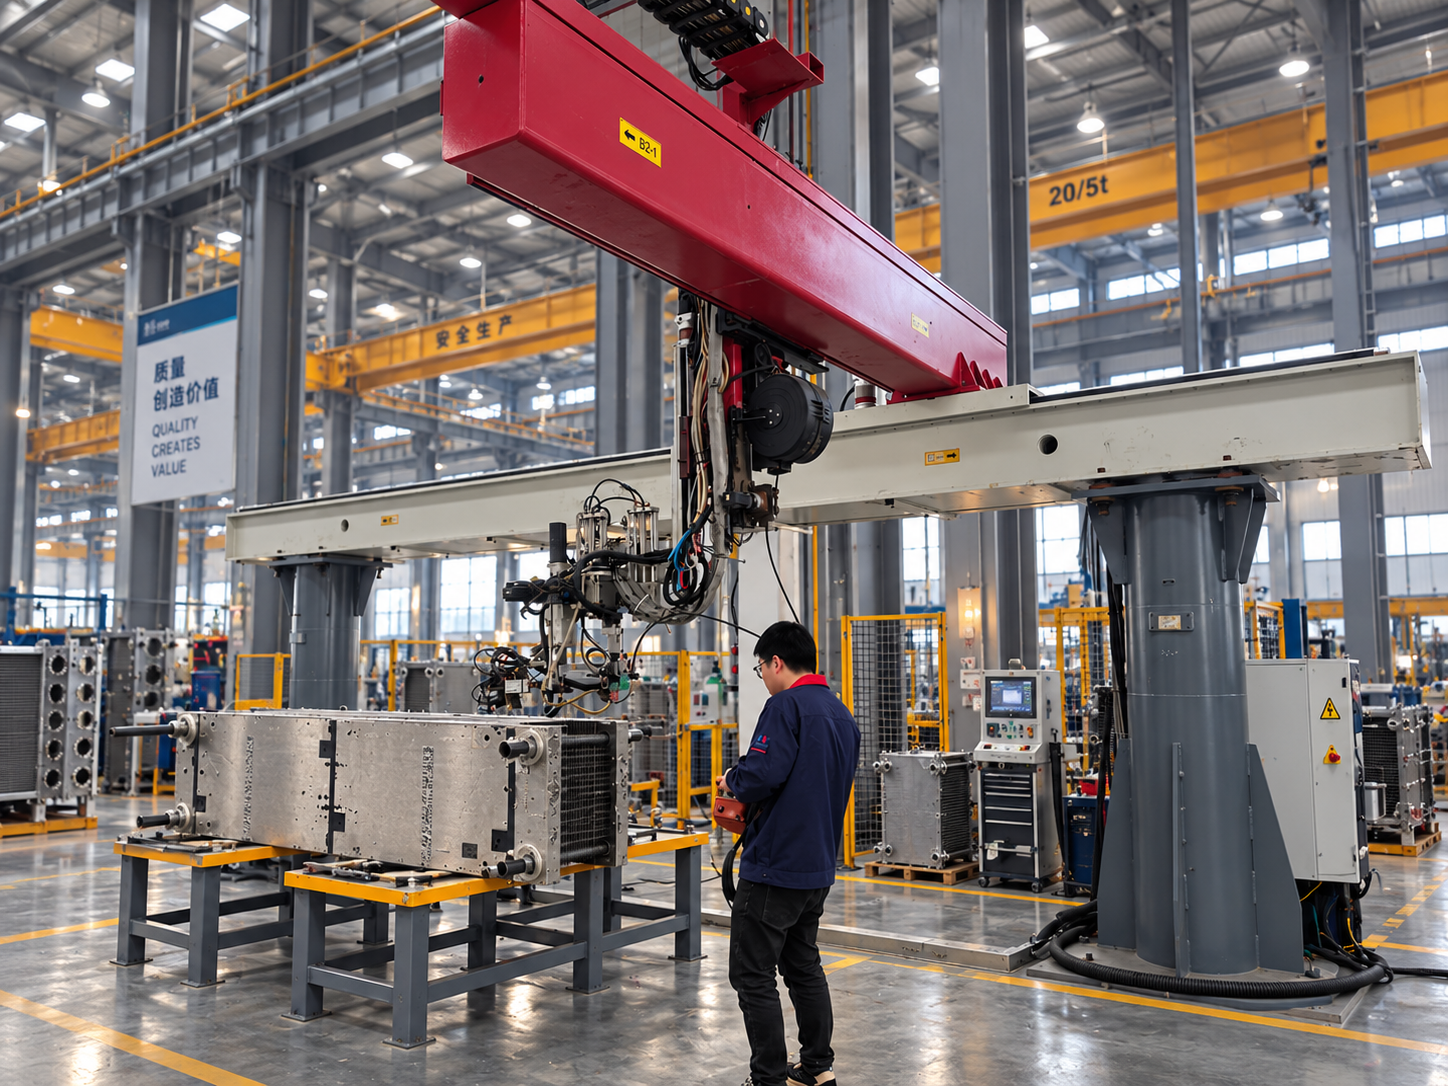
Isang clamped plate assembly sa ilalim ng gantry-mounted production equipment.
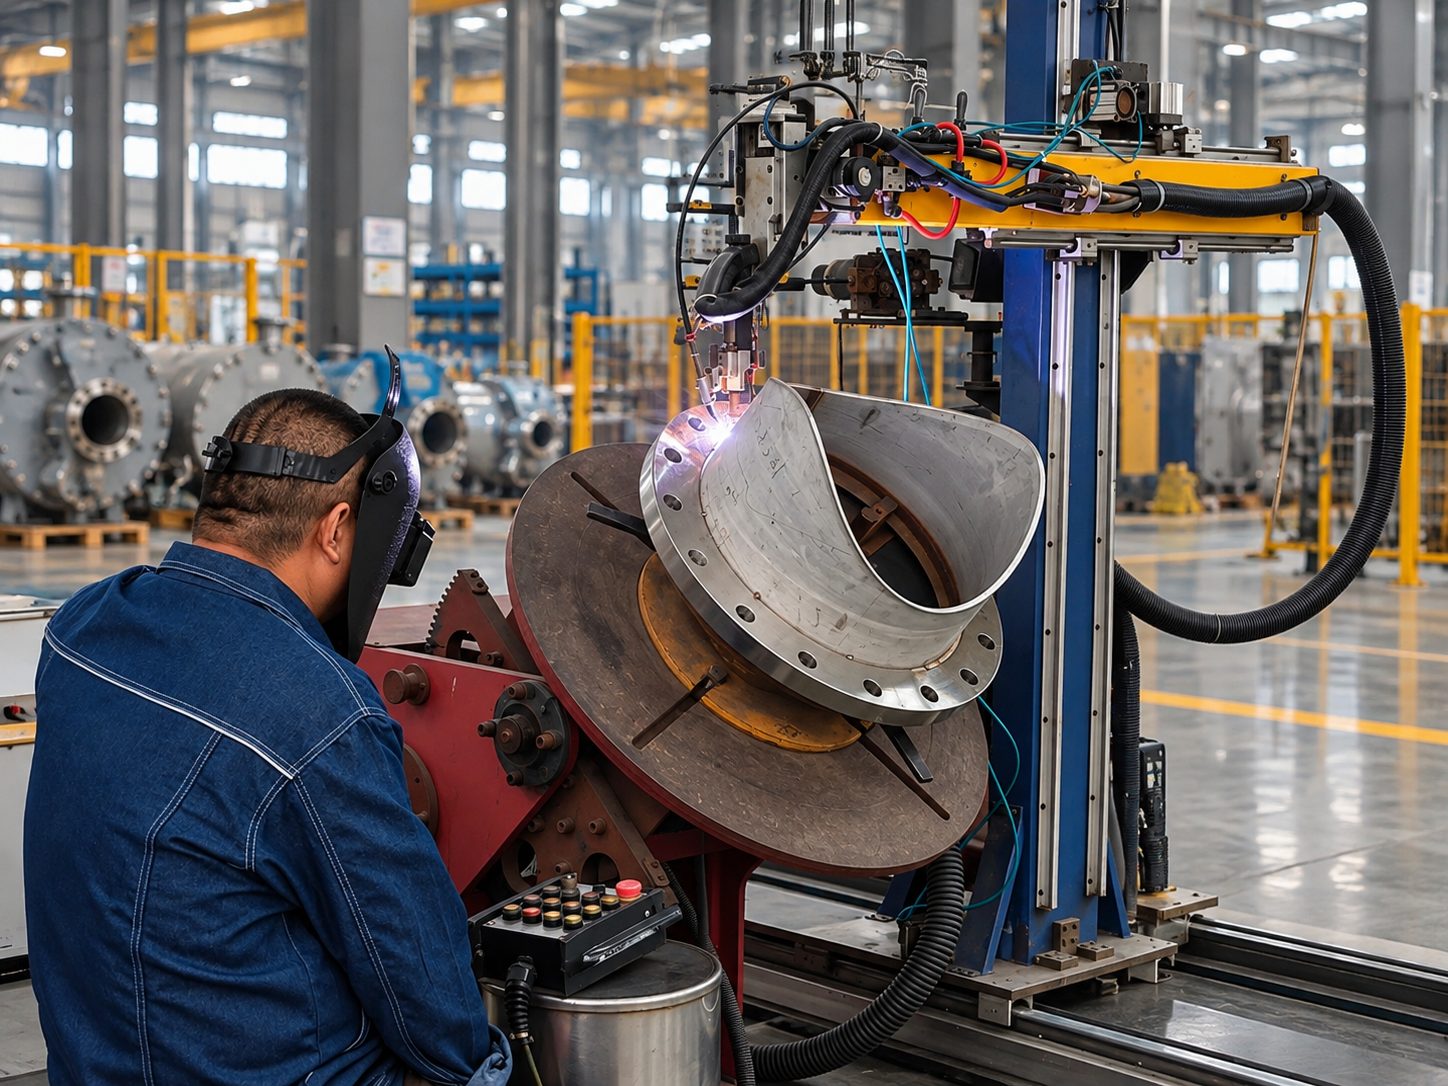
Isang flanged na koneksyon na nakaposisyon para sa hinang sa workshop.
Ang PANSTAR ay may in-house na disenyo ng amag at mga kakayahan sa machining, na sinusuportahan ng mga dedikadong plate press. Tinutukoy ng tooling ang corrugation at edge geometry bago maging welded core ang mga plate.
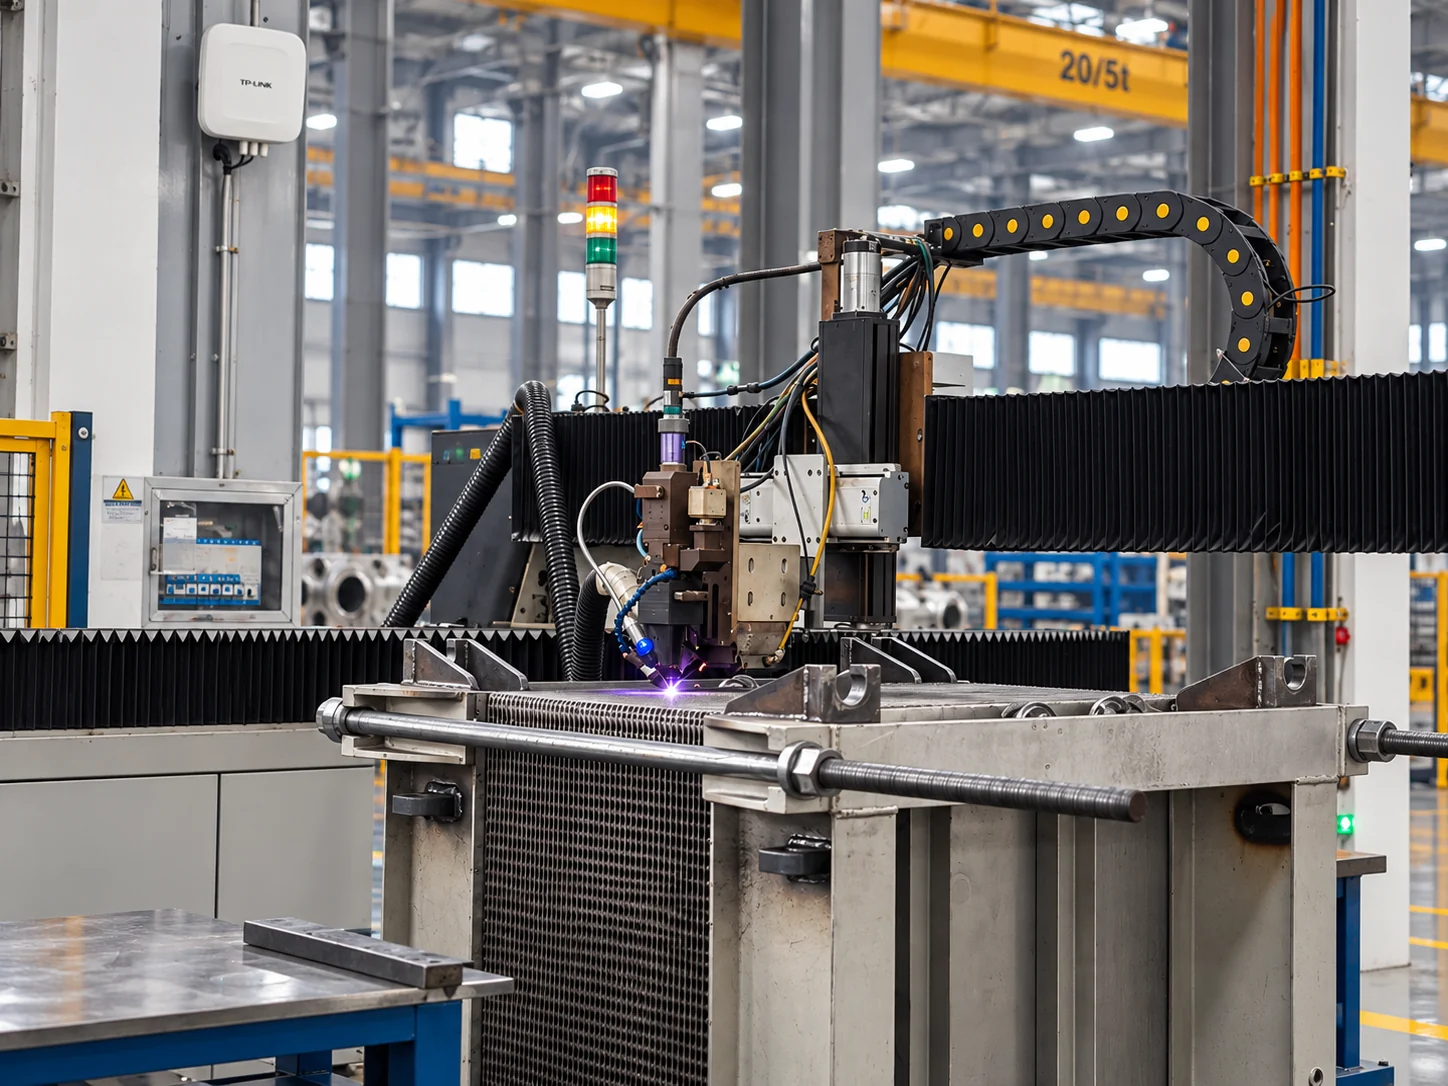
Sinusuportahan ng mga linya ng laser-welding ang produksyon ng welded heat exchanger. Pinagsasama ng kinokontrol na pagpoposisyon ang mga gilid ng plato para sa paulit-ulit na hinang kasama ang mga hangganan ng channel.
Ang mga katabing plate ay pinagsama sa mga pares ng alternating edge upang lumikha ng dalawang magkahiwalay na circuit. Ang makitid na welded na mga gilid ay iniiwan ang nabuo na mga sipi na bukas para sa daloy.
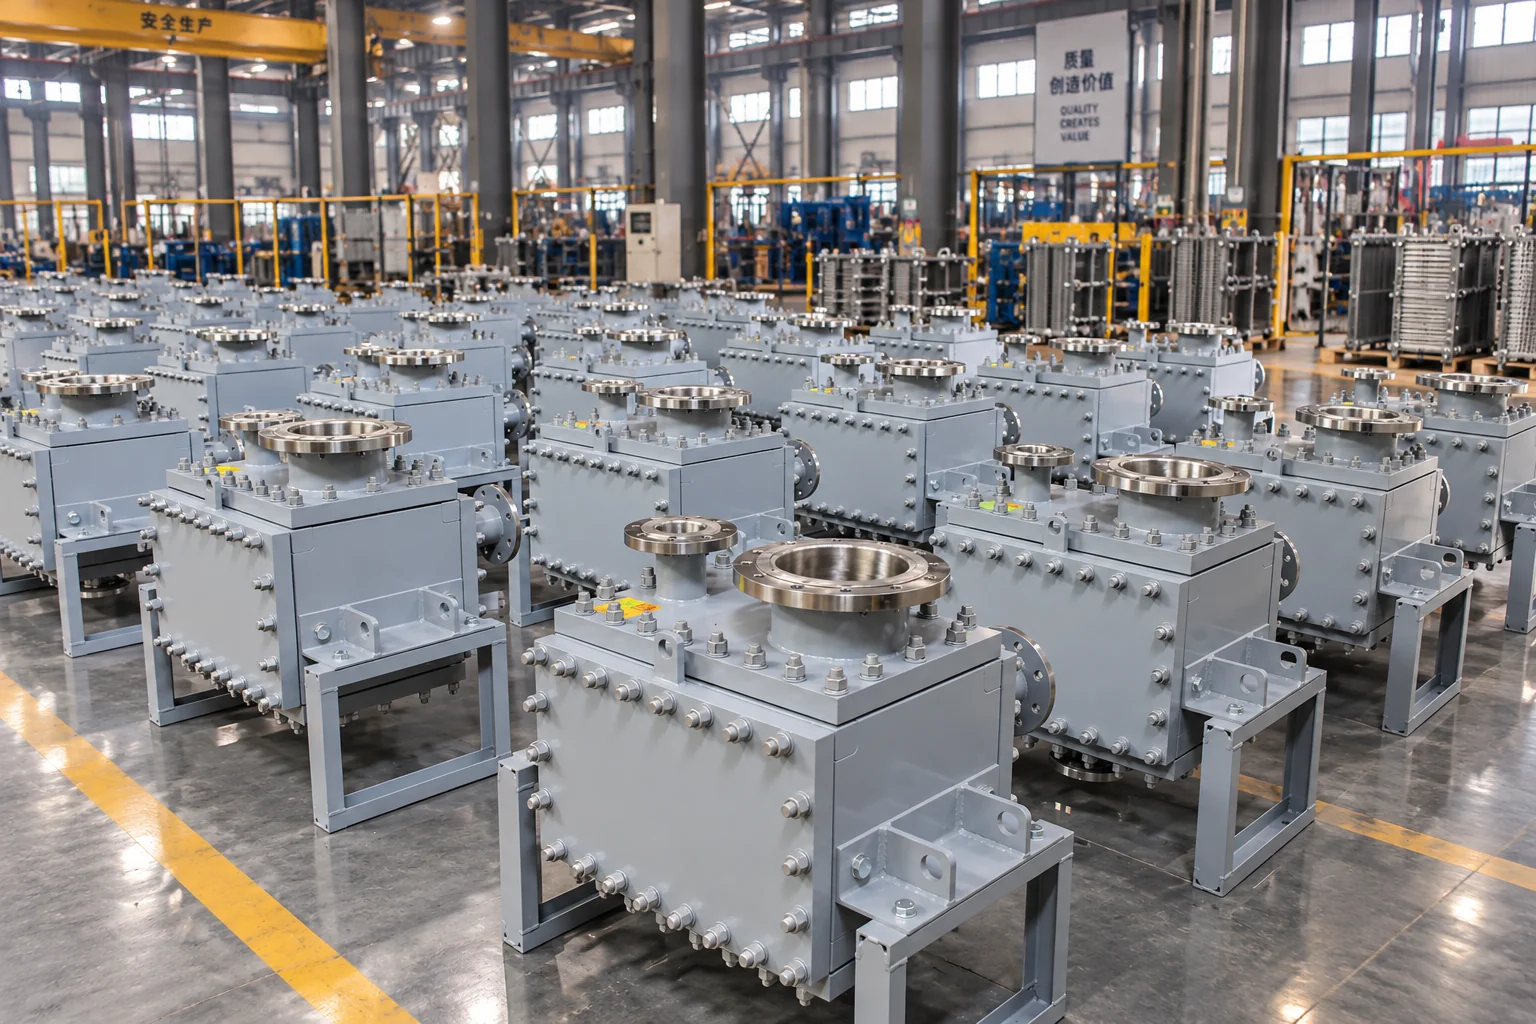
Ang welded core ay nakapaloob sa frame at bolted side panels. Ang mga koneksyon at pagsasaayos ng panloob na daloy ay na-configure para sa napiling kinakailangang operasyon at pag-install.
Ipinapakita ng malapitang mga larawan sa produksyon ang nabuong mga ibabaw ng plato at ang mga pagbubukas ng channel ng isang welded core. Ang mga naaalis na panel sa gilid ay nagbibigay ng access sa mga grupo ng channel para sa inspeksyon at paglilinis.
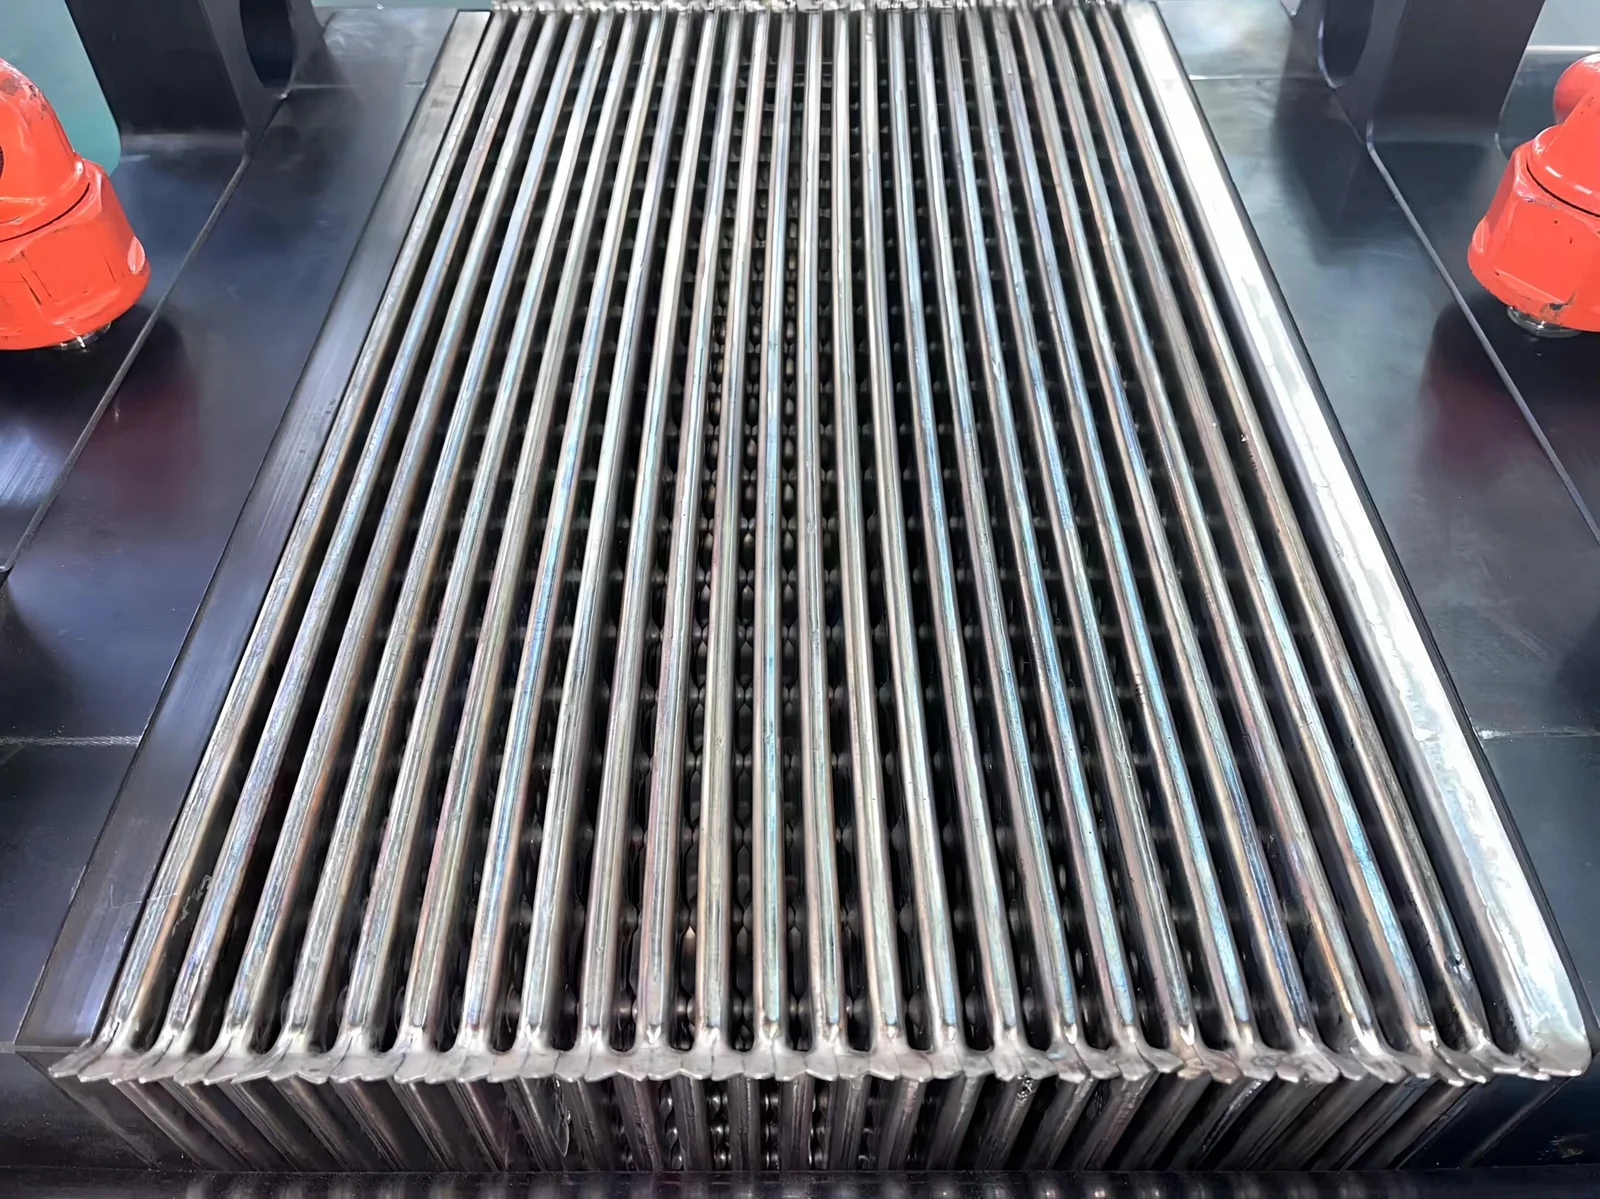
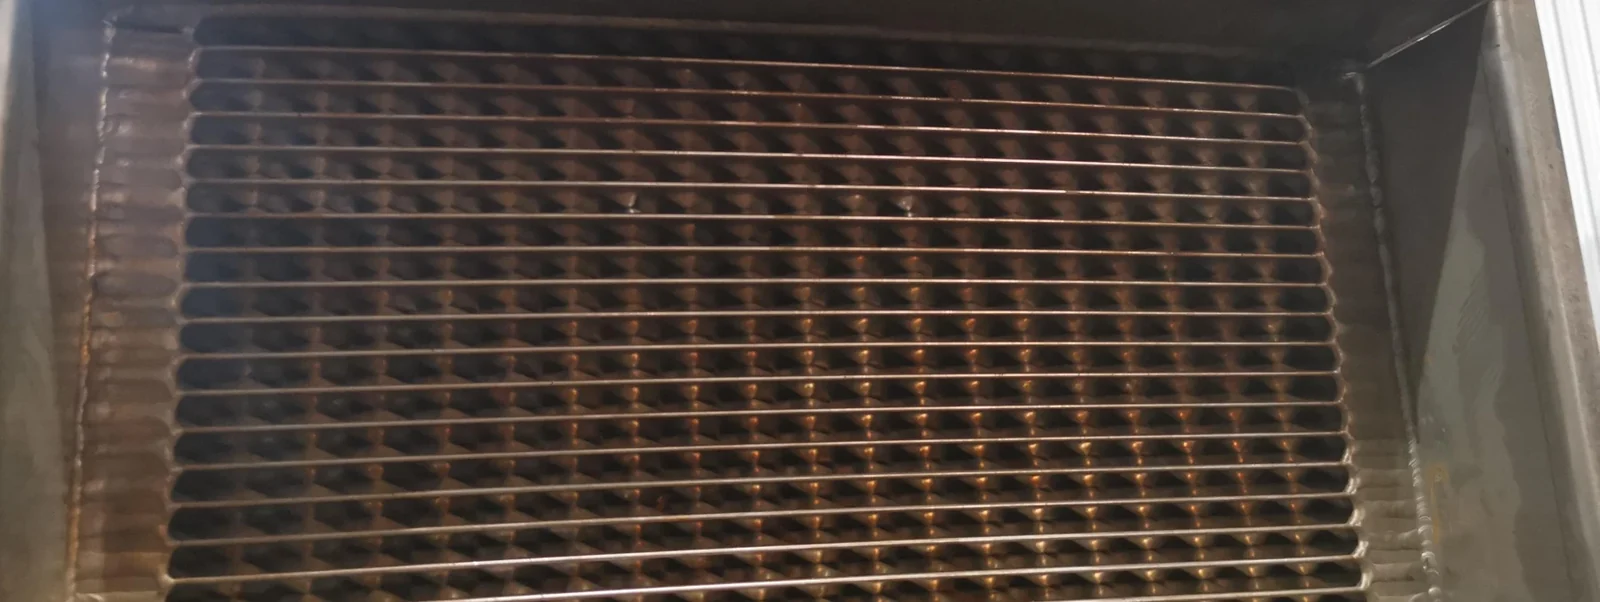
Ang mga larawang pang-production na ito ay sumusunod sa tunay na mga yugto ng pagmamanupaktura, inspeksyon at paghahatid—hindi lamang ang mga natapos na kagamitan.
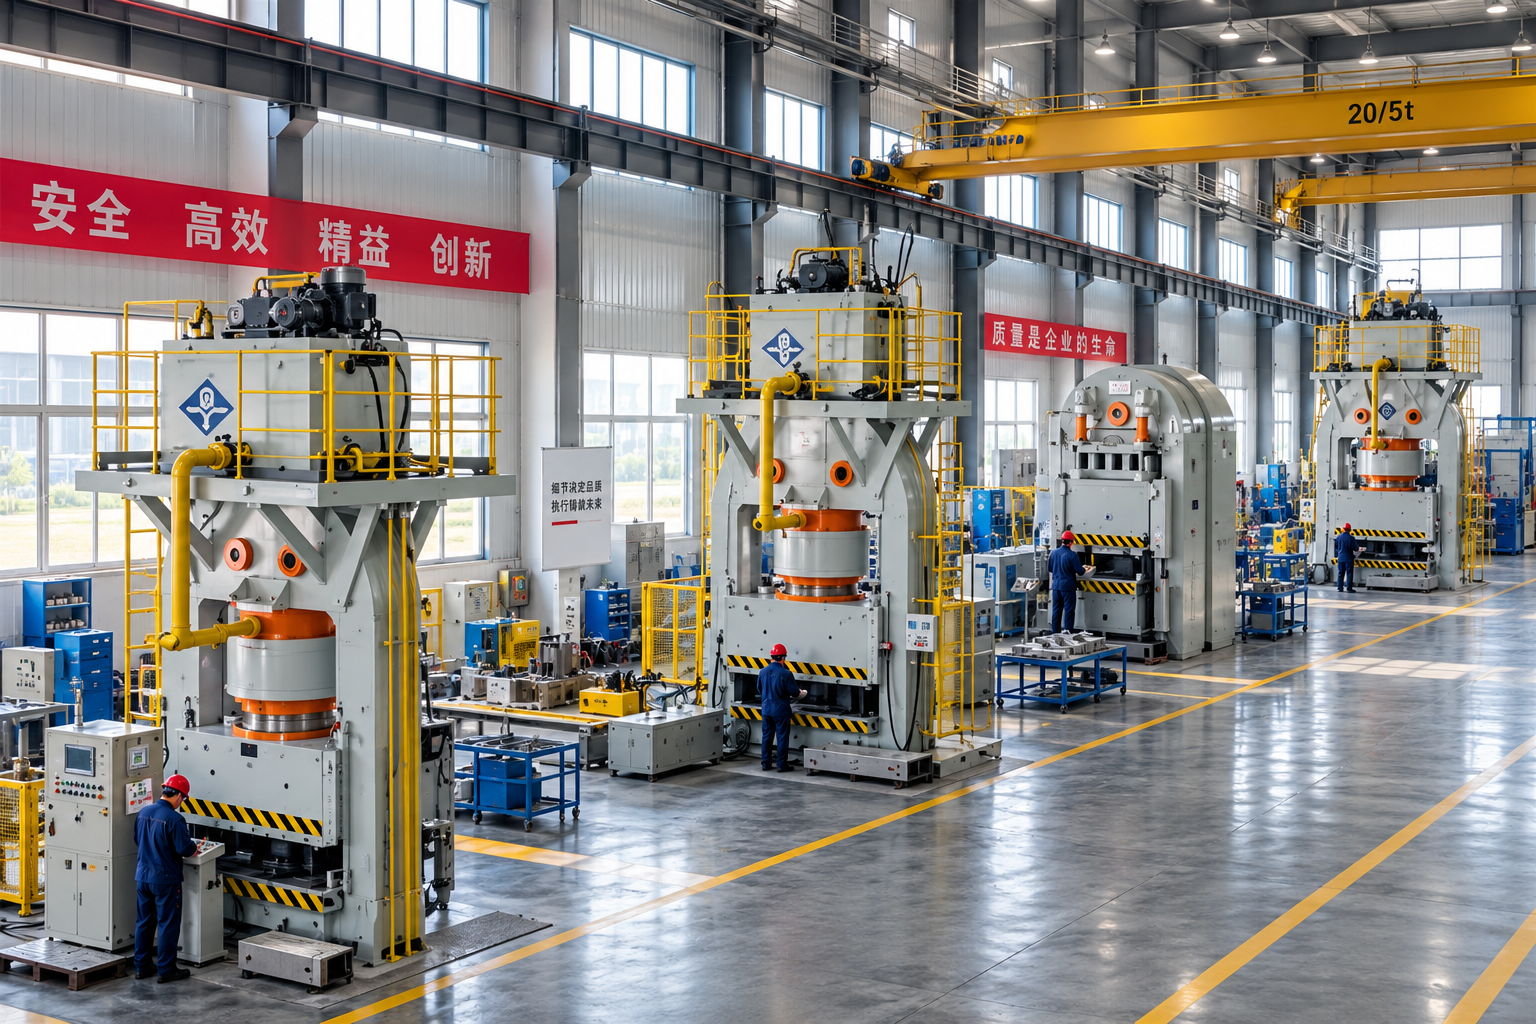
Ang mga dedikadong pagpindot at tooling ay bumubuo sa plate geometry na ginagamit sa welded heat-transfer core.
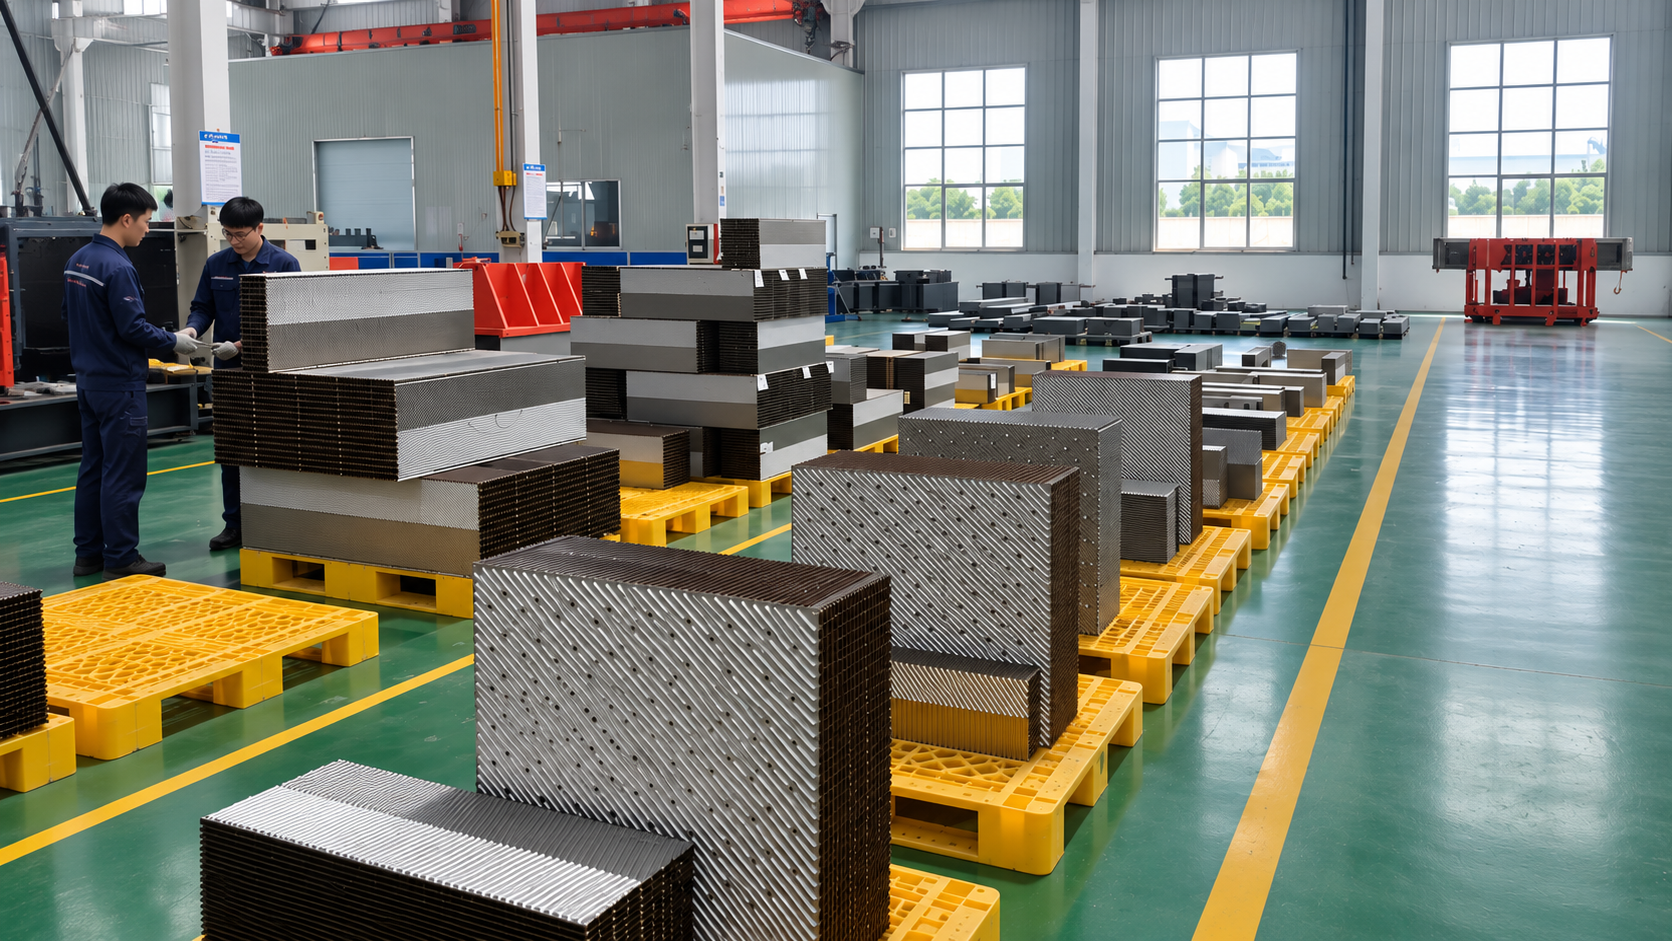
Ang mga seksyon ng plate ay isinaayos ayon sa laki at proyekto bago itayo ang welded core.
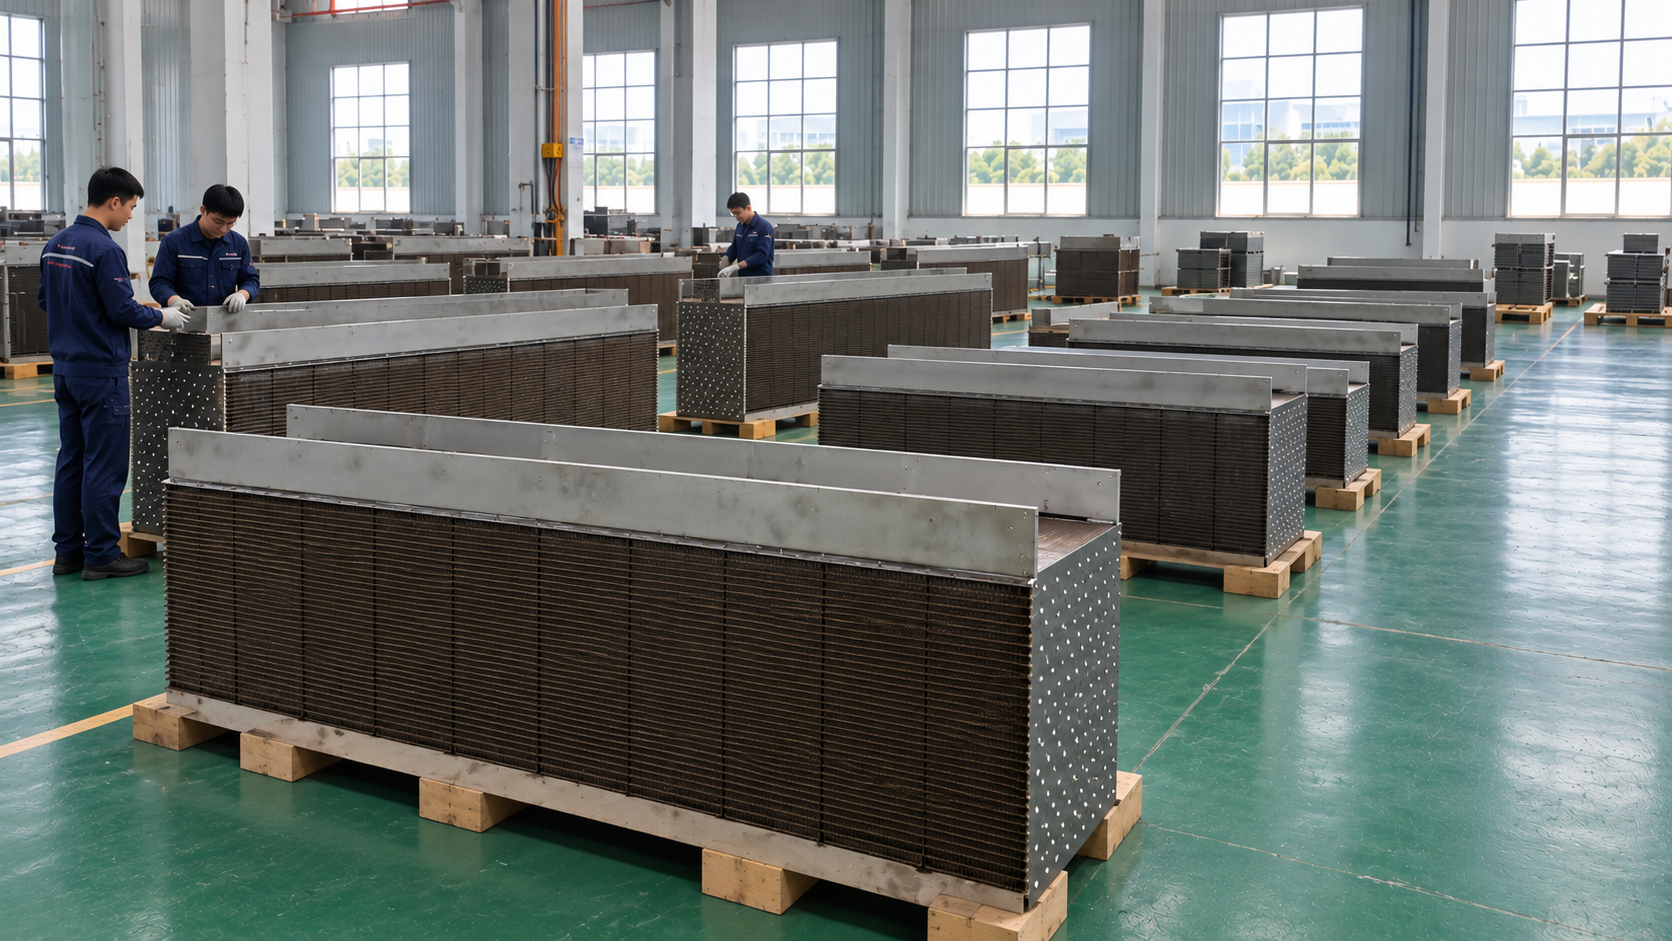
Ang mga nakumpletong plate pack sa iba't ibang laki ay nagpapakita ng core geometry bago ang huling enclosure.
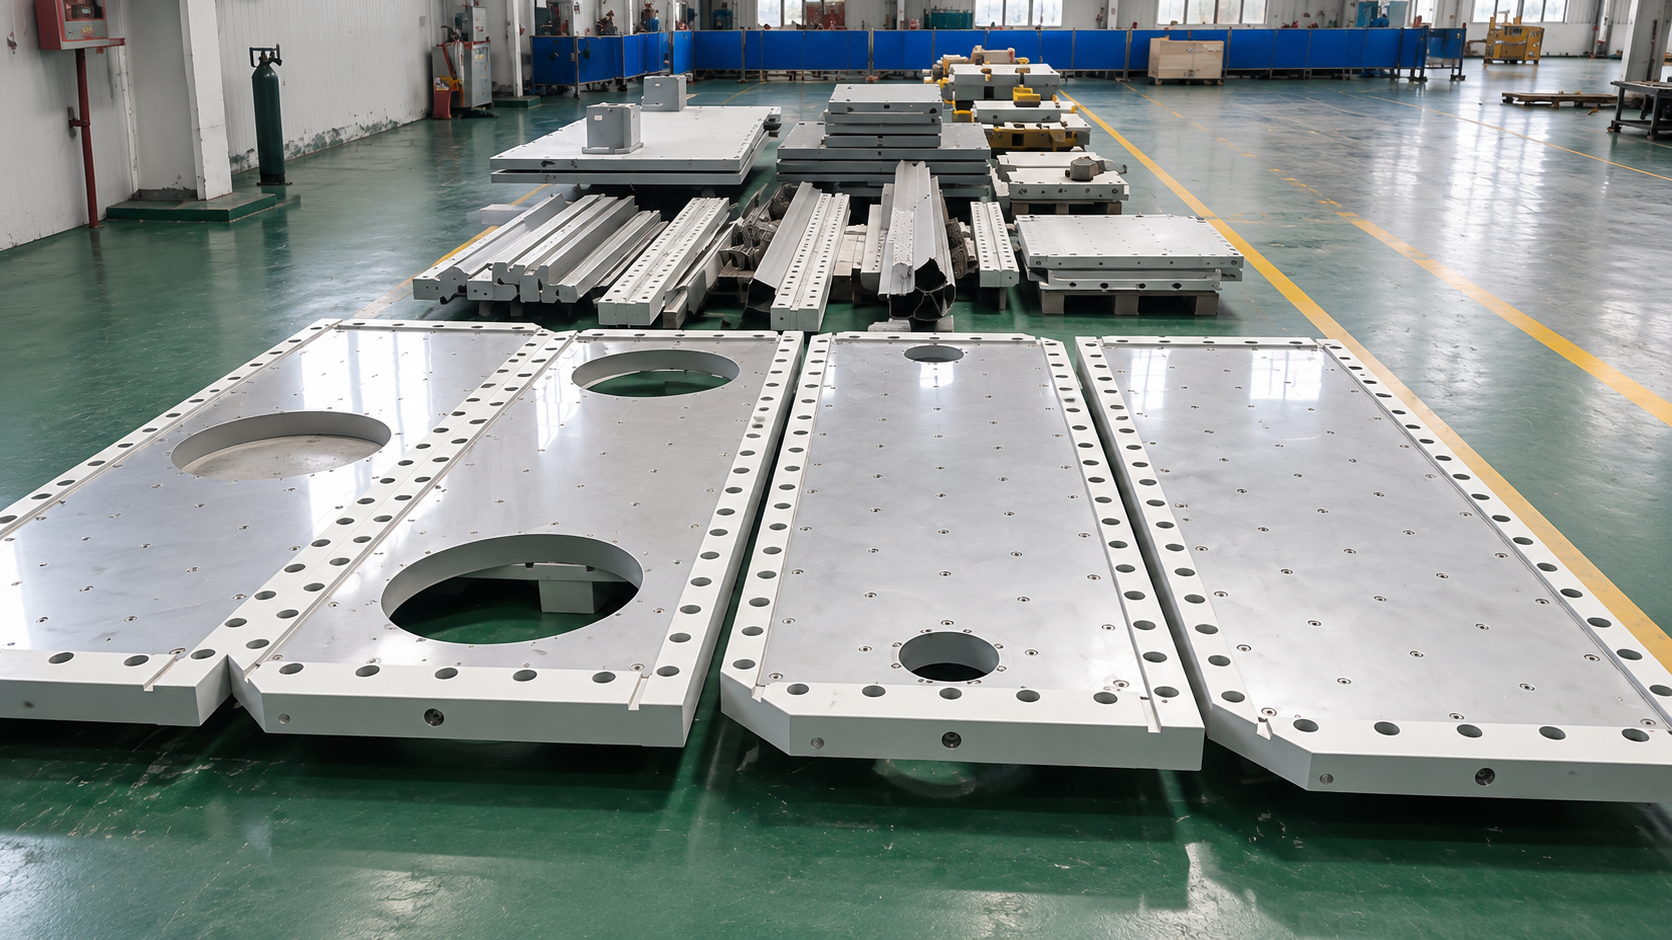
Ang mga panel, riles at mga bahagi ng suporta ay inihanda nang magkasama para sa pagpupulong ng proyekto.
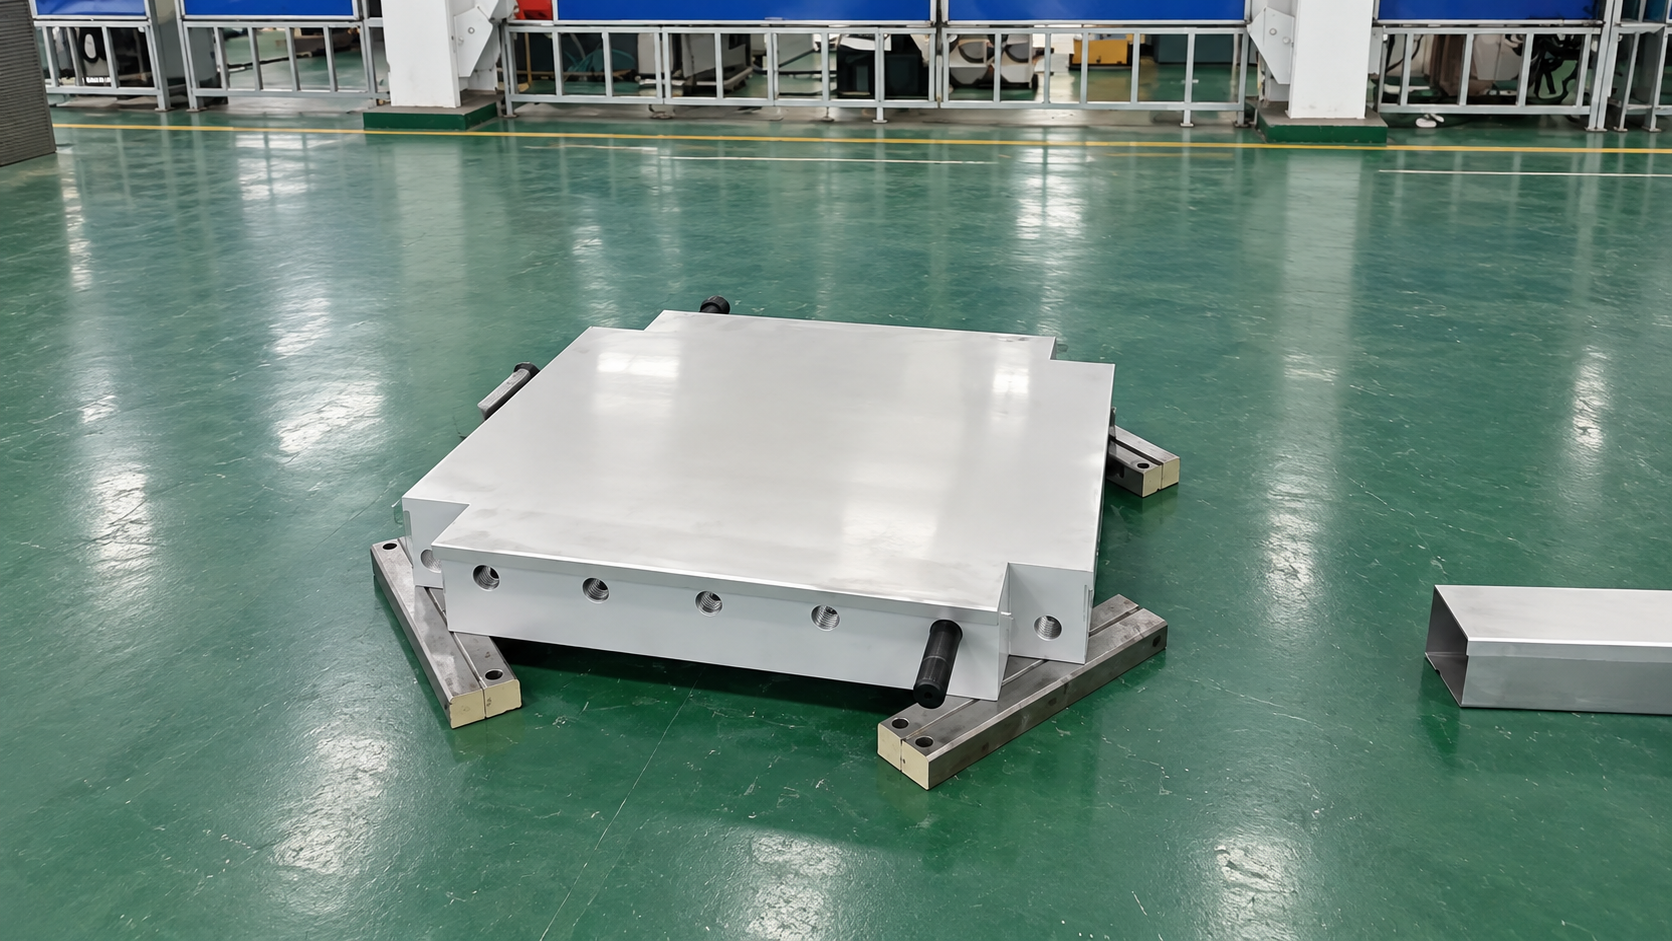
Sinusuri ang mga bahagi ng suportang may makina bago sila mailagay sa frame ng exchanger.
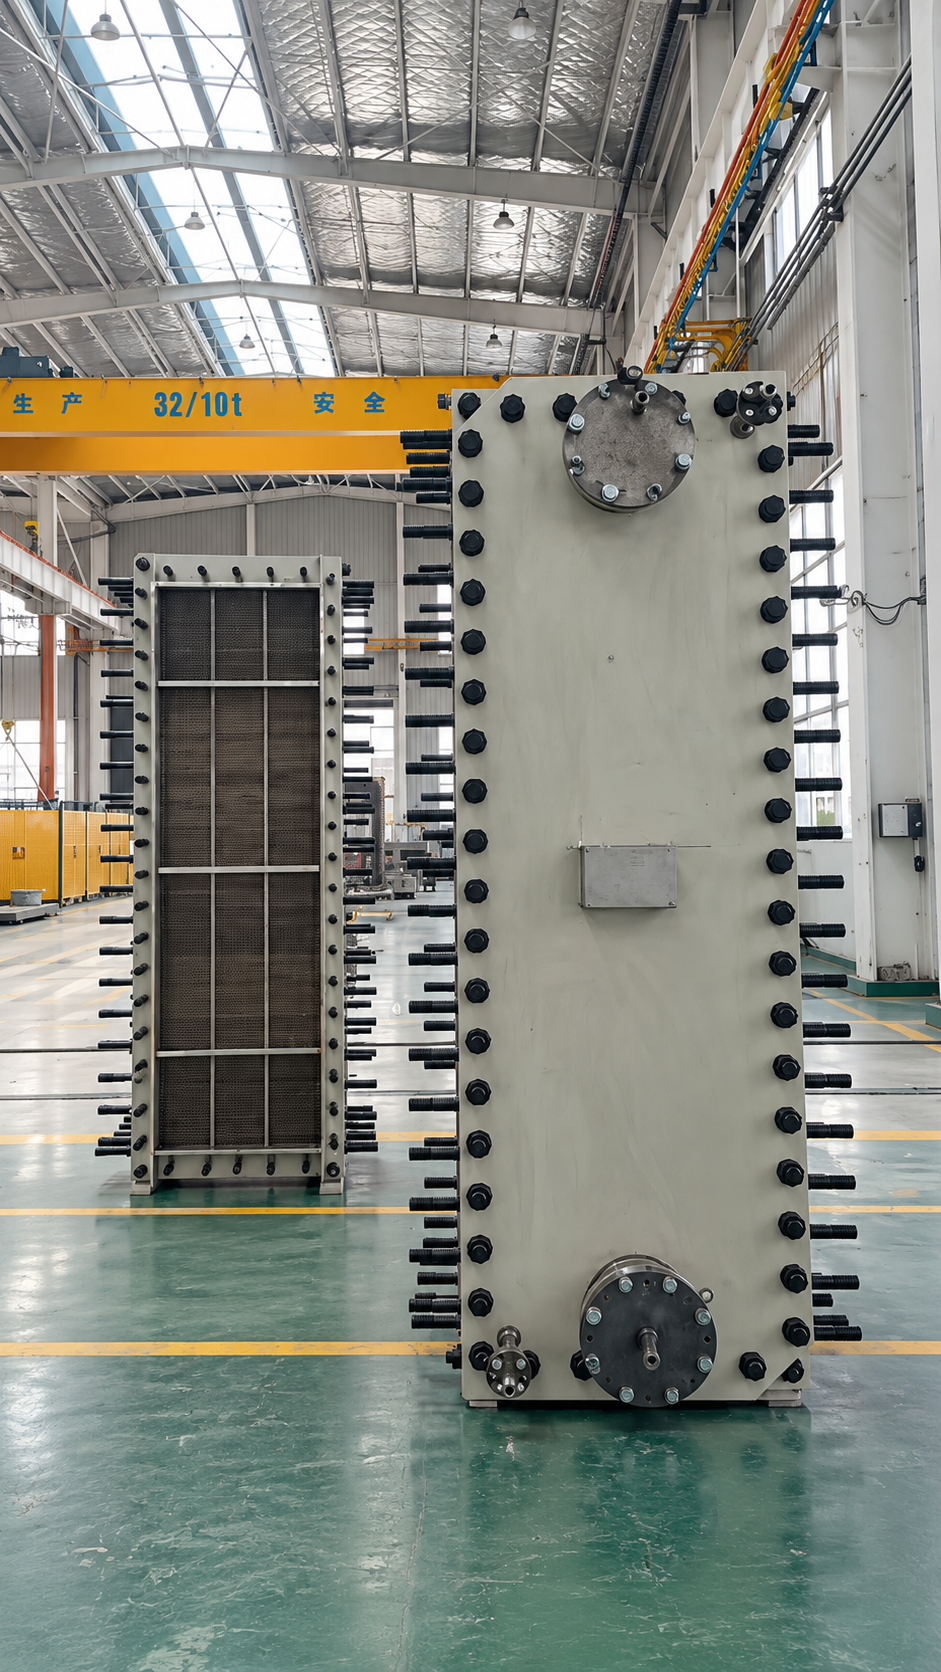
Ang mga side panel, stud at koneksyon ay nilagyan at sinusuri bago ang huling pagpupulong.
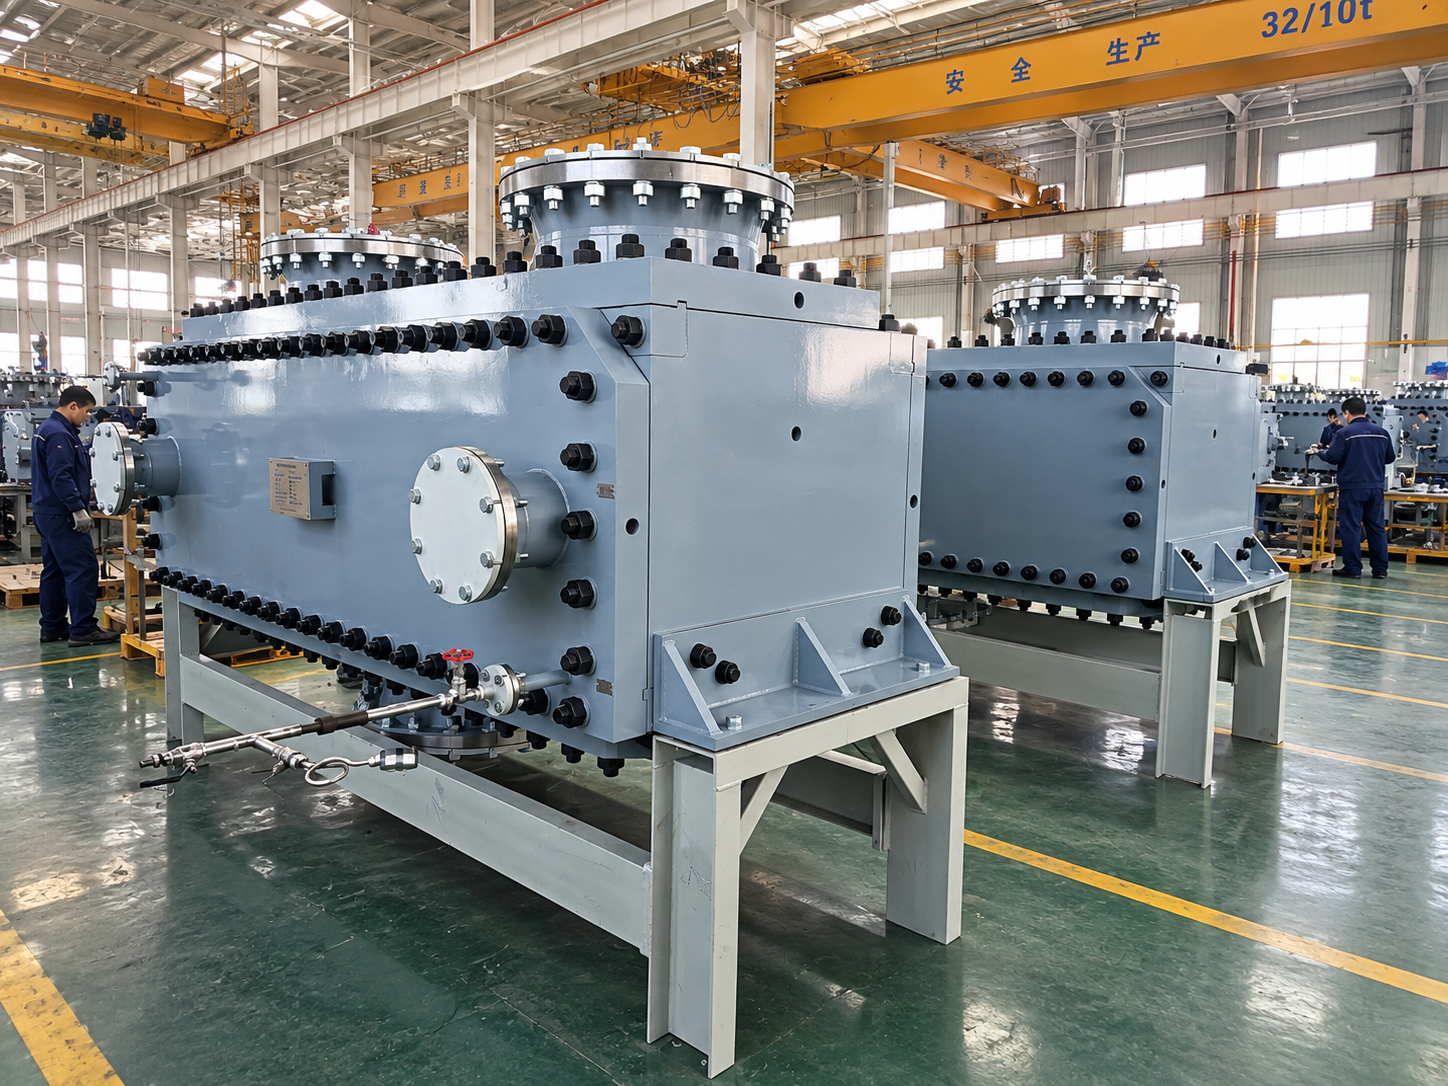
Ang mga nakumpletong unit ay konektado sa mga kagamitan sa pagsubok upang masuri ang integridad ng presyon bago ipadala.
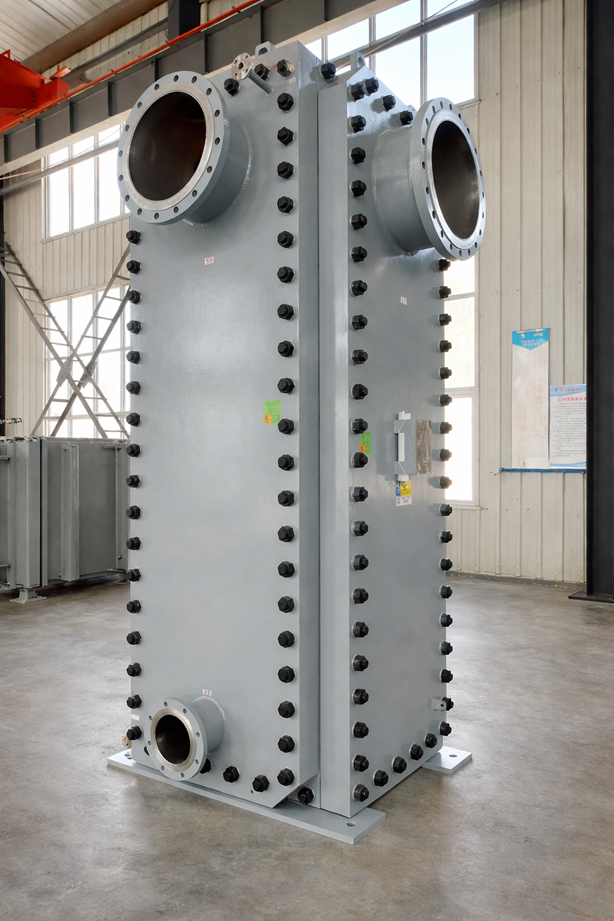
Isang nakumpletong welded plate-and-block heat exchanger na na-configure bilang kapalit ng naka-install na GEA unit. Ang mga huling dimensyon at koneksyon ay kinumpirma ng proyekto ayon sa proyekto.
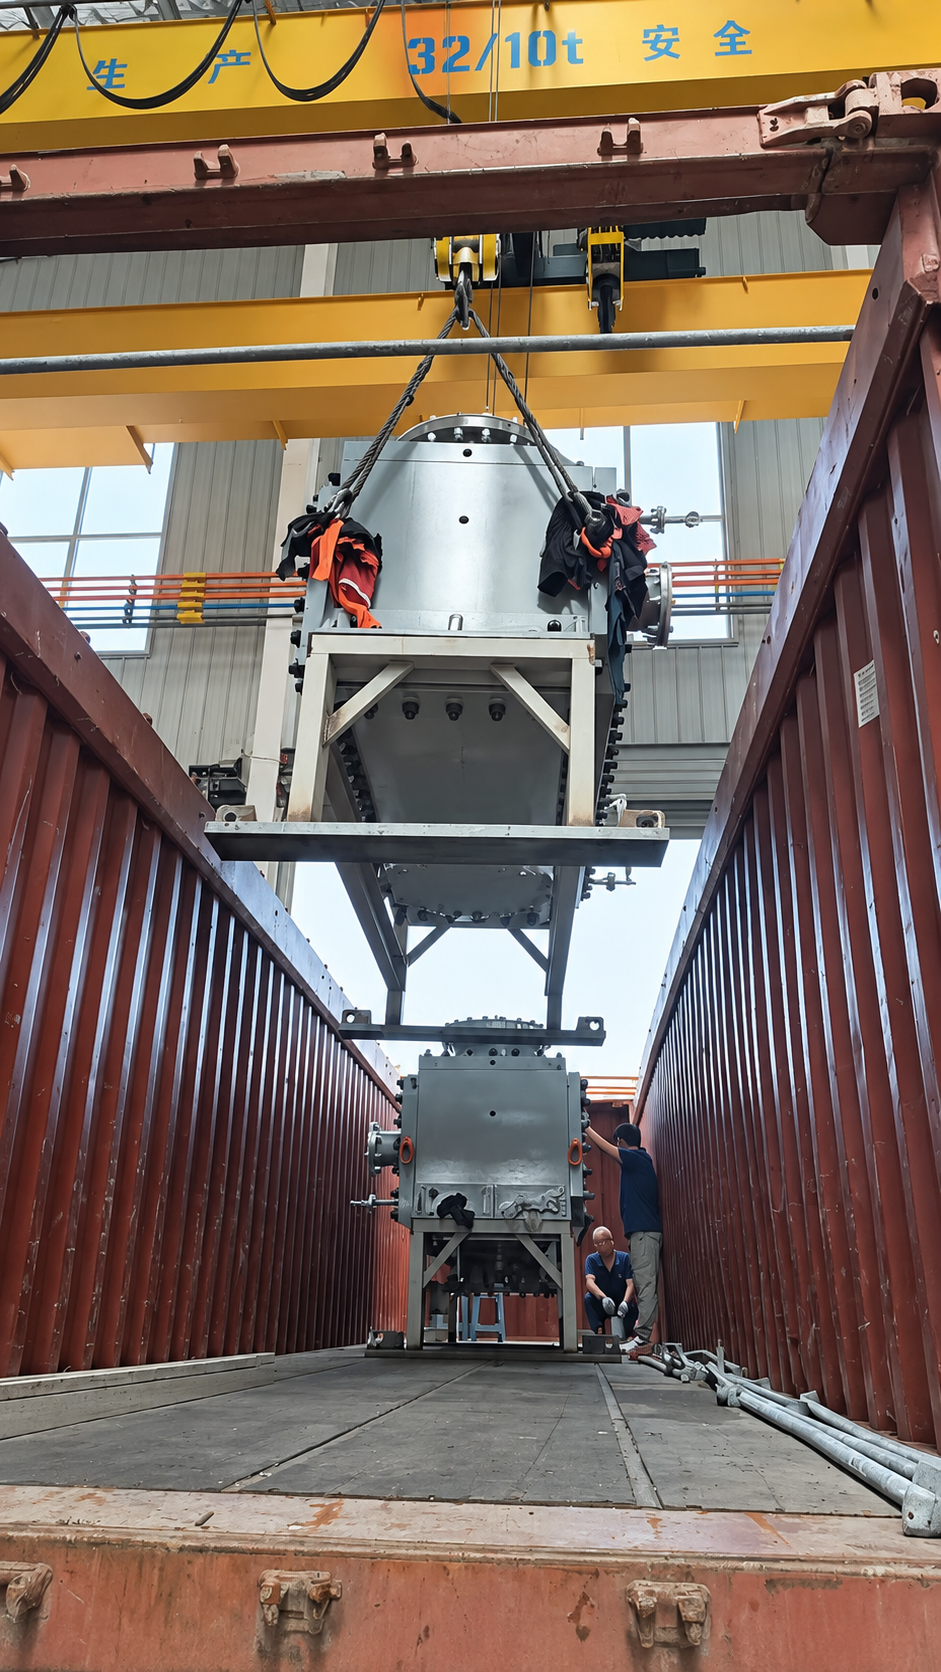
Ang malalaking unit ay dinadala sa shipping container gamit ang workshop crane at isang kontroladong rigging plan.
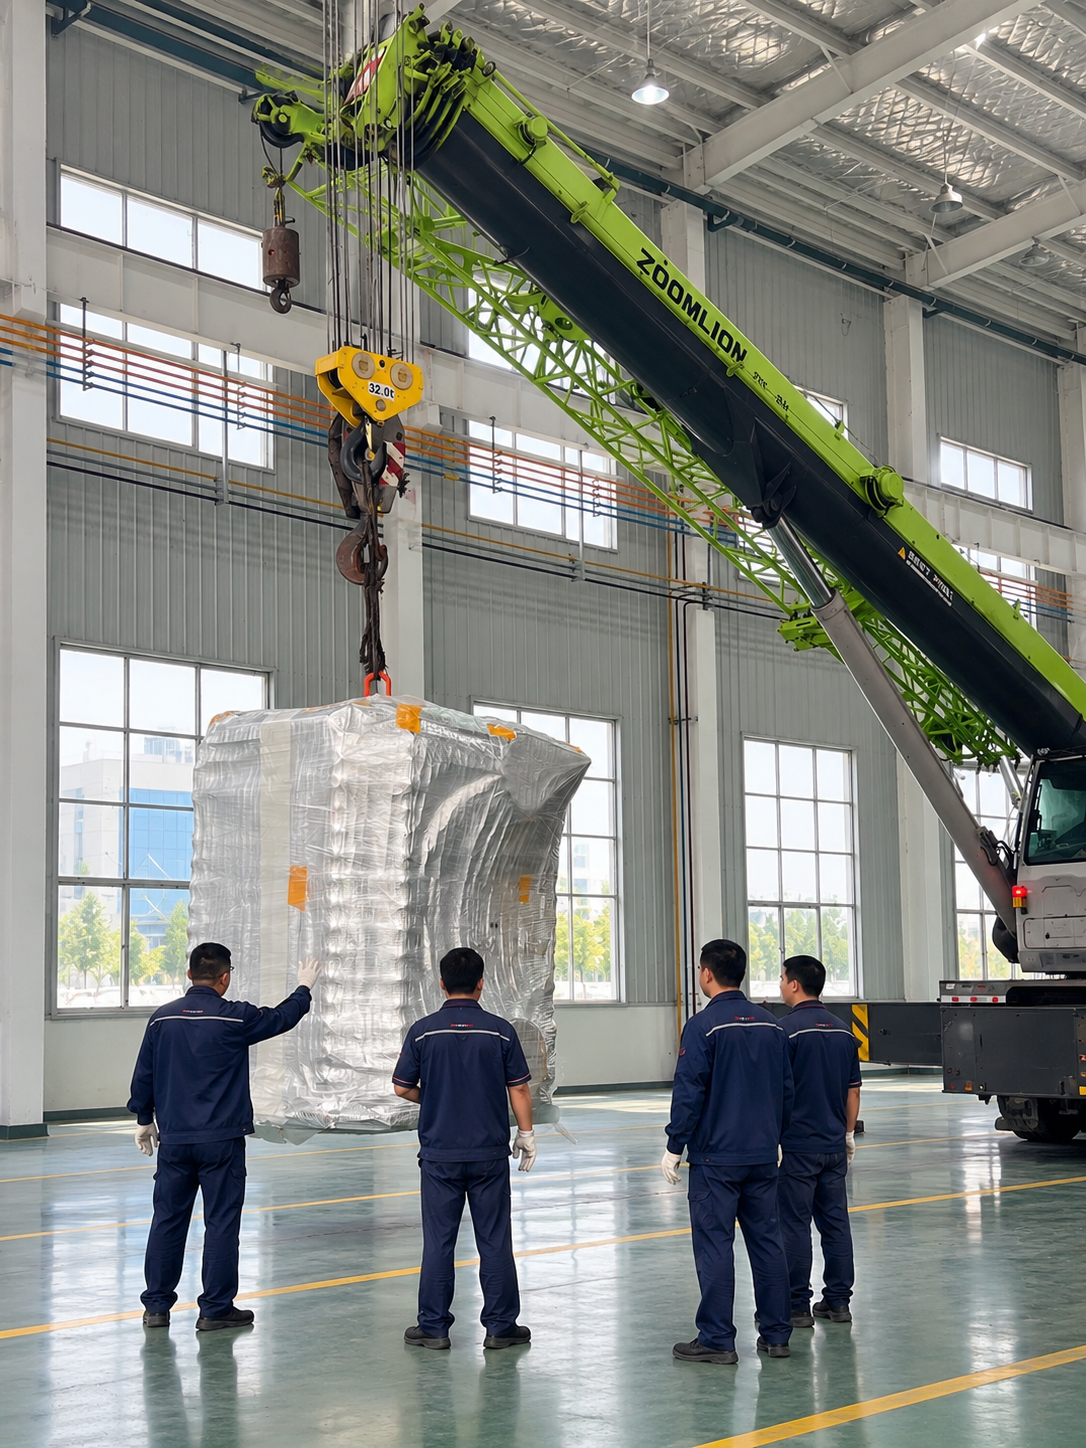
Ang isang nakabalot na malalaking format na unit ay itinataas sa ilalim ng kontroladong pangangasiwa bago ihatid.
Mga napiling tapos na HEXCBLOC unit sa compact, vertical, horizontal at replacement configurations. Pinipili ang pangwakas na konstruksyon para sa bawat proyekto.
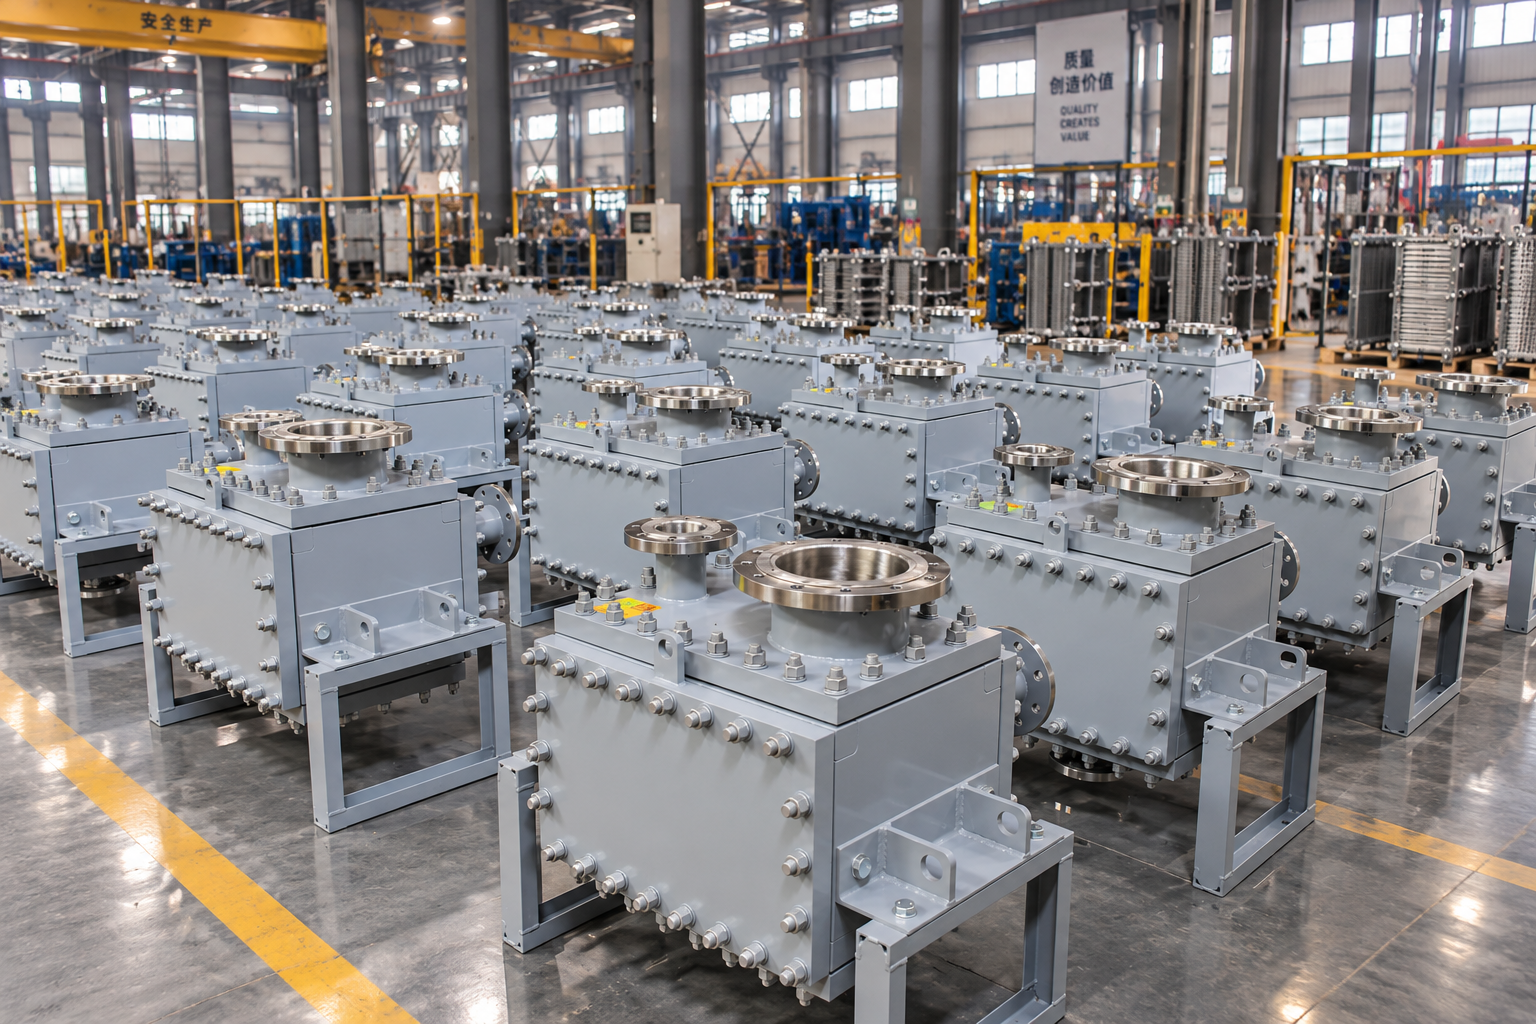
Isang production batch ng mga natapos na unit sa maraming koneksyon at mga configuration ng suporta.
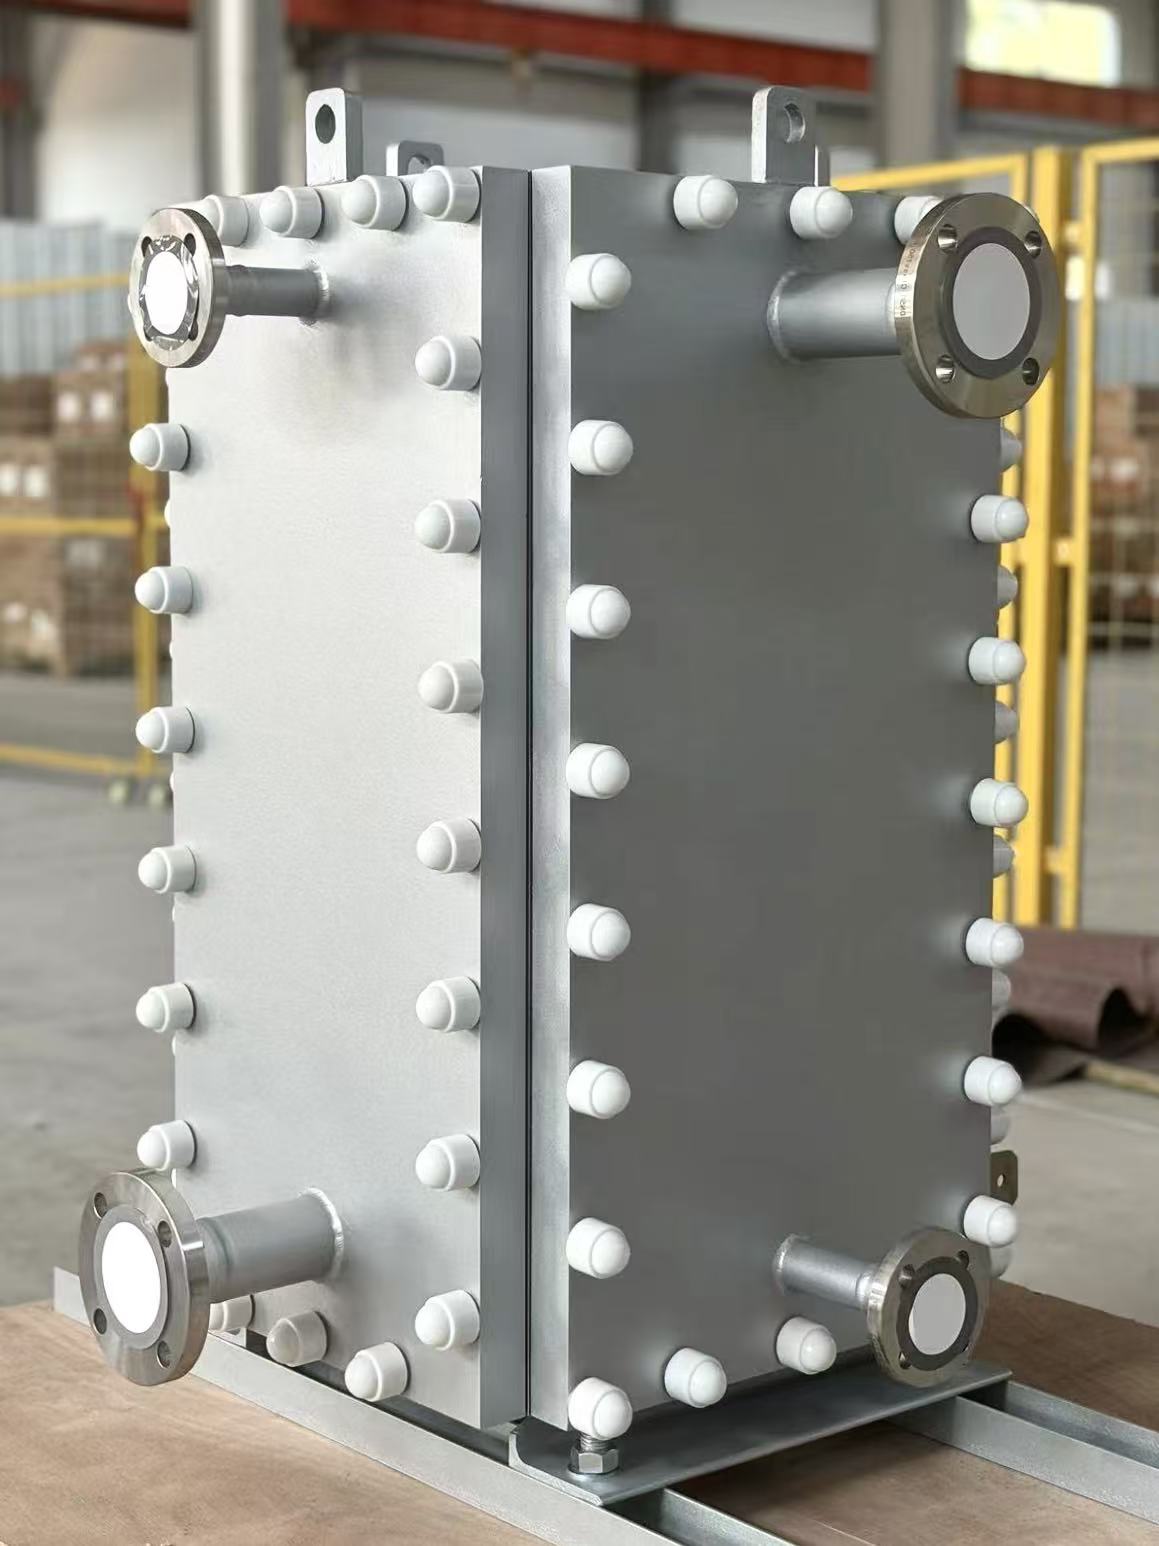
Isang compact na apat na koneksyon na unit na inihanda para sa isang kapalit na kinakailangang operasyon.
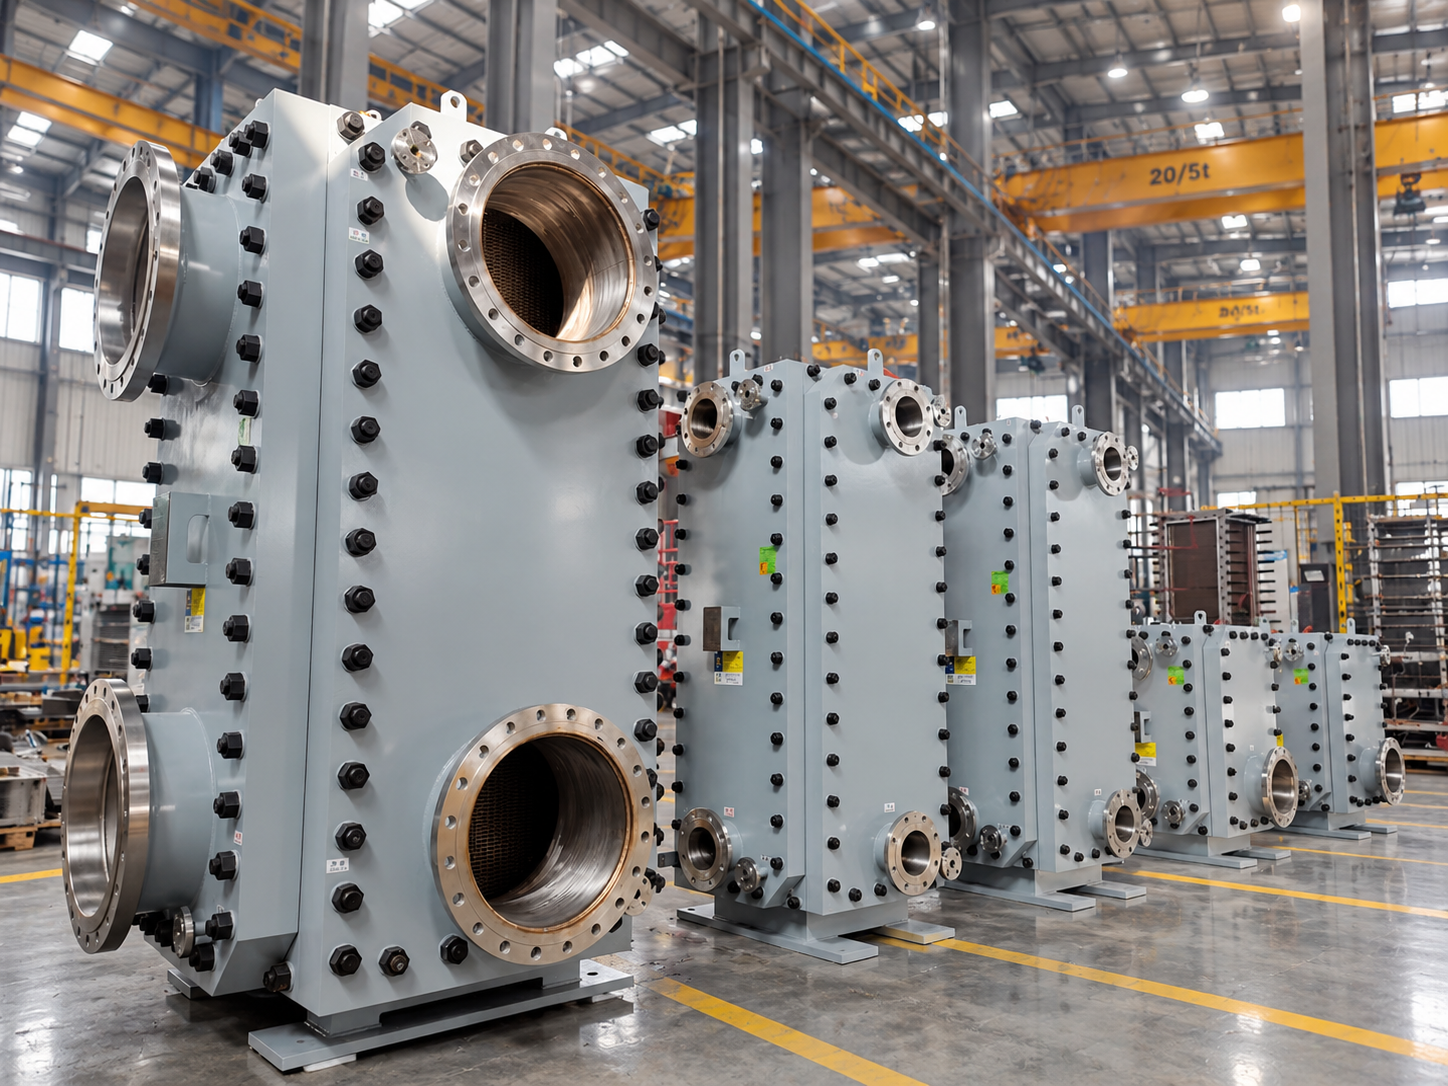
Ang mga natapos na vertical unit ay nagpapakita ng magagamit na hanay ng mga laki at diameter ng koneksyon.
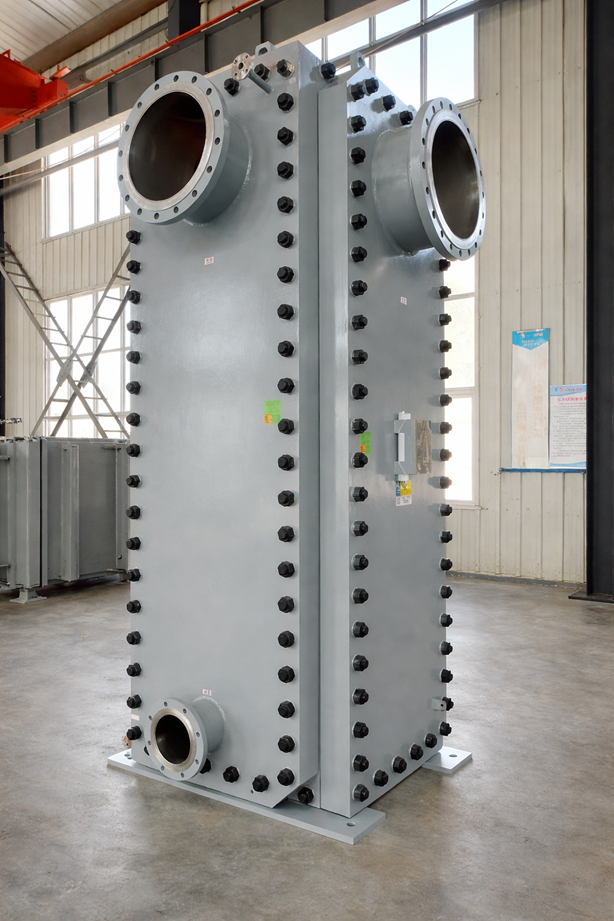
Isang matataas na kapalit na unit na naka-configure sa paligid ng kasalukuyang installation envelope at nozzle arrangement.
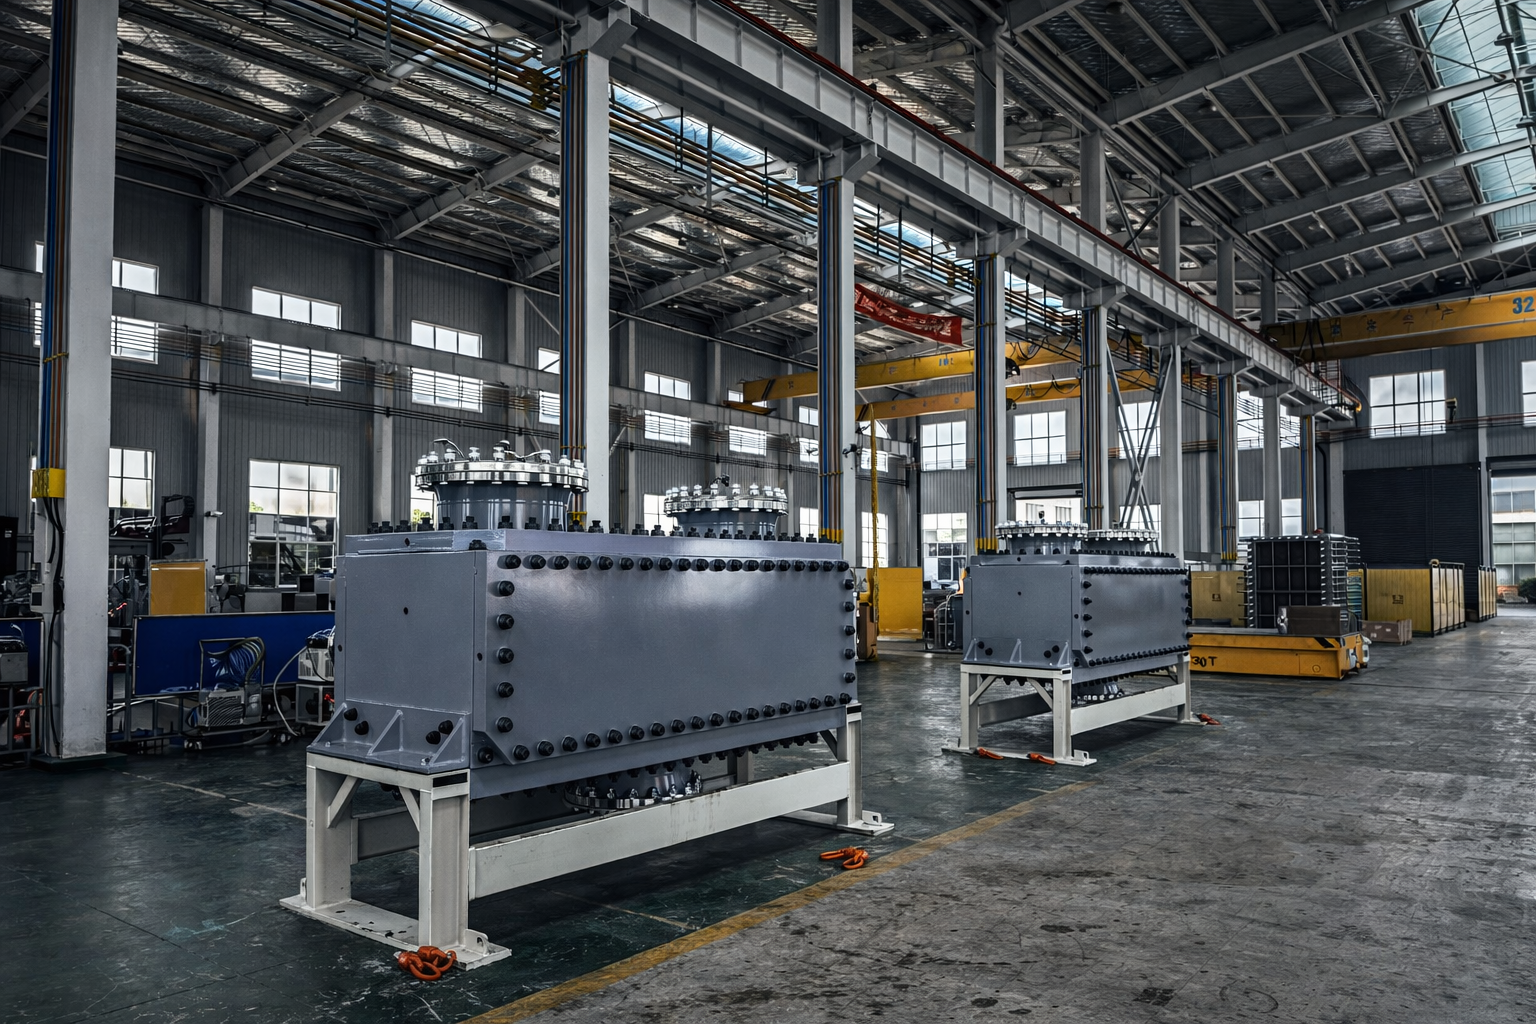
Mga pahalang na unit sa mga suporta sa istruktura para sa mga kinakailangan sa pag-install na partikular sa proyekto.
Tingnan ang mga sertipiko ng tagagawa, mga dokumento sa pagpaparehistro at ang kanilang mga nakasaad na saklaw.
Tingnan ang Mga SertipikasyonSumang-ayon sa mga materyal na plato at basang bahagi, ang code ng disenyo at mga kinakailangang rekord ng materyal.
Tukuyin ang mga yugto ng inspeksyon, mga kinakailangan sa pressure-test at anumang customer o third-party na saksi na mga punto sa saklaw ng proyekto.
Kumpirmahin ang datasheet, naaprubahang pagguhit, mga naaangkop na talaan ng inspeksyon at mga tagubilin sa pagpapatakbo bago ilabas.
Impormasyon ng tagagawa: Produksyon · Mga kwalipikasyon
Ang awtomatikong laser welding ay bahagi ng dokumentadong PANSTAR welded-product na proseso ng pagmamanupaktura. Ang geometry ng plate, haluang metal, pinagsamang paghahanda at ang saklaw ng inspeksyon ng proyekto ay tumutukoy sa mga kinakailangan sa paggawa.
Galugarin ang plate welding at pagbuo ng channelMagbigay ng parehong mga likido, mga rate ng daloy, mga temperatura ng pumapasok at labasan, mga presyon sa pagpapatakbo at disenyo, pinapayagang pagbaba ng presyon at mga kinakailangan sa materyal. Para sa isang kapalit, isama ang nameplate at arrangement drawing.
I-explore ang Compabloc core o complete-unit replacement at K°Bloc complete-unit replacement. Ibahagi ang datasheet, pagguhit at mga kundisyon sa pagpapatakbo para sa pagsusuri.
Galugarin ang Mga Kapalit na Solusyon ↗