Оснастка и формование пластин
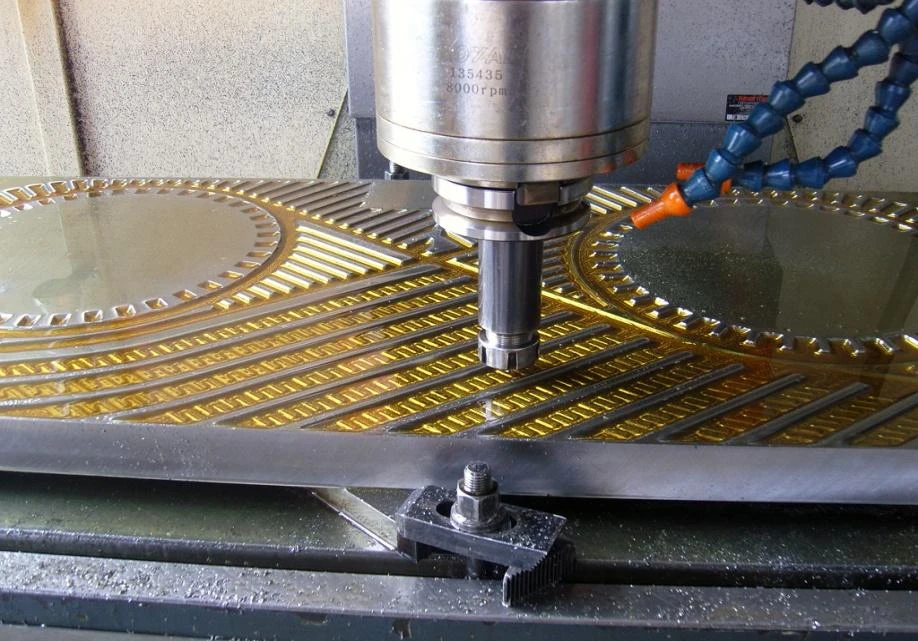
PANSTAR проектирует и изготавливает пресс-формы и располагает специализированными прессами для пластин. Оснастка задаёт гофрировку и геометрию кромок будущего сварного пакета.
Штамповка пластин, автоматическая лазерная сварка, сборка и контроль — на производственной площадке PANSTAR.
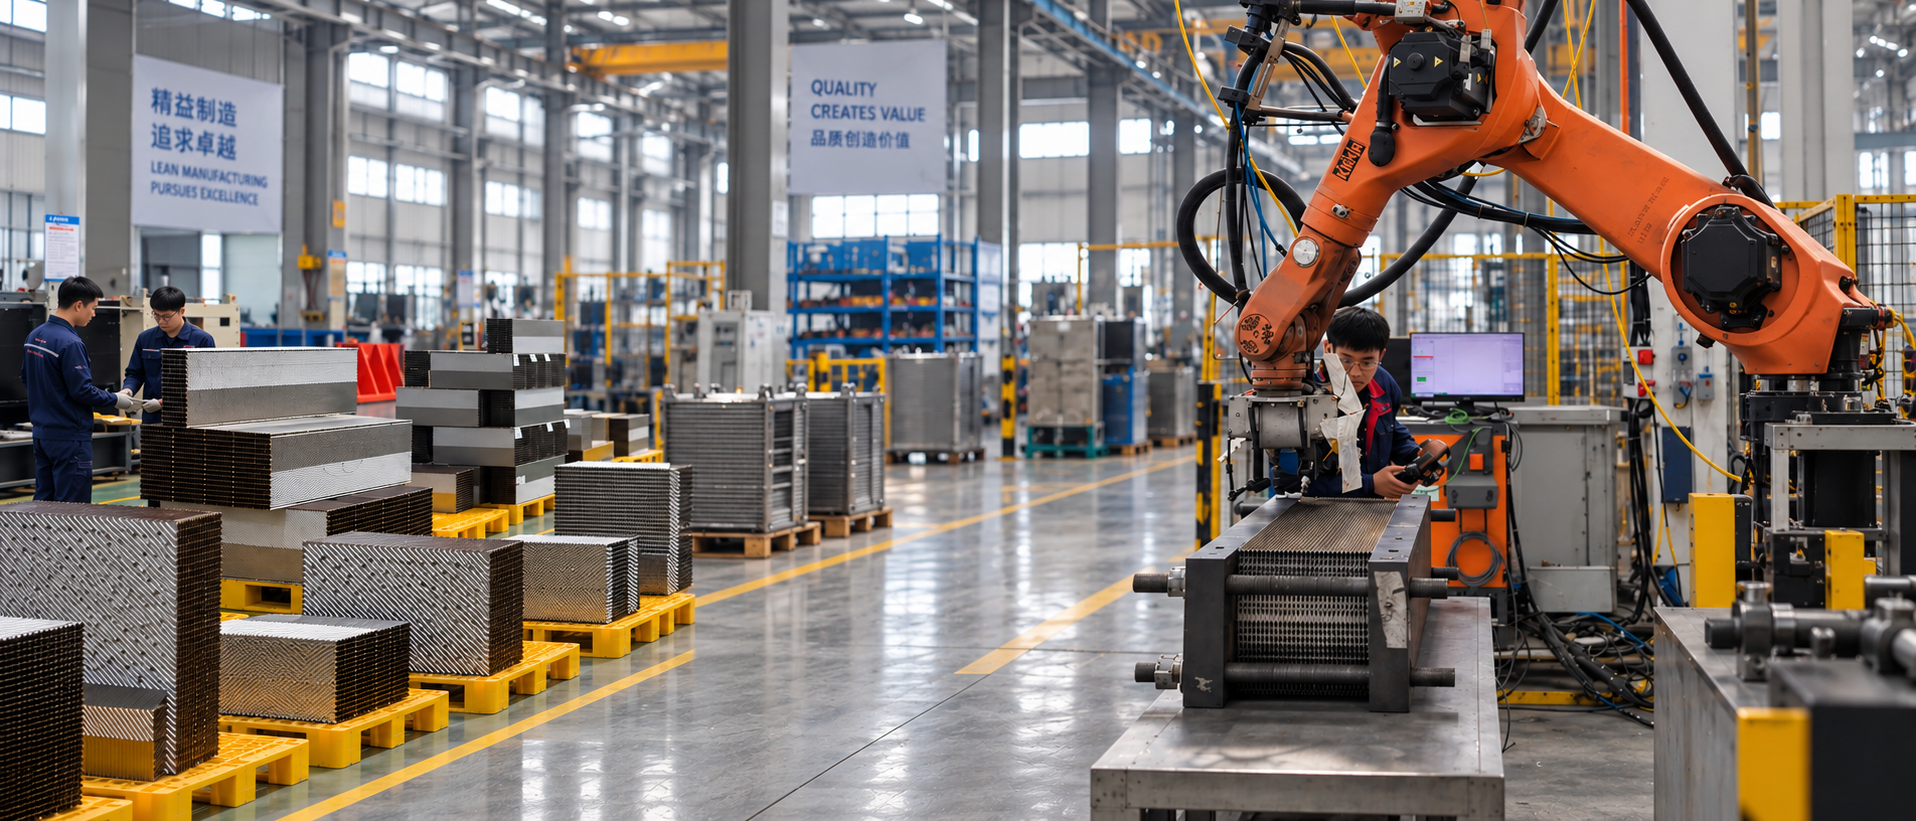
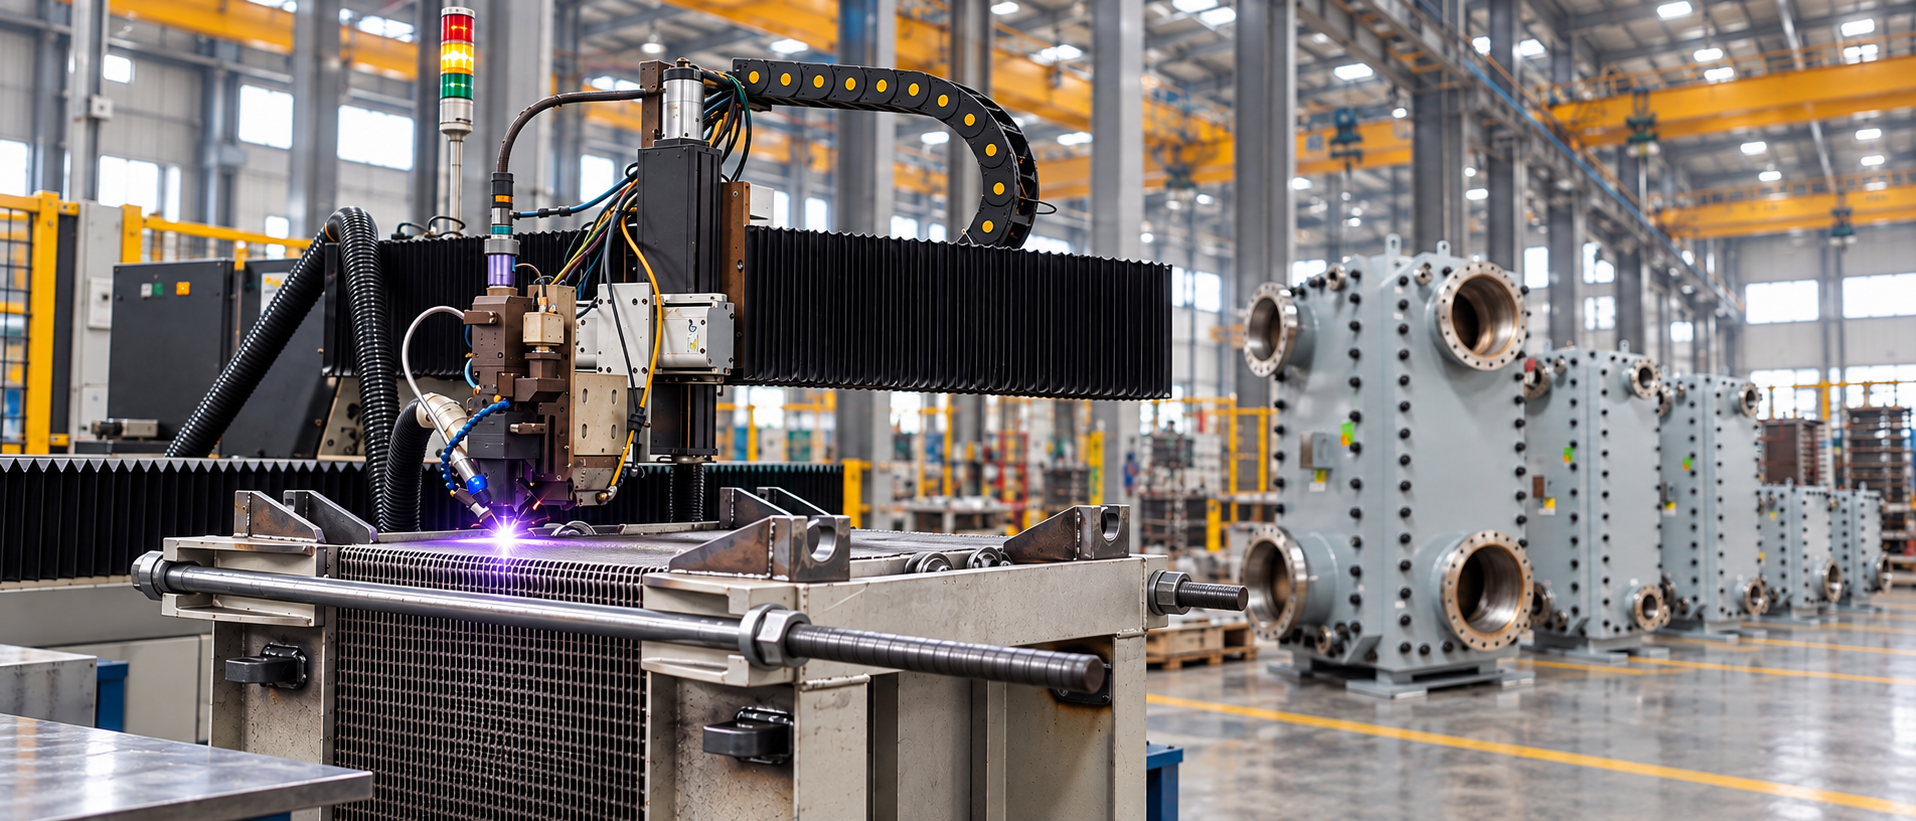
На площадке в Янчжоу объединены изготовление оснастки, прессование пластин и сварка. PANSTAR также располагает собственным теплотехническим испытательным оборудованием для разработки продукции.
No. 3, Jinyuan Road, Anyi Industrial Park,Крупные планы производственных участков PANSTAR по изготовлению теплообменников.
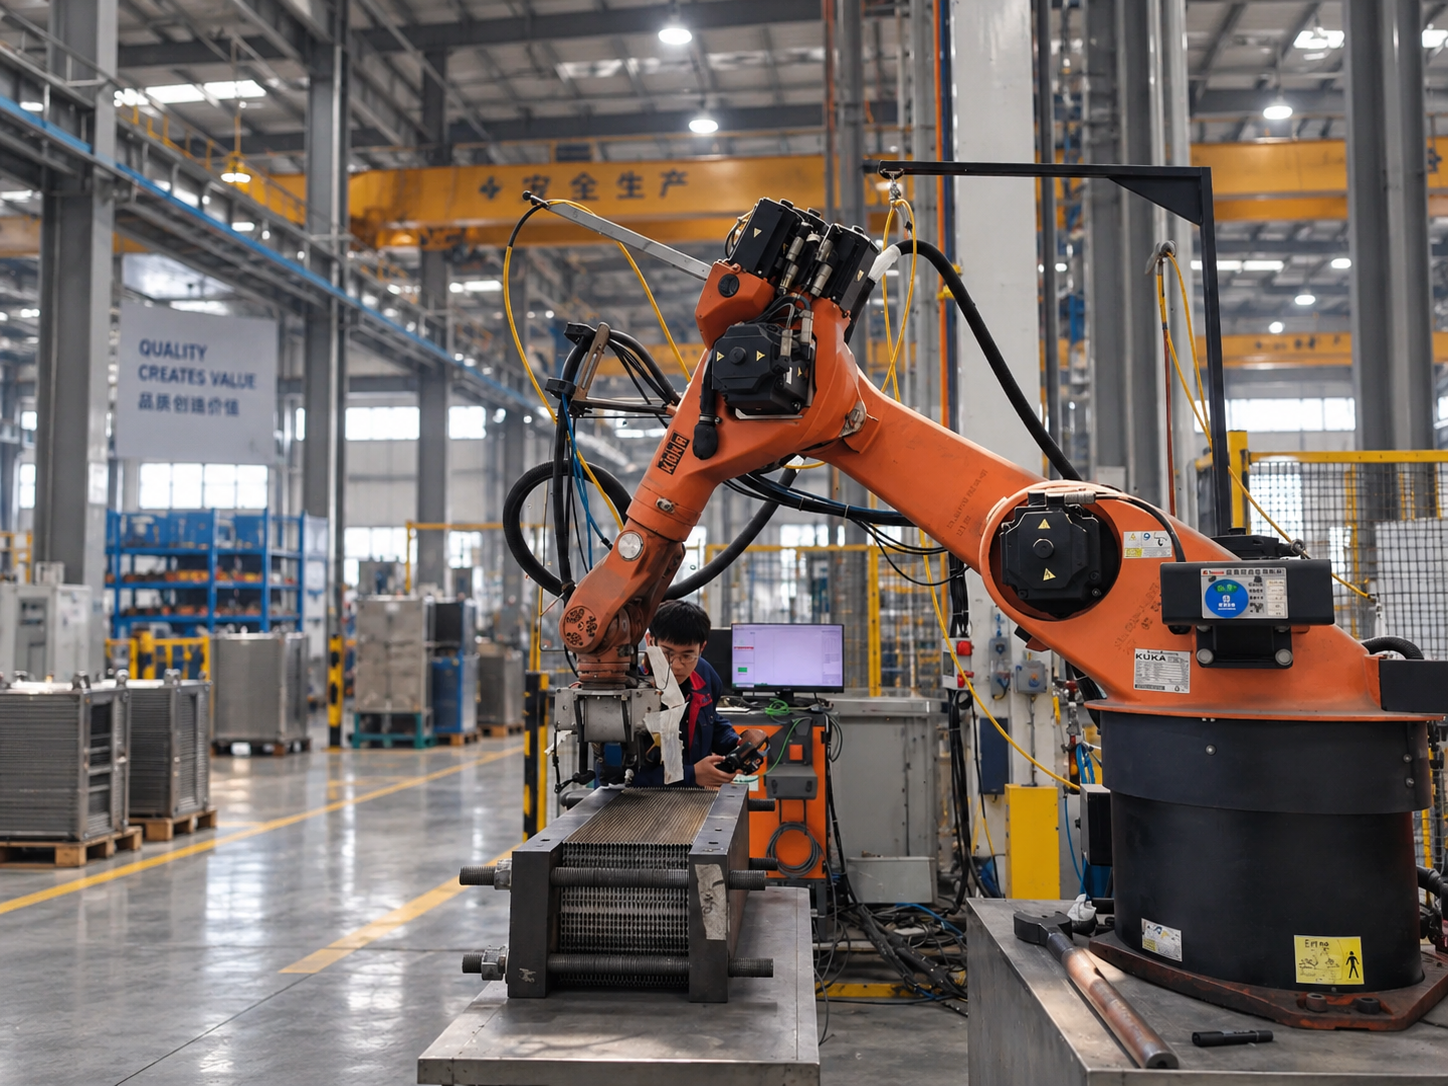
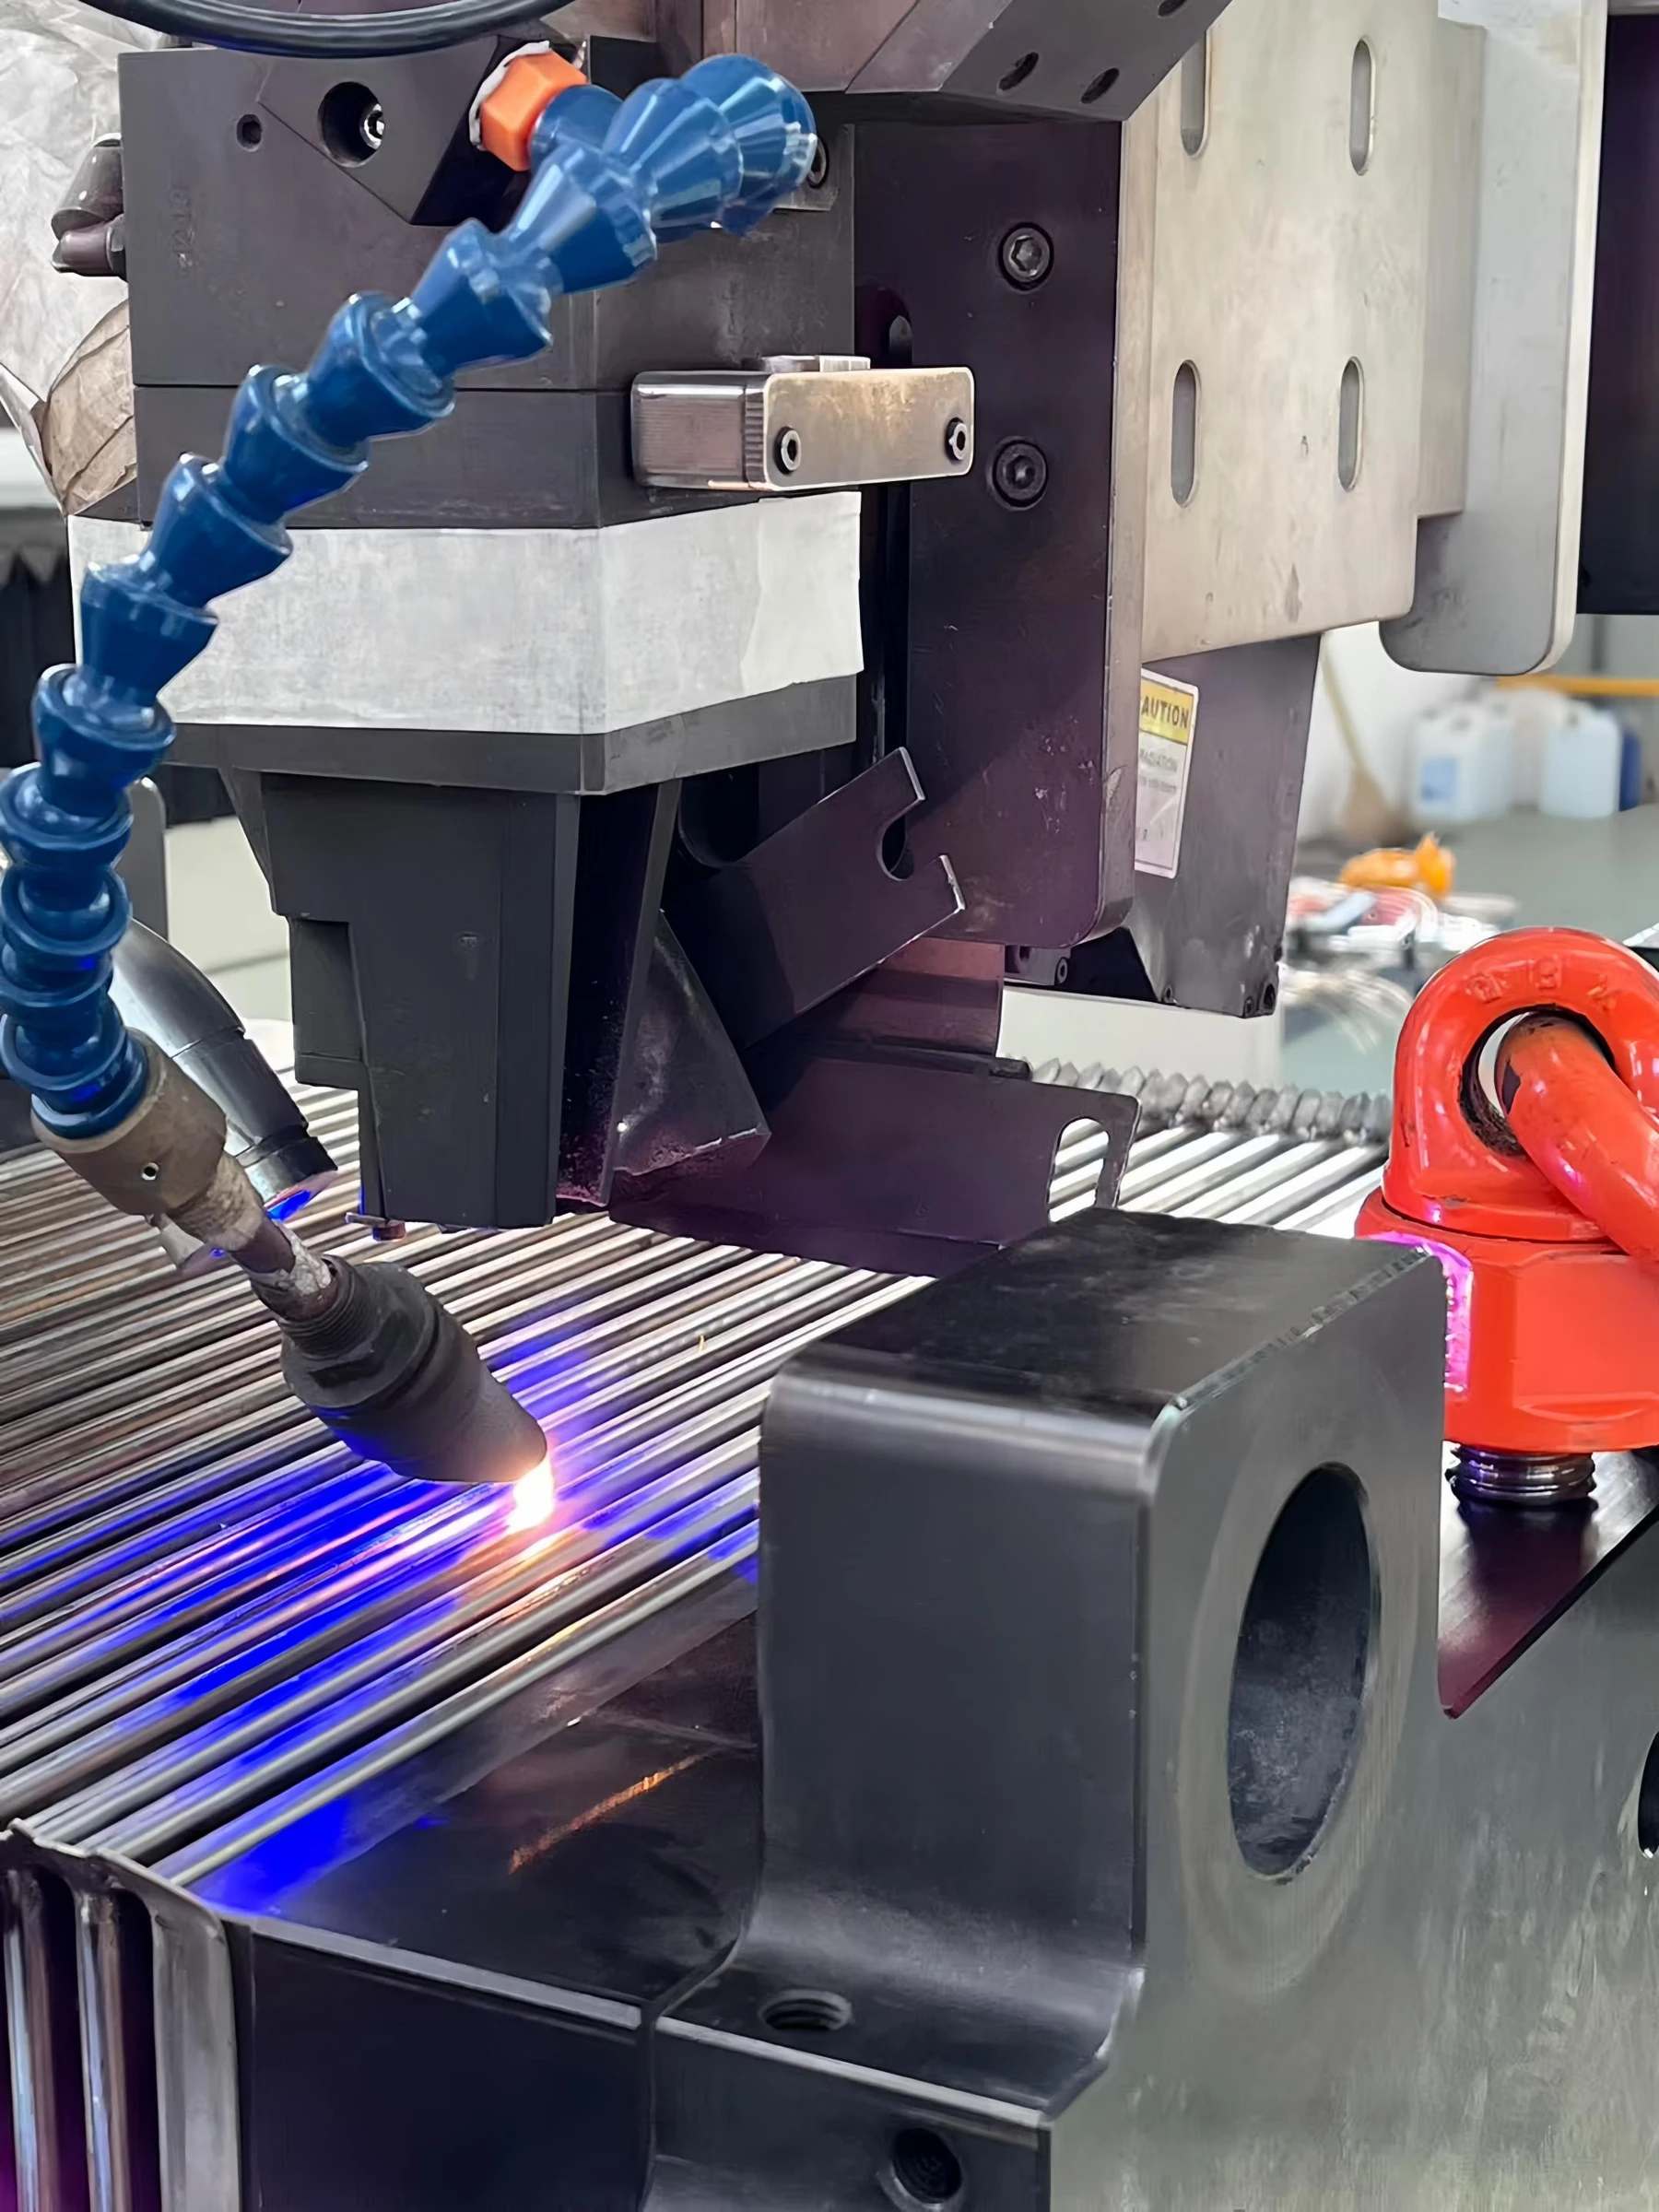
Робот и оснастка на рабочем месте с пакетом пластин.
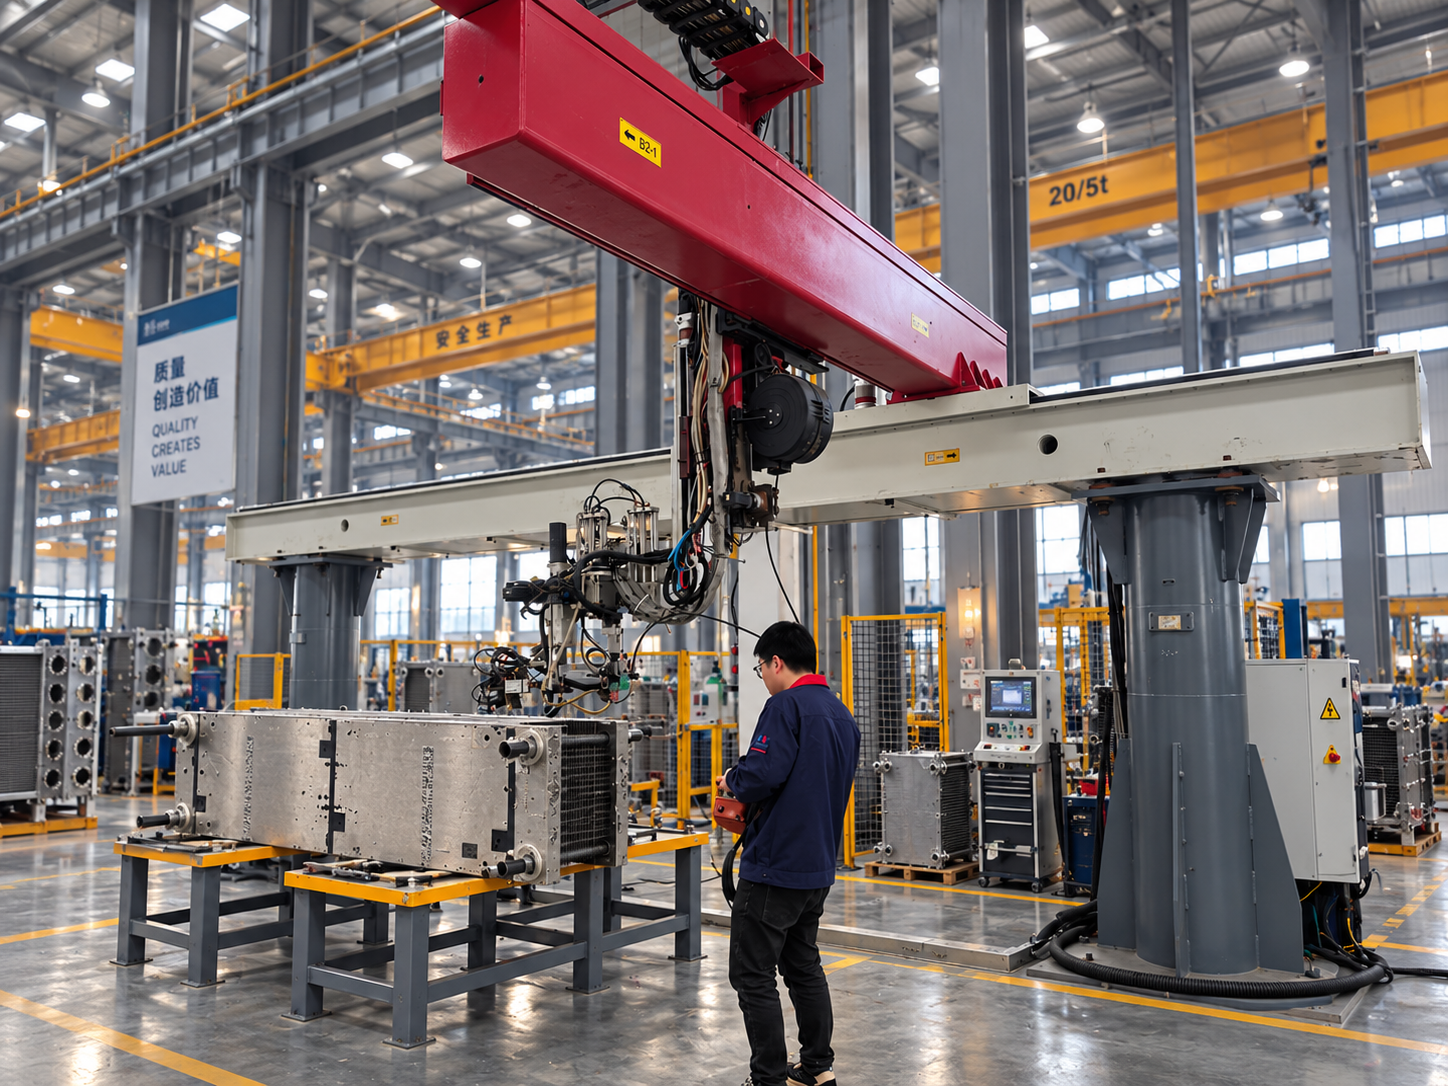
Зафиксированный пакет пластин под портальным производственным оборудованием.
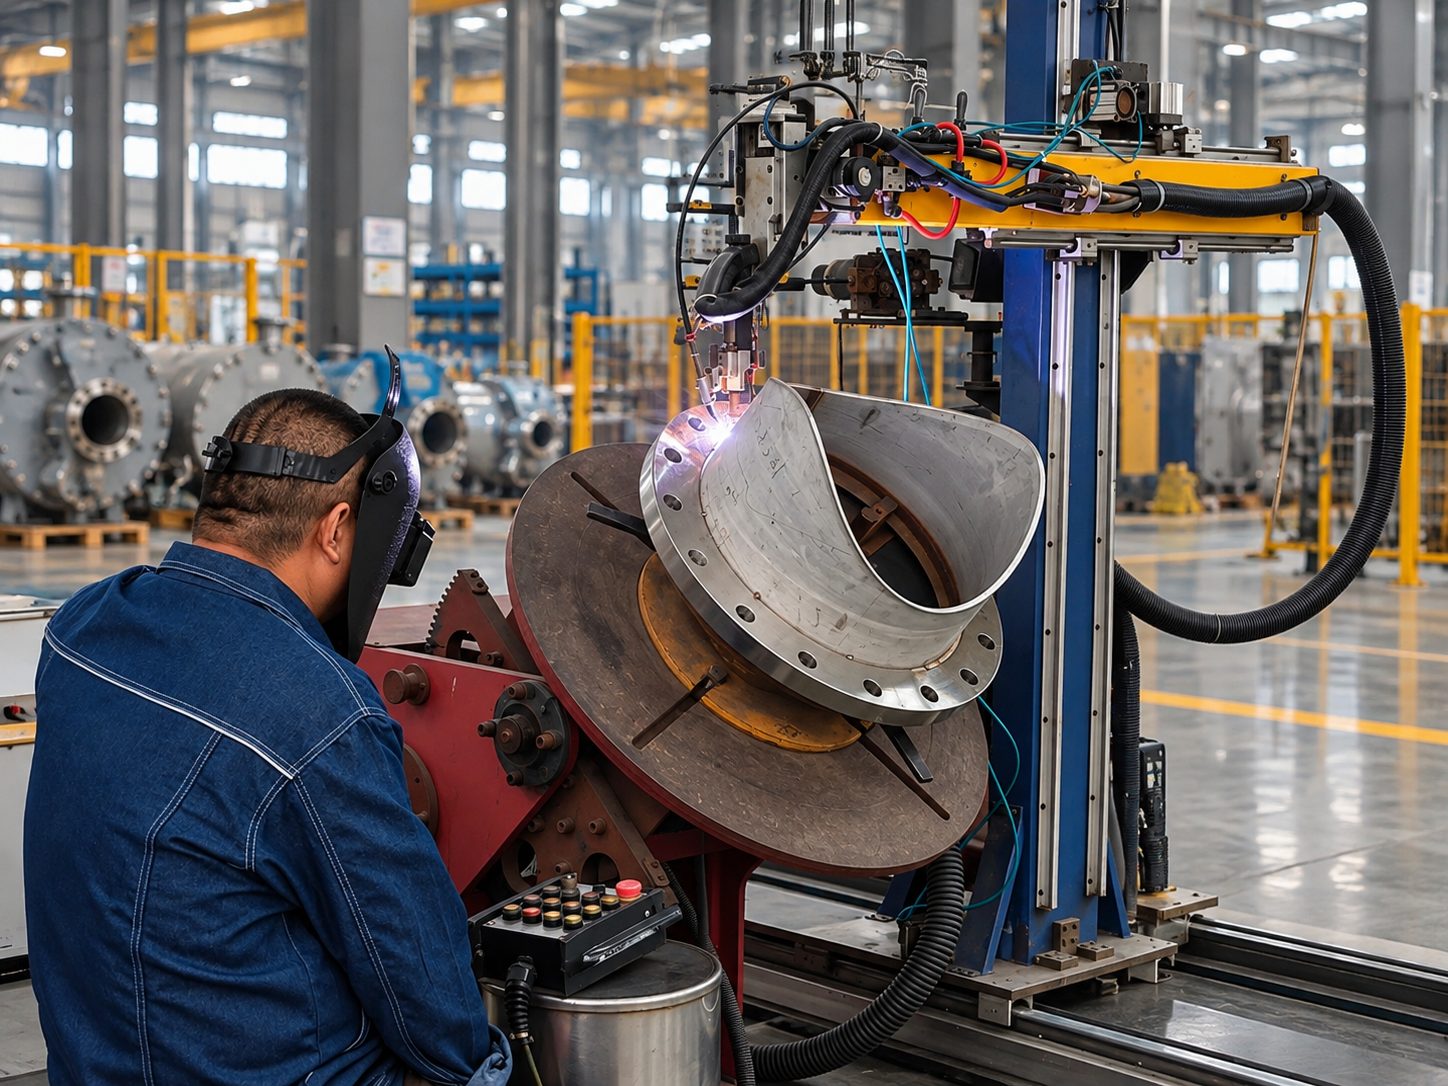
Фланцевый патрубок установлен для сварки в цехе.
PANSTAR проектирует и изготавливает пресс-формы и располагает специализированными прессами для пластин. Оснастка задаёт гофрировку и геометрию кромок будущего сварного пакета.
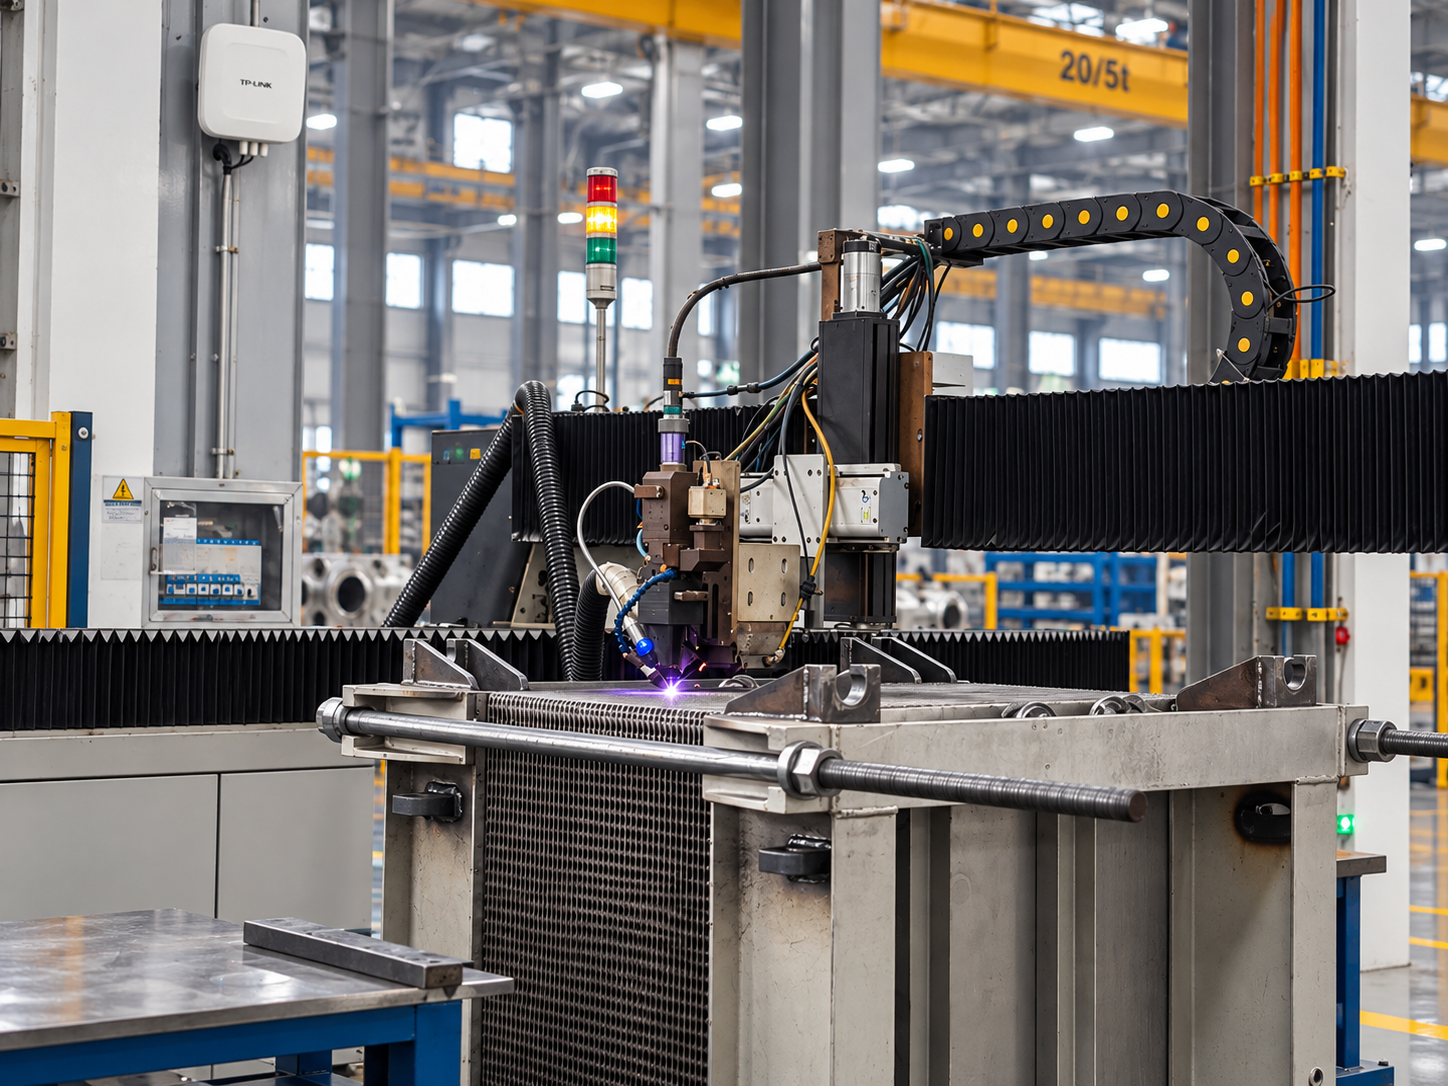
Линии лазерной сварки используются при изготовлении сварных теплообменников. Позиционирование кромок обеспечивает повторяемость сварки по границам каналов.
Соседние пластины соединяются по чередующимся парам кромок, образуя два раздельных контура. Узкие сварные соединения сохраняют проходы для потоков.
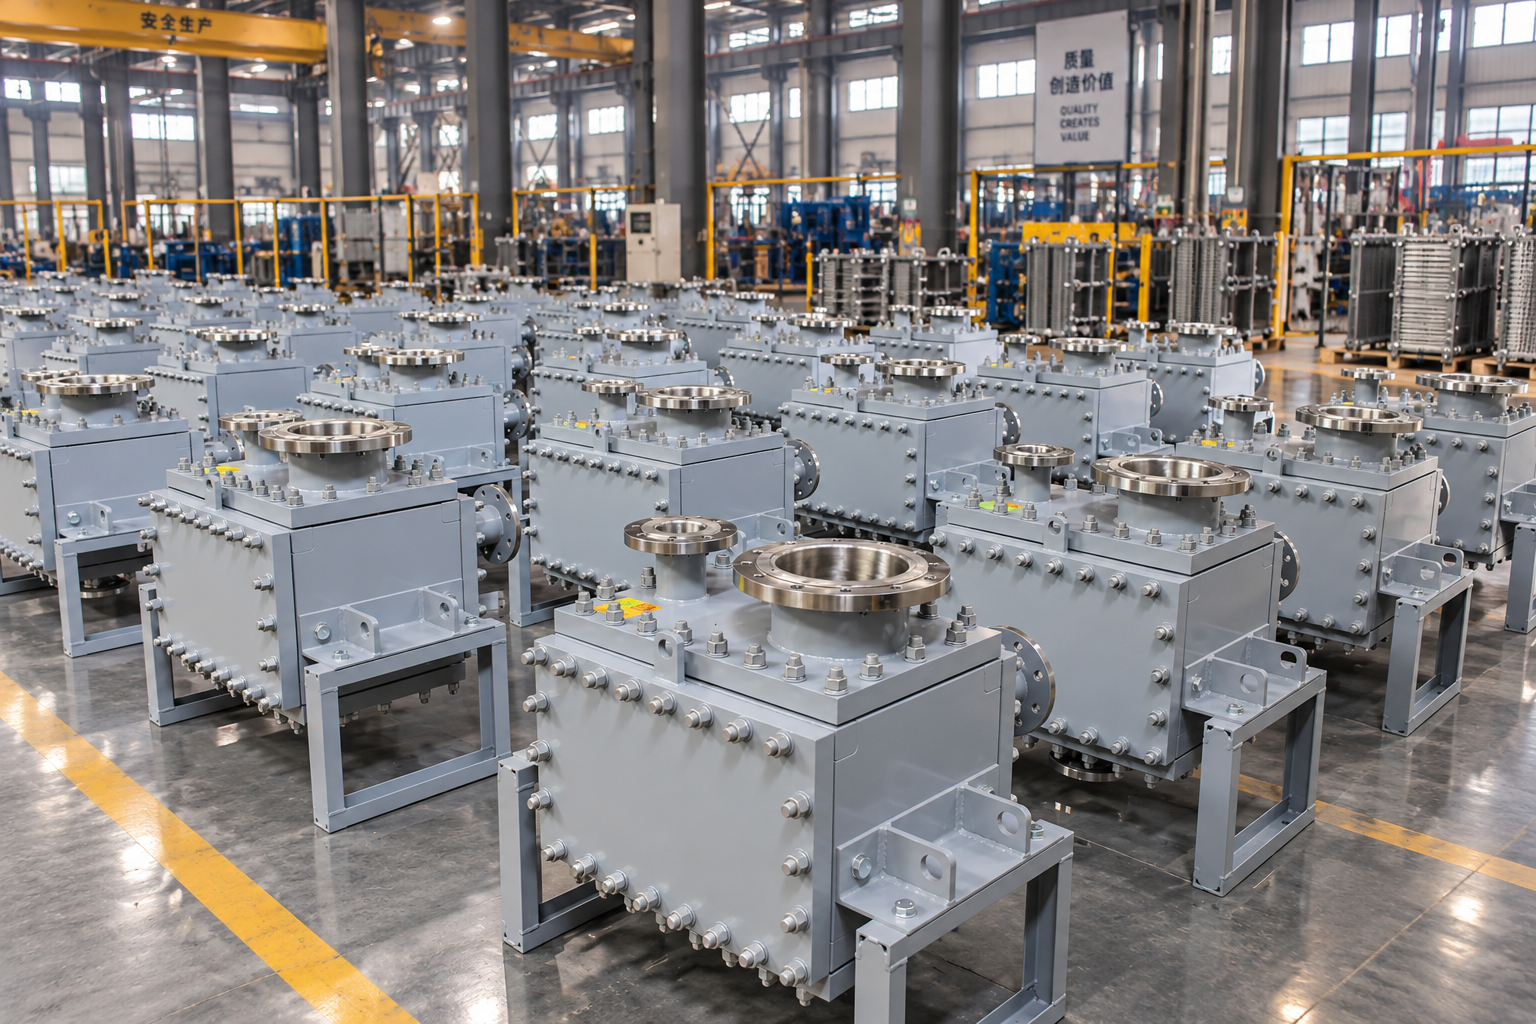
Сварной пакет устанавливается в раму с боковыми панелями на болтах. Патрубки и внутренняя схема потоков определяются условиями процесса и монтажа.
Крупные планы показывают рельеф пластин и входы в каналы сварного пакета. Съёмные боковые панели обеспечивают доступ к группам каналов для осмотра и очистки.
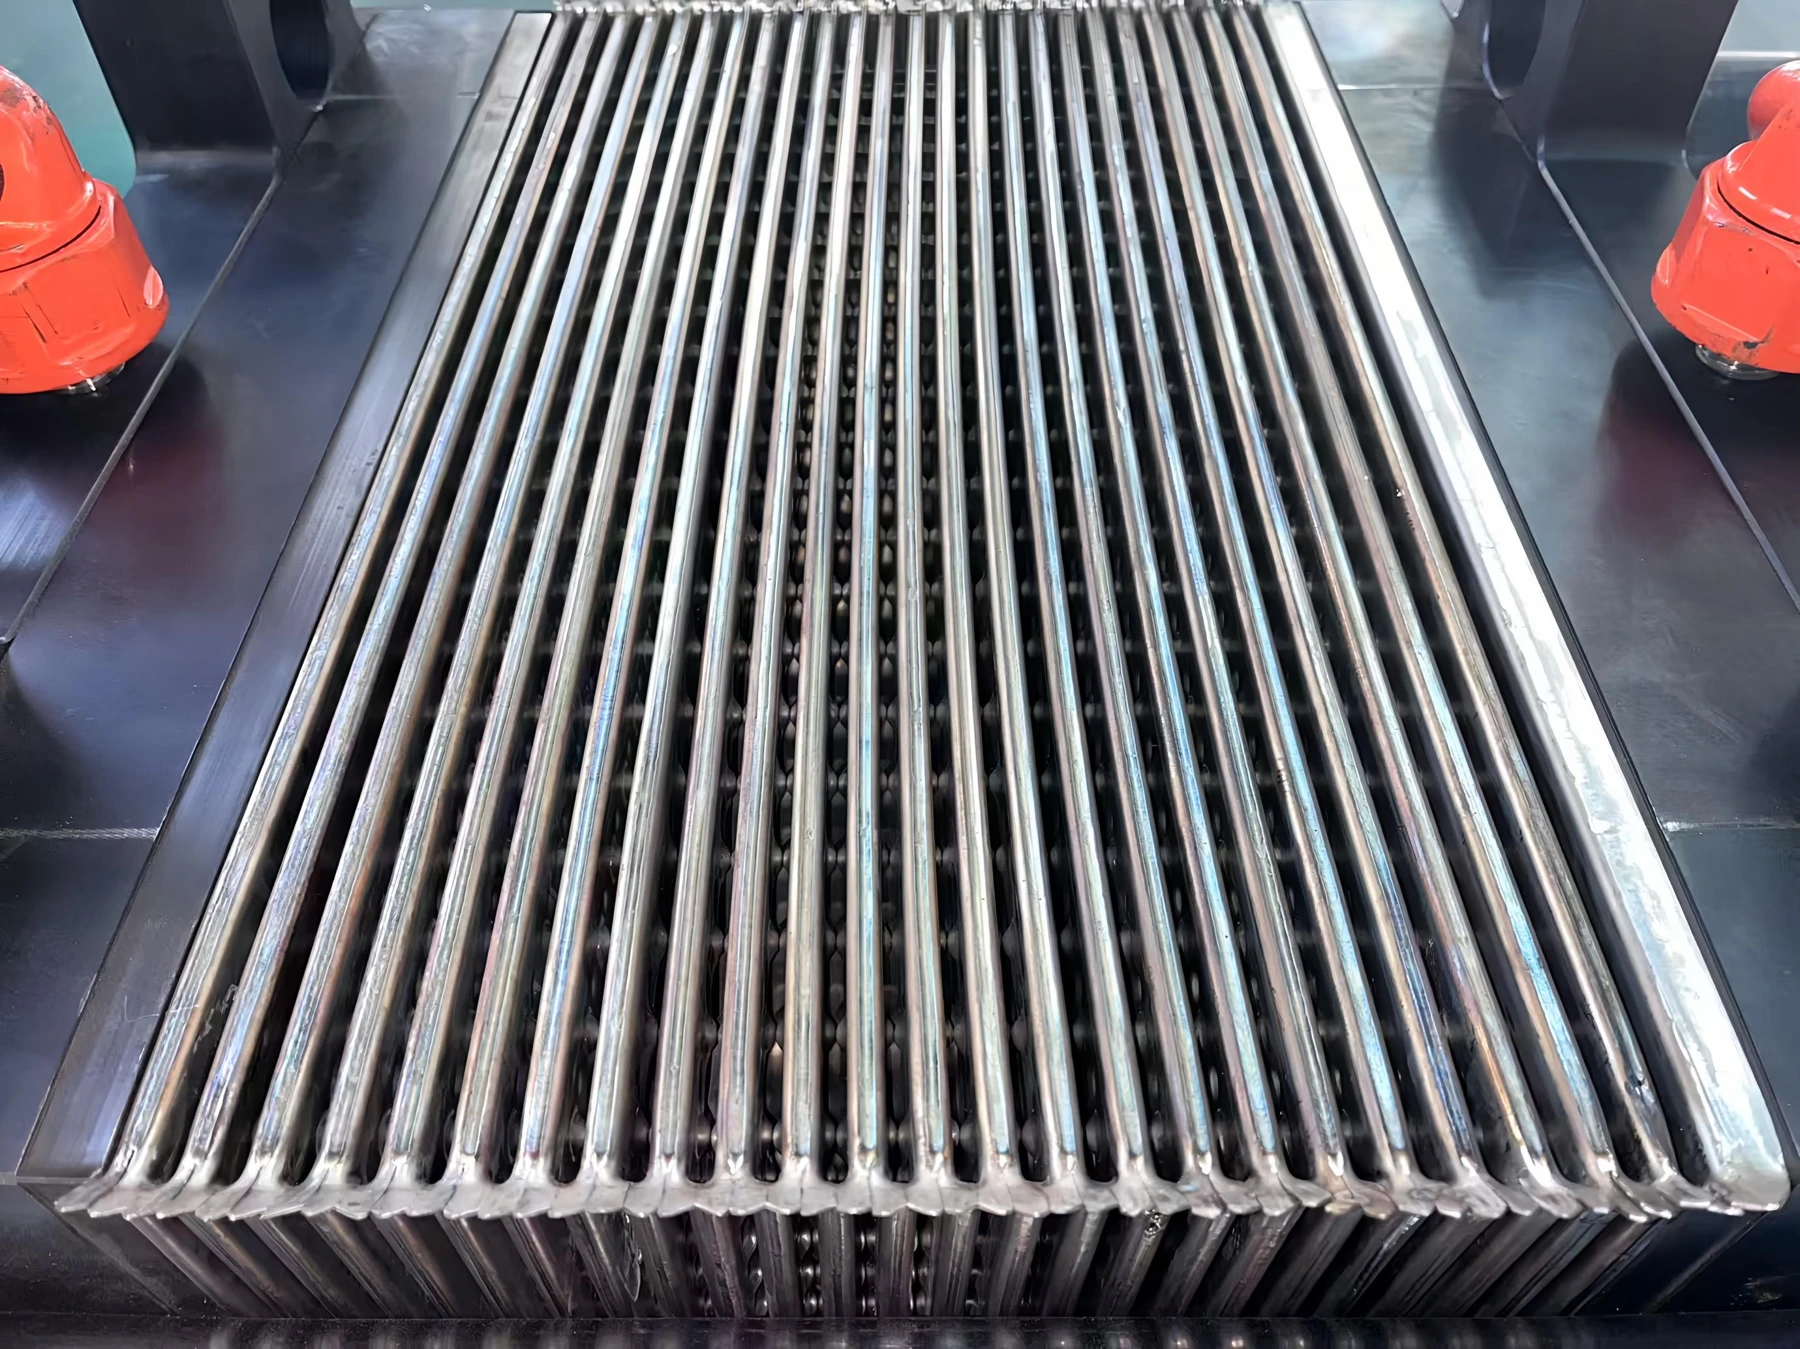
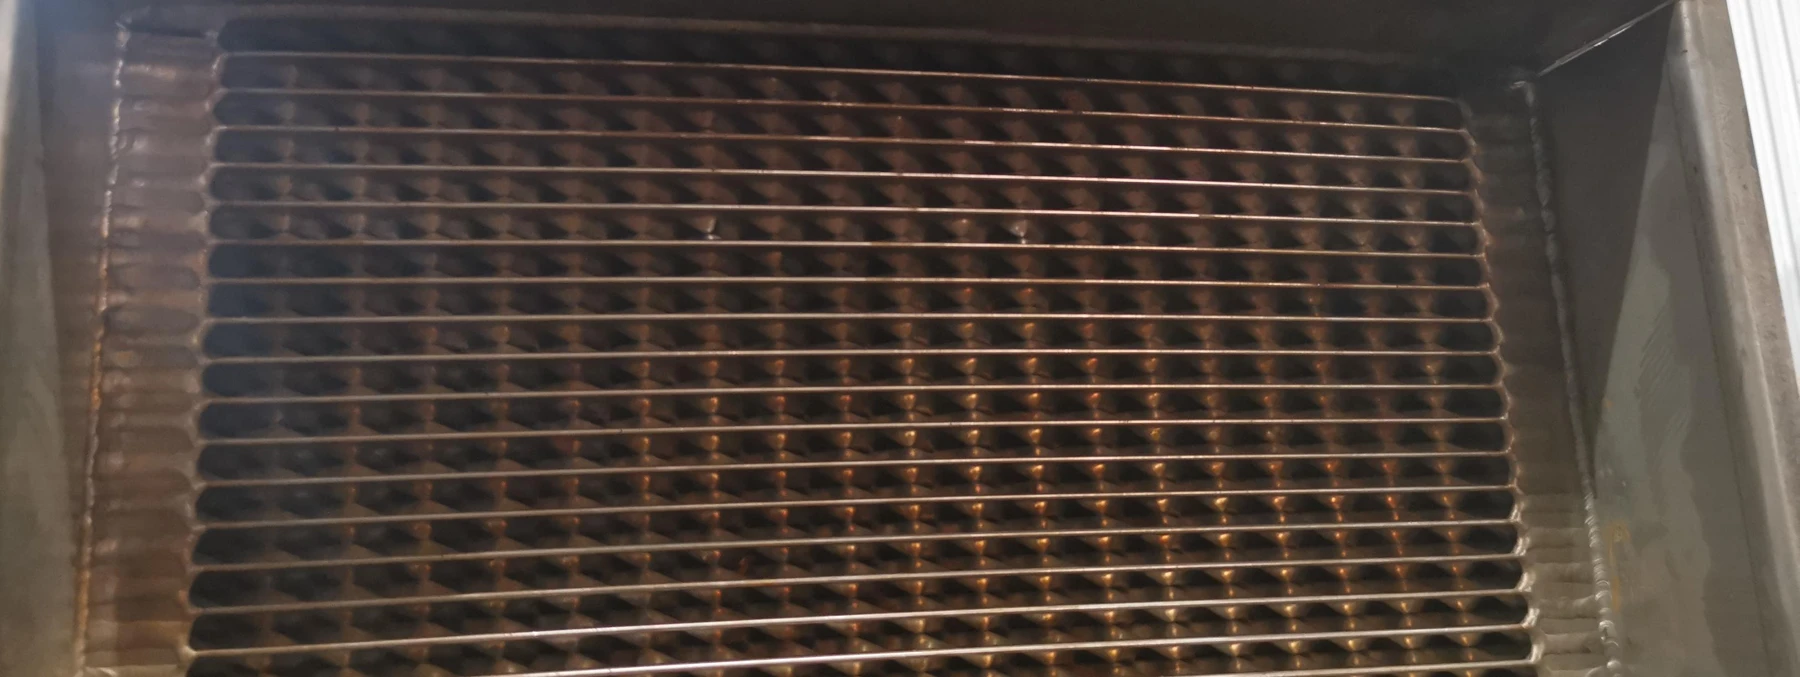
Эти производственные фотографии показывают реальные этапы изготовления, контроля и отгрузки, а не только готовое оборудование.
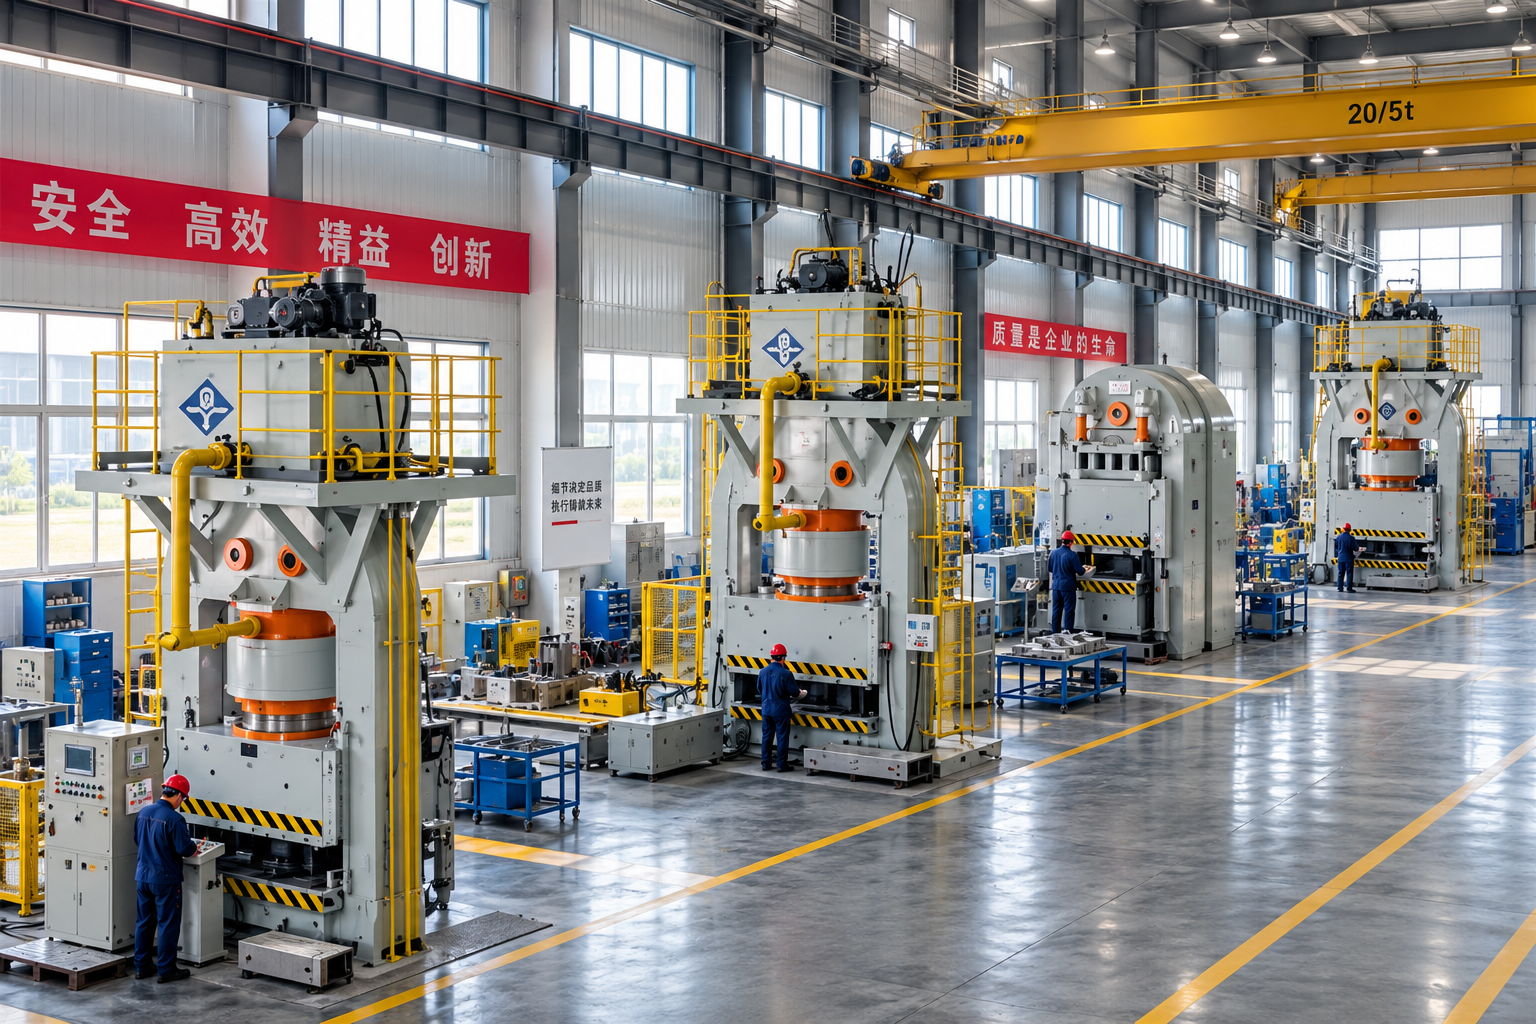
Специализированные прессы и оснастка формируют геометрию пластин сварного теплообменного пакета.
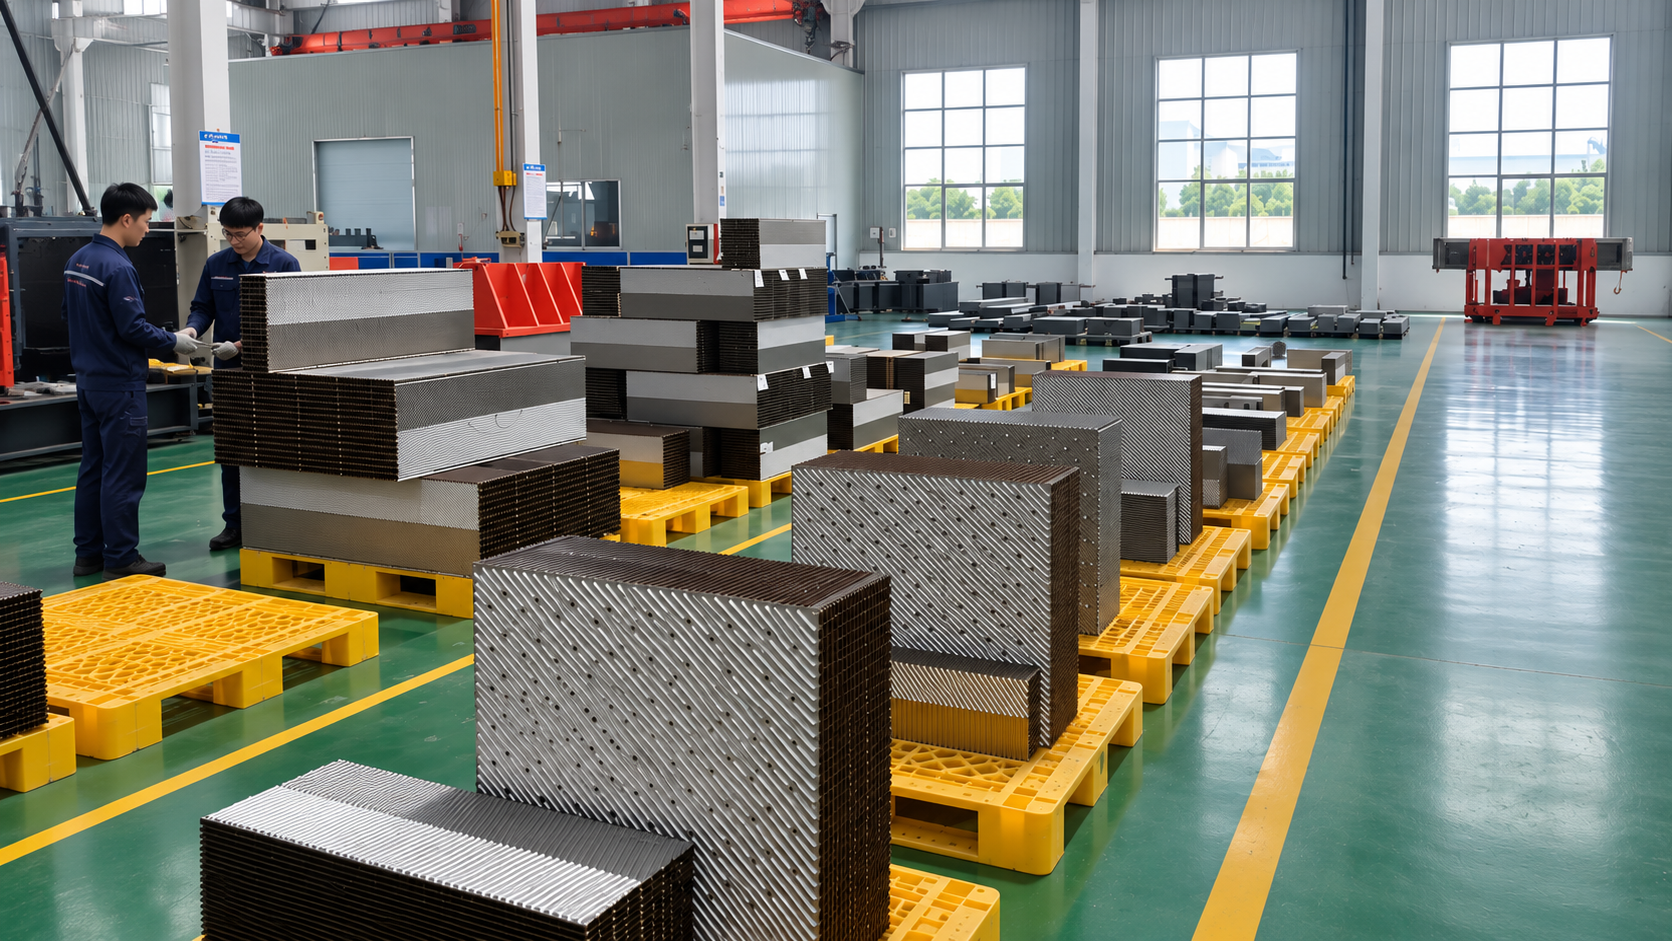
Пластины сортируются по размеру и проекту до сборки сварного пакета.
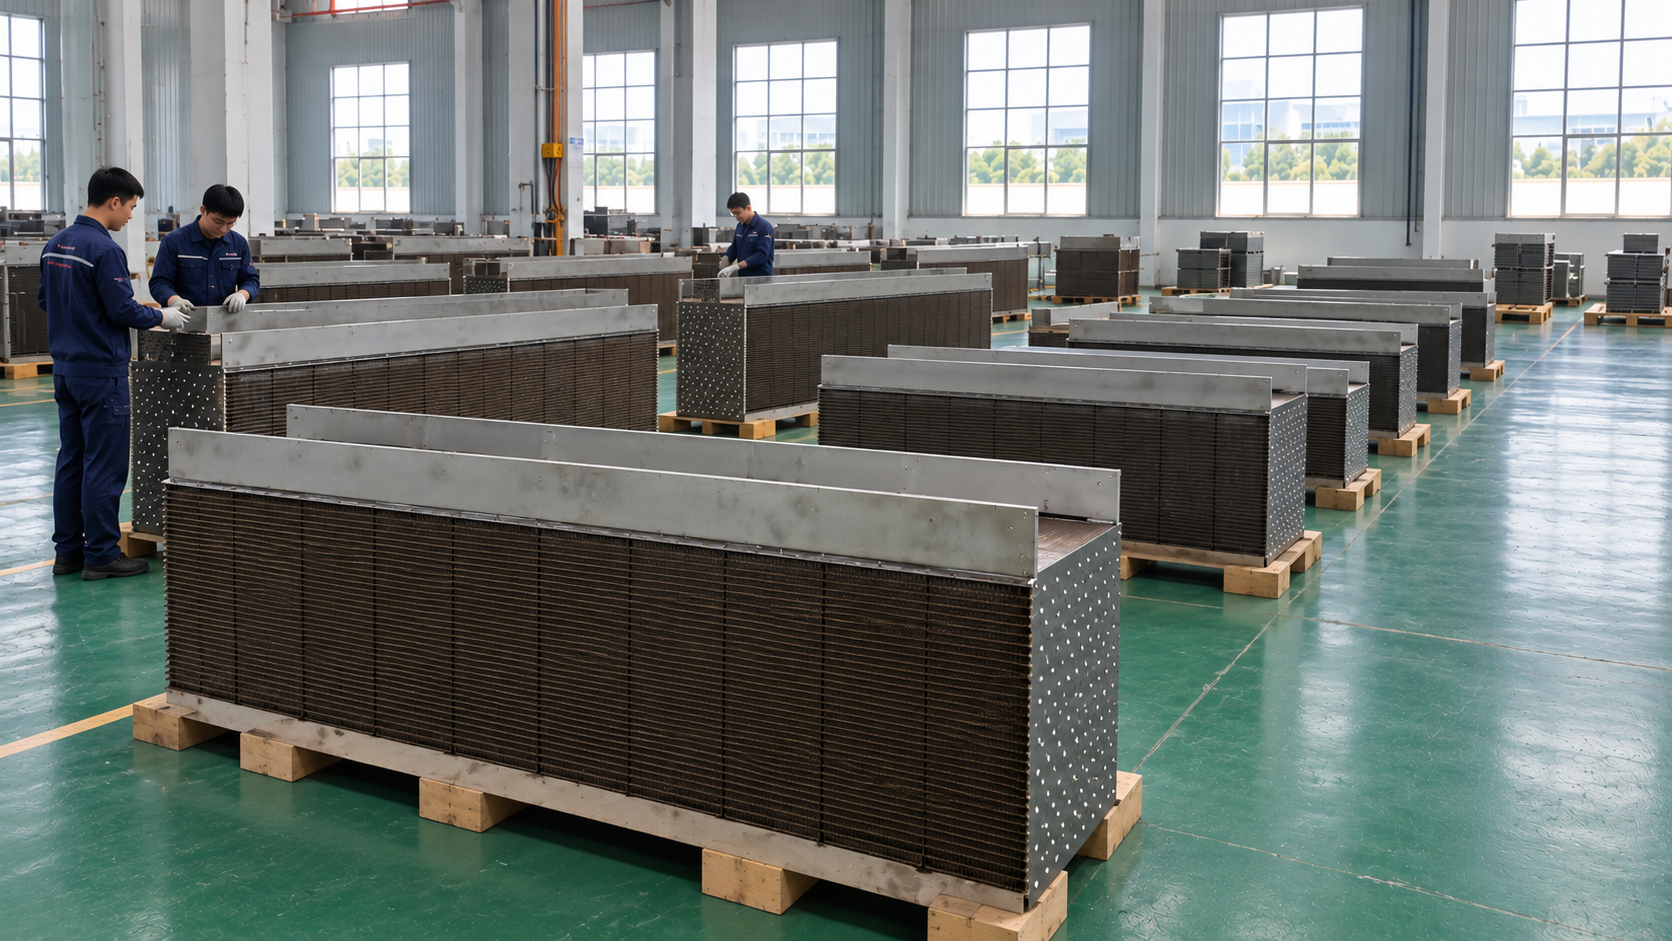
Готовые пакеты разных размеров показывают конструкцию сердцевины до установки корпуса.
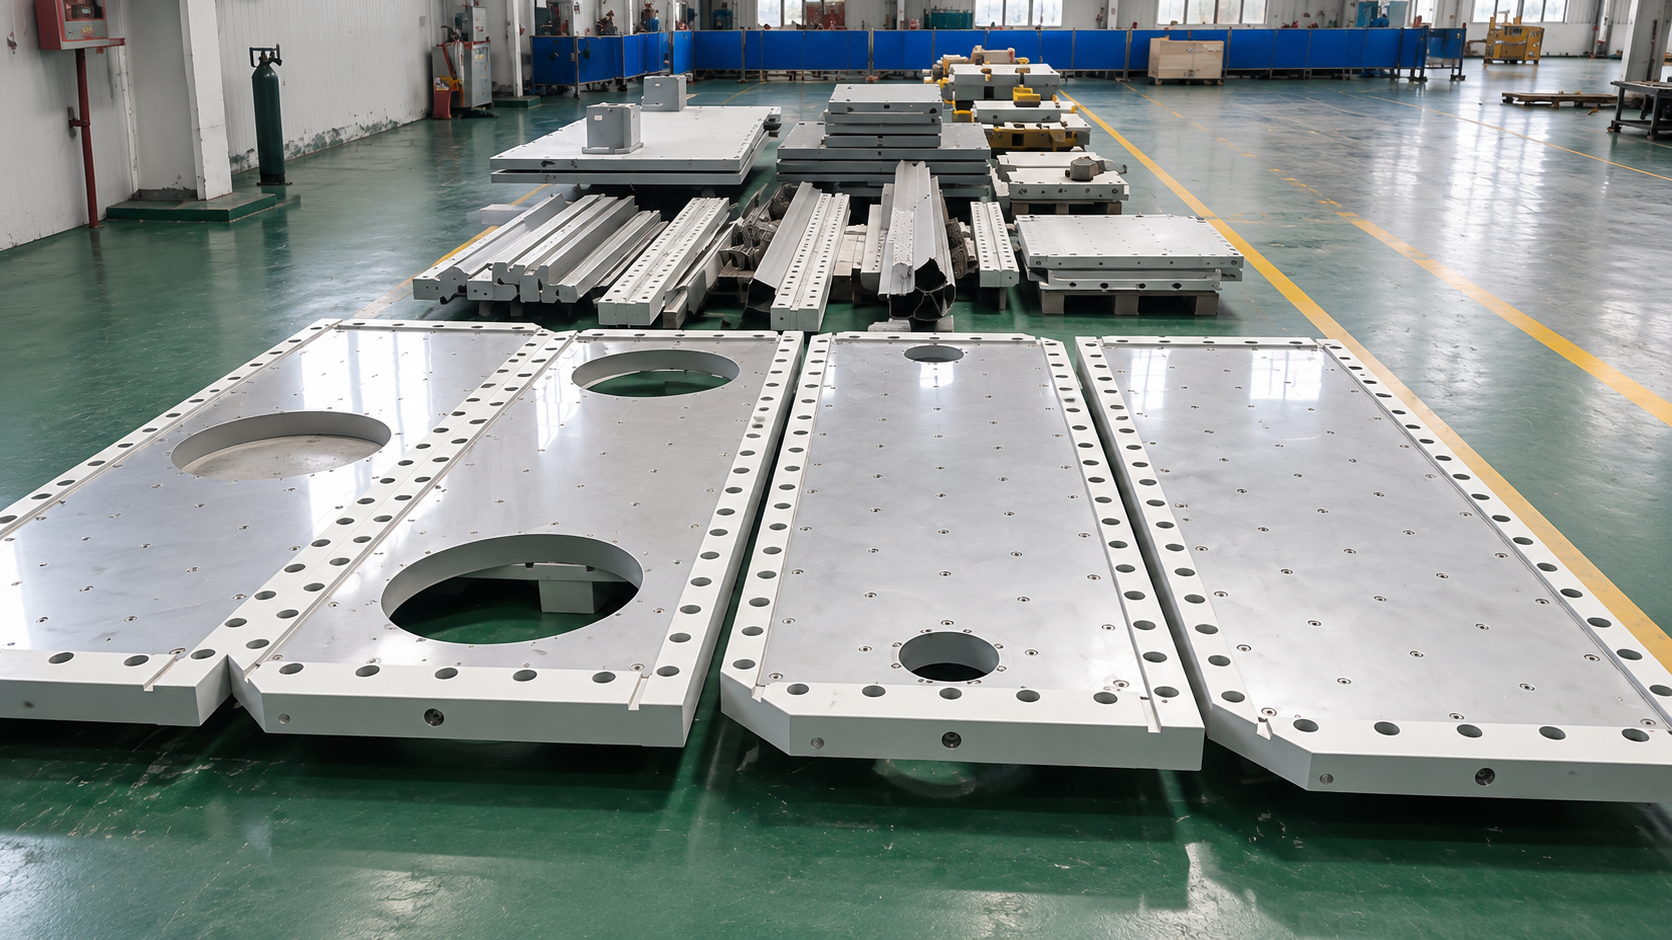
Панели, направляющие и опорные детали подготавливаются вместе для проектной сборки.
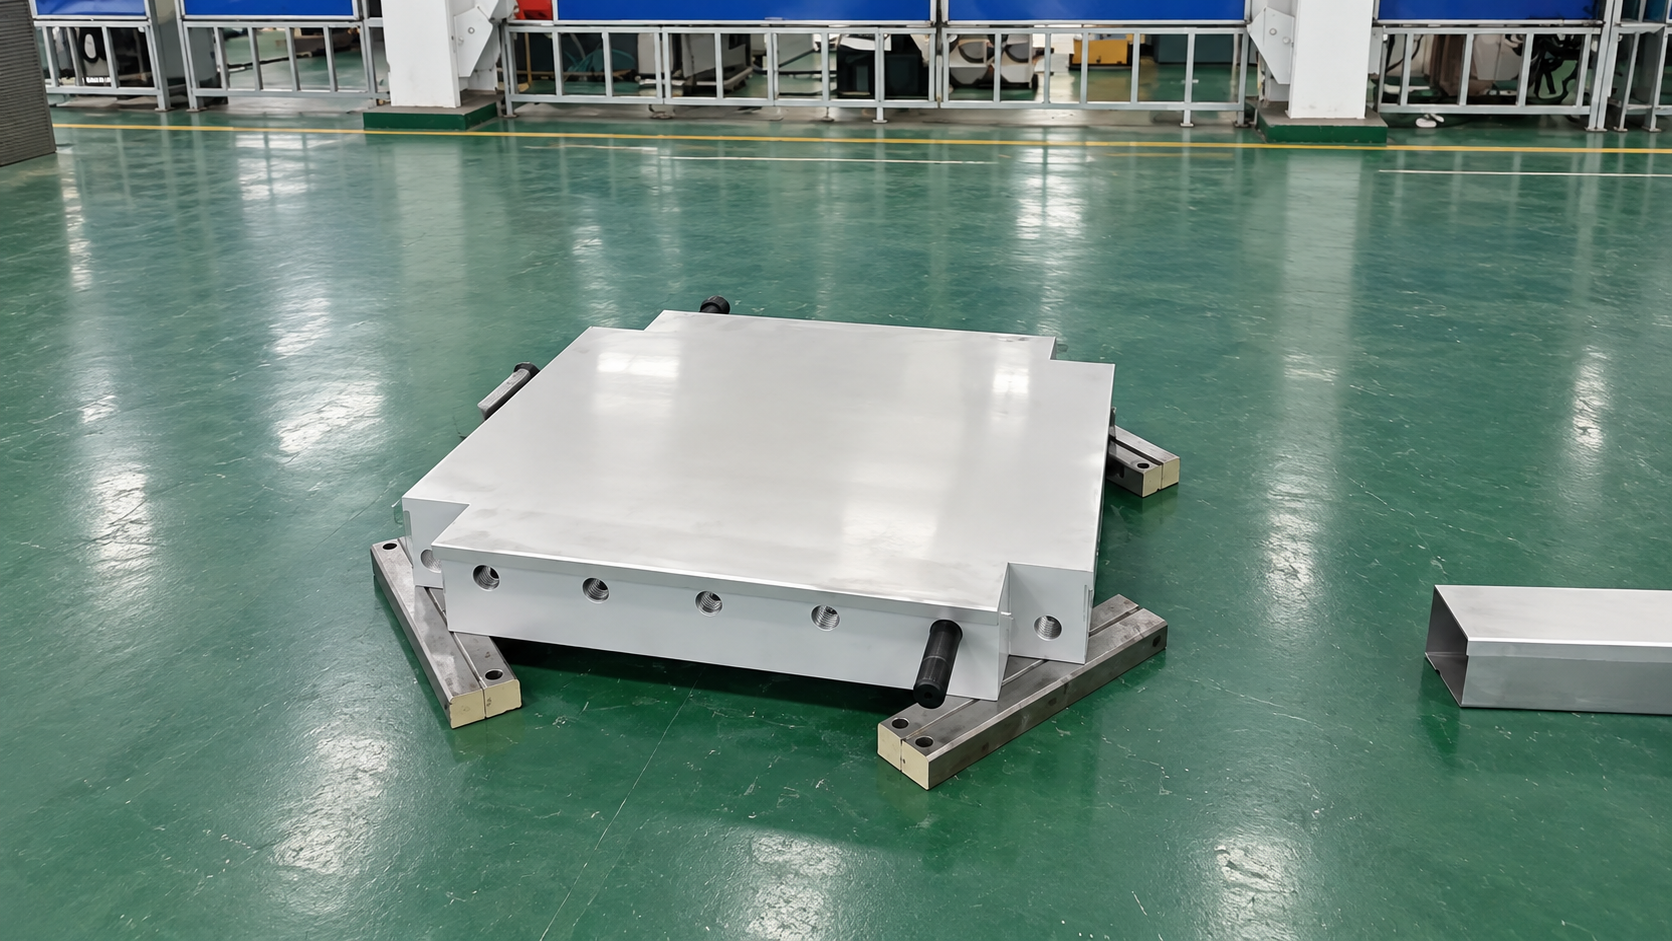
Обработанные опорные детали проверяются перед установкой на раму теплообменника.
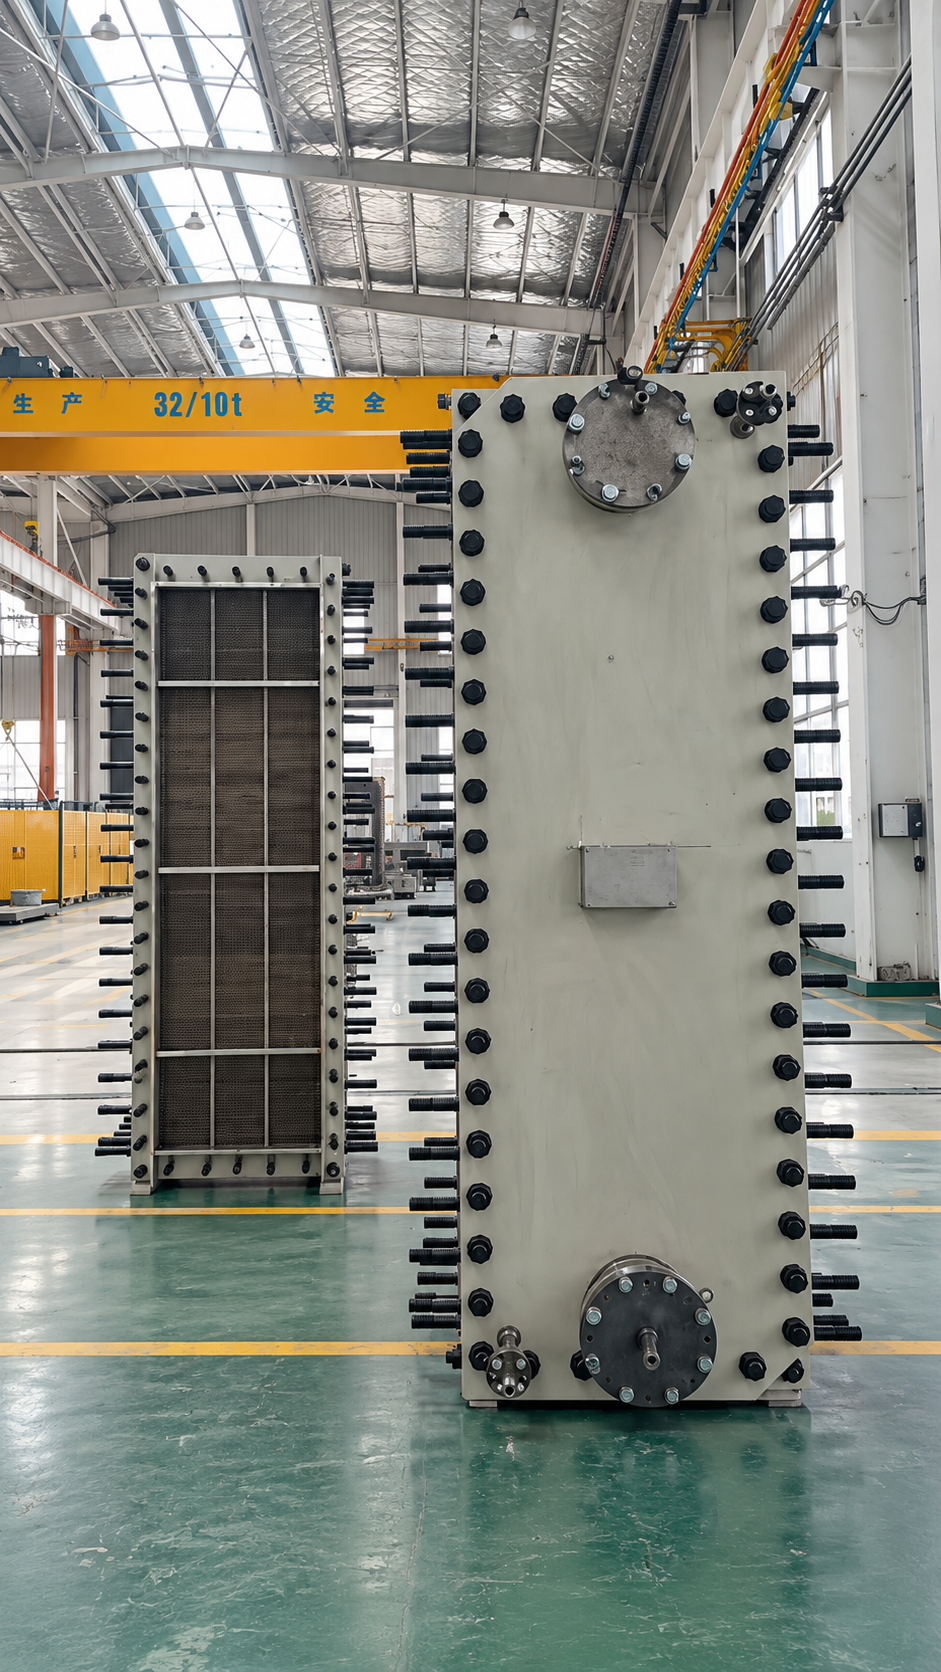
Боковые панели, шпильки и патрубки устанавливаются и проверяются до окончательной сборки.
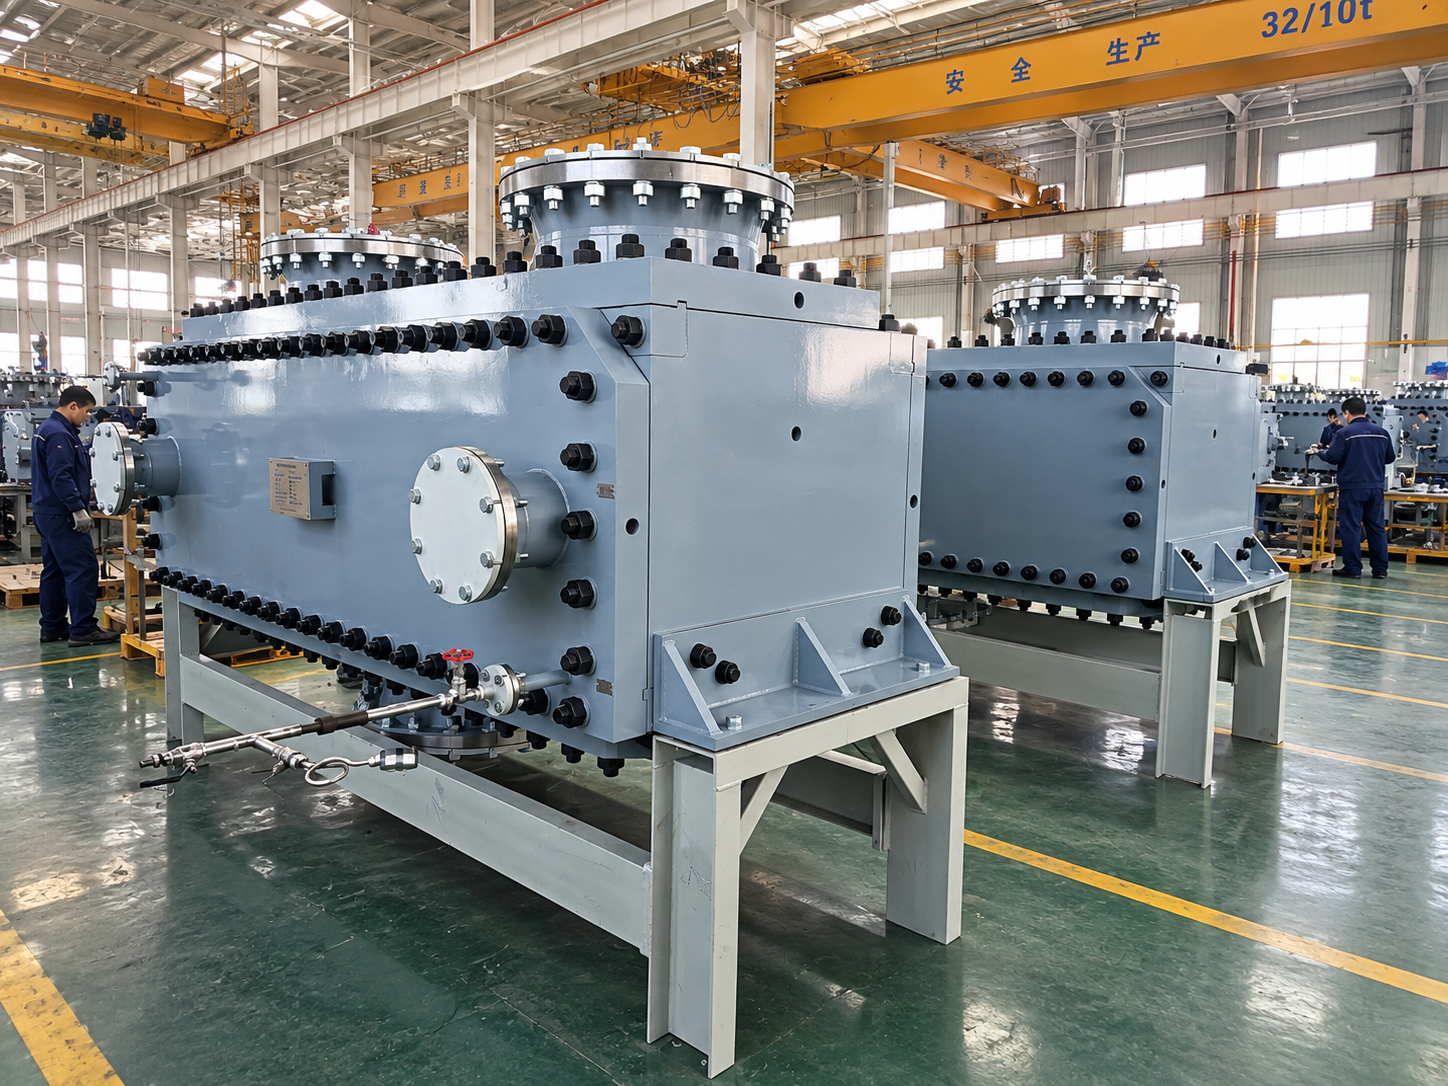
Готовые аппараты подключаются к испытательному оборудованию для проверки герметичности перед отгрузкой.
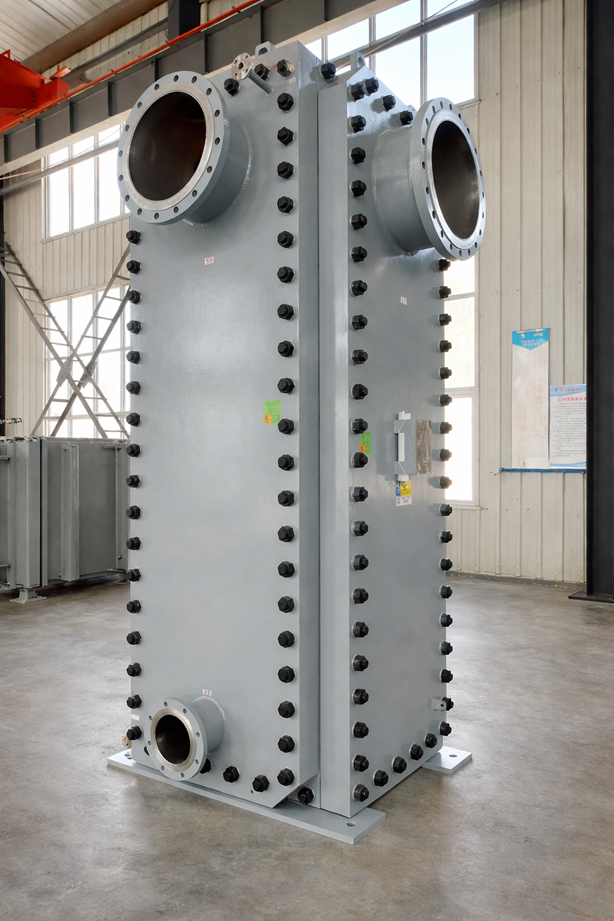
Готовый сварной пластинчато-блочный теплообменник, сконфигурированный для замены установленного аппарата GEA. Окончательные размеры и патрубки подтверждаются для каждого проекта.
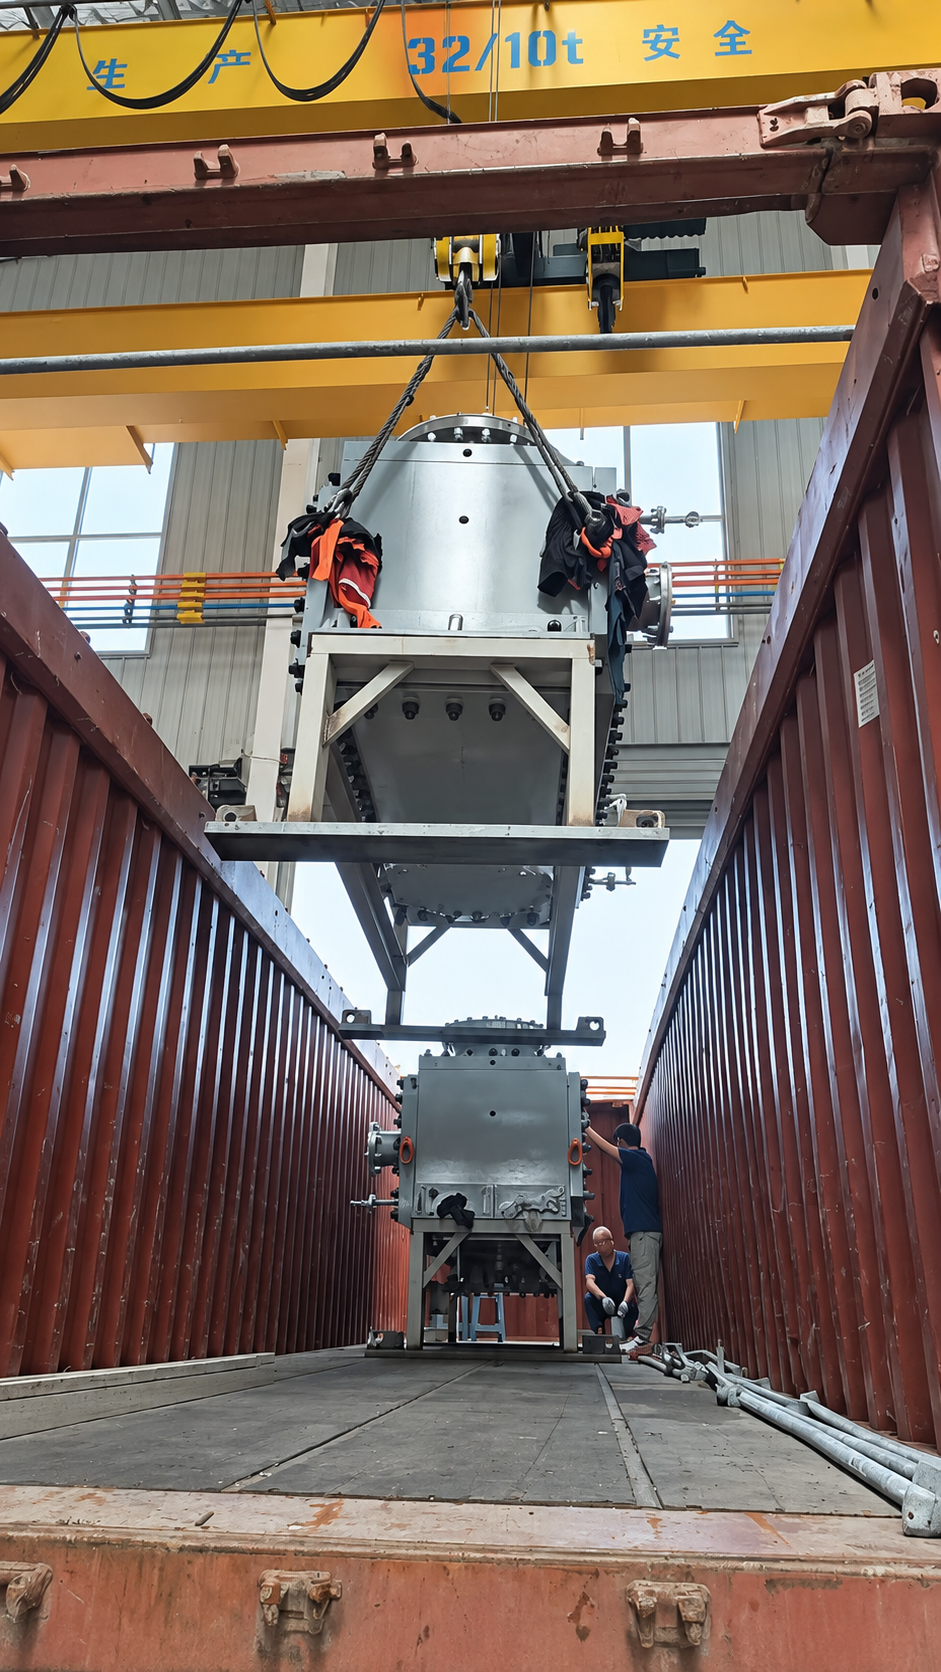
Крупные аппараты загружаются в контейнер цеховым краном по согласованной схеме строповки.
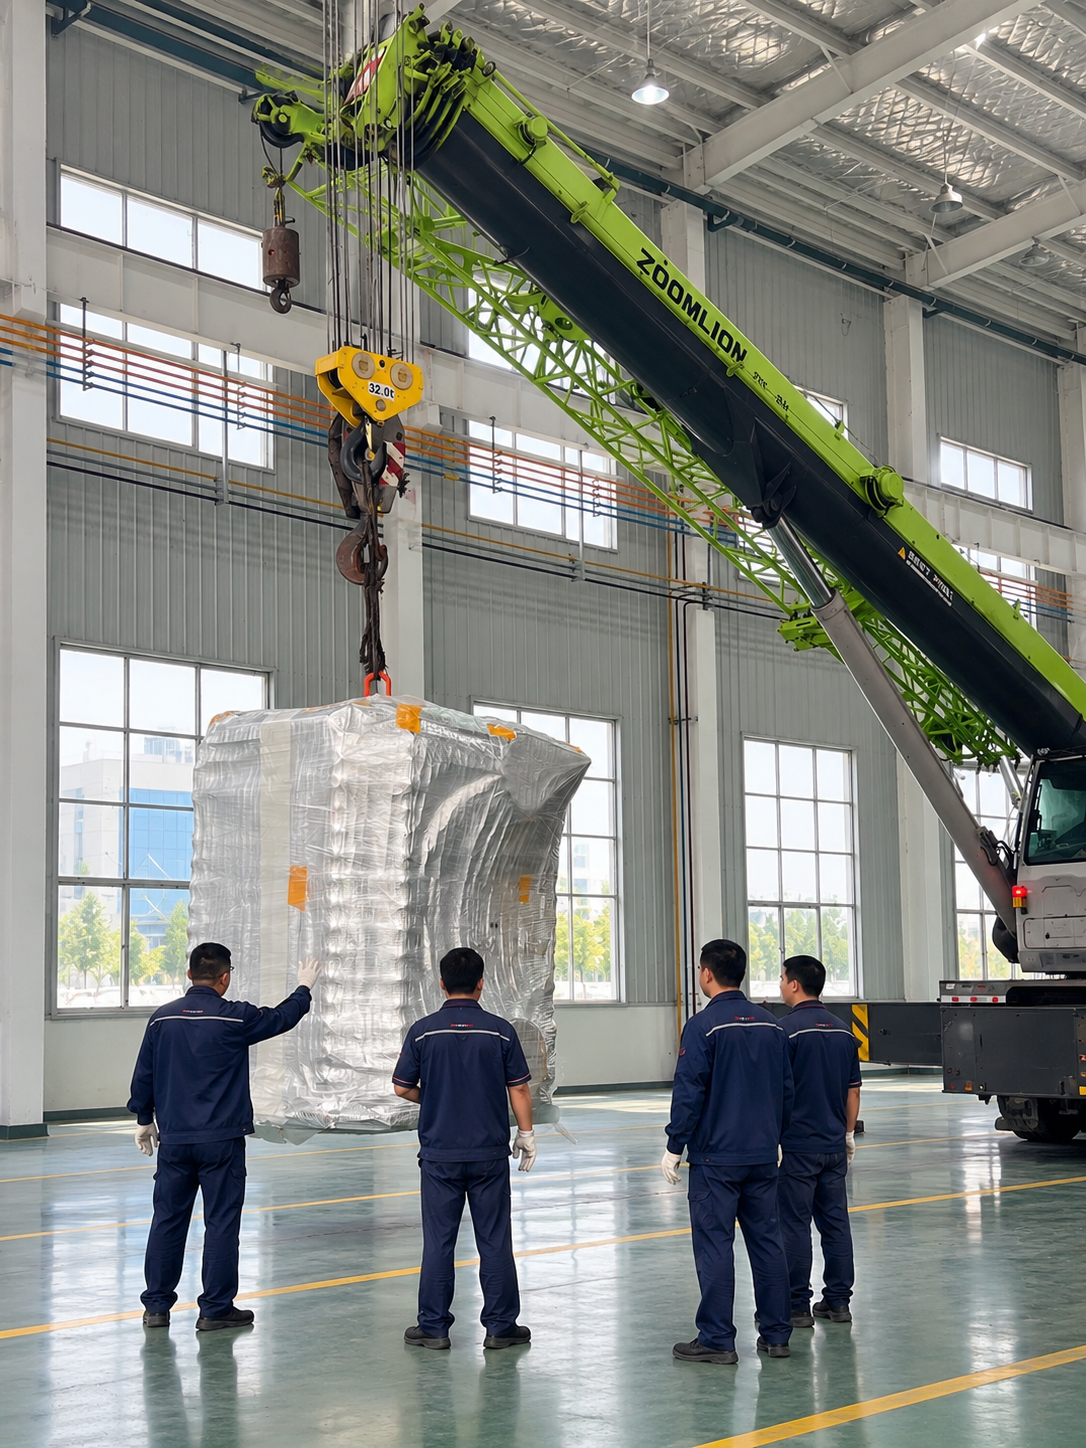
Крупногабаритный упакованный аппарат поднимается под контролем специалистов перед транспортировкой.
Примеры готовых аппаратов HEXCBLOC в компактном, вертикальном, горизонтальном исполнении и для проектов замены. Окончательная конструкция выбирается для каждого проекта.
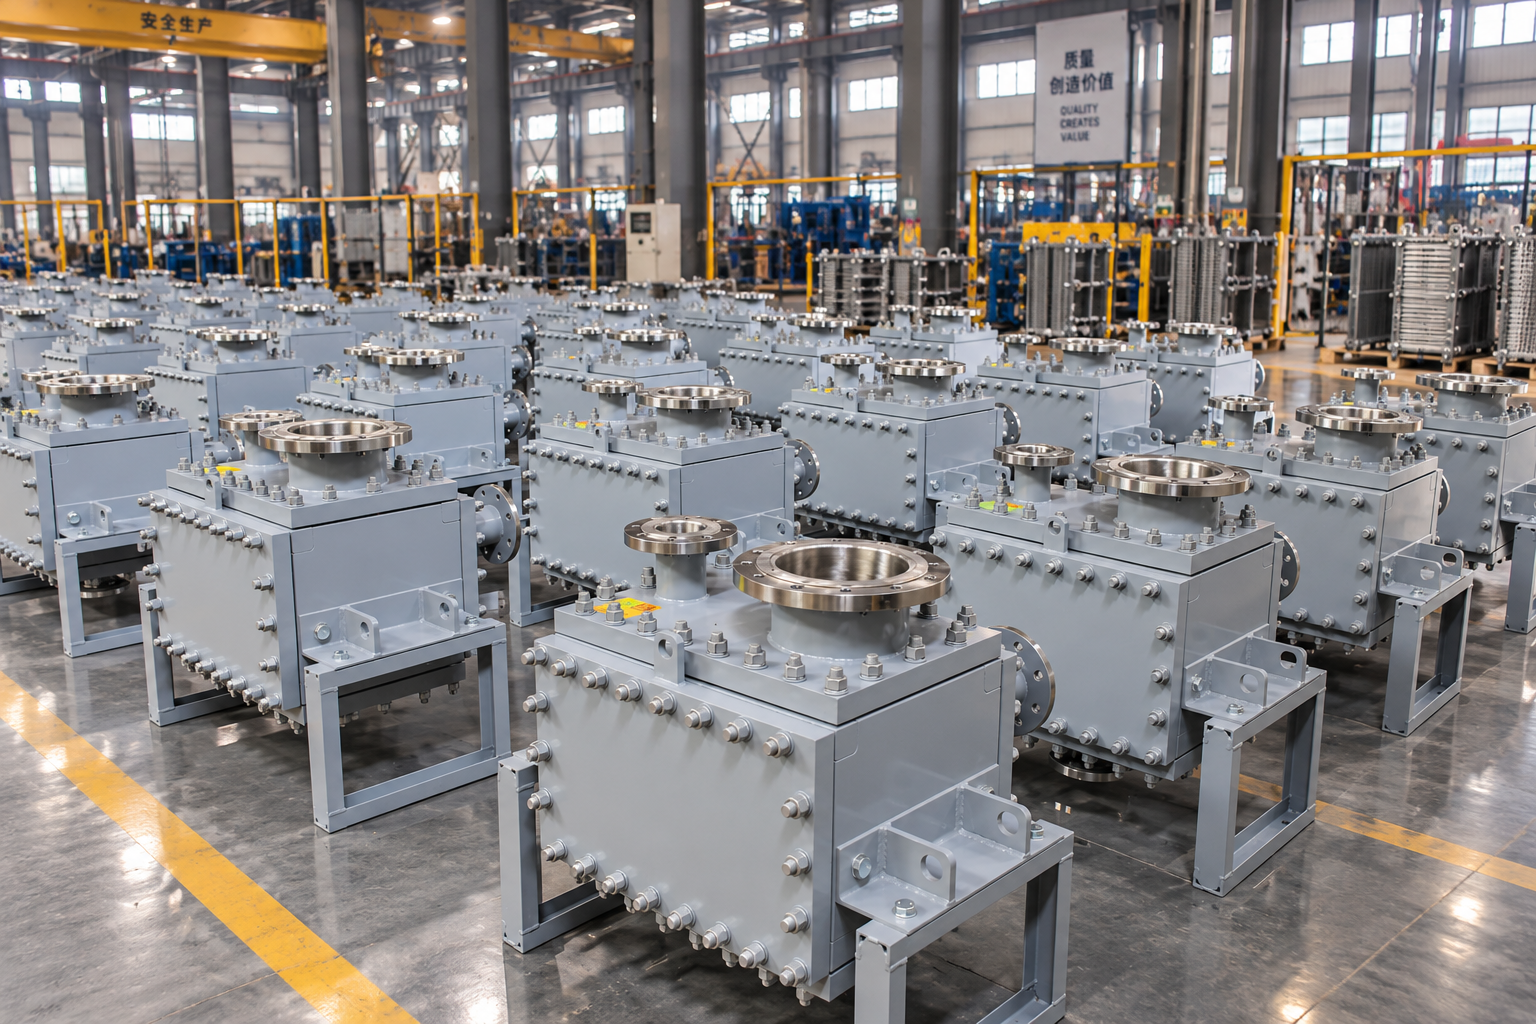
Партия готовых аппаратов с различными вариантами патрубков и опор.
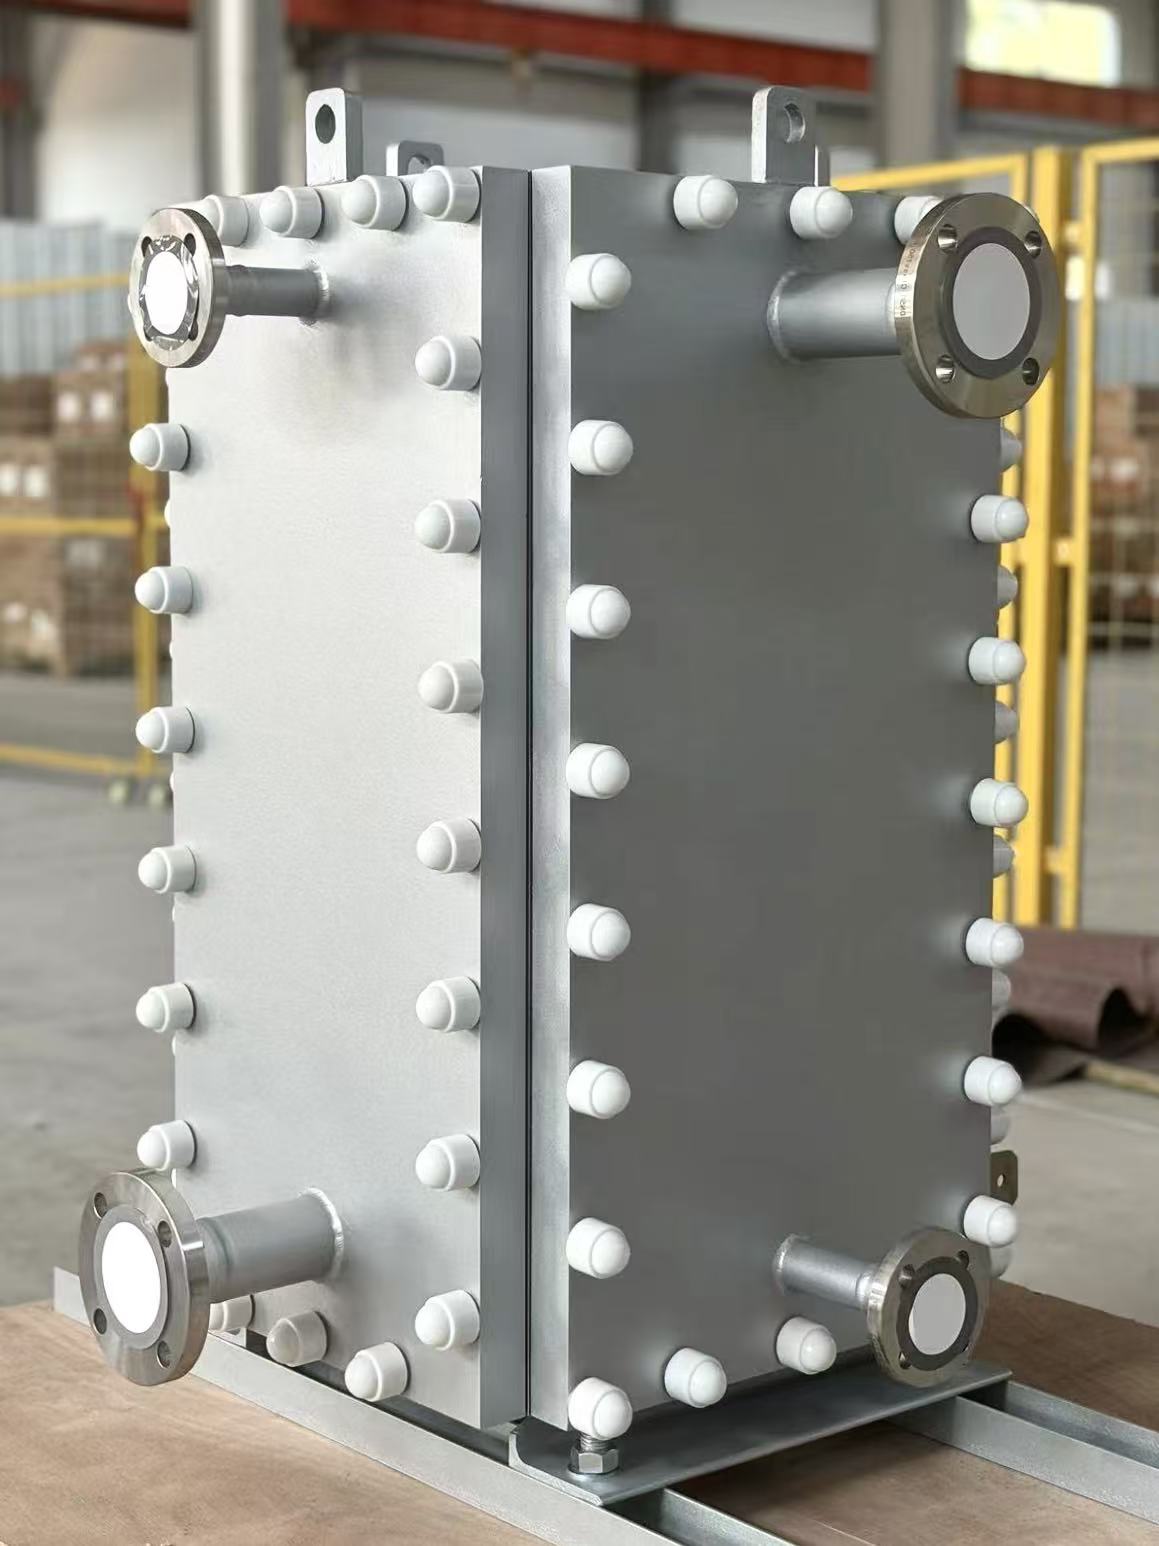
Компактный аппарат с четырьмя патрубками, подготовленный для проекта замены.
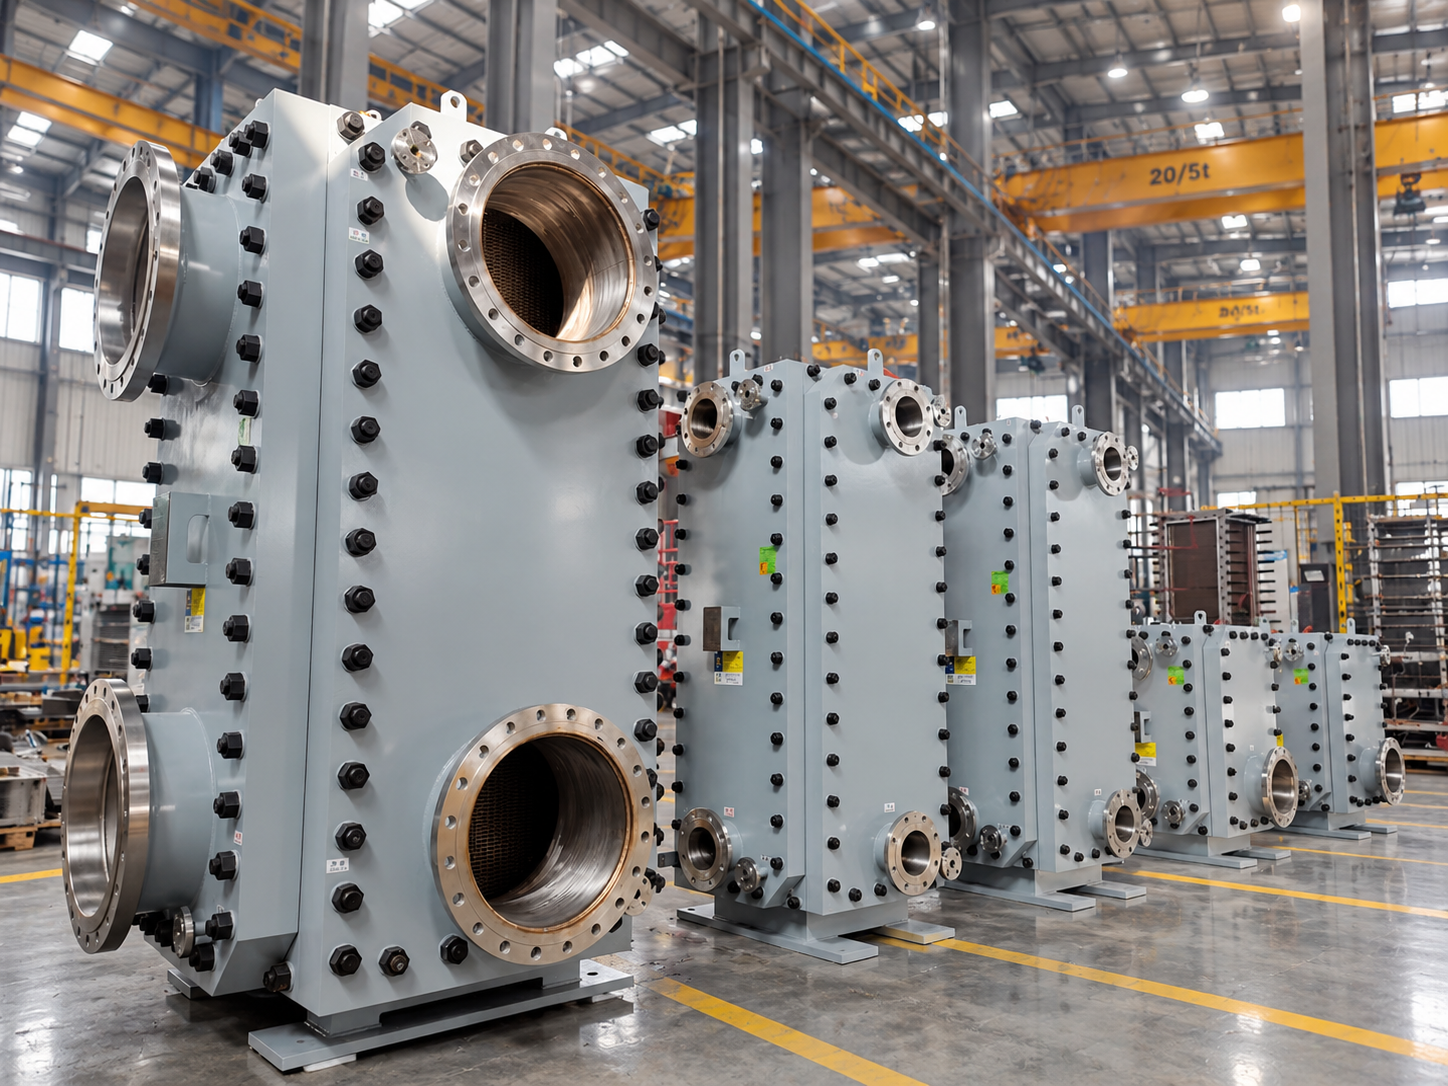
Готовые вертикальные аппараты демонстрируют диапазон размеров и диаметров патрубков.
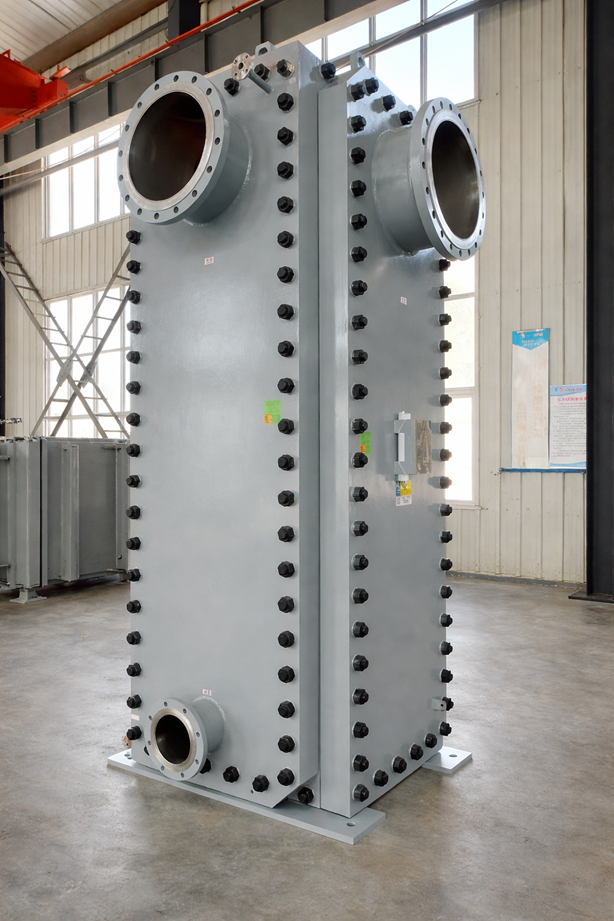
Высокий аппарат для замены, спроектированный с учётом монтажного пространства и расположения патрубков существующей установки.
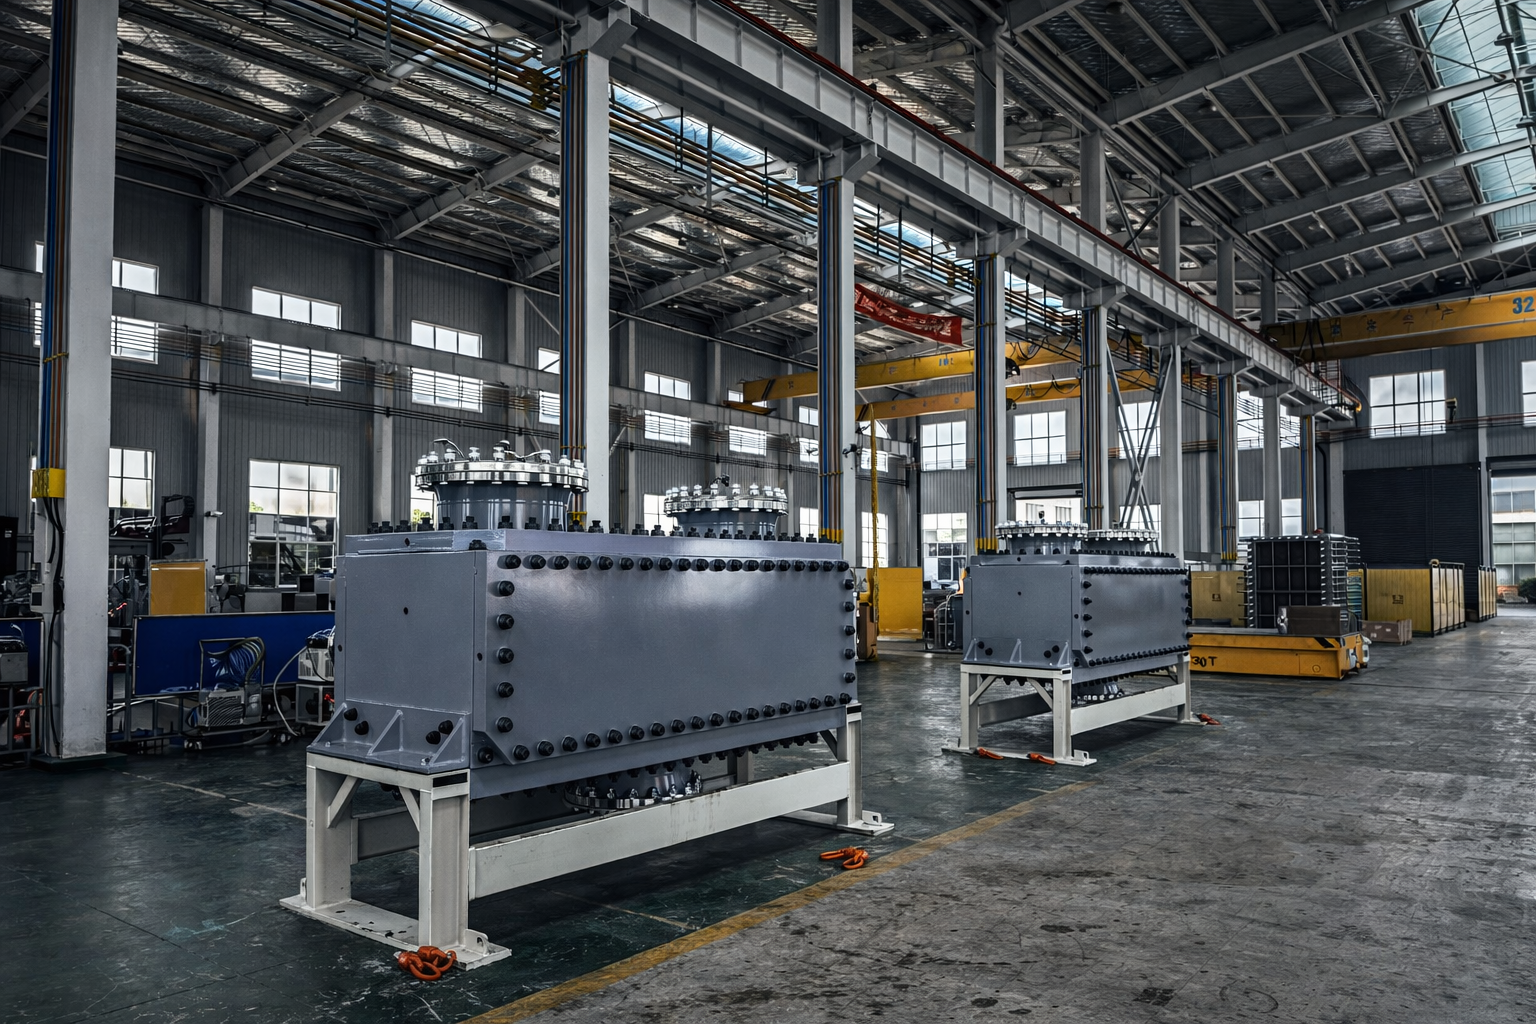
Горизонтальные аппараты на опорных рамах для проектных условий монтажа.
Сертификаты и область их действия представлены на отдельной странице.
Смотреть сертификатыСогласуйте материалы пластин и смачиваемых деталей, нормы проектирования и документы на материалы.
Определите этапы контроля, требования к испытаниям давлением и участие заказчика или третьей стороны в рамках проекта.
До отгрузки согласуйте техническую спецификацию, утверждённый чертёж, протоколы контроля и руководство по эксплуатации.
Информация производителя: Производство · Сертификаты
Укажите рабочие среды, температуры и расходы для начала подбора.
Изучите варианты замены блока или аппарата Compabloc и замены K°Bloc целиком. Для проверки направьте паспорт, чертёж и рабочие условия.
Решения для замены ↗