TIG溶接・アルゴンアーク
図示されたサンプルにおけるより広範な融合プロファイル。
PANSTAR HEXCBLOC テクノロジーは、工業プロセス業務向けに成形伝熱プレート、レーザー溶接プレート パック、個別のホット チャネルとコールド チャネルを組み合わせたものです。取り外し可能なサービス カバーにより、溶接されたコアにアクセスして検査や適切な洗浄を行うことができます。
プレスされた波形が熱伝達面を形成し、隣接するプレート間に通路を形成します。形成されたプロファイルの接触点がプレートのスタックをサポートします。選択したプレートの形状はチャネルの間隔を定義するため、承認された製造図面と照合する必要があります。
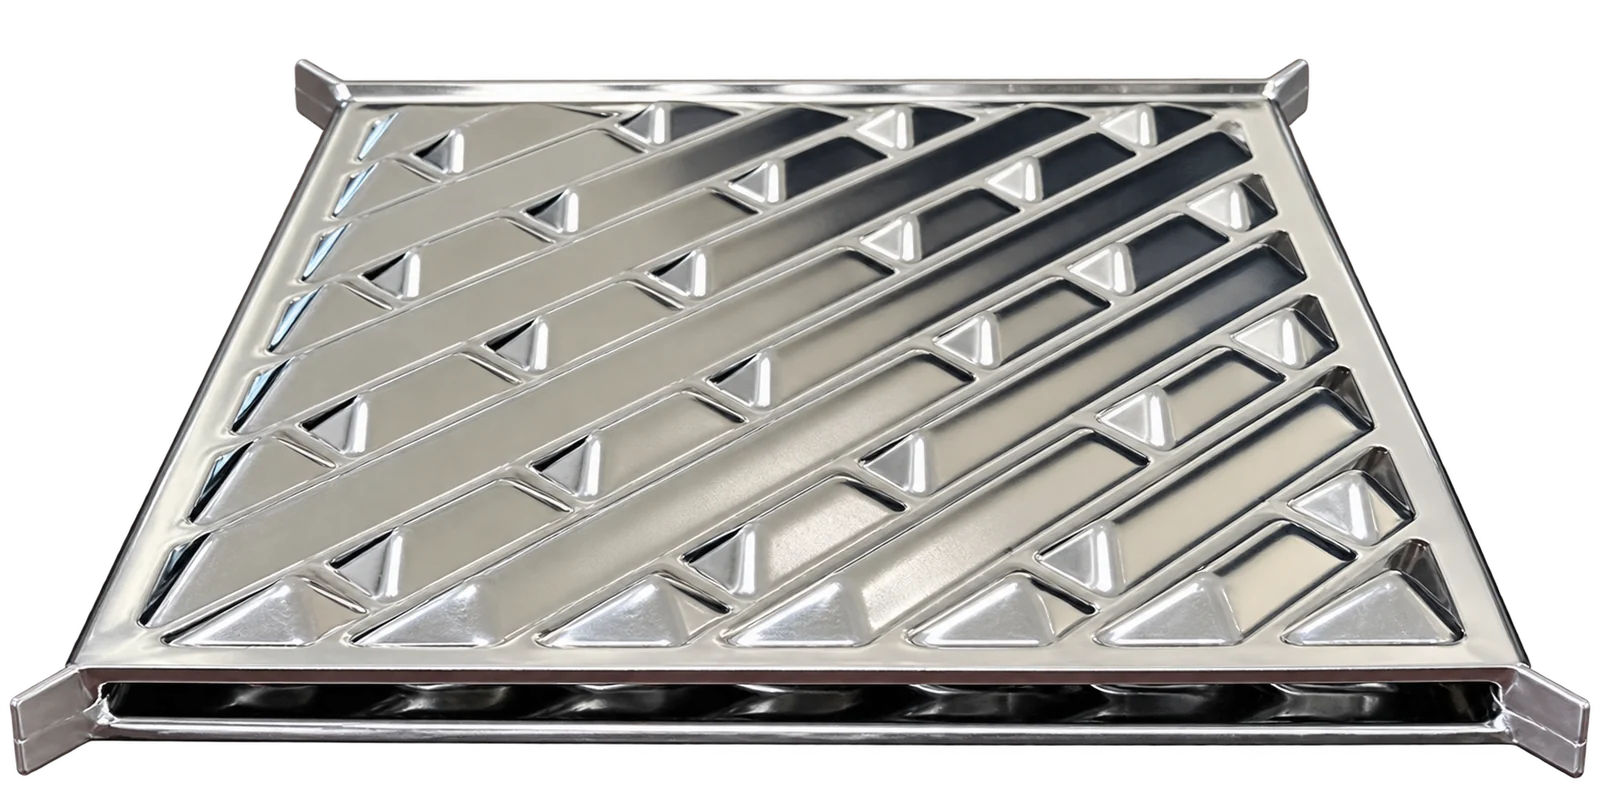
このアニメーションは、別々の高温流路と低温流路を作成するために溶接された交互のエッジ ペアを持つ成形プレート スタックを示しています。オープンエッジは各チャネルグループをその回路に接続します。これはチャネル形成を示しています。選択された流れの配置は、承認された機器設計に従います。
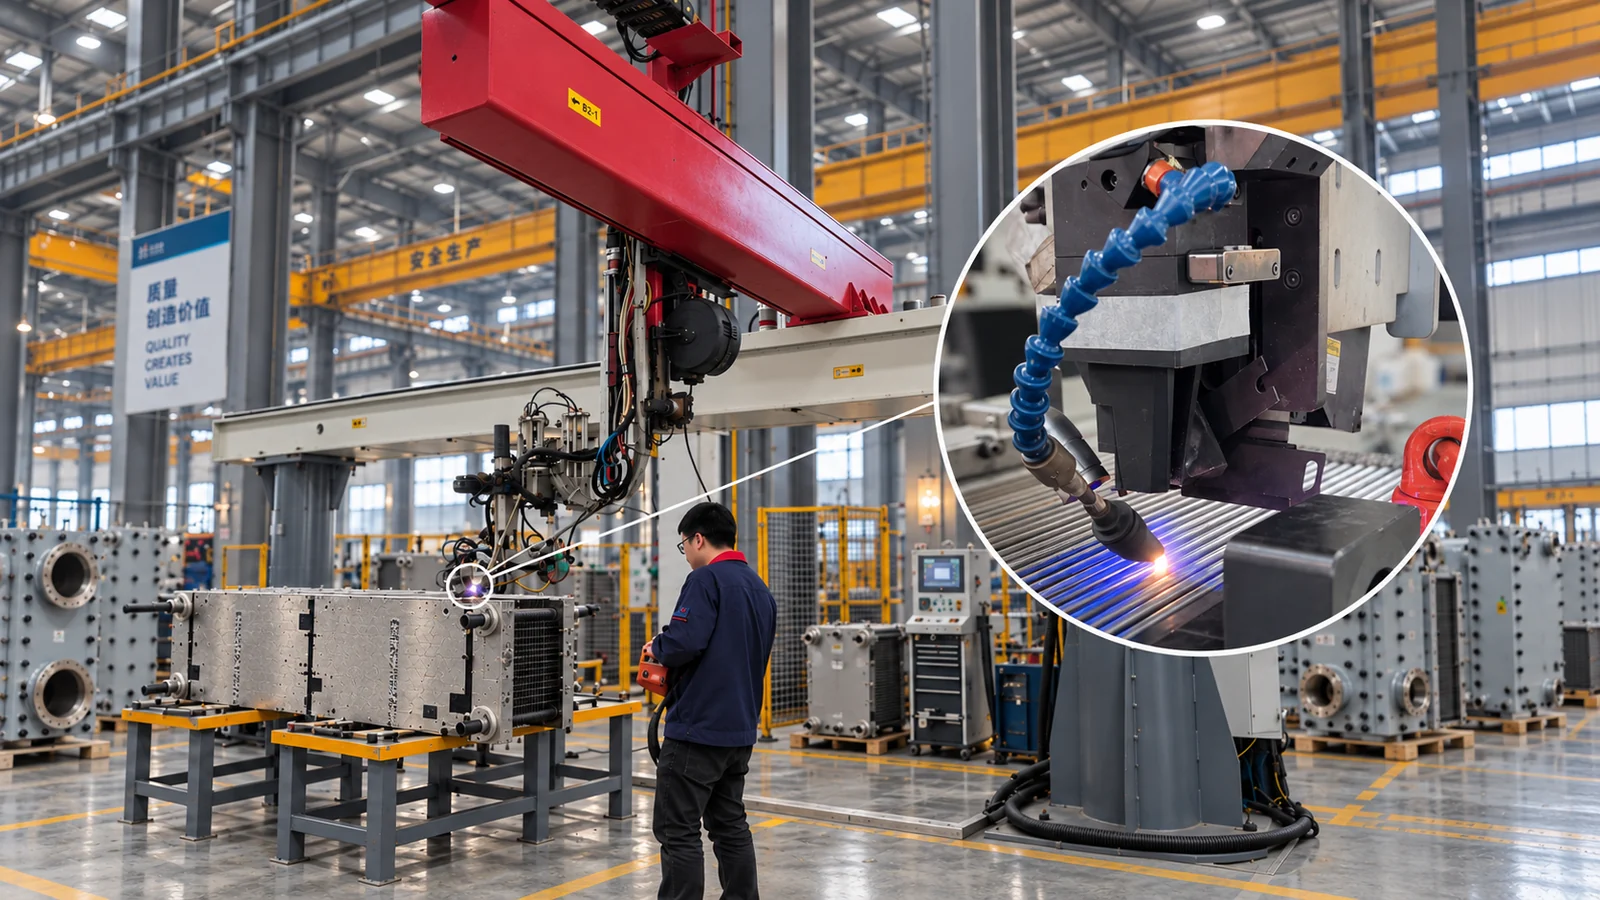
レーザー溶接は、選択した接合パスに従ってプレートの端をシールし、プレート パックを構築します。集中した入熱により、制御された製造条件下で狭い溶接ゾーンが生成される可能性があります。再現可能な結果はプロセス制御と検査によって決まります。
図示されたサンプルにおけるより広範な融合プロファイル。
図示されたサンプルにおける濃縮された融合プロファイル。
集束レーザーは接合部に熱を集中させることができます。結果として得られる融合プロファイルは、材料、厚さ、およびプロセス設定によって異なります。
局所的な熱入力により、影響を受けるゾーンと歪みを制限できます。その範囲は、溶接手順、接合部の形状、および治具の制御によって異なります。
ジョイントのフィッティングおよび溶接パラメータは、ジョイントを通じて必要な融合を達成するために選択されます。
PANSTAR レーザー溶接は、接合部にエネルギーを集中させて、深く狭い溶融ゾーンを形成します。拡大断面図は、溶接されたプレートエッジのプロファイルを示しています。
引張試験では、荷重がかかった状態で溶接接合部をチェックします。示されている試験片は溶接部の外側で破断しており、溶接部は無傷のまま残されています。
正確な接合部の形状は、評価対象の機器について承認されたメーカーの図面から確認する必要があります。
形成されたリップは突合せ溶接で接合されます。接合部へのアクセスのしやすさ、表面の連続性、および洗浄性は、承認されたプレートのプロファイル、溶接の実行、および使用条件によって異なります。
形状、流体の特性、および動作条件によっては、残留凹部が洗浄性や堆積挙動に影響を与える可能性があります。実際の断面は関連する製造図面から確認する必要があります。
洗浄性と堆積物の挙動は、実際の凹部の寸法、流体の組成、温度、合金、溶接の品質、速度、洗浄方法によって異なります。回路図は工学的な議論をサポートします。特定のサードパーティ製ユニットの構造や性能を確立するものではありません。
代替の端部溶接の概略図は例示的なものです。これは、特定のサードパーティ製品の検証済みの製造セクションではありません。回路図は縮尺通りではないため、計算された流れフィールドは表示されていません。
技術的な参考資料: Alfa Laval・C-ウェルド · アリーマ・隙間腐食
個別に形成されたプレートはチャネルに溶接され、次に熱伝達コアに溶接され、2 つの流体回路が分離されます。外部ヘッダー、パネル、シールで組み立てが完了します。取り外し可能なカバーにより、溶接されたプレートを分離することなくサービスにアクセスできます。承認された完全なアセンブリについては、圧力封じ込めを評価する必要があります。
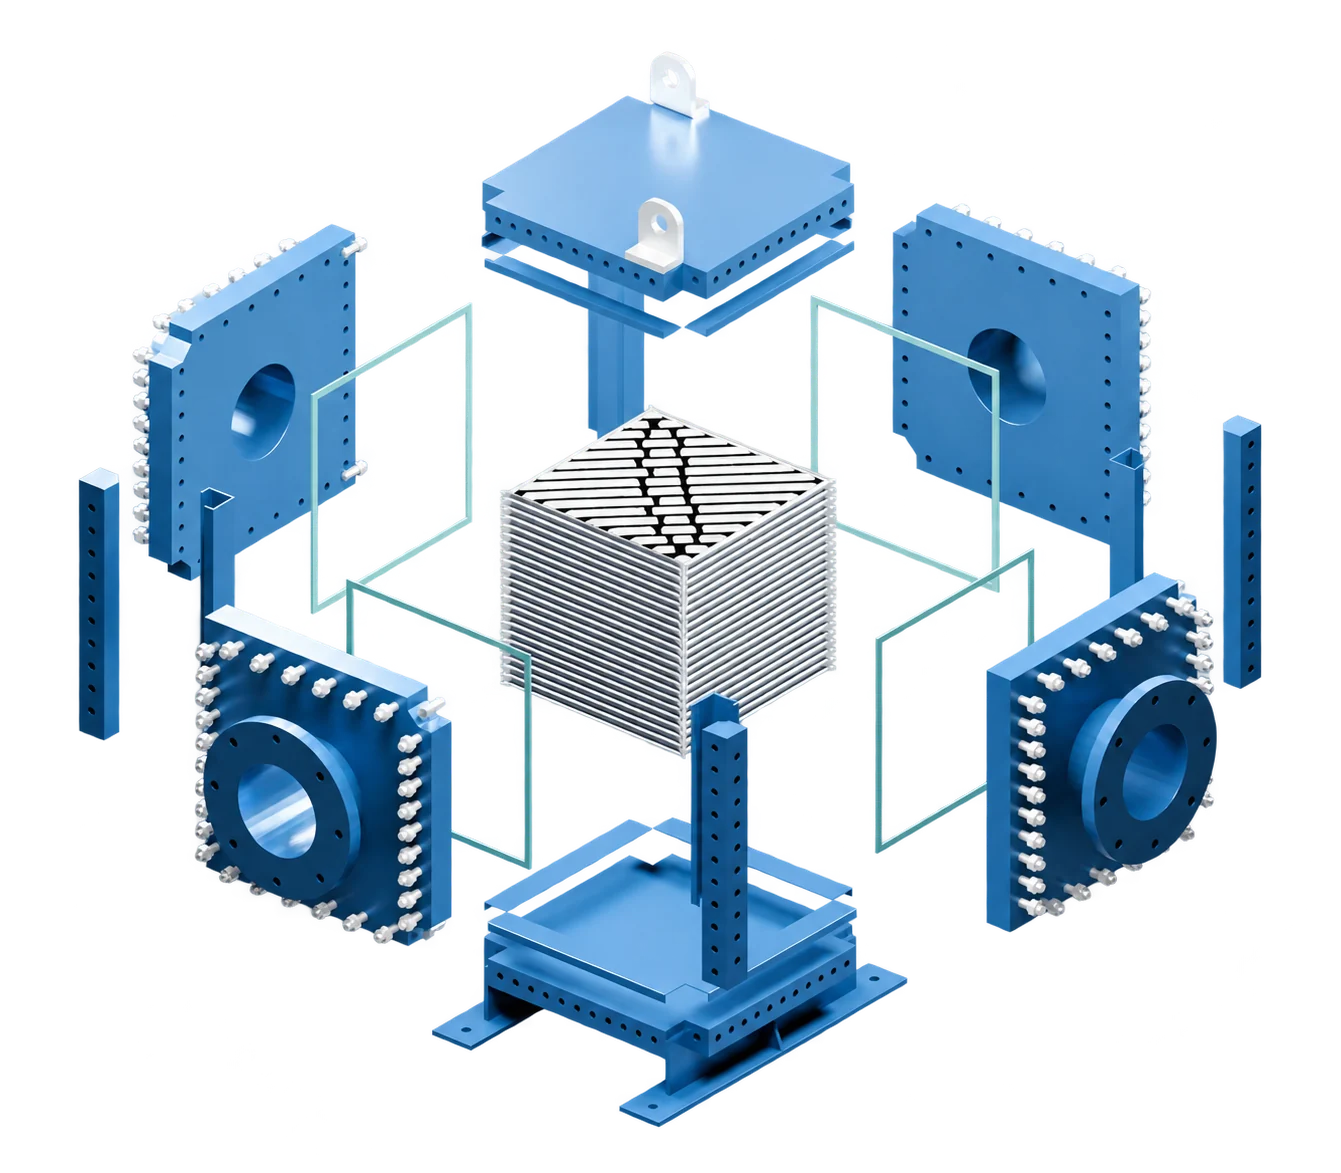
組み立てビュー、分解ビュー、フロービューを切り替えます。オレンジ色のパスは隣接するチャネルのホット回路を示し、青色のパスはコールド回路を示します。この概略図は、計算された速度や温度ではなく、示された構成を示しています。選択した配置はプロジェクトのデザインに従います。
取り外し可能なカバーにより、プレートパックが溶接されたままの状態で、検査および適切な機械的洗浄のためにチャネルグループが露出します。カバーの取り外し、掃除用具、持ち上げのためのスペースを確保します。再組み立てする前にパネルのシールを検査してください。
洗浄方法は、汚れの種類、堆積物の硬度、プロセス流体、チャネルへのアクセス、操作手順によって異なります。機械的アクセスは、すべての堆積物を機械的に除去できることを意味するものではありません。