プレートのツーリングと成形
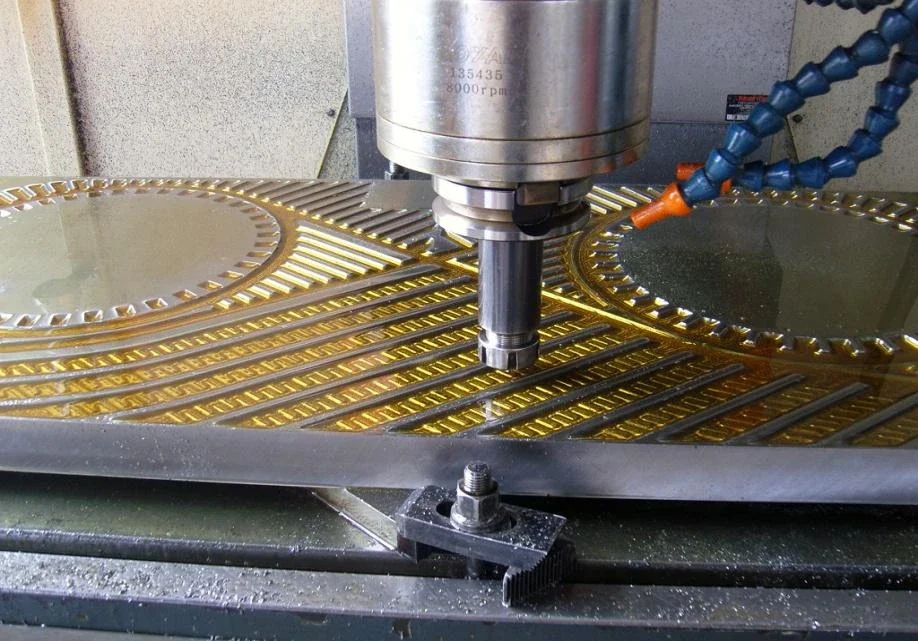
PANSTAR は、専用のプレート プレスによってサポートされる社内の金型設計および機械加工能力を備えています。プレートが溶接されたコアになる前に、ツールによって波形とエッジの形状が定義されます。
揚州のサイトでは、プレートツーリング、プレス、溶接の機能を組み合わせています。 PANSTAR は、製品開発のための社内の熱試験施設についても報告しています。
No. 3, Jinyuan Road, Anyi Industrial Park,PANSTAR の熱交換器製造オペレーション全体で使用される生産ステーションの詳細図。
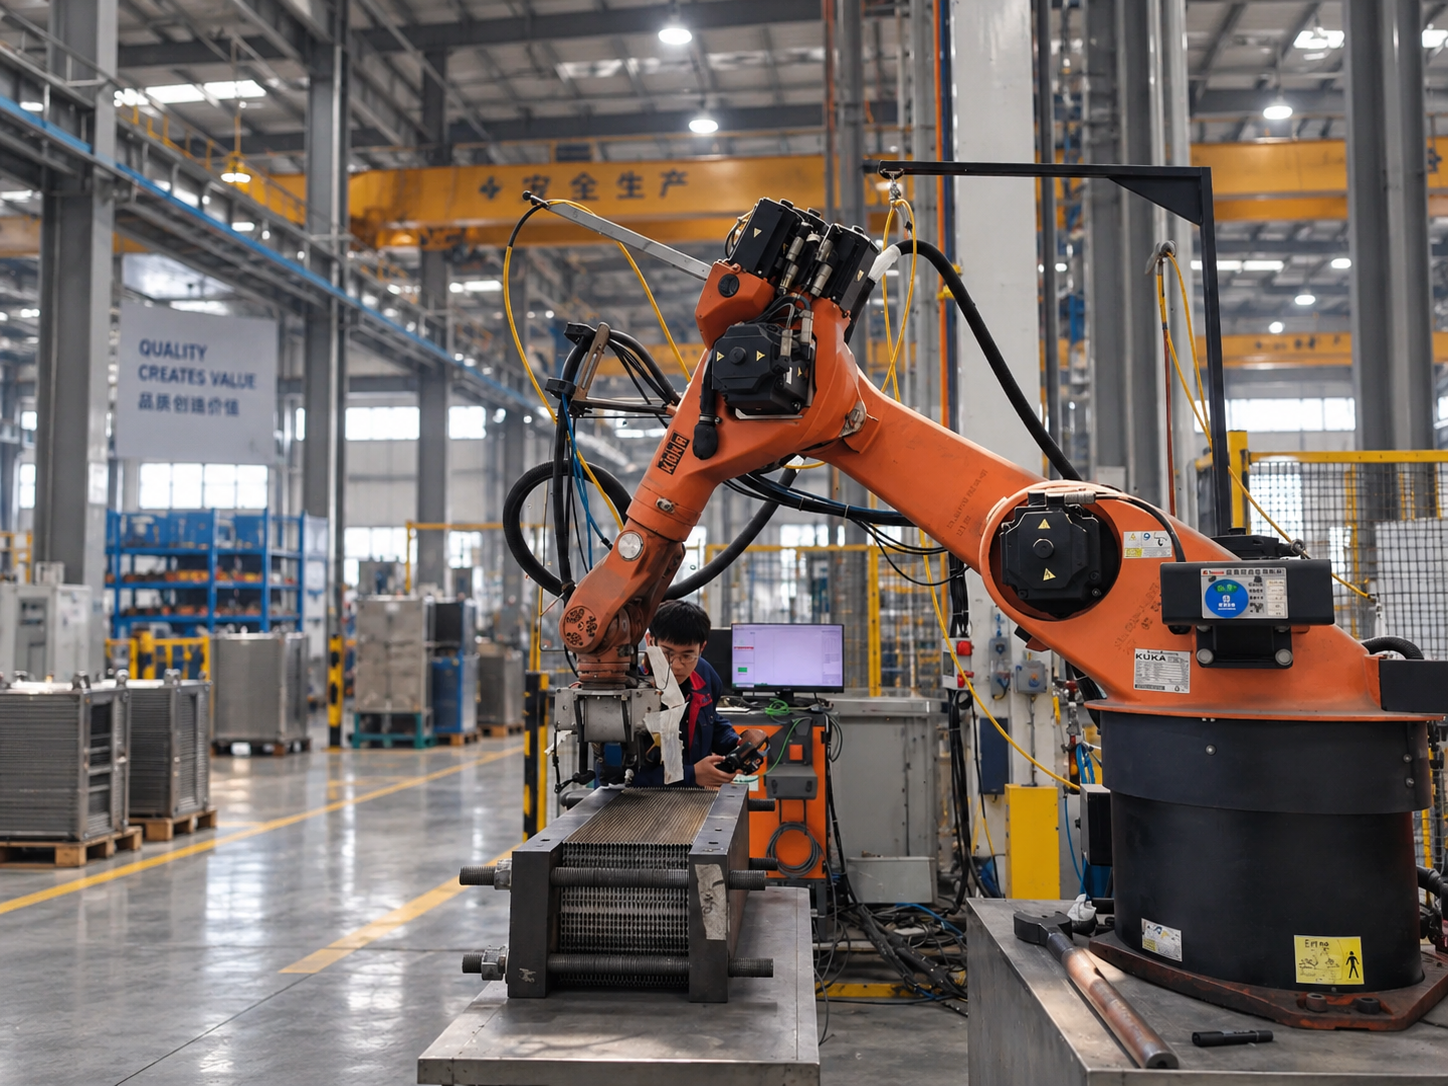
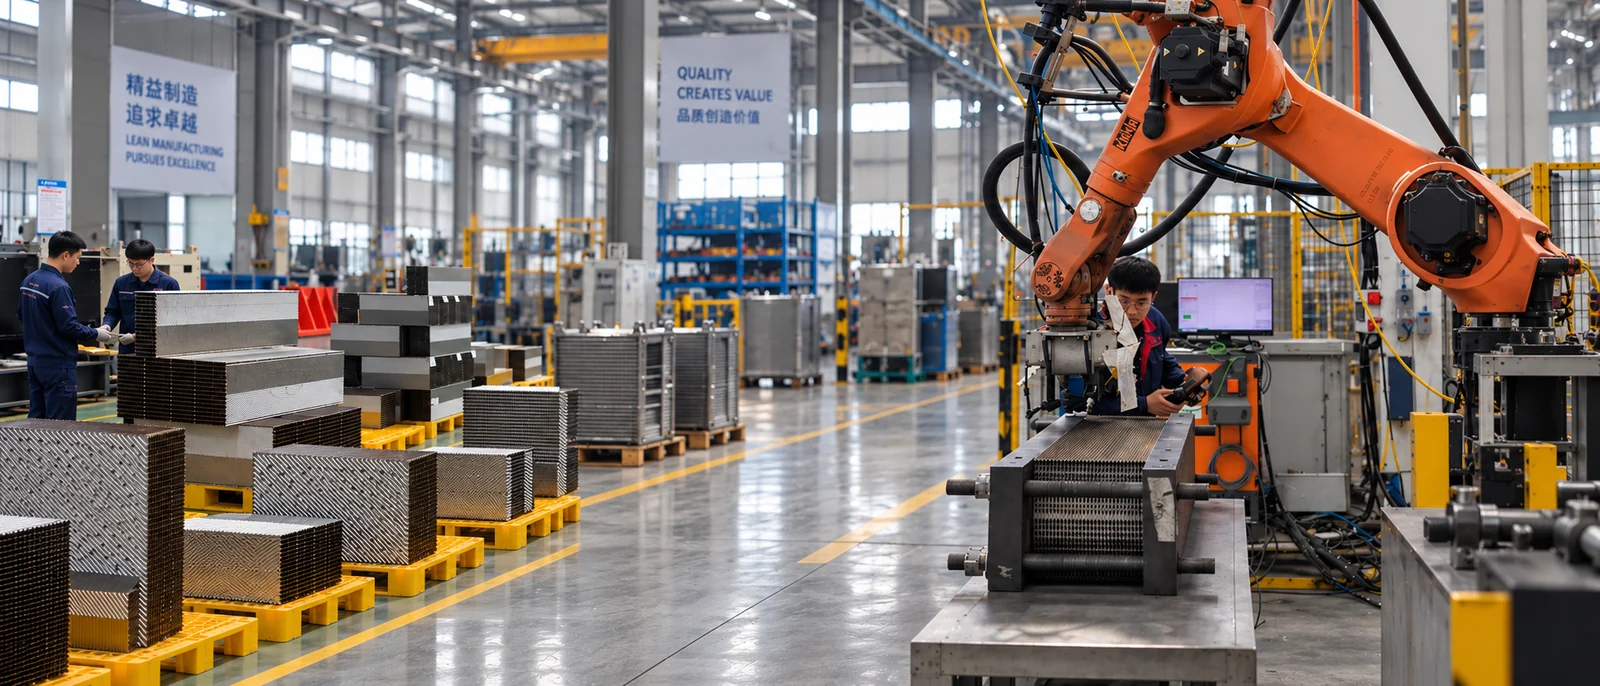
ロボットと治具がプレートアセンブリの周囲にワークを配置します。
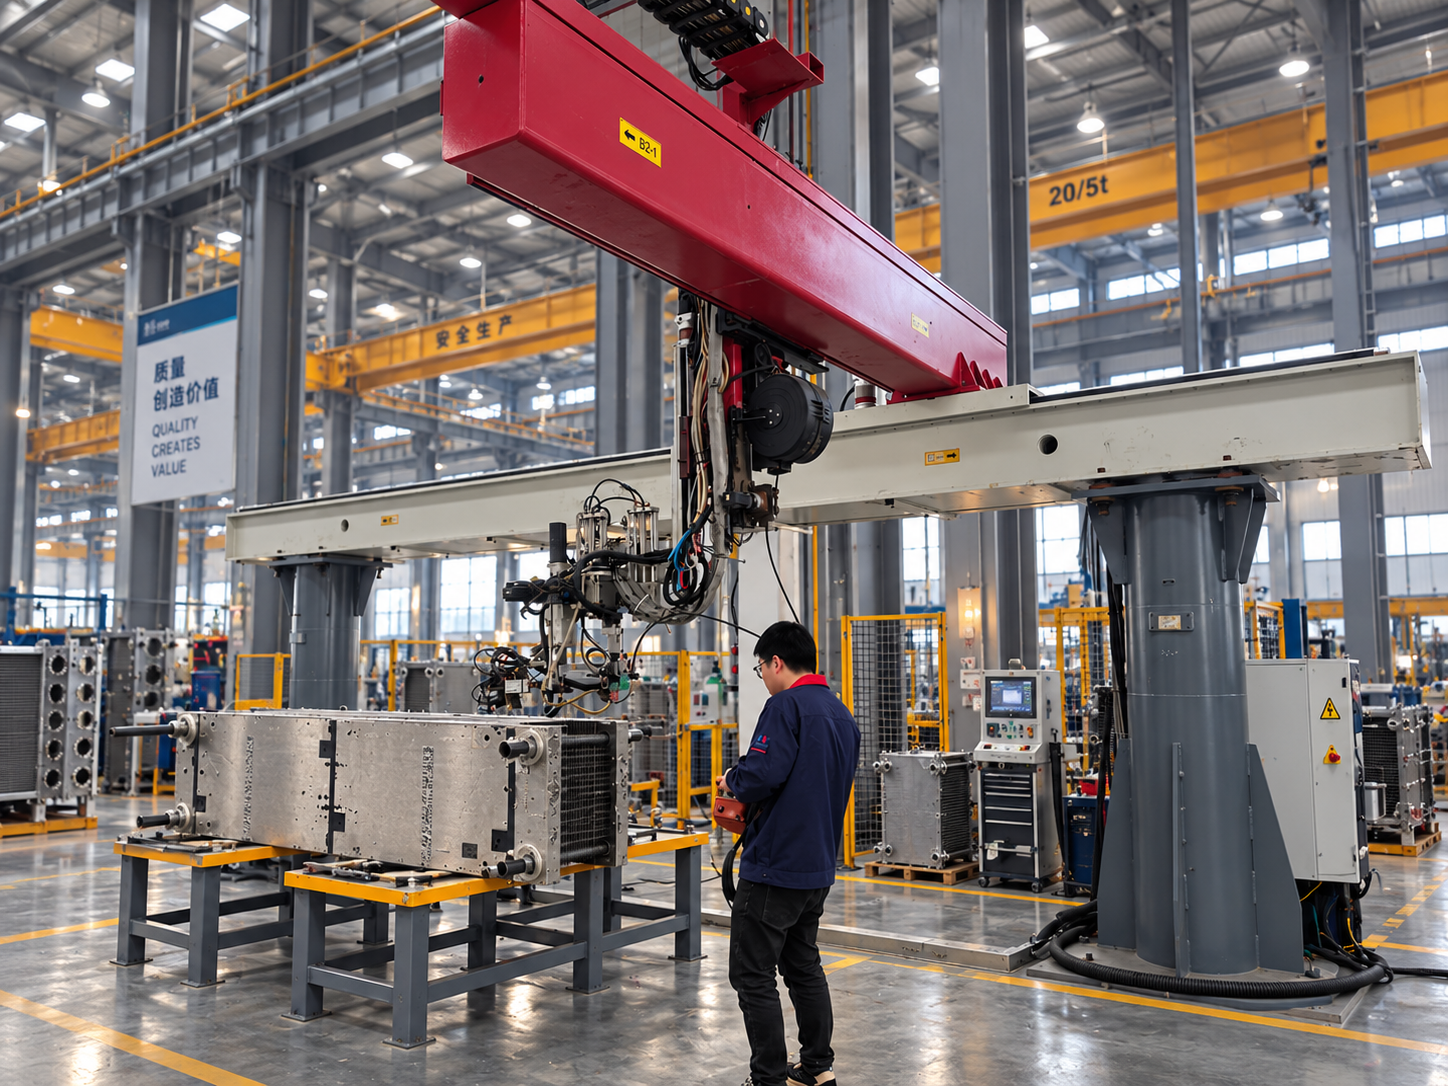
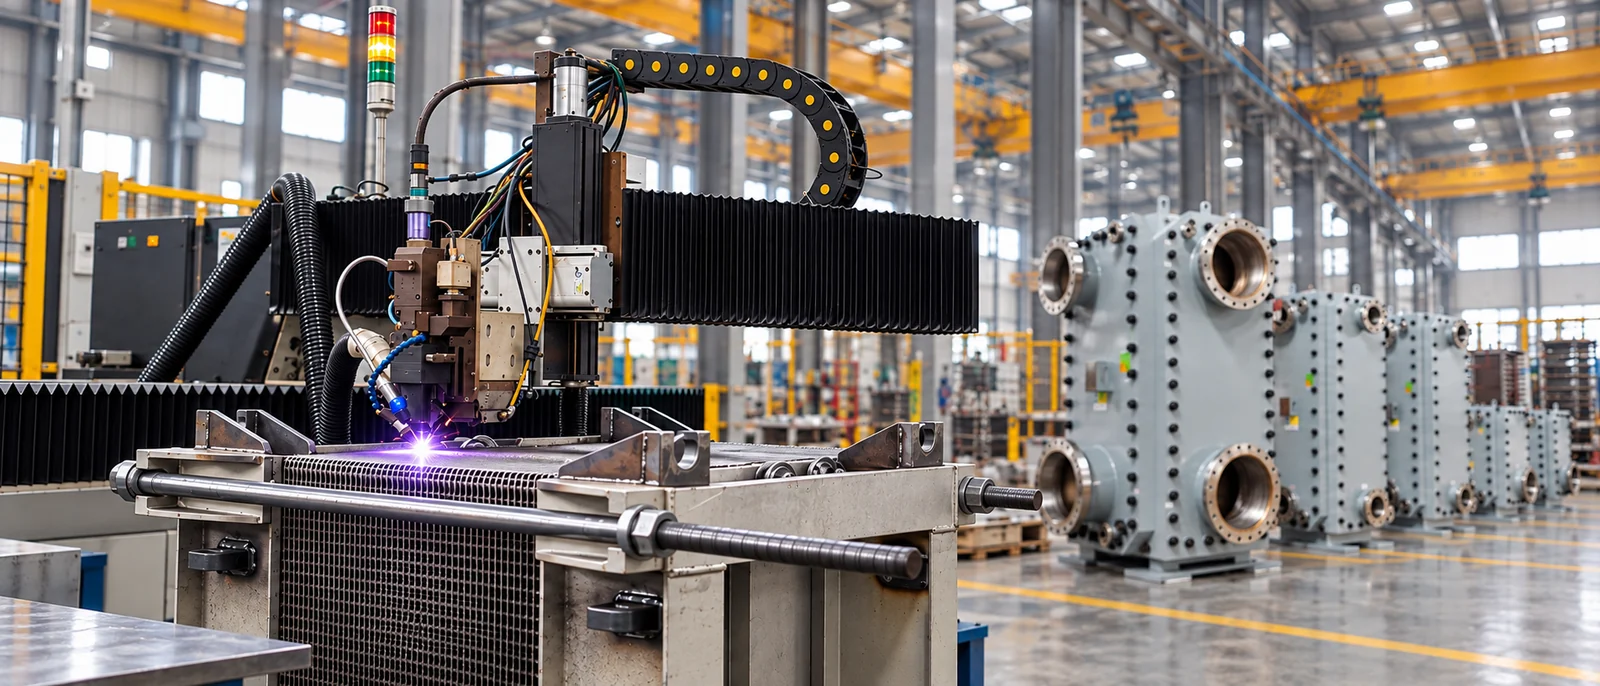
ガントリーに取り付けられた生産装置の下にあるクランプされたプレート アセンブリ。
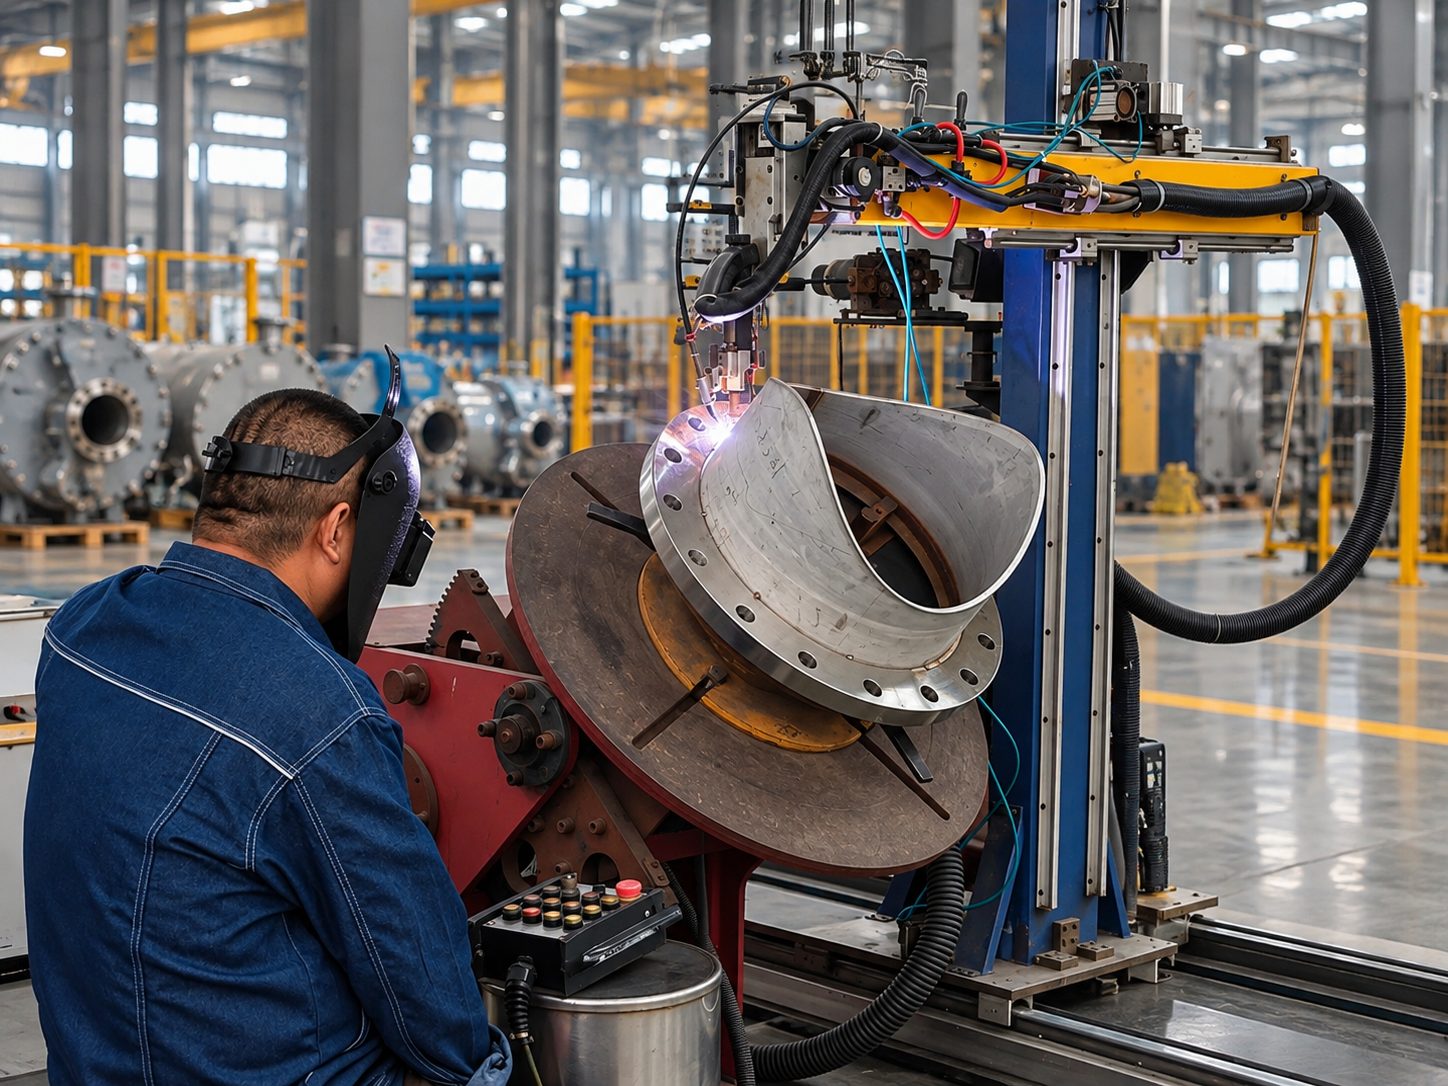
作業場での溶接用に配置されたフランジ接続。
PANSTAR は、専用のプレート プレスによってサポートされる社内の金型設計および機械加工能力を備えています。プレートが溶接されたコアになる前に、ツールによって波形とエッジの形状が定義されます。
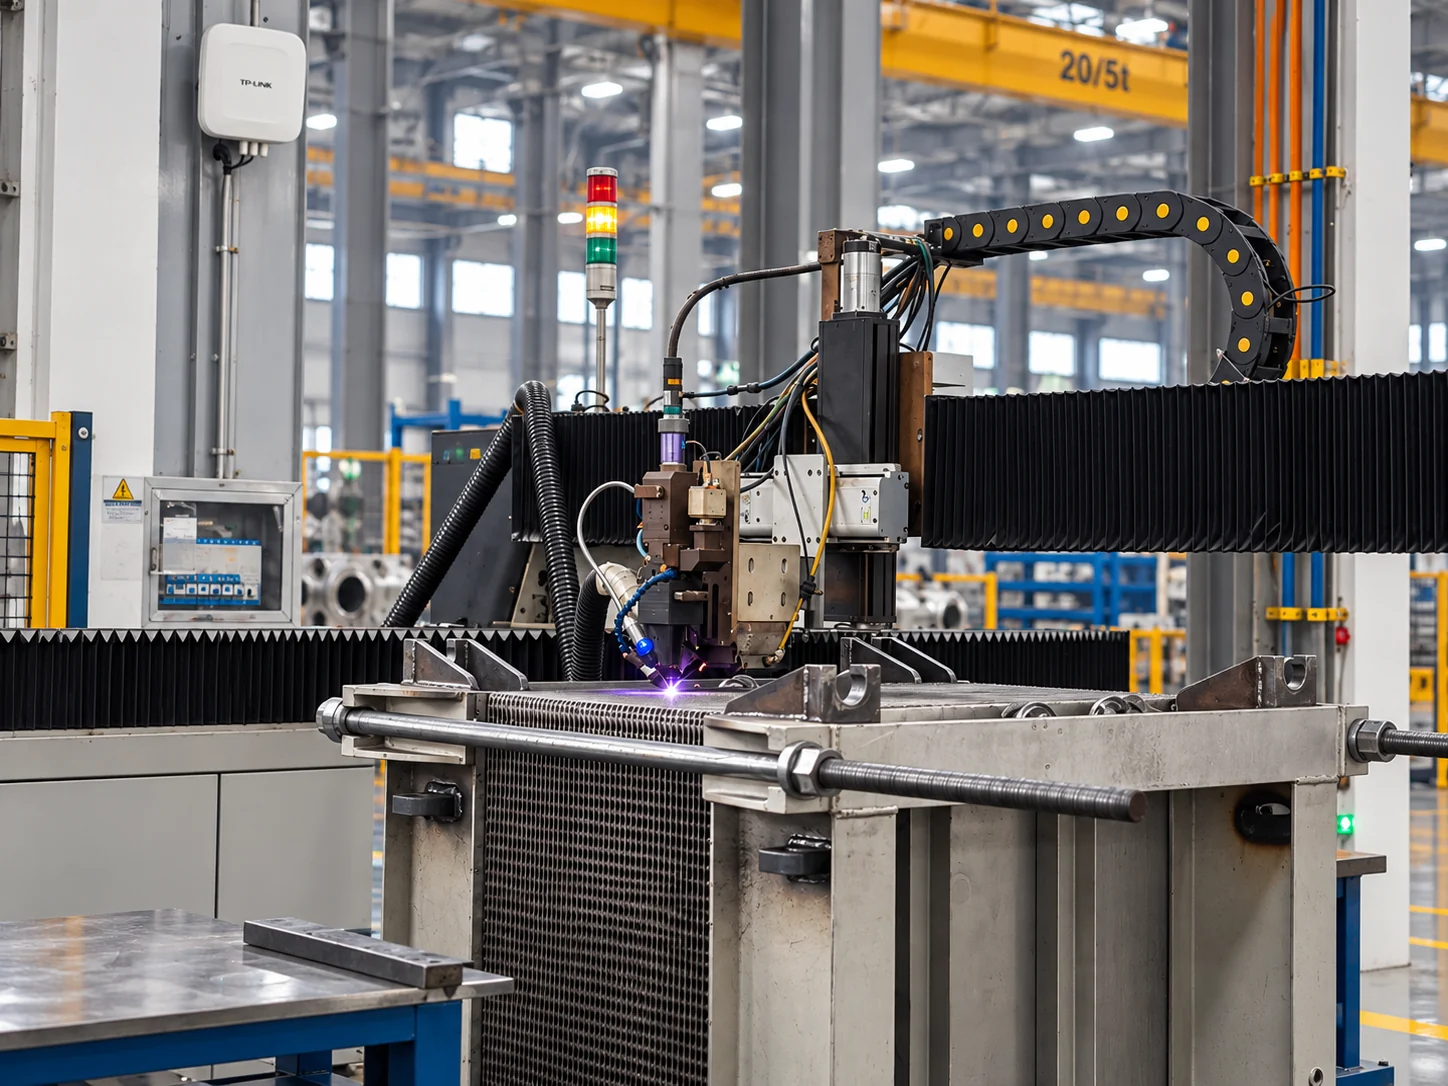
レーザー溶接ラインが溶接熱交換器の生産をサポートします。制御された位置決めにより、プレートの端が接合され、チャネルの境界に沿って再現可能な溶接が可能になります。
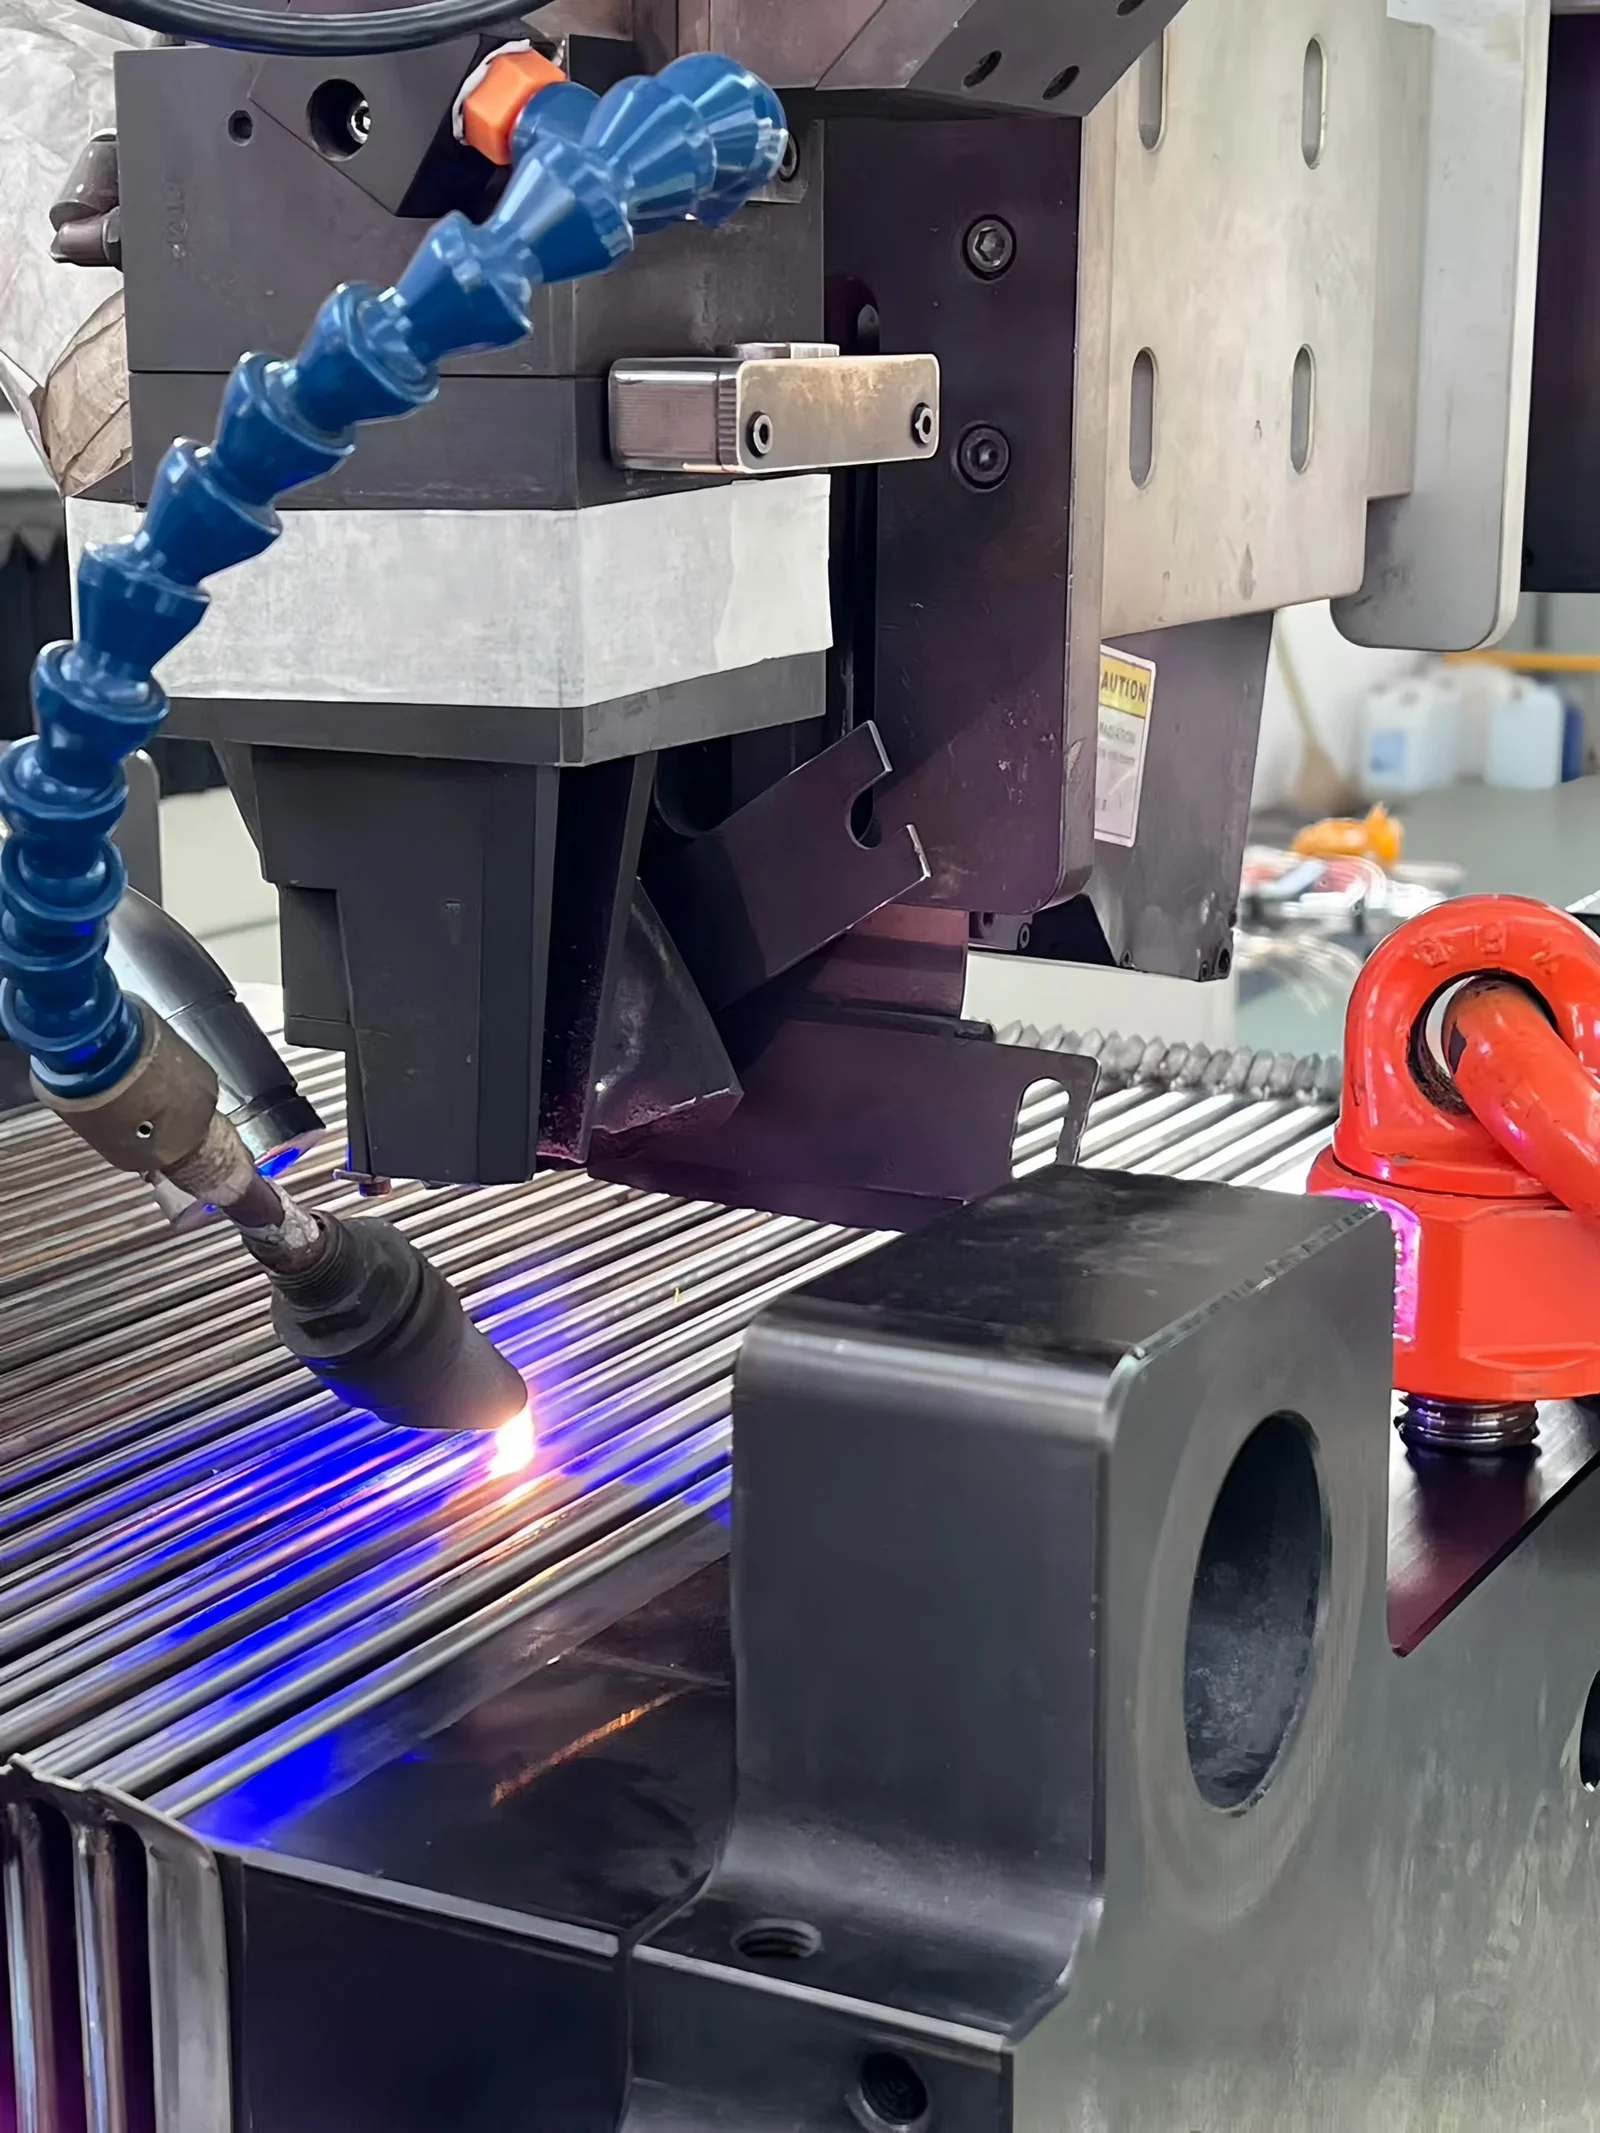
隣接するプレートが交互のエッジのペアに沿って結合され、2 つの別個の回路が作成されます。狭い溶接エッジにより、形成された通路が流れのために開いたままになります。
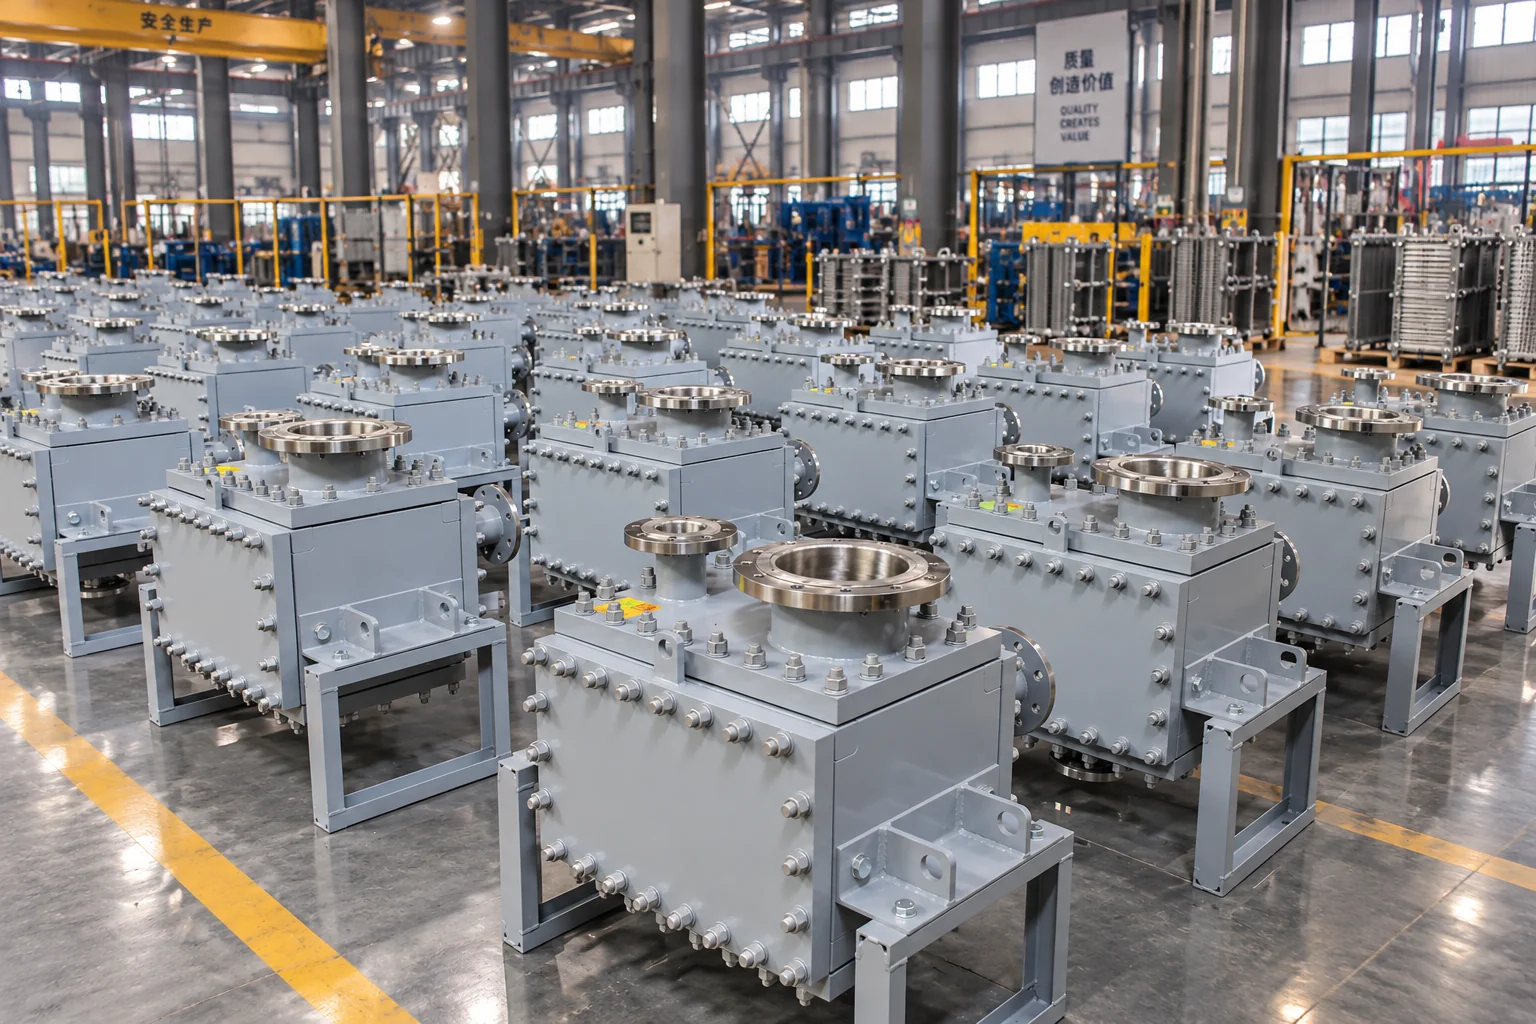
溶接されたコアはフレームとボルト締めされたサイドパネルによって囲まれています。接続と内部の流れの配置は、選択した用途と設置に合わせて構成されます。
拡大した製造写真には、成形されたプレートの表面と溶接されたコアのチャネル開口部が示されています。取り外し可能なサイドパネルにより、検査や清掃のためにチャネルグループにアクセスできます。
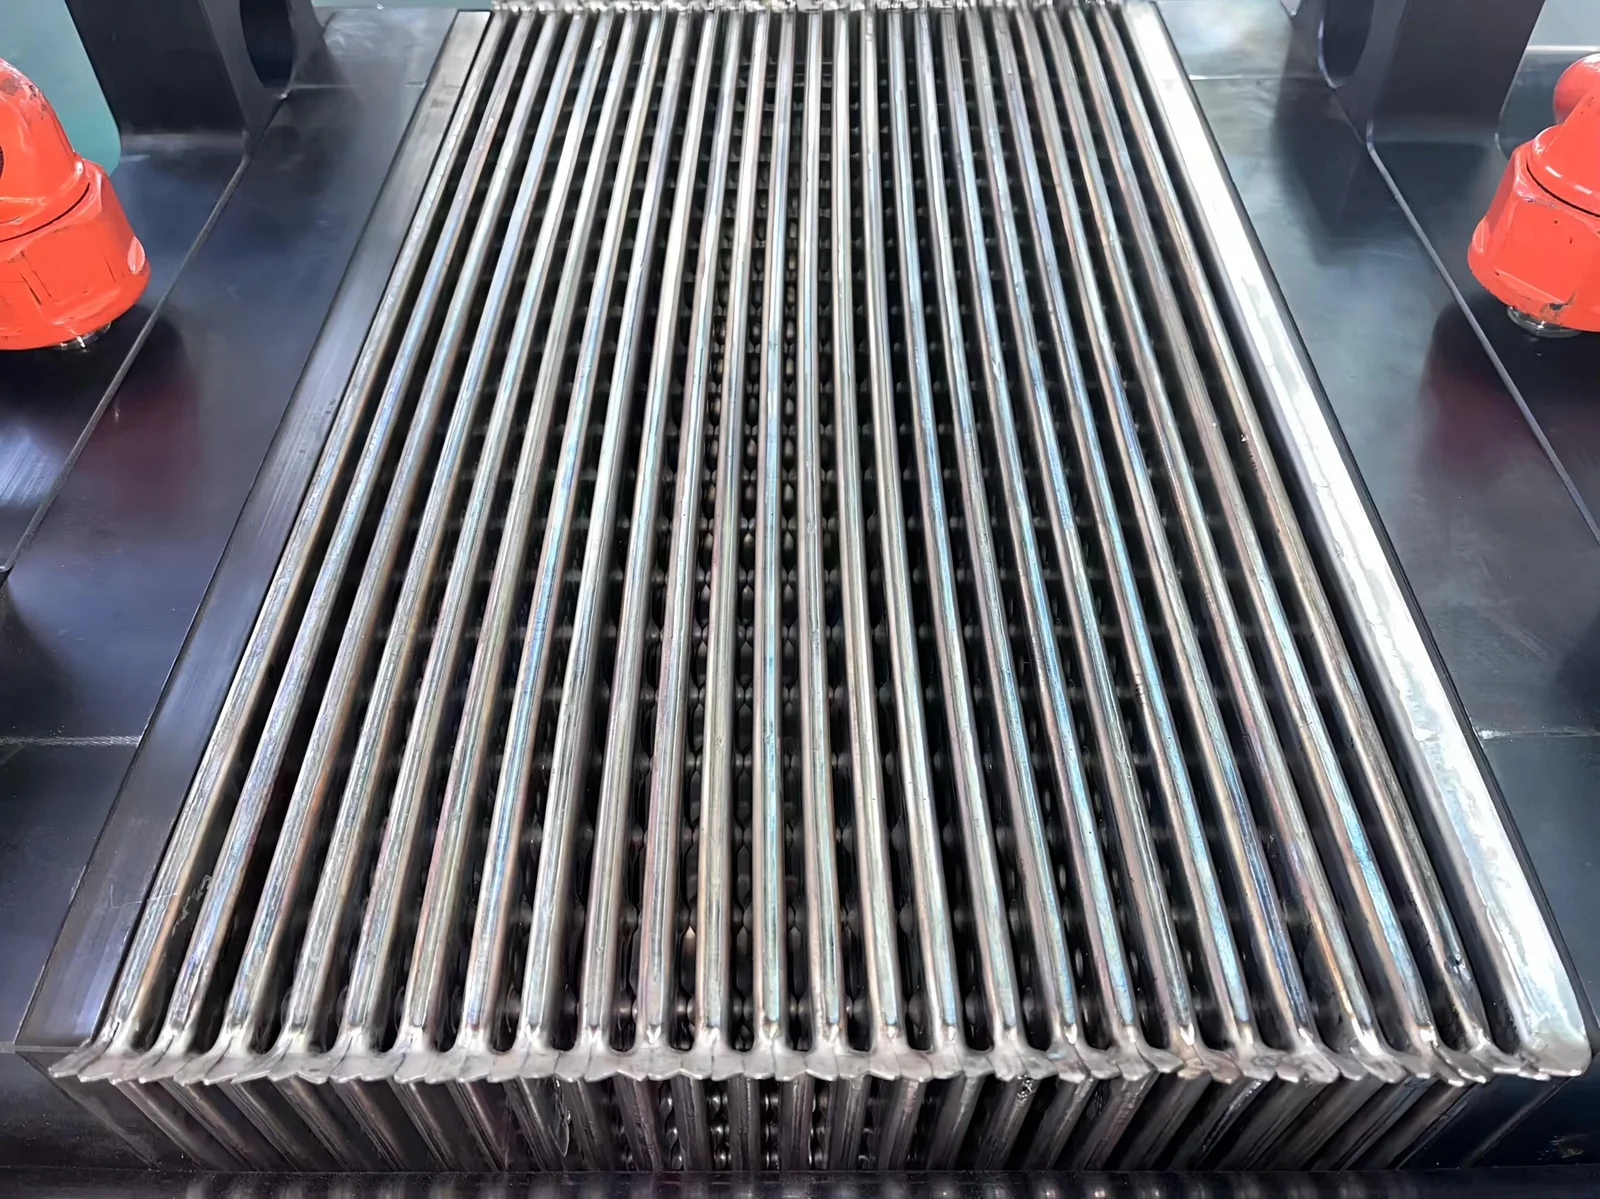
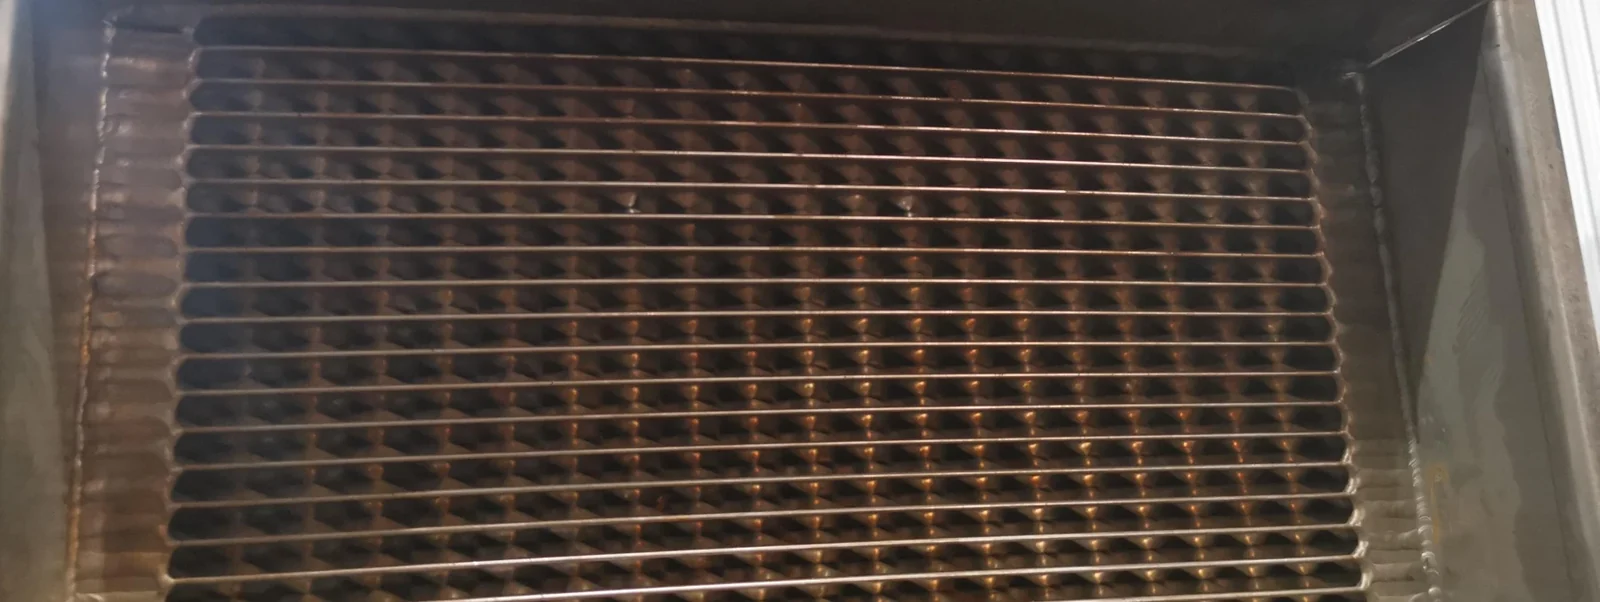
これらの製造写真は、完成した機器だけでなく、実際の製造、検査、納品の段階を追っています。
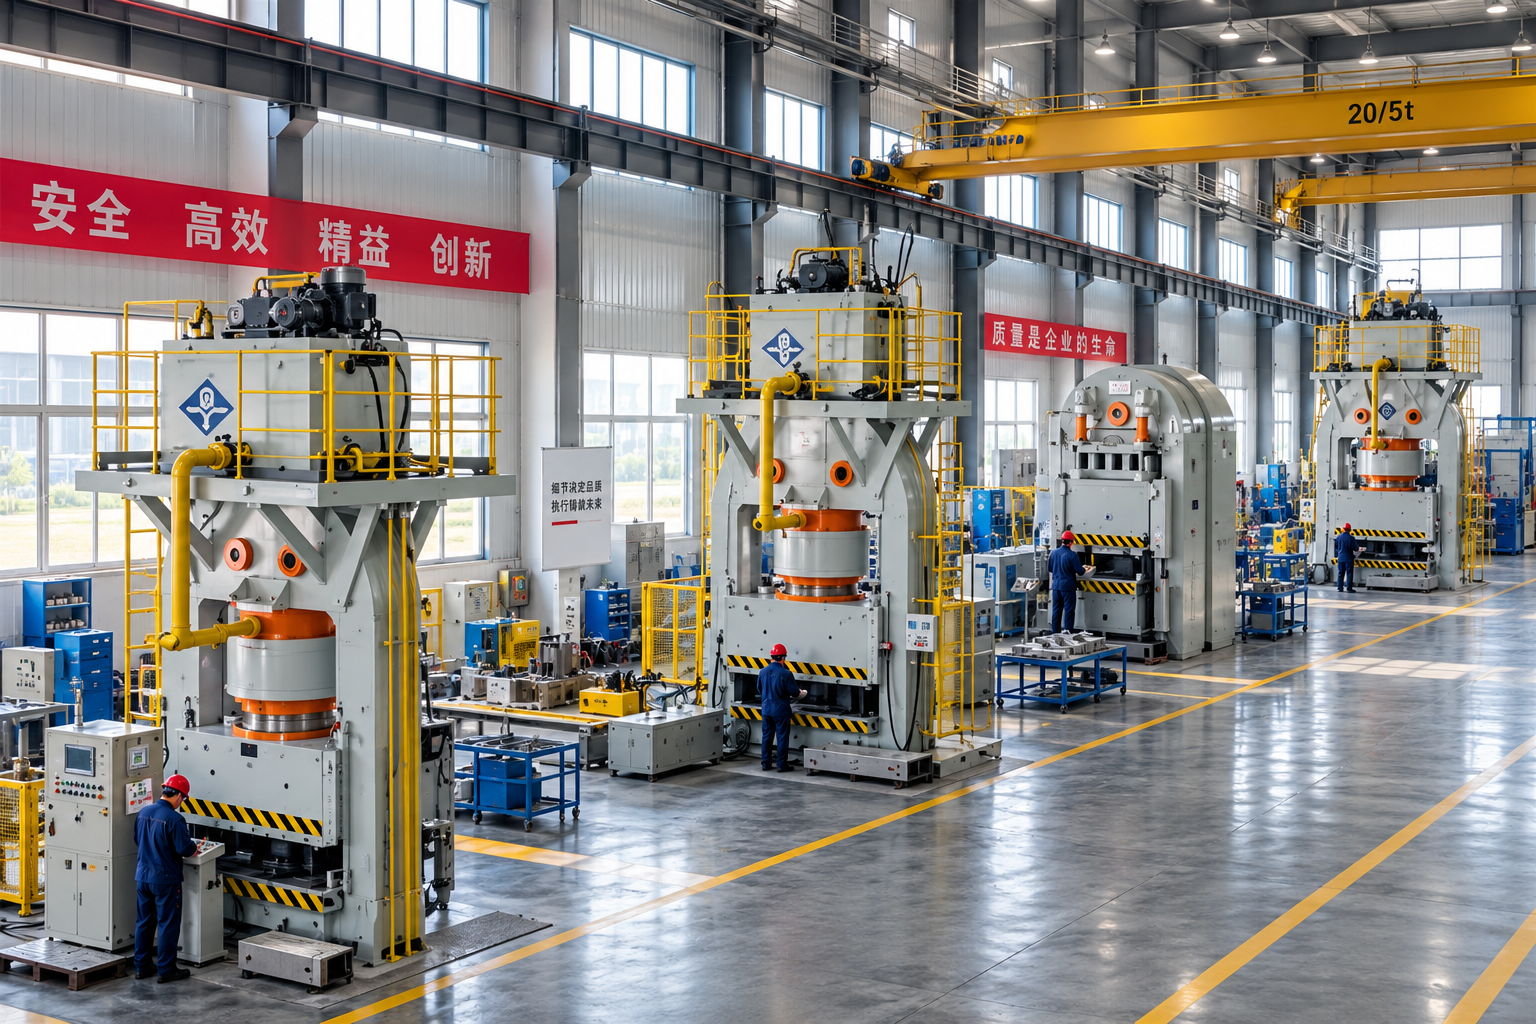
専用のプレスと工具により、溶接された熱伝達コアに使用されるプレートの形状が形成されます。
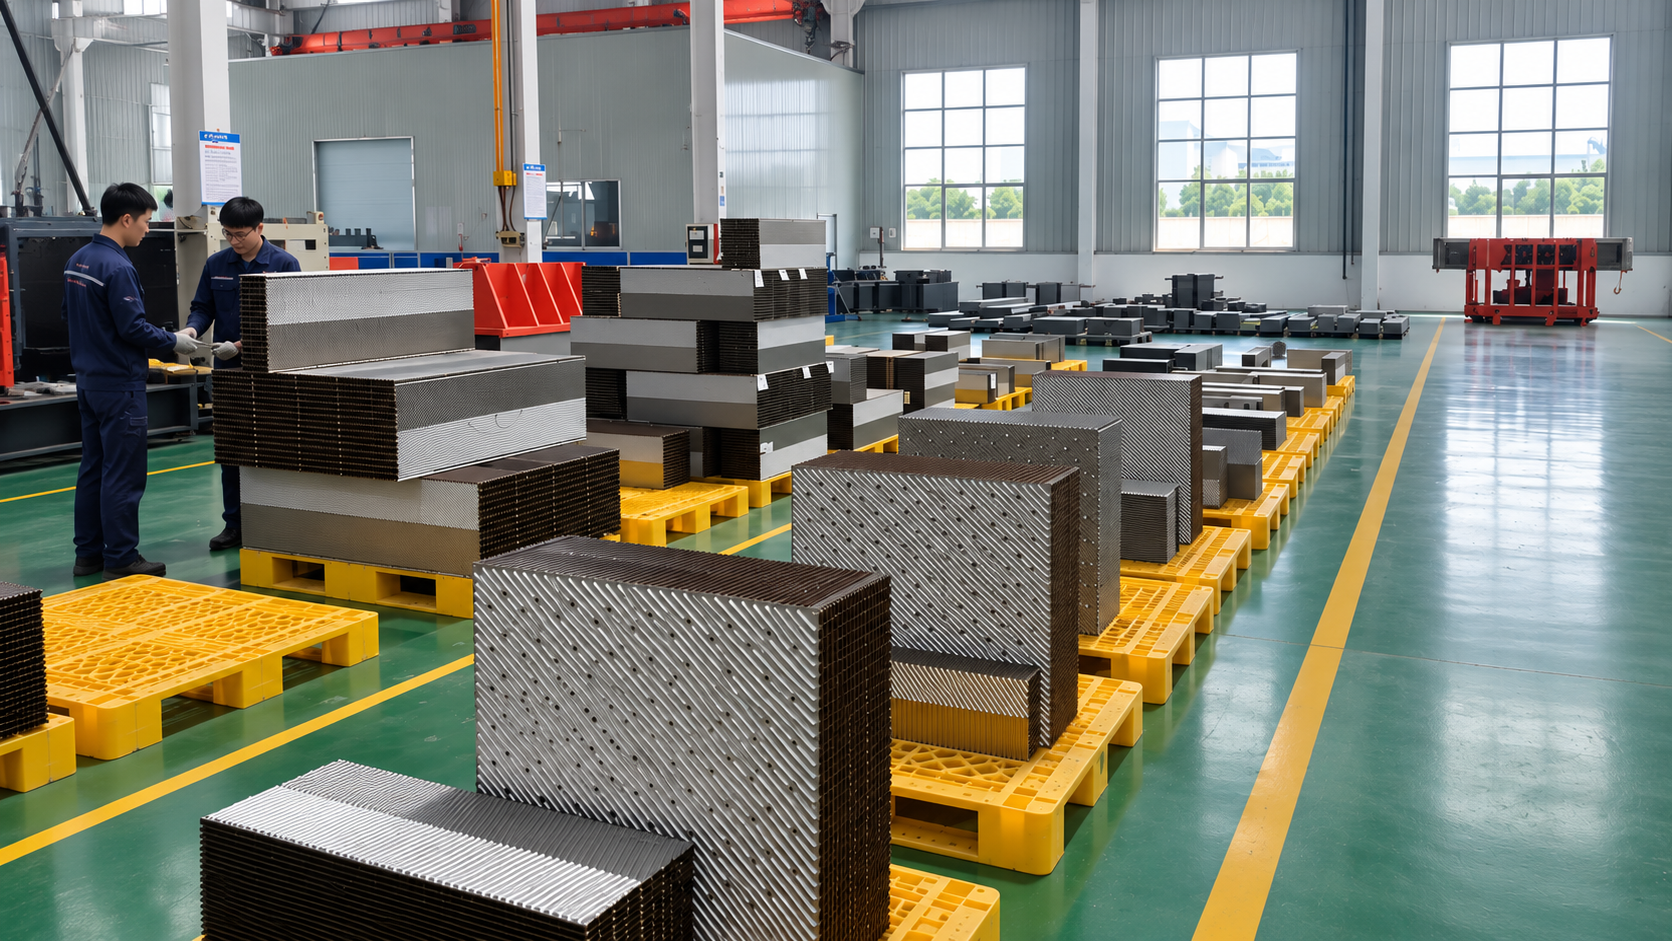
プレートセクションは、溶接コアが構築される前に、サイズとプロジェクトごとに編成されます。
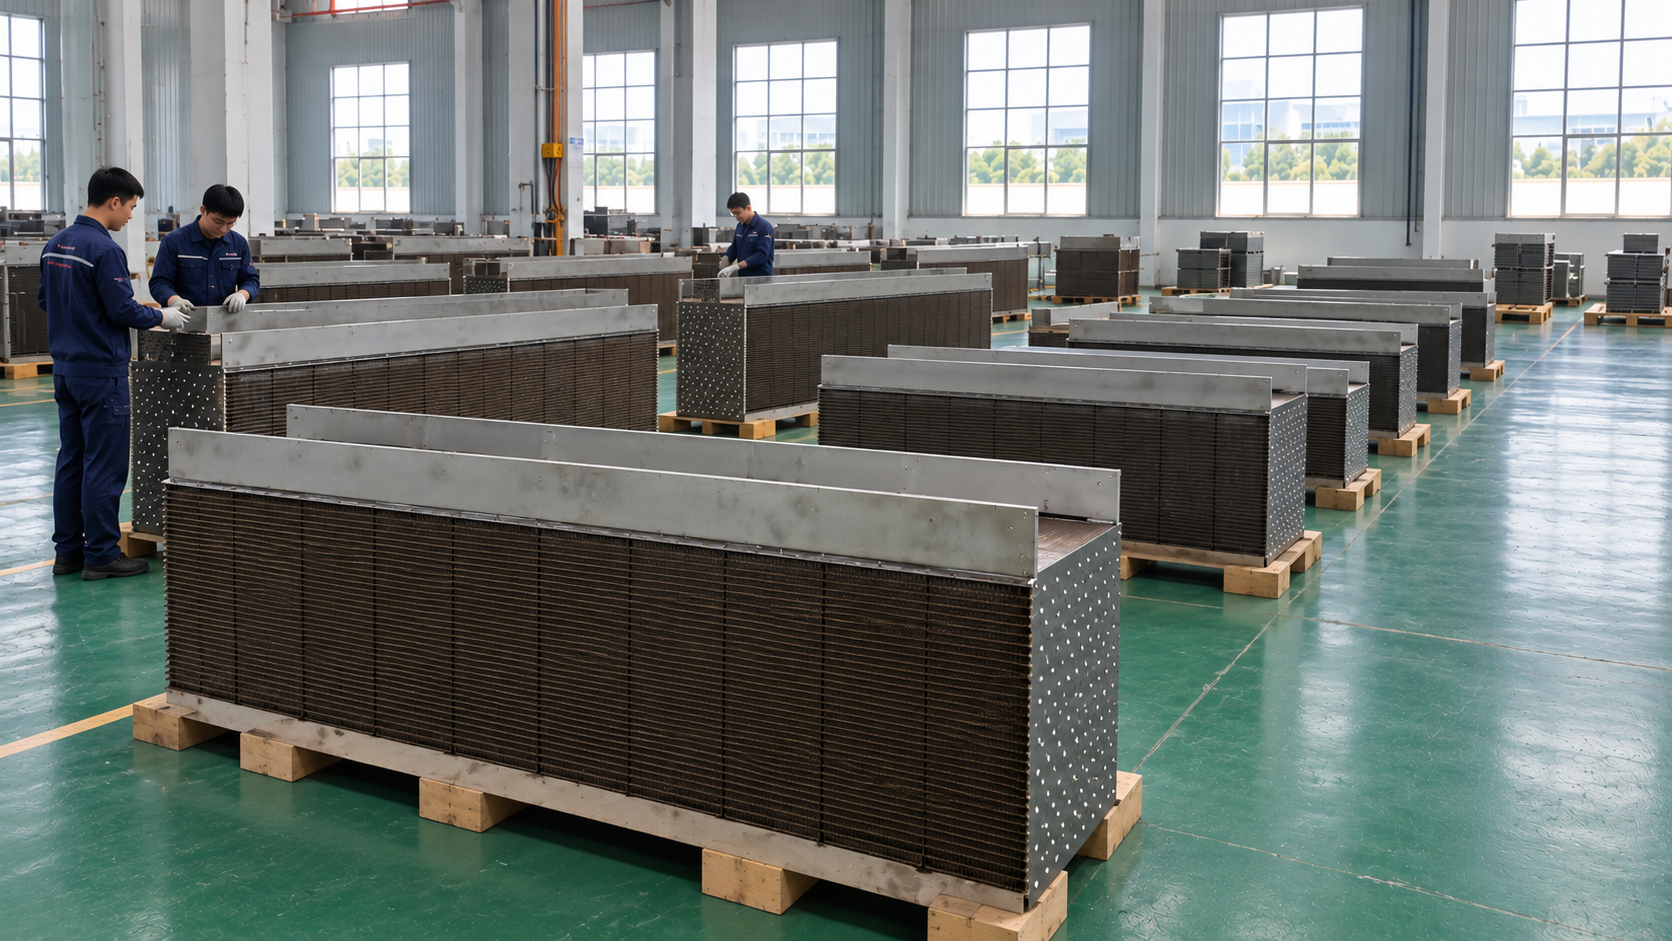
さまざまなサイズの完成したプレート パックには、最終的なエンクロージャ前のコアの形状が表示されます。
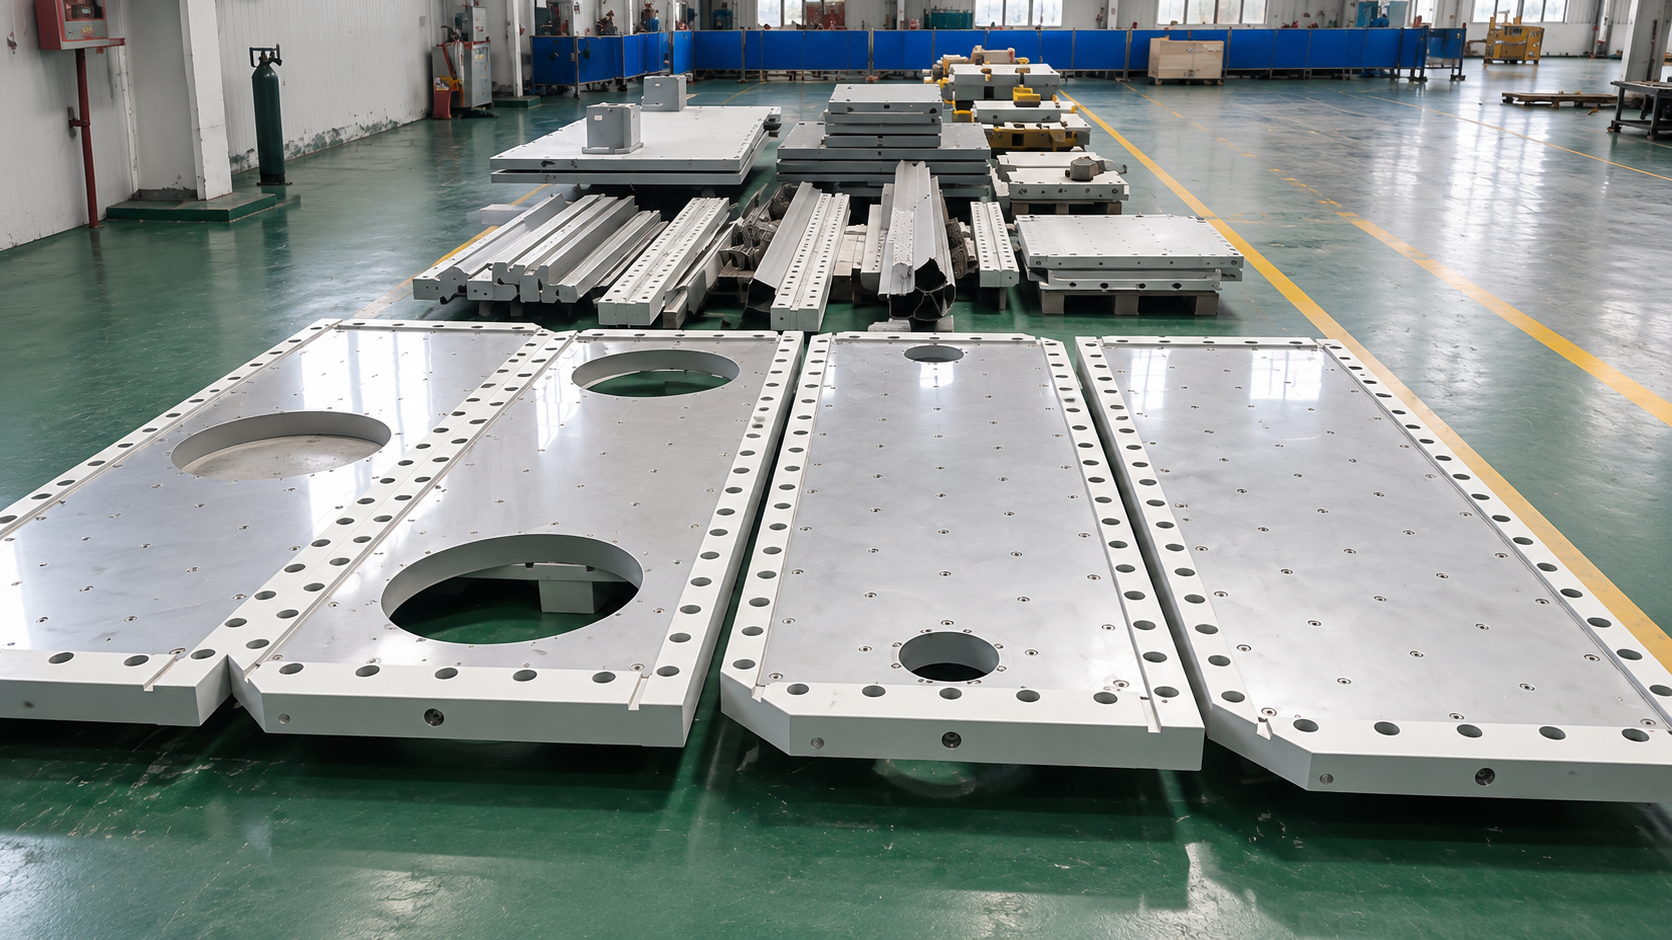
プロジェクトの組み立てのために、パネル、レール、サポート部品が一緒に準備されます。
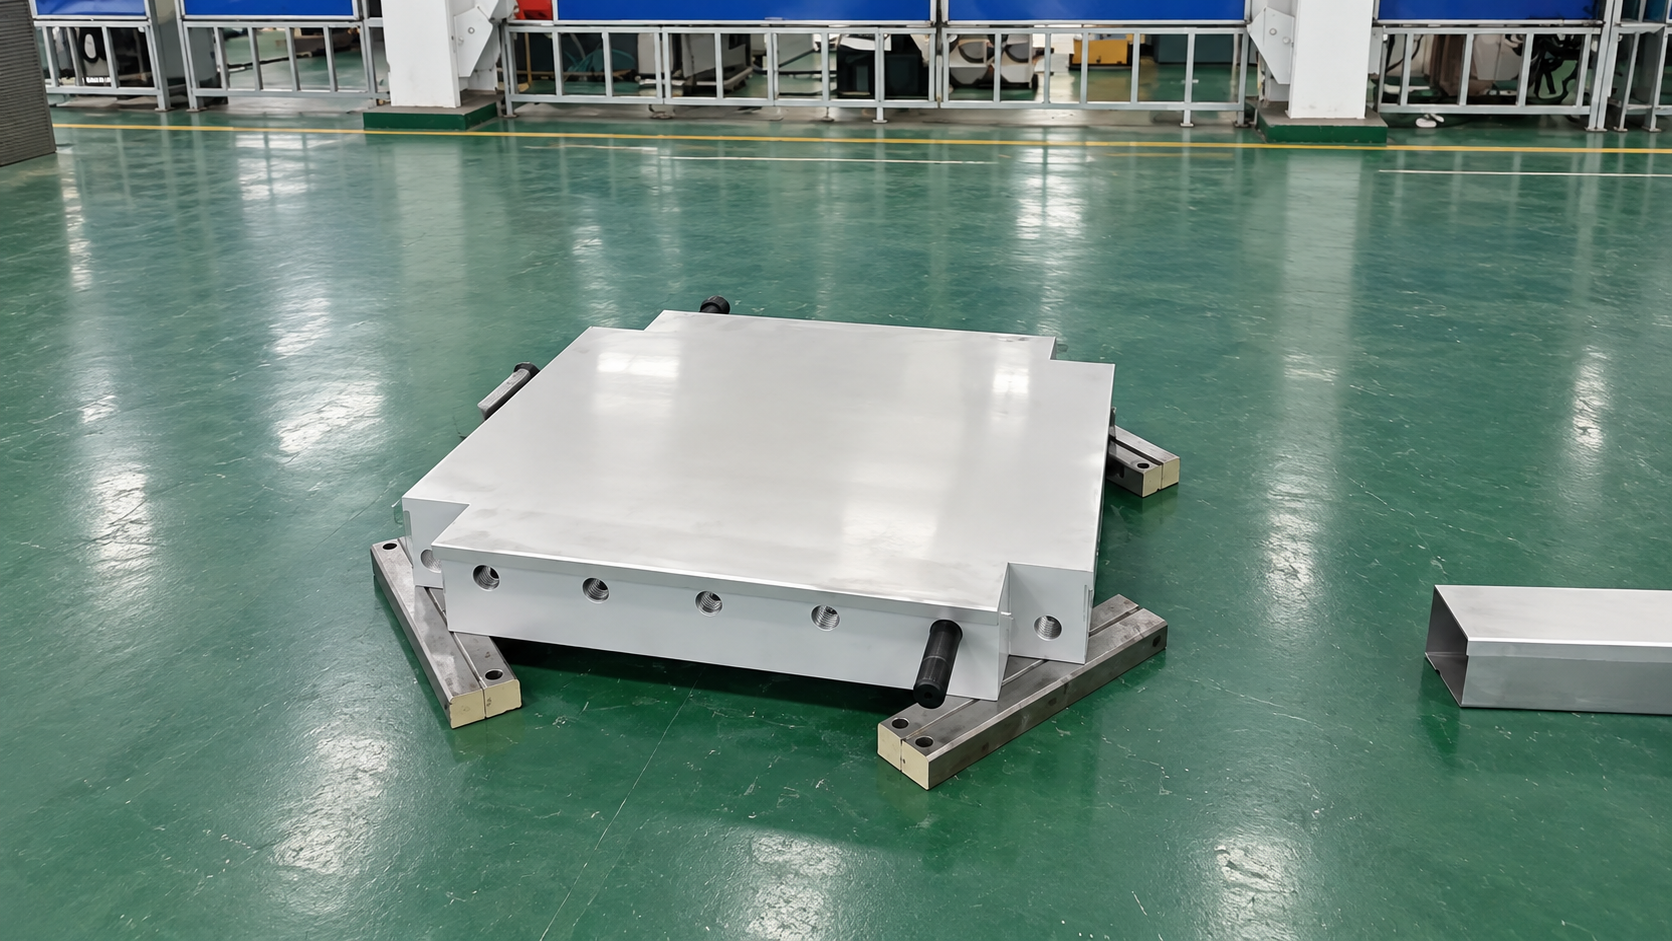
機械加工されたサポートコンポーネントは、交換器フレームに取り付ける前に検査されます。
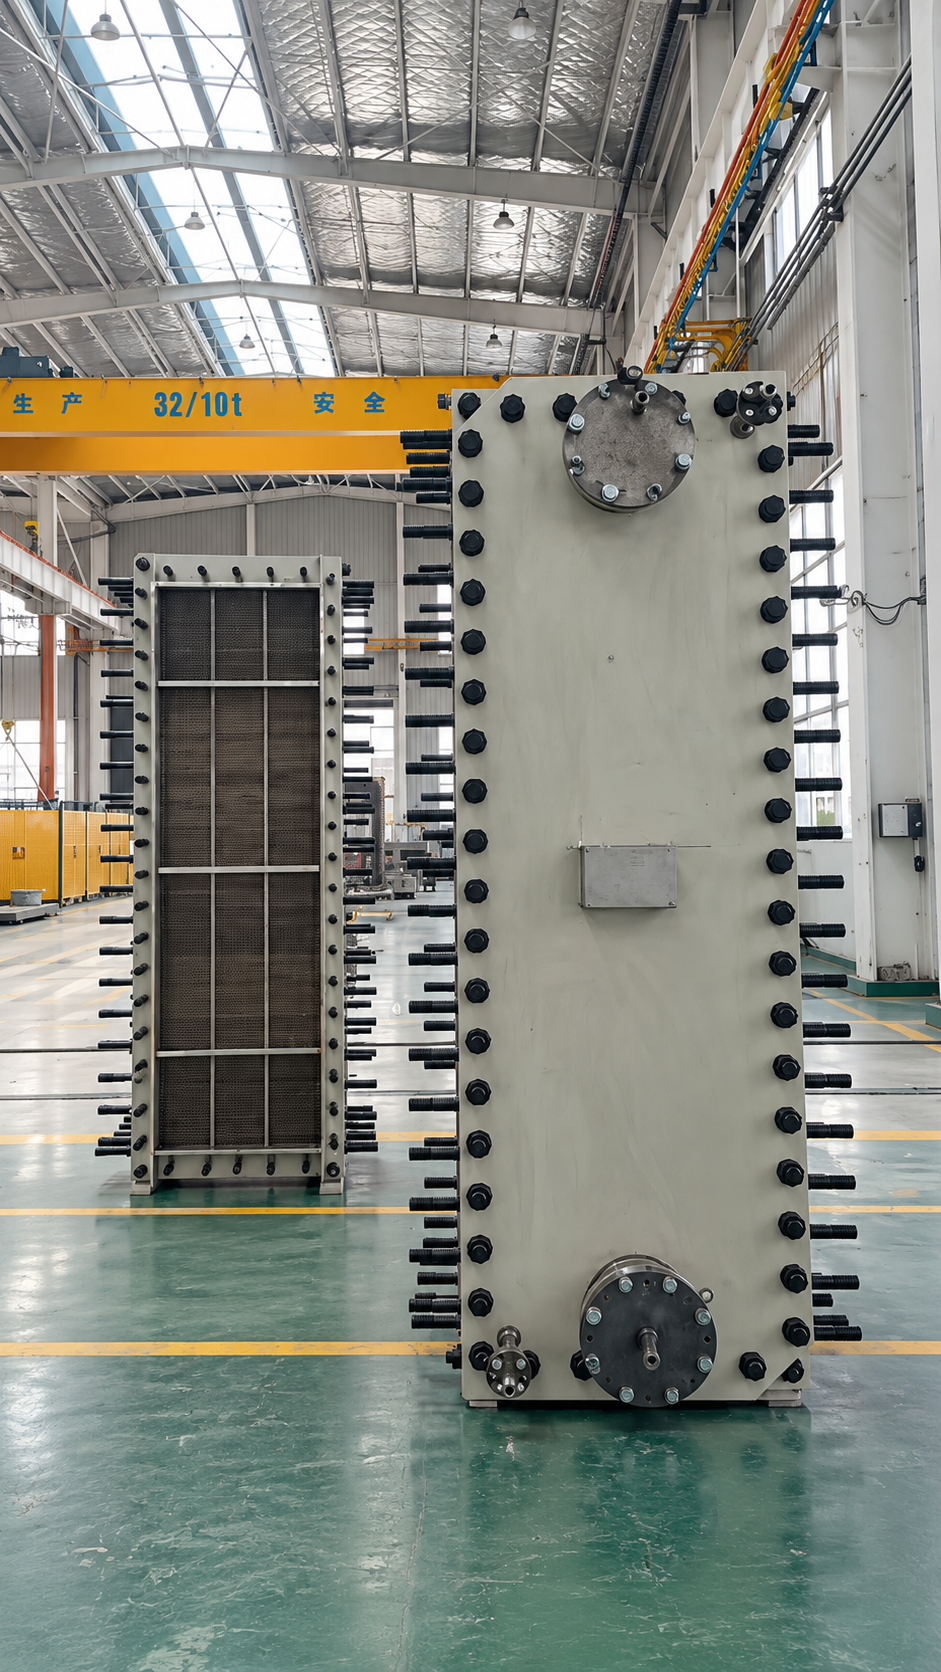
最終組み立ての前に、サイドパネル、スタッド、接続部が取り付けられ、チェックされます。
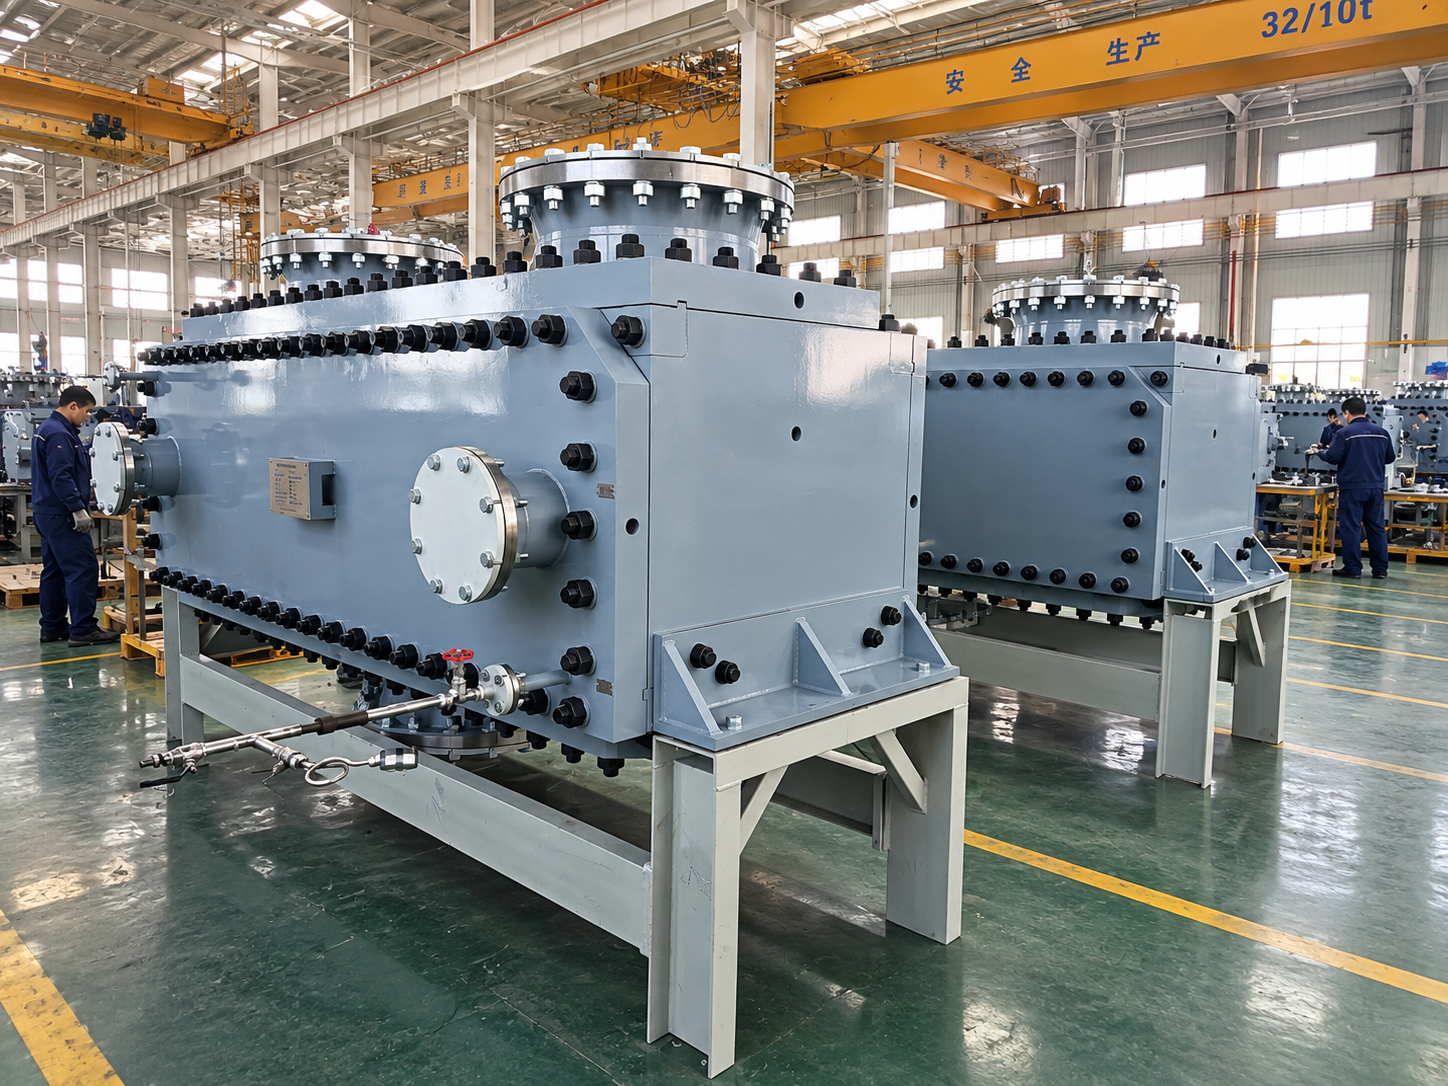
完成したユニットは試験装置に接続されるため、出荷前に圧力の完全性をチェックできます。
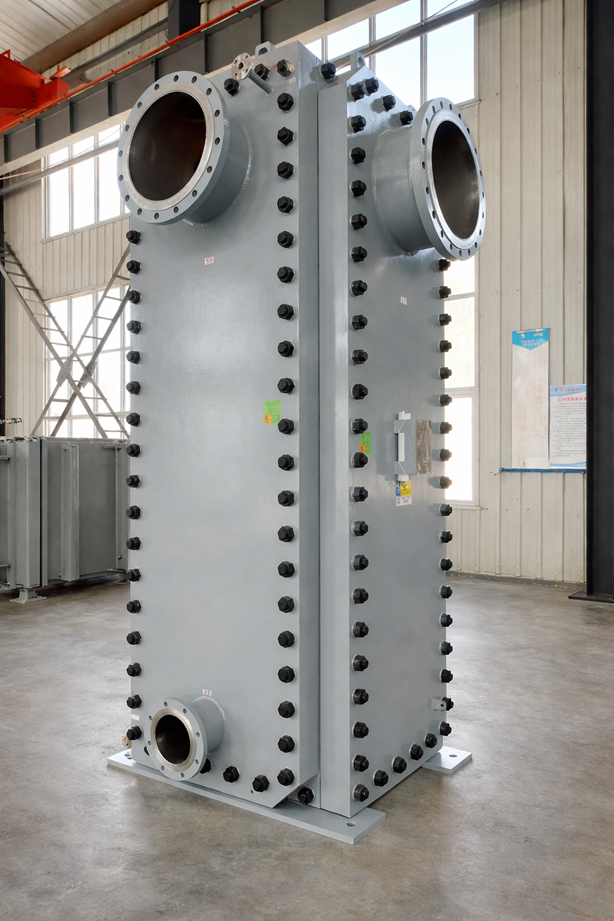
設置されている GEA ユニットの交換用として構成された、完成した溶接プレートアンドブロック熱交換器。最終的な寸法と接続はプロジェクトごとに確認されます。
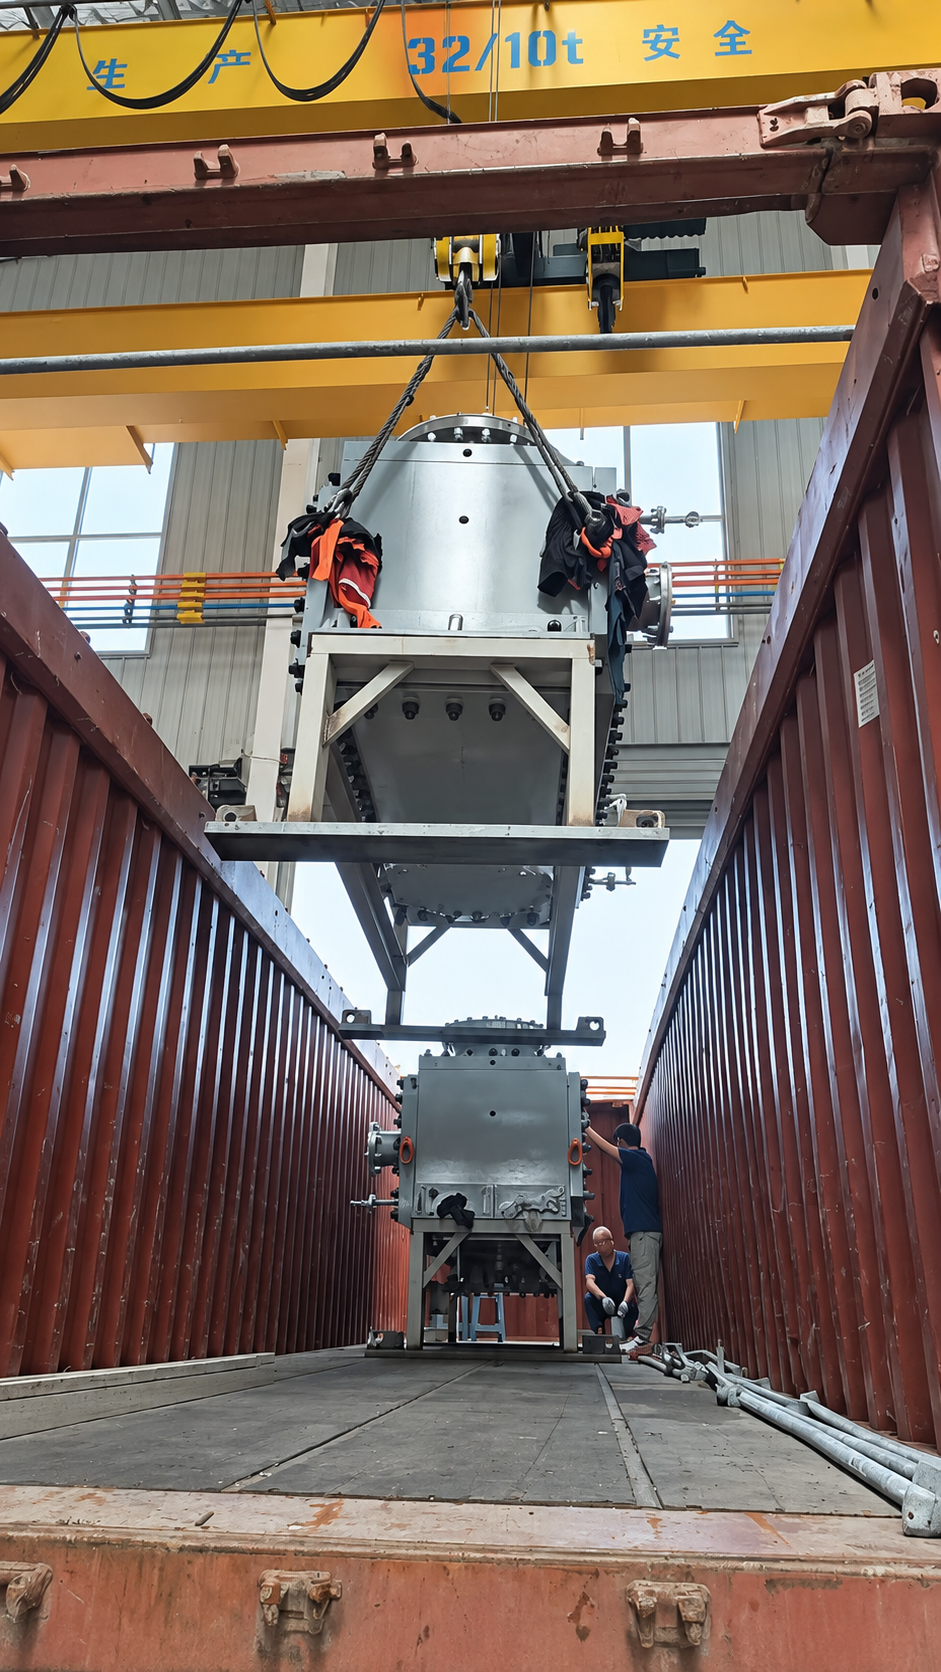
大型ユニットは、作業場のクレーンと制御された艤装計画を使用して輸送コンテナに持ち上げられます。
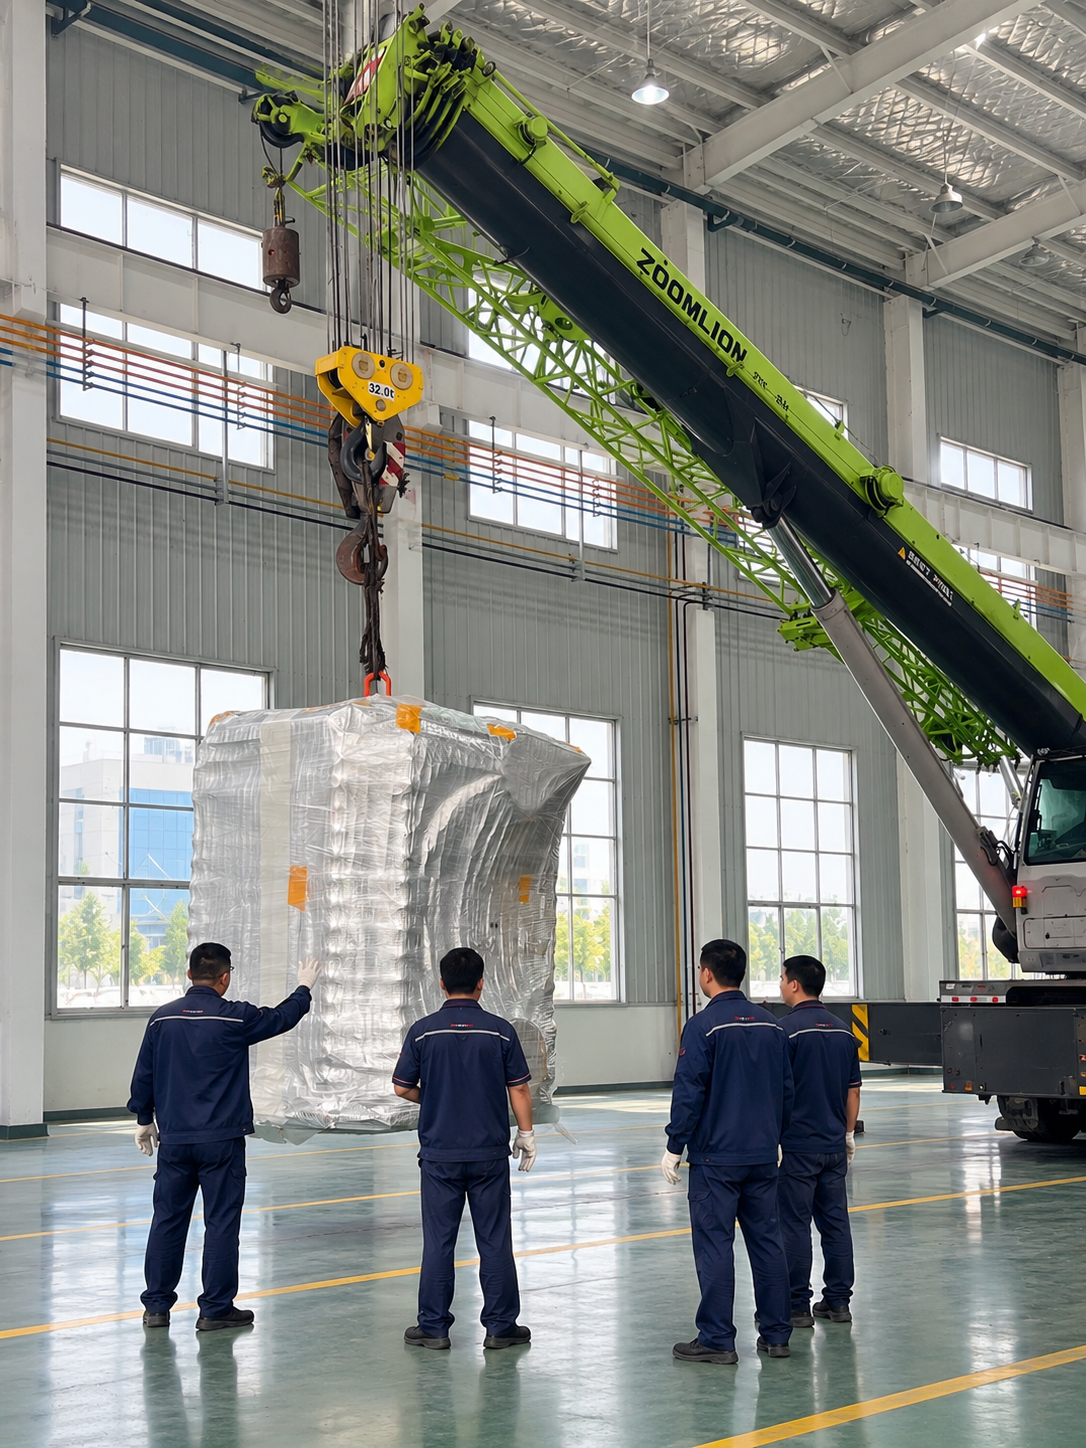
梱包された大型ユニットは、輸送前に管理された監視の下で持ち上げられます。
コンパクト、縦型、横型、交換用構成の厳選された完成品 HEXCBLOC ユニット。最終的な建設はプロジェクトごとに選択されます。
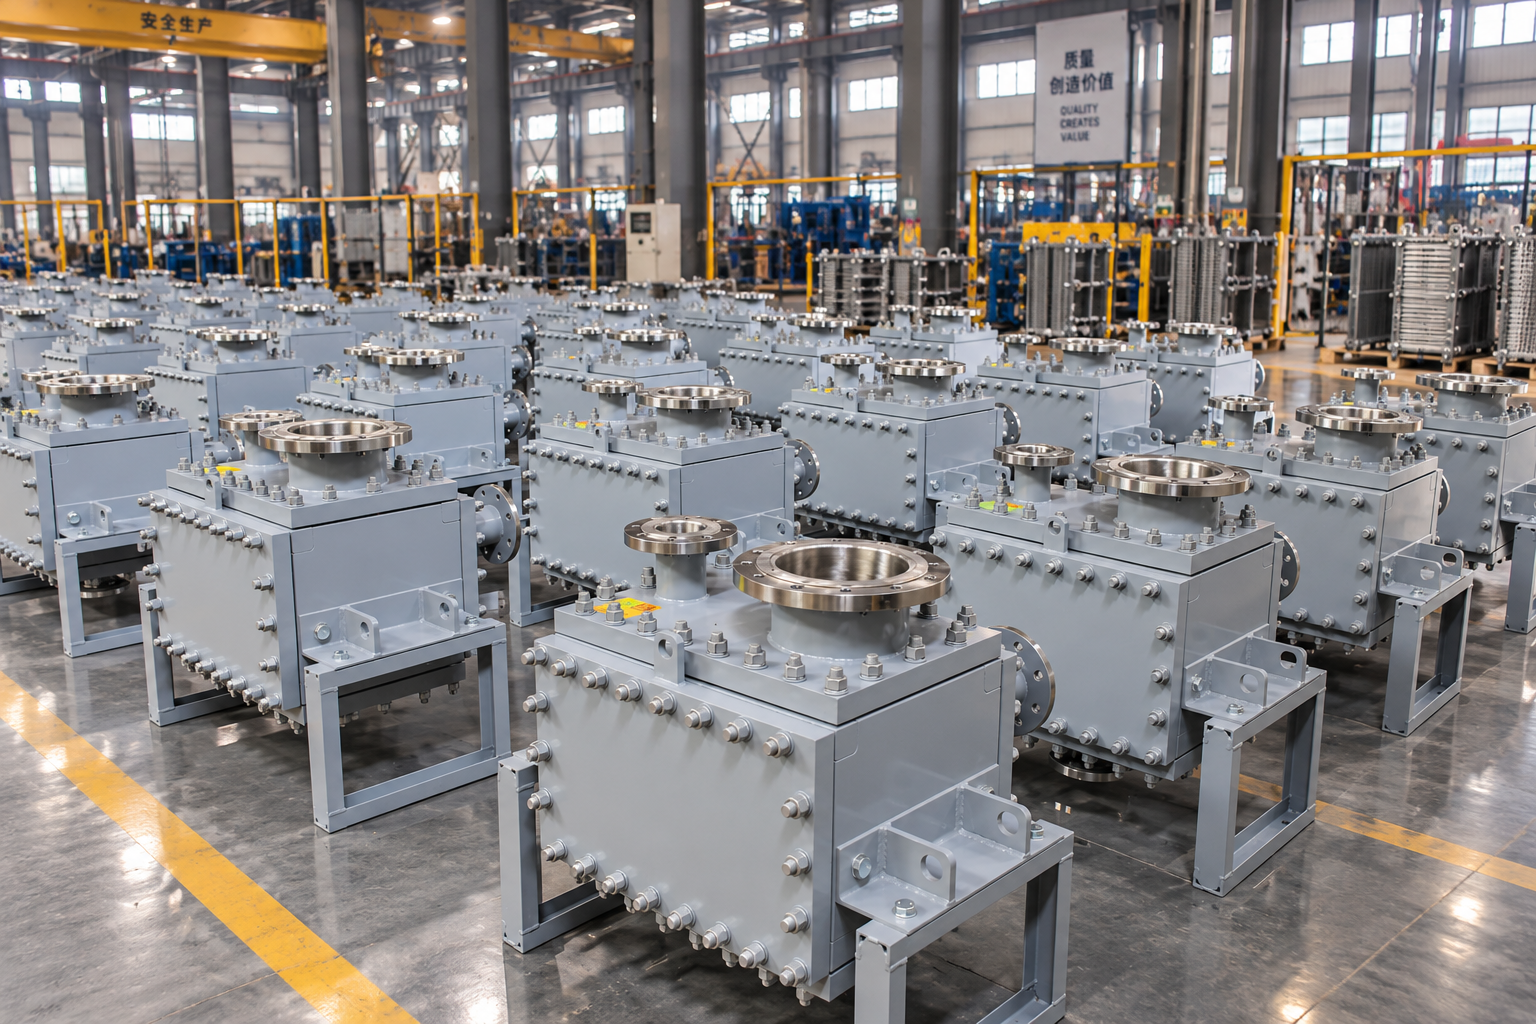
複数の接続およびサポート構成で完成したユニットの生産バッチ。
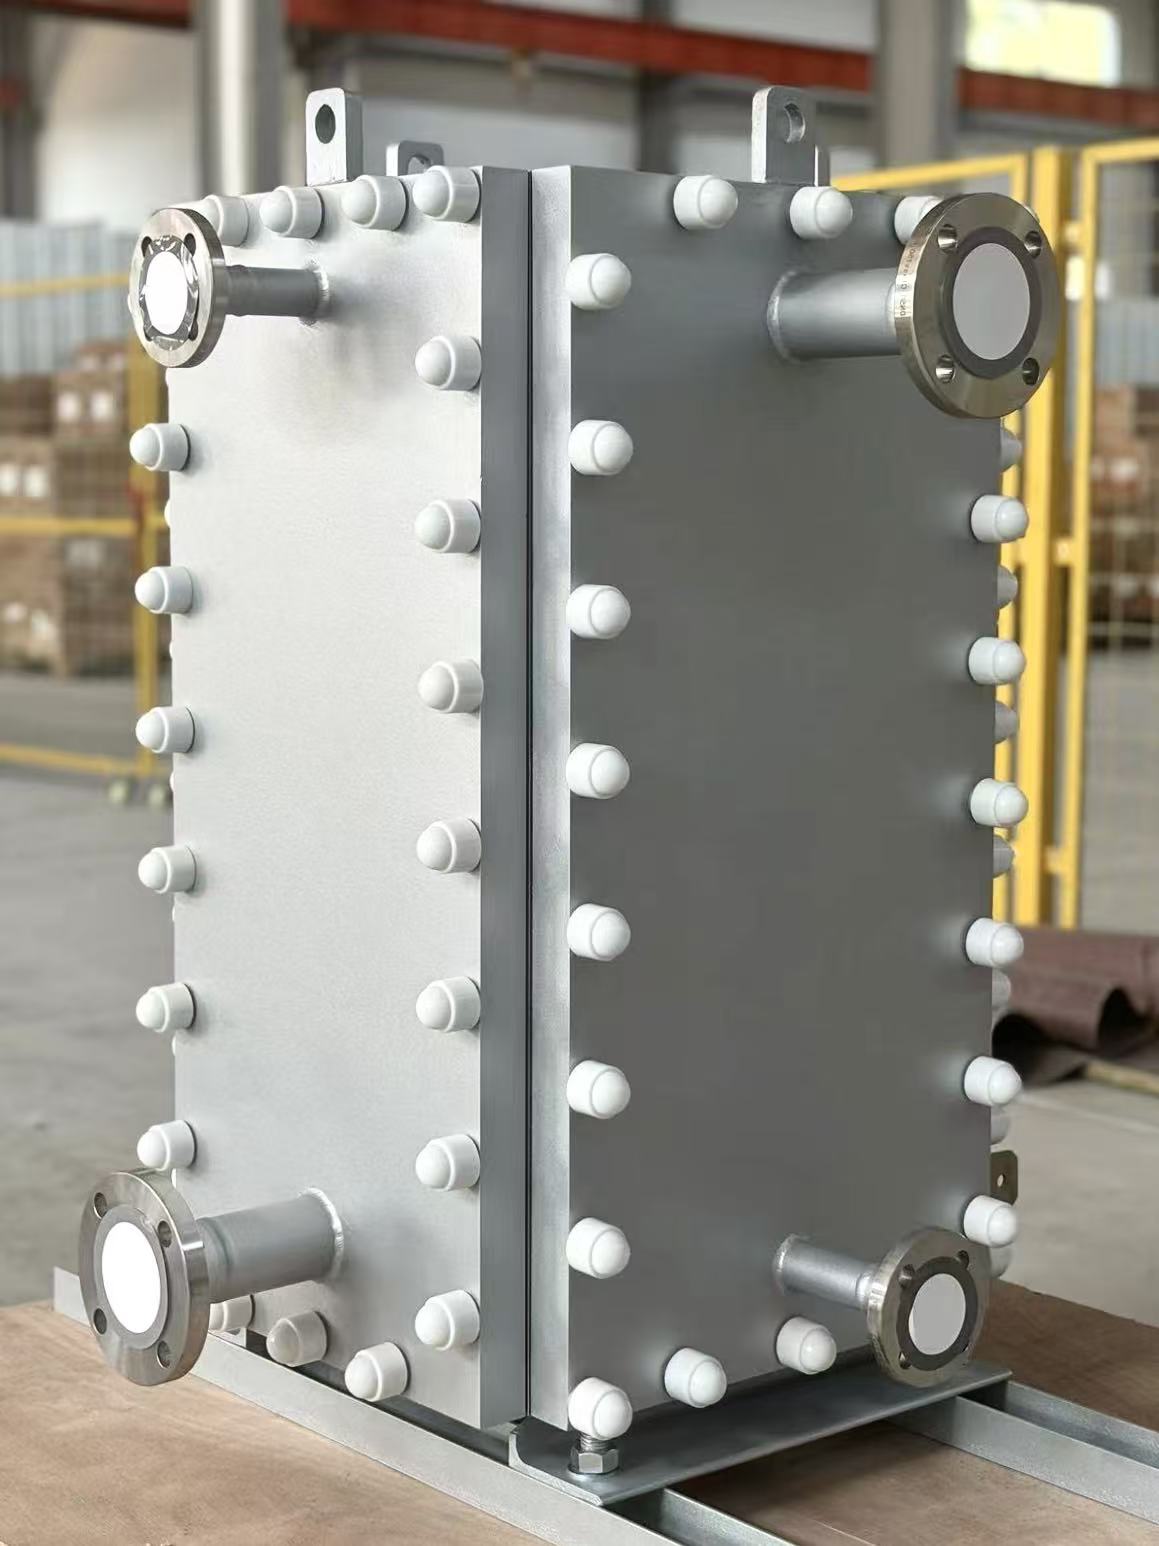
交換用として用意されたコンパクトな4接続ユニット。
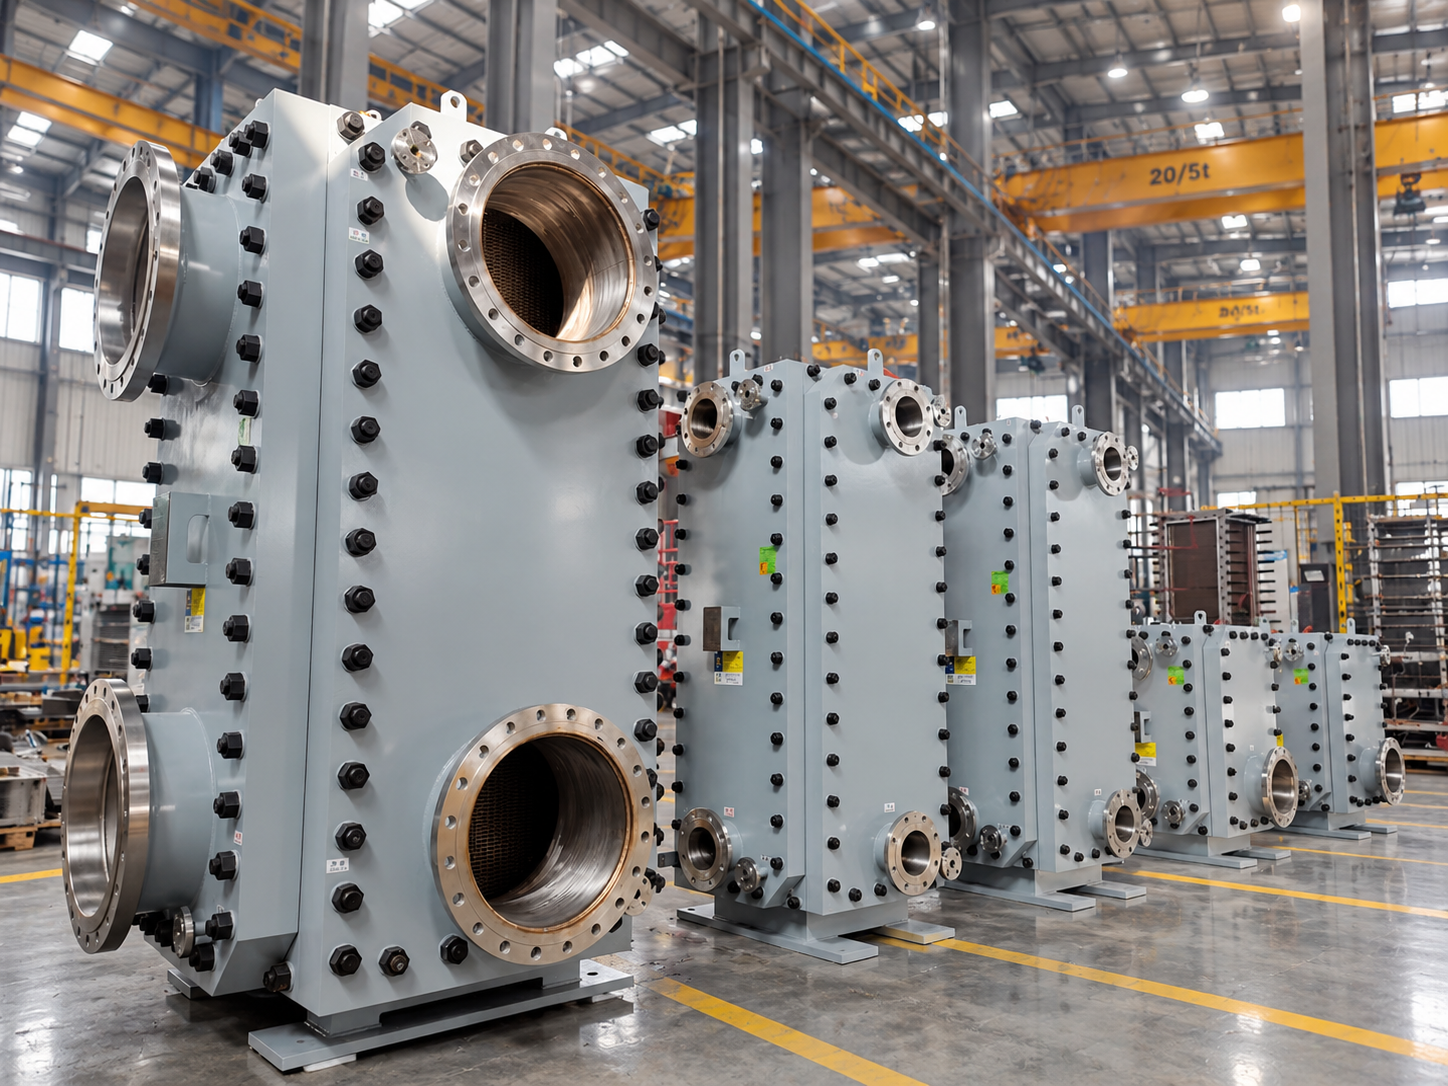
完成した垂直ユニットは、利用可能なサイズと接続直径の範囲を示しています。
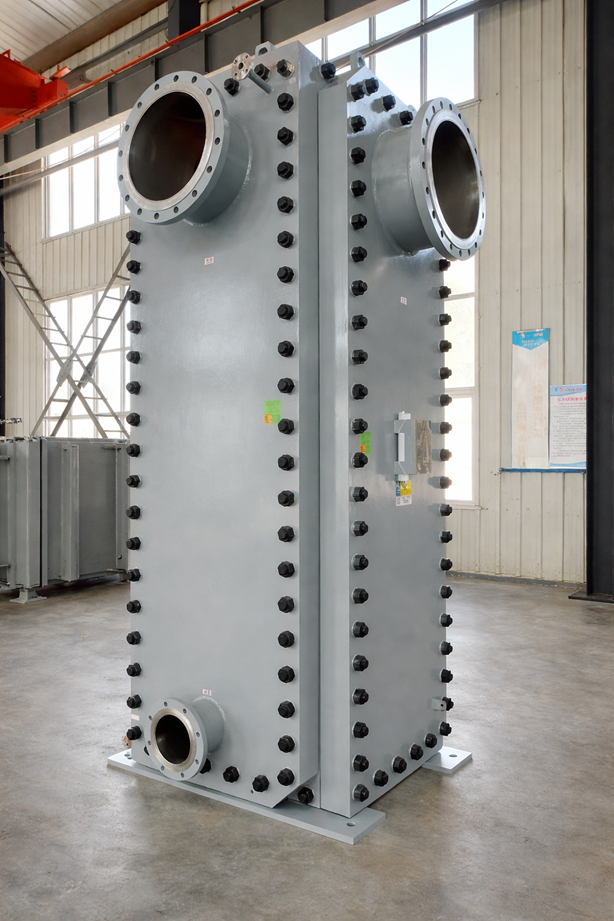
既存の設置エンベロープとノズル配置を中心に構成された背の高い交換用ユニット。
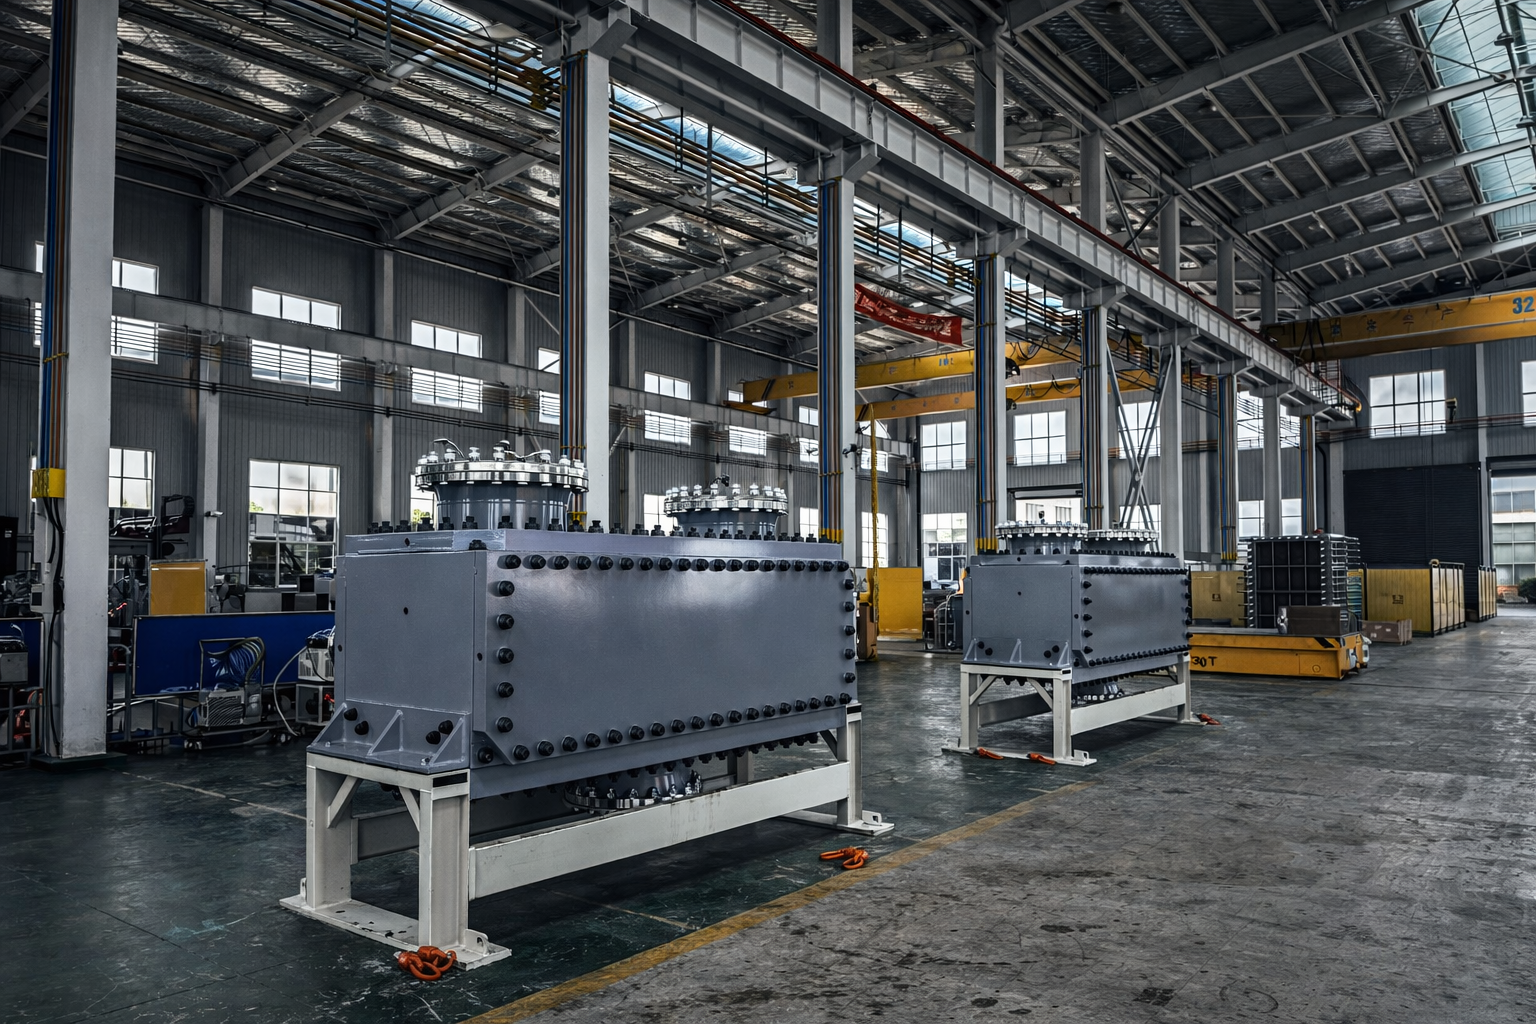
プロジェクト固有の設置要件に対応する構造サポート上の水平ユニット。
プレートと接液部の材料、設計コード、および必要な材料記録に同意します。
プロジェクト範囲内の検査段階、圧力テスト要件、および顧客またはサードパーティの立会ポイントを定義します。
発売前にデータシート、承認図、該当する検査記録、取扱説明書をご確認ください。
自動レーザー溶接は、文書化された PANSTAR 溶接製品の製造プロセスの一部です。プレートの形状、合金、接合部の準備、およびプロジェクトの検査範囲によって、製造要件が定義されます。
プレートの溶接とチャンネルの構造を調べる流体、流量、入口温度と出口温度、動作圧力と設計圧力、許容圧力降下、材料要件の両方を提供します。交換の場合は銘板と配置図を添付してください。
Compabloc コアまたはユニット全体の交換、および K°Bloc のユニット全体の交換について説明します。データシート、図面、動作条件を共有して確認してください。
交換ソリューションを詳しく見る ↗