Soldadura TIG · Arco de argón
Perfil de fusión más amplio en la muestra ilustrada.
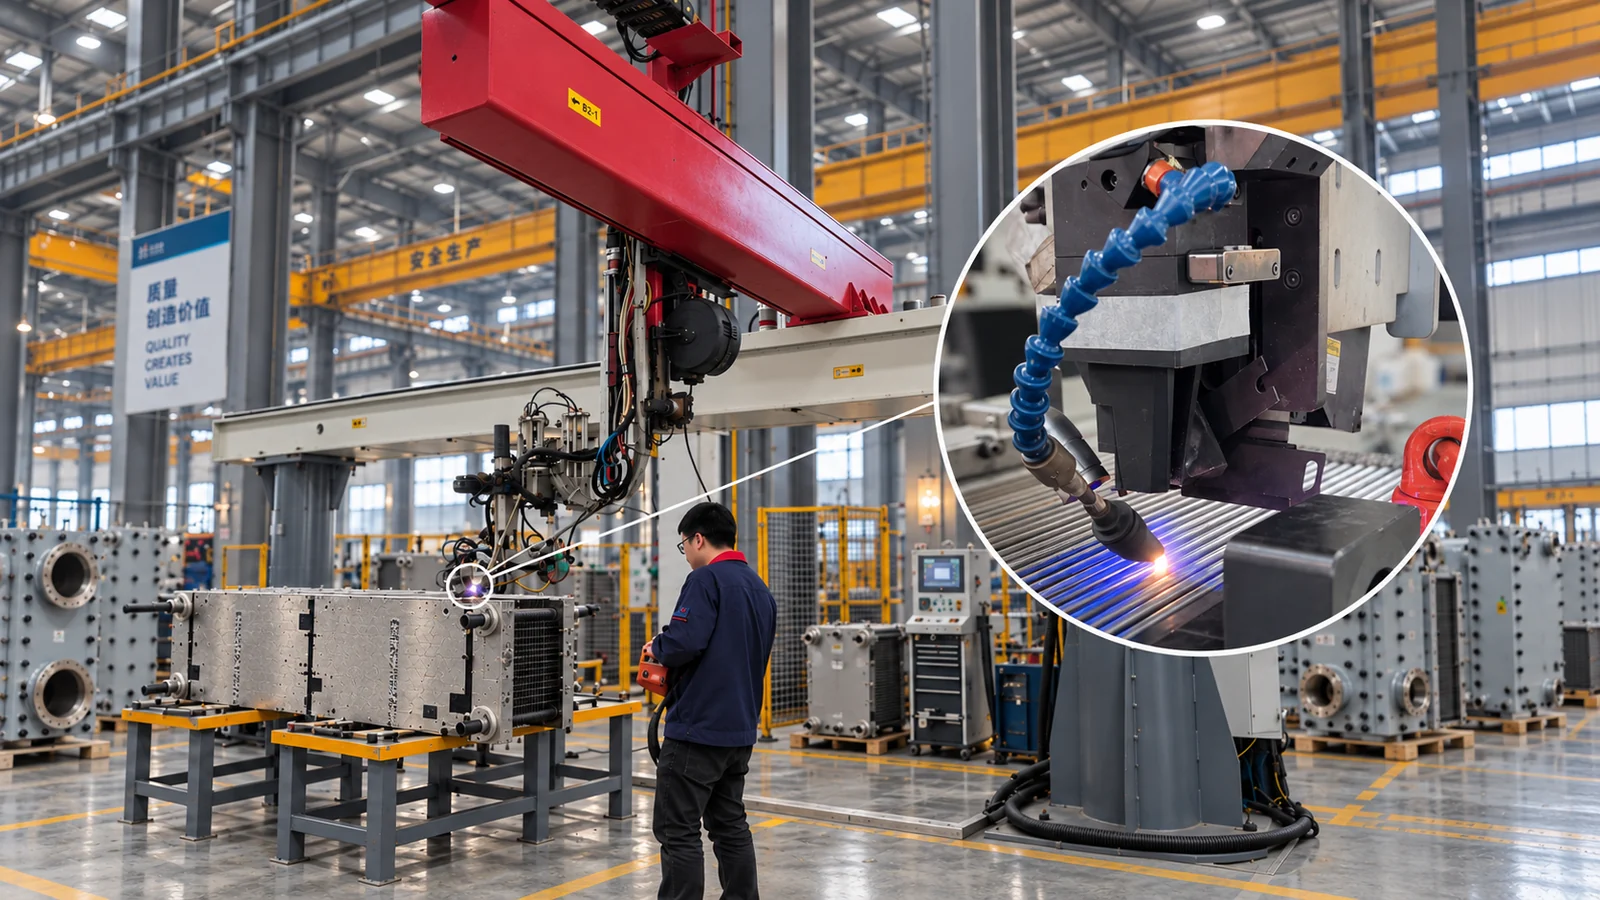
La tecnología PANSTAR HEXCBLOC combina placas formadas de transferencia de calor, paquetes de placas soldadas con láser y canales fríos y calientes separados para tareas de procesos industriales. Las cubiertas de servicio removibles brindan acceso al núcleo soldado para su inspección y limpieza adecuada.
Las corrugaciones prensadas forman la superficie de transferencia de calor y crean pasajes entre placas adyacentes. Los puntos de contacto en el perfil formado sostienen la pila de placas. La geometría de la placa seleccionada define el espacio entre canales y debe compararse con el plano de fabricación aprobado.
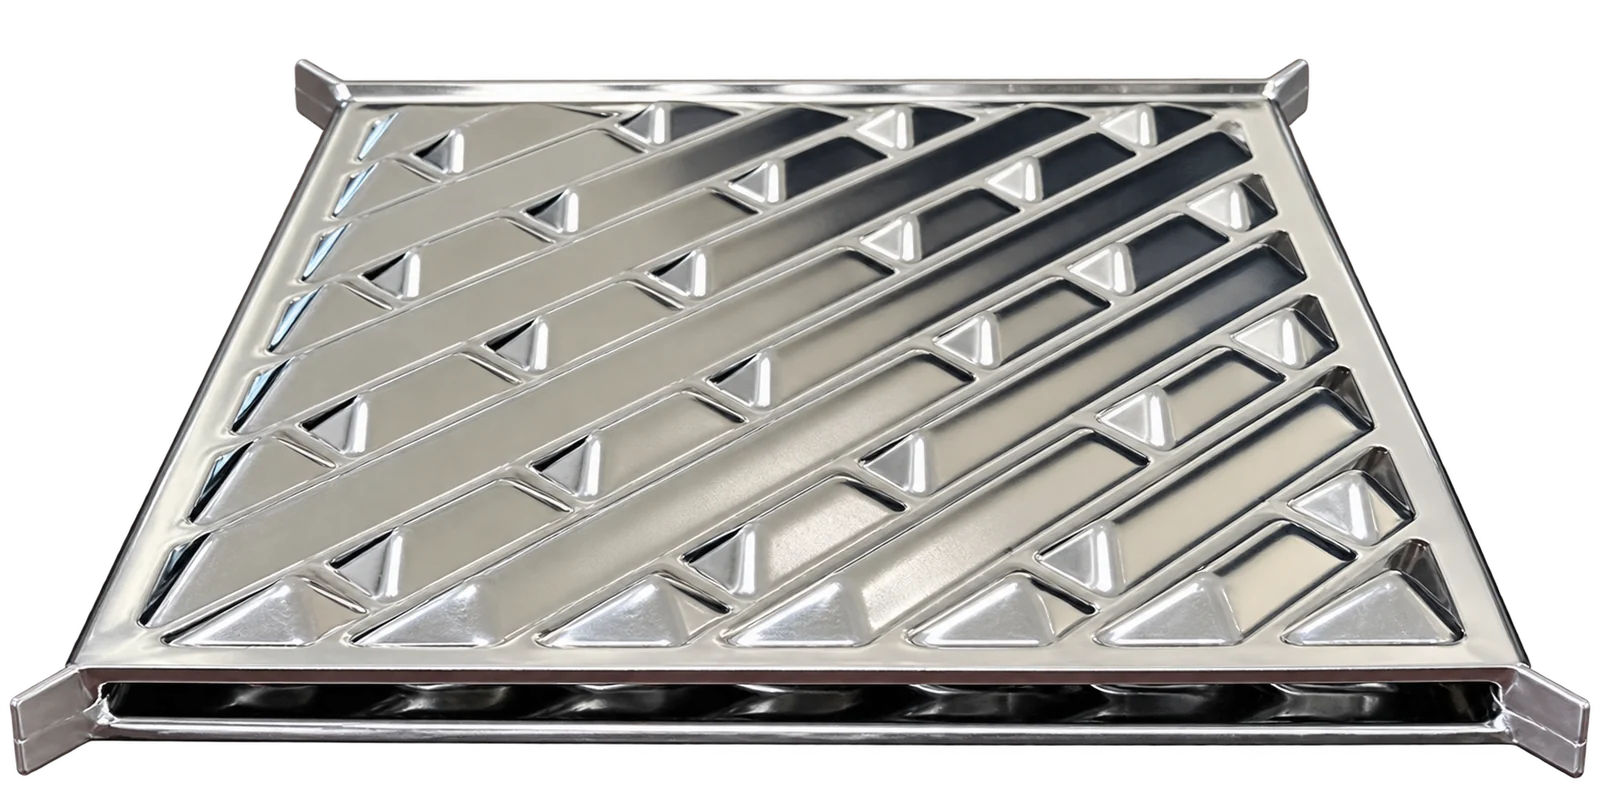
La animación muestra una pila de placas formada con pares de bordes alternos soldados para crear pasajes de flujo frío y caliente separados. Los bordes abiertos conectan cada grupo de canales a su circuito. Ilustra la formación de canales; la disposición de flujo seleccionada sigue el diseño del equipo aprobado.
La soldadura láser sigue la trayectoria de unión seleccionada para sellar los bordes de la placa y construir el paquete de placas. El aporte de calor concentrado puede producir una zona de soldadura estrecha en condiciones de producción controladas. Los resultados repetibles dependen del control y la inspección del proceso.
Perfil de fusión más amplio en la muestra ilustrada.
Perfil de fusión concentrado en la muestra ilustrada.
Un láser enfocado puede concentrar calor en la articulación; El perfil de fusión resultante depende del material, el espesor y los ajustes del proceso.
El aporte de calor localizado puede limitar la zona afectada y la distorsión. Su alcance depende del procedimiento de soldadura, la geometría de la unión y el control del accesorio.
Los parámetros de ajuste y soldadura de la junta se seleccionan para lograr la fusión requerida a través de la junta.
La soldadura láser PANSTAR concentra la energía en la unión para formar una zona de fusión estrecha y profunda. La sección transversal ampliada muestra el perfil del borde de la placa soldada.
Las pruebas de tracción comprueban la unión soldada bajo carga. La muestra que se muestra se fracturó fuera de la zona de soldadura y la soldadura permaneció intacta.
La geometría exacta de la junta debe confirmarse a partir del plano aprobado por el fabricante del equipo que se está evaluando.
Los labios formados se encuentran en una soldadura a tope. La accesibilidad de las juntas, la continuidad de la superficie y la facilidad de limpieza dependen del perfil de placa aprobado, la ejecución de la soldadura y las condiciones de servicio.
Dependiendo de la geometría, las propiedades del fluido y las condiciones de funcionamiento, un receso residual puede influir en la capacidad de limpieza y el comportamiento del depósito. La sección real debe verificarse a partir del plano de producción correspondiente.
La capacidad de limpieza y el comportamiento del depósito dependen de las dimensiones reales del hueco, la composición del fluido, la temperatura, la aleación, la calidad de la soldadura, la velocidad y el método de limpieza. Los esquemas apoyan una discusión de ingeniería; no establecen la construcción o el desempeño de una unidad específica de terceros.
El esquema alternativo con extremos soldados es ilustrativo. No es una sección de producción verificada para un producto específico de terceros. Los esquemas no están a escala y no muestran campos de flujo calculados.
Referencias técnicas: Alfa Laval · Soldadura C · Alleima · Corrosión por fisuras
Las placas formadas individuales se sueldan en canales y luego en el núcleo de transferencia de calor, manteniendo separados los dos circuitos de fluido. Los cabezales, paneles y sellos externos completan el conjunto; Las cubiertas removibles brindan acceso de servicio sin separar las placas soldadas. Se debe evaluar la contención de presión para todo el conjunto aprobado.
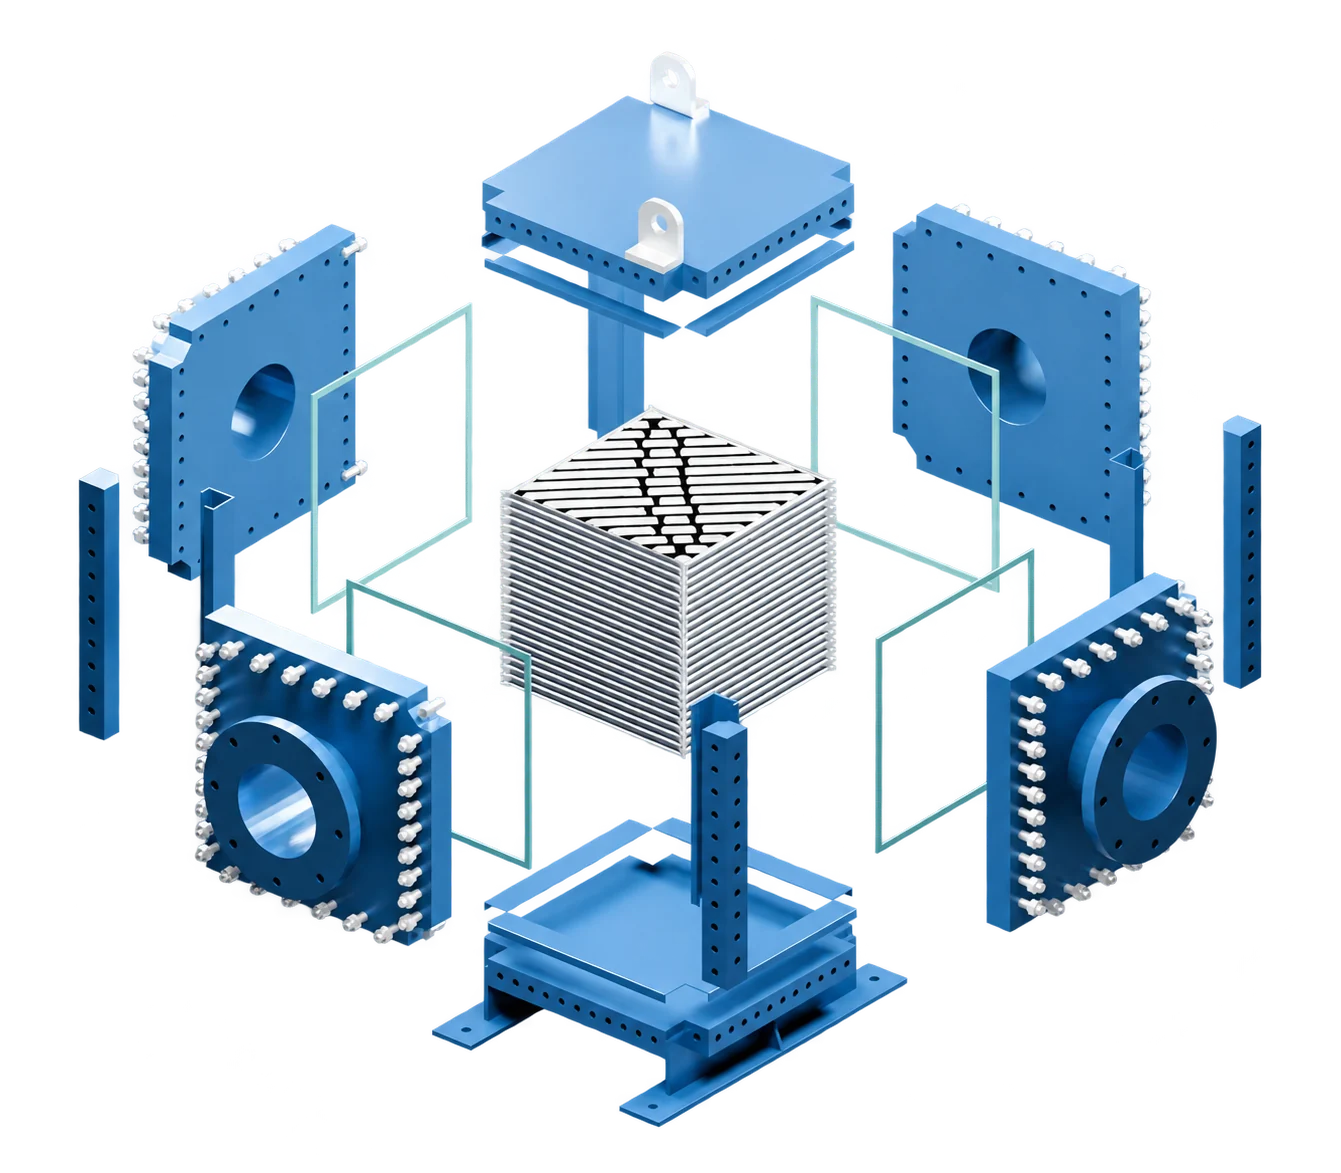
Cambie entre vistas ensambladas, despiezadas y de flujo. Los caminos naranjas identifican el circuito caliente y los caminos azules el circuito frío en canales adyacentes. Este esquema ilustra la configuración mostrada, no la velocidad o temperatura calculadas; El arreglo seleccionado sigue el diseño del proyecto.
Las cubiertas removibles exponen los grupos de canales para su inspección y limpieza mecánica adecuada mientras el paquete de placas permanece soldado. Deje espacio para retirar la cubierta, limpiar las herramientas y levantarla; Inspeccione los sellos del panel antes de volver a ensamblar.
El método de limpieza depende del tipo de suciedad, la dureza del depósito, el fluido del proceso, el acceso al canal y los procedimientos operativos. El acceso mecánico no significa que todos los depósitos puedan eliminarse mecánicamente.