Werkzeuge, Schweißen und Entwicklung in einer Fertigungsorganisation.
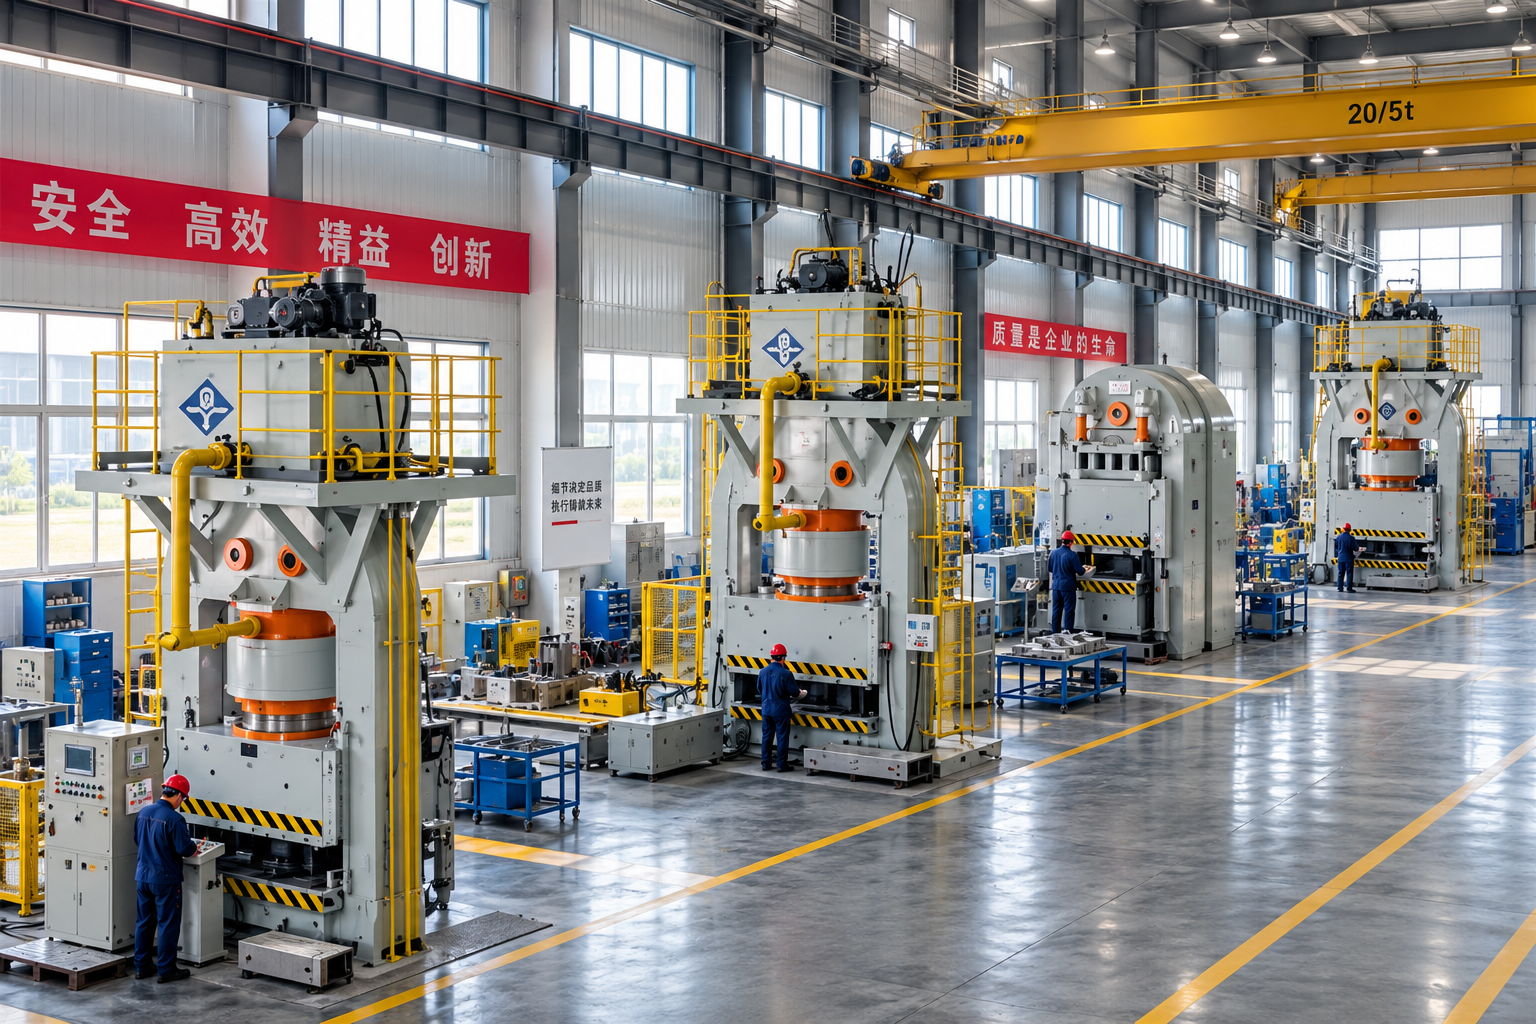
Der Standort Yangzhou kombiniert Plattenbearbeitung, Pressen und Schweißmöglichkeiten. PANSTAR berichtet auch über eine hauseigene thermische Testeinrichtung für die Produktentwicklung.
No. 3, Jinyuan Road, Anyi Industrial Park, Baoying, Yangzhou, Jiangsu, China
PRODUKTIONSAUSRÜSTUNG
Ausrüstung, Vorrichtungen und Fertigung.
Nähere Ansichten der Produktionsstationen, die in den Wärmetauscher-Fertigungsprozessen von PANSTAR verwendet werden.
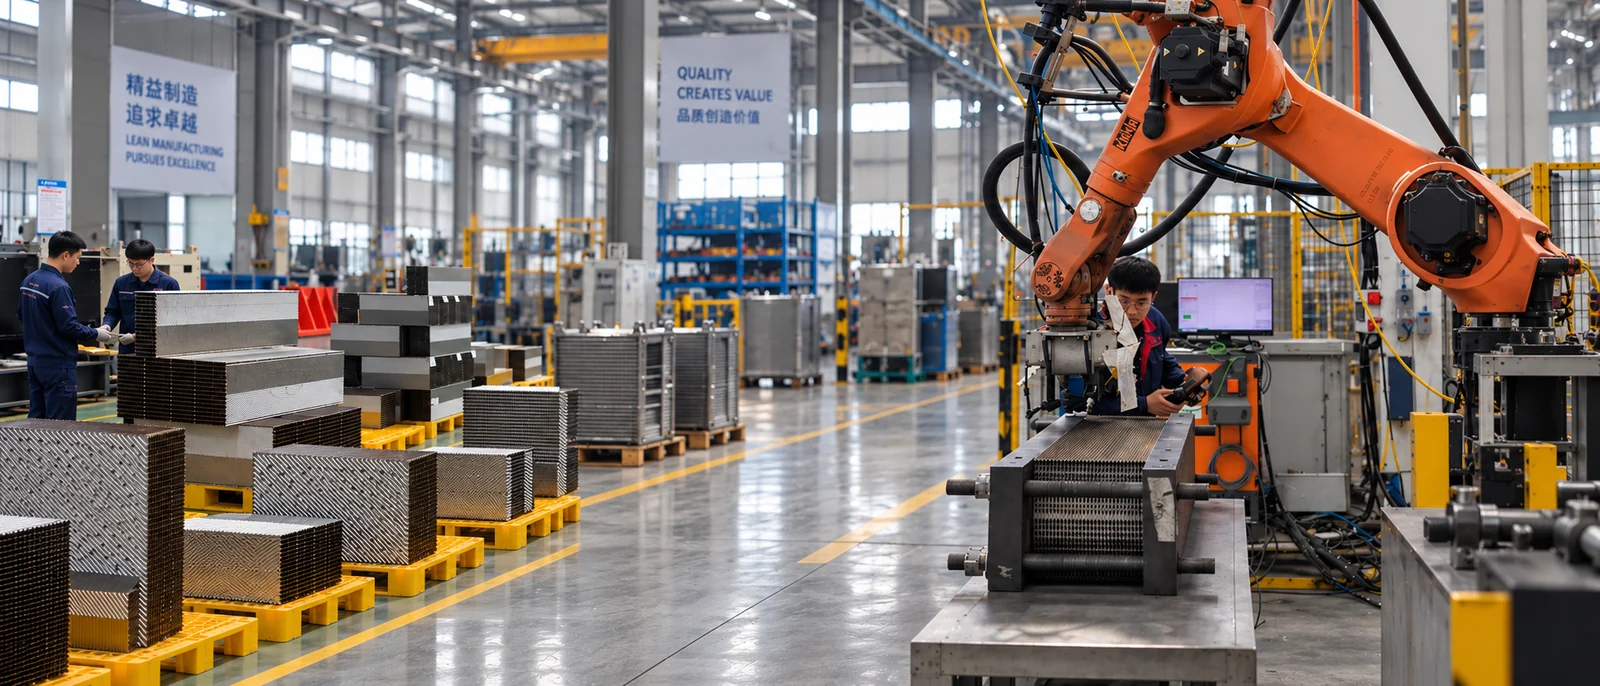
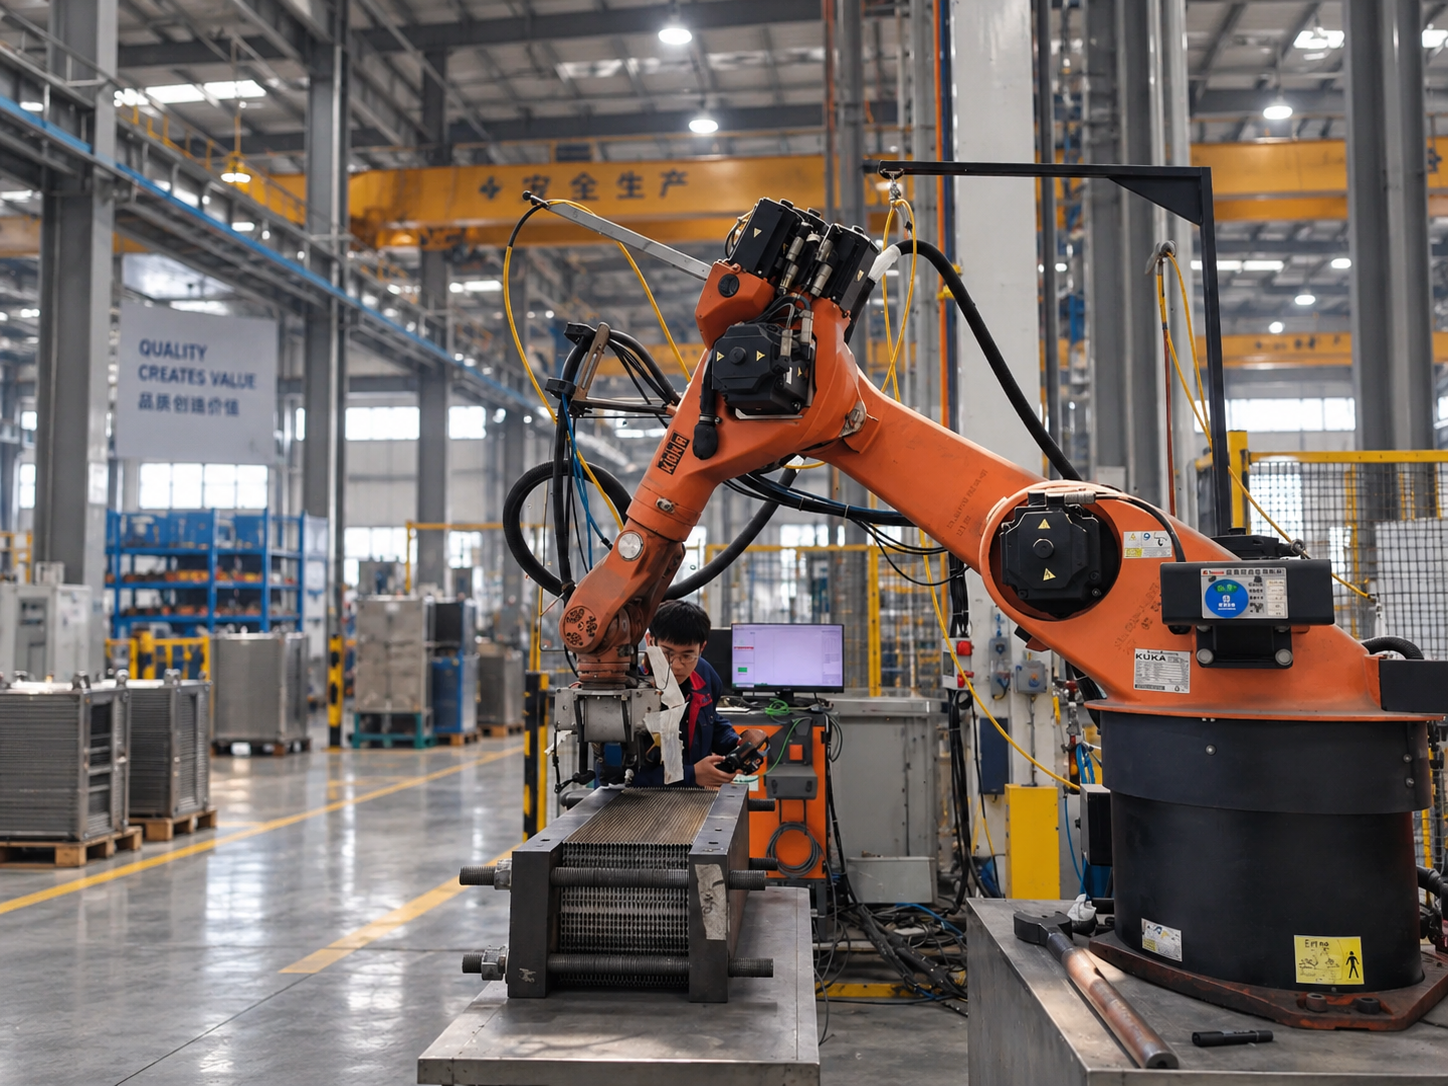
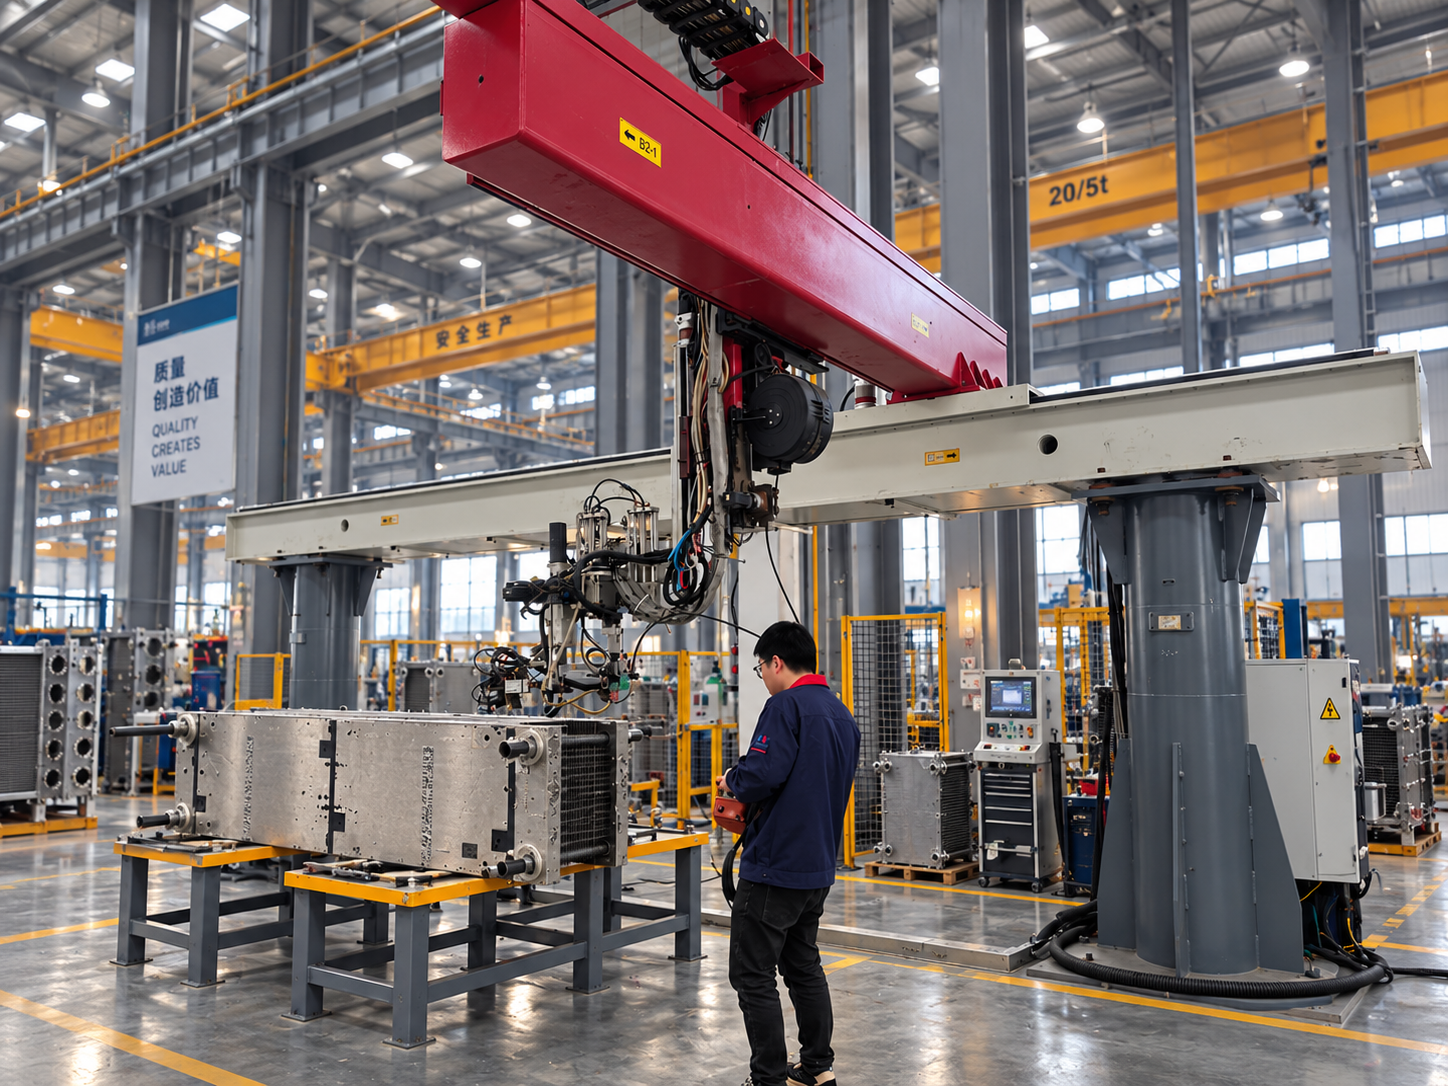
Roboter-Produktionsstation
Ein Roboter und eine Vorrichtung positionieren das Werkstück um eine Plattenbaugruppe.
Brückenkran-Ausrüstung & Vorrichtungen
Eine eingespannt Platte unterhalb der am Portal montierten Produktionsausrüstung.
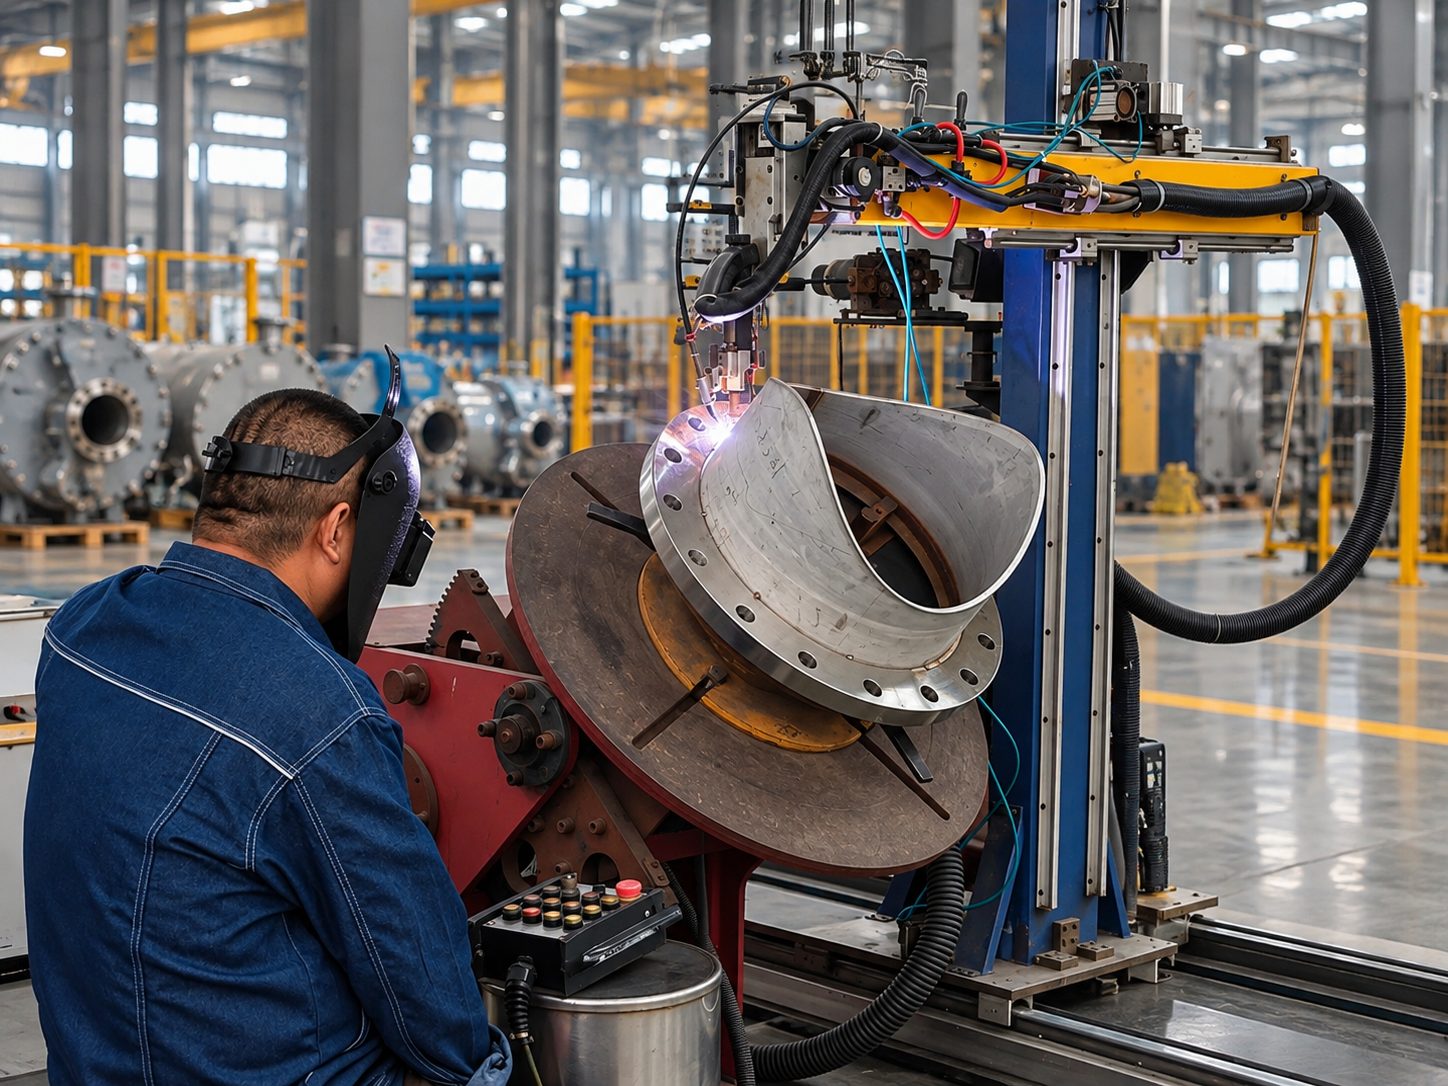
Anschlussfertigung
Eine Flanschverbindung, die für das Schweißen in der Werkstatt positioniert ist.
HERSTELLUNGSKAPAZITÄTEN
Die Arbeit hinter dem geschweißten Block.
01 / Plattentechnik & Formung
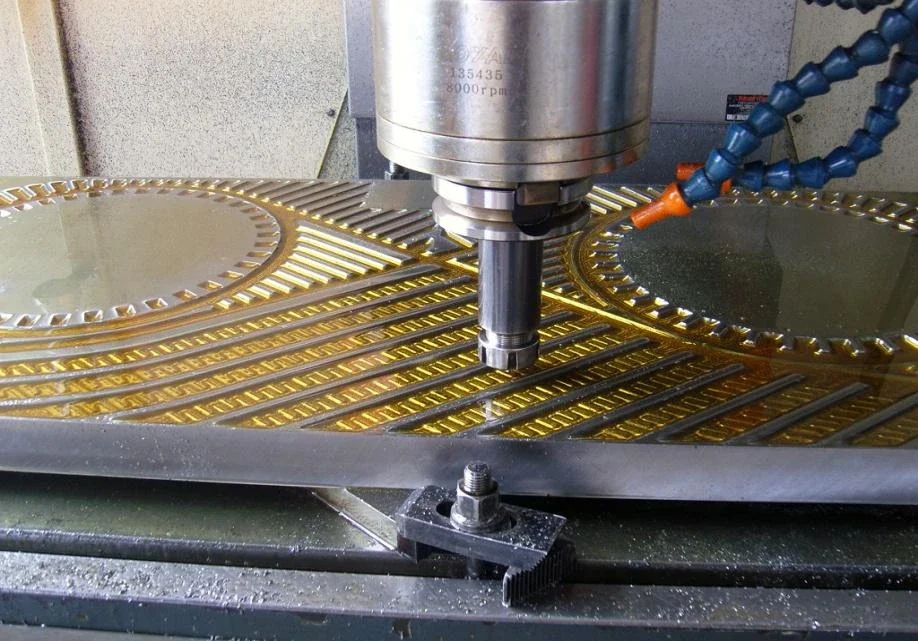
Plattenwerkzeuge & -formung
PANSTAR verfügt über hausinterne Formenbau- und Bearbeitungsmöglichkeiten, unterstützt von speziellen Plattenpressen. Die Werkzeuge bestimmen die Erhebung und Kantenform, bevor die Platten zu einem verschweißten Kern werden.
02 / Automatisierte Schweißgeräte
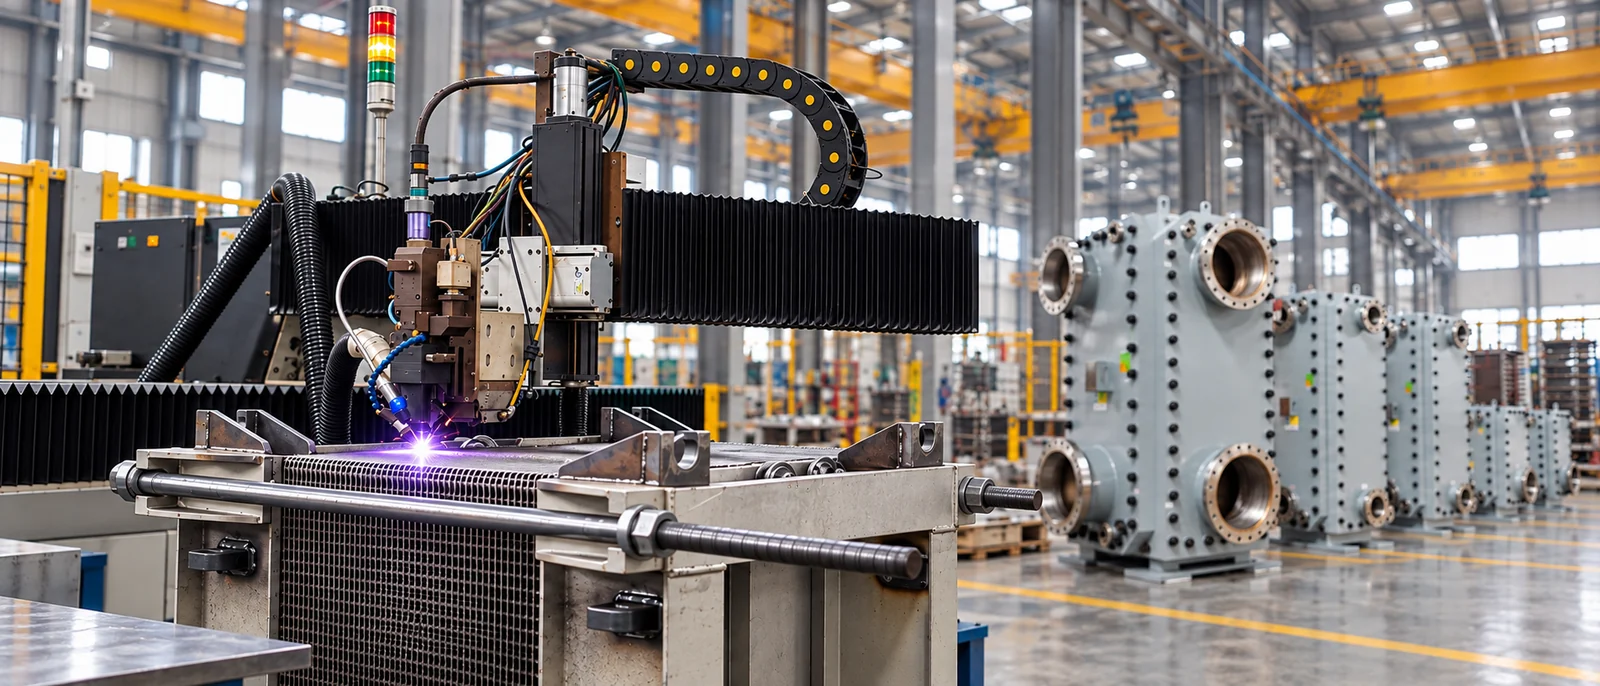
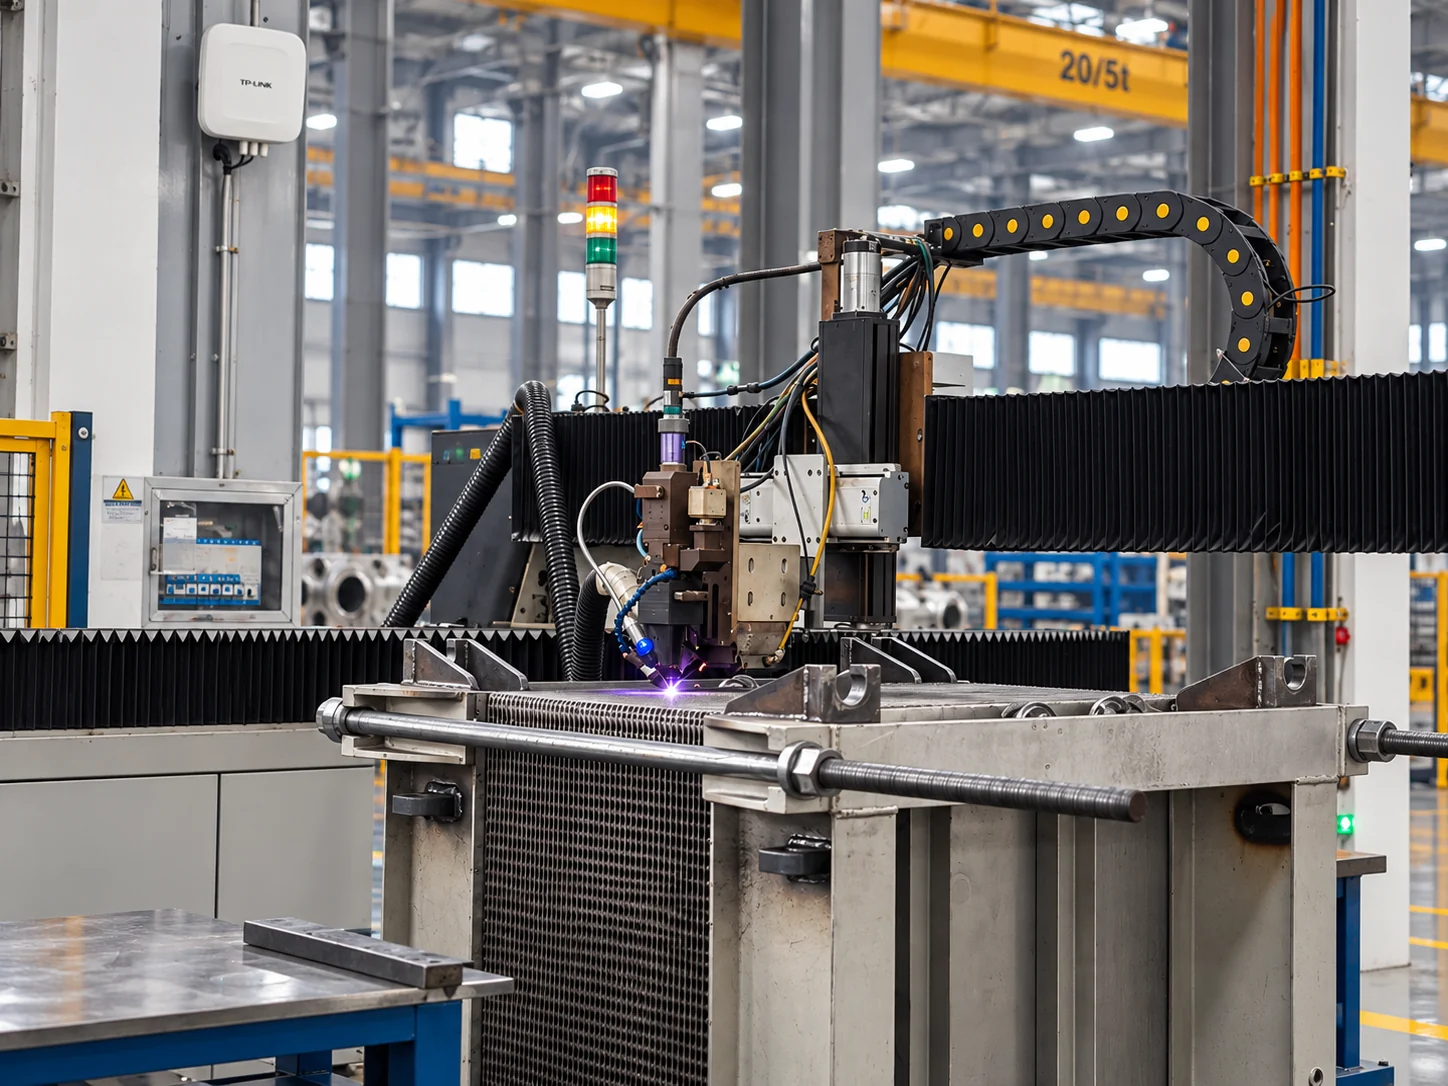
Automatisches Schweißgerät
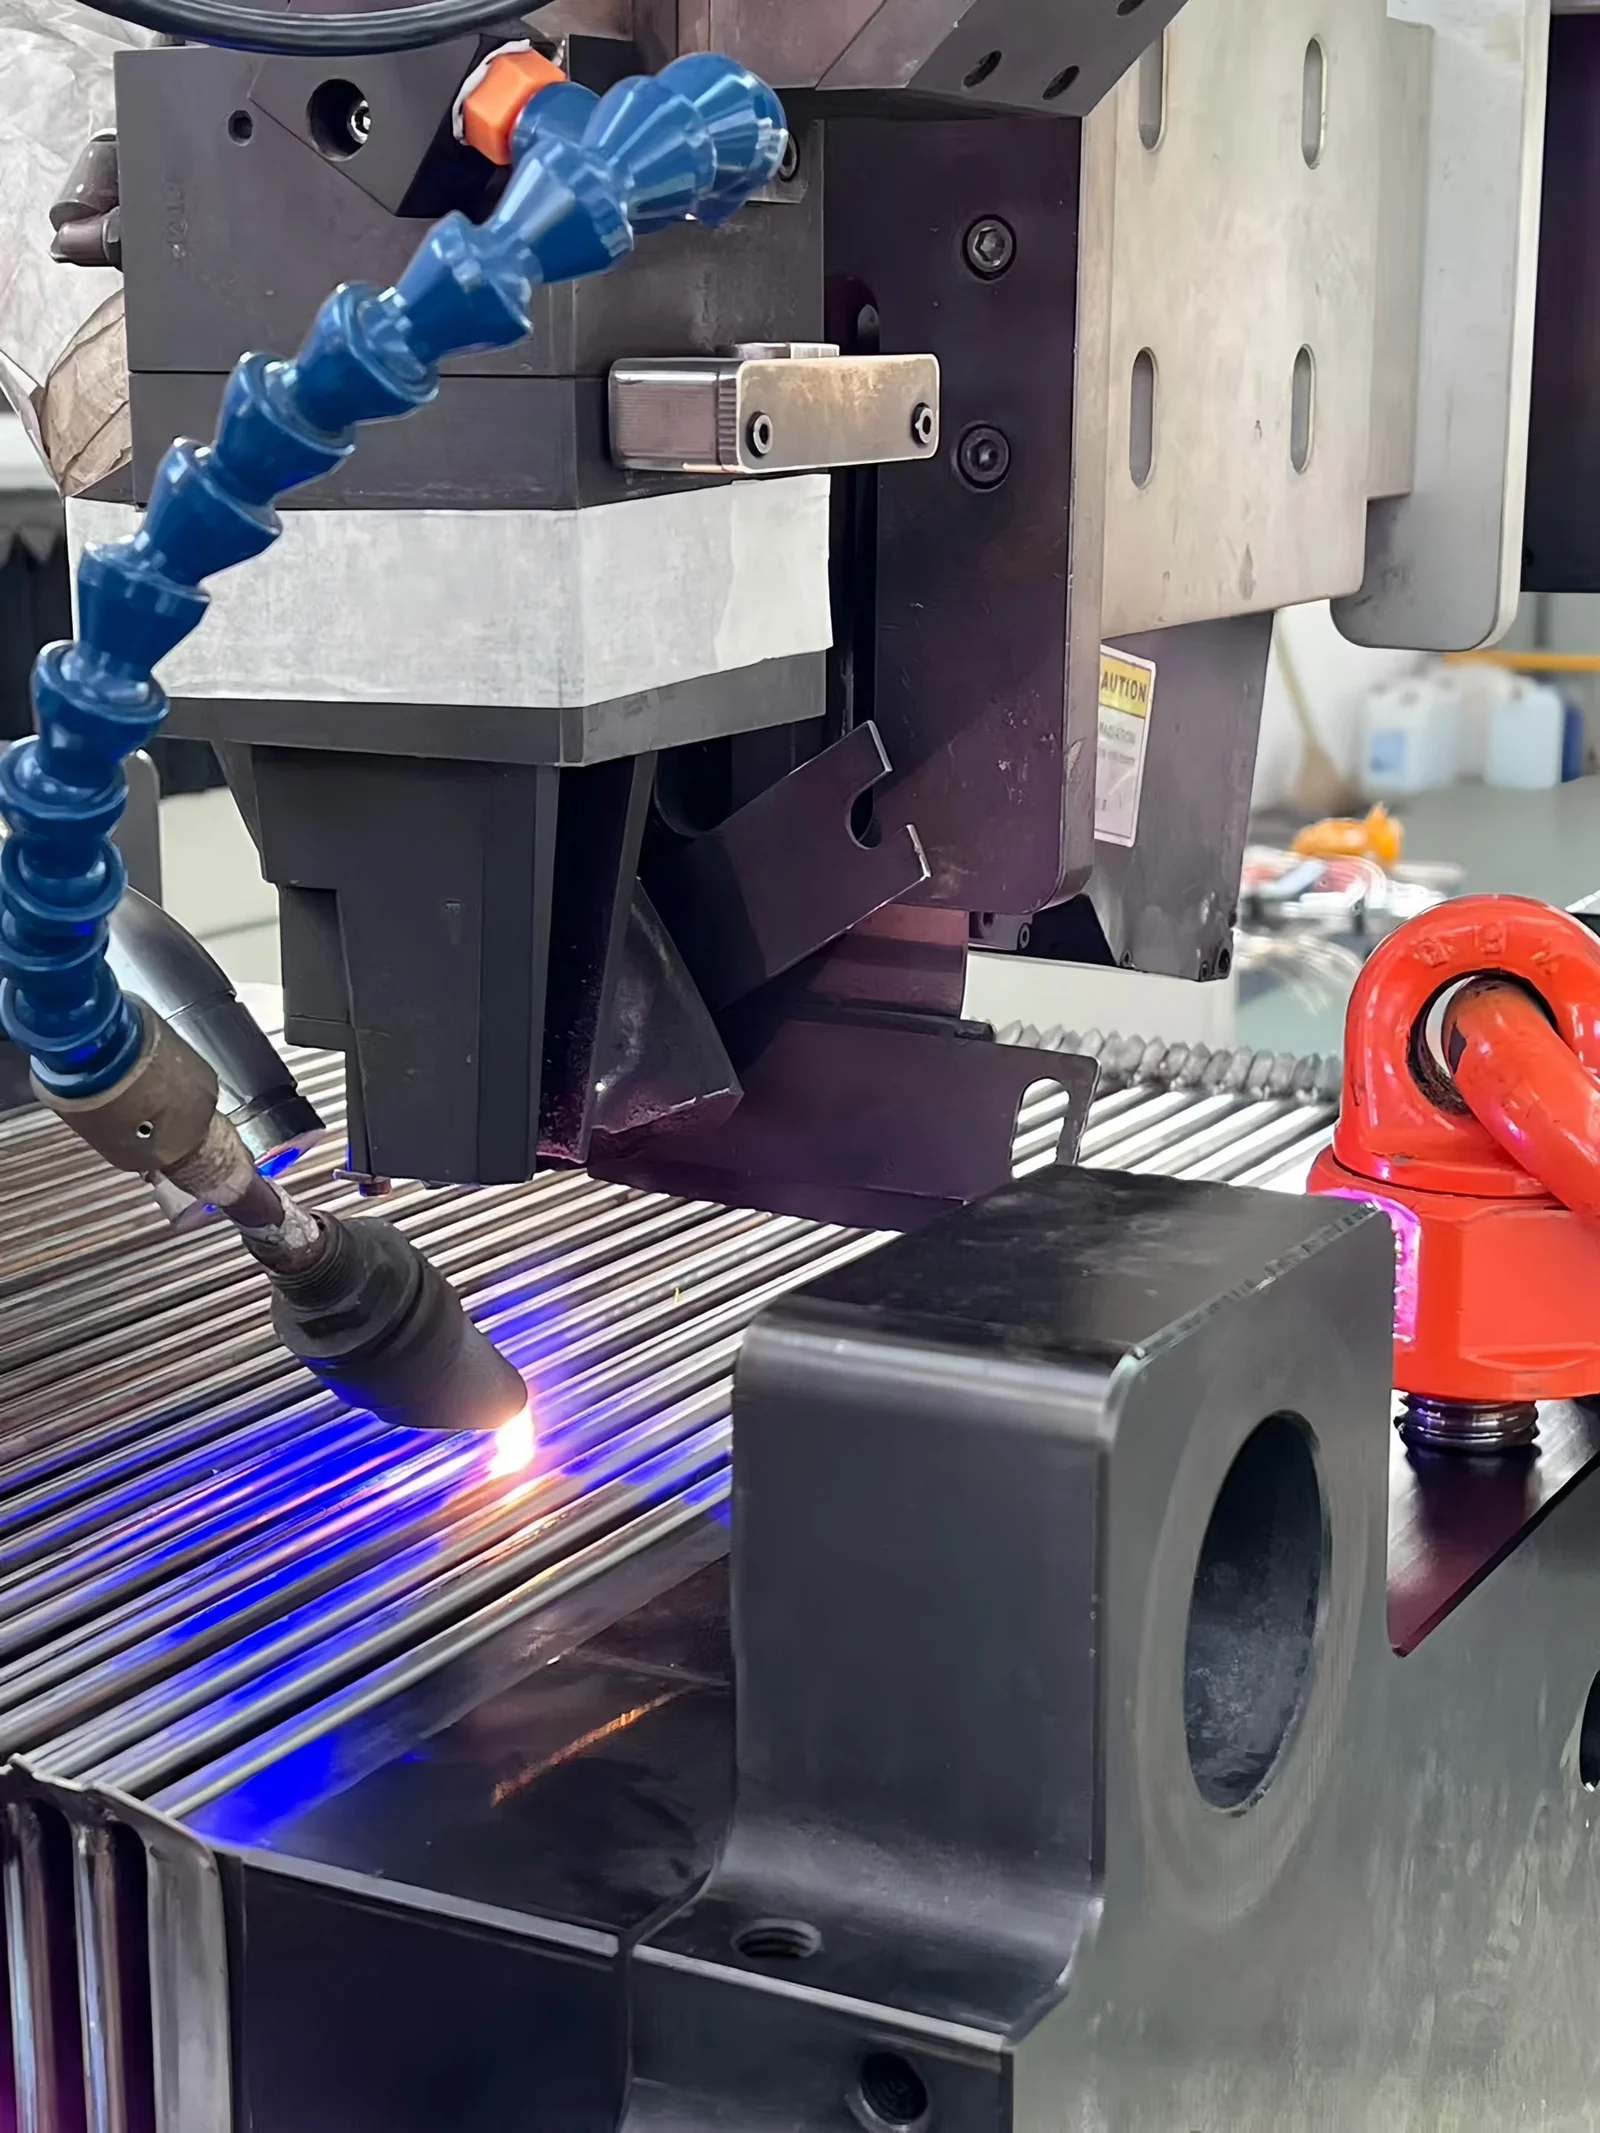
Laserschweißlinien unterstützen die Produktion geschweißter Wärmetauscher. Durch kontrolliertes Positionieren werden die Plattenkanten zusammengeführt, um wiederholbares Schweißen entlang der Kanalgrenzen zu ermöglichen.
03 / Schweißen des Plattenpakets
Schweißen des Plattenpakets
Benachbarte Platten werden entlang abwechselnder Kantenpaare verbunden, um zwei separate Kreisläufe zu schaffen. Die schmalen geschweißten Kanten lassen die geformten Durchlässe für den Durchfluss offen.
04 / Blockmontage
Blockbaugruppe
Der geschweißte Kern ist vom Rahmen und verschraubten Seitenplatten umschlossen. Anschlüsse und interne Strömungsanordnungen sind für den ausgewählten Betrieb und die Installation konfiguriert.
IM KERN
Echte Platten. Offene Kanäle.
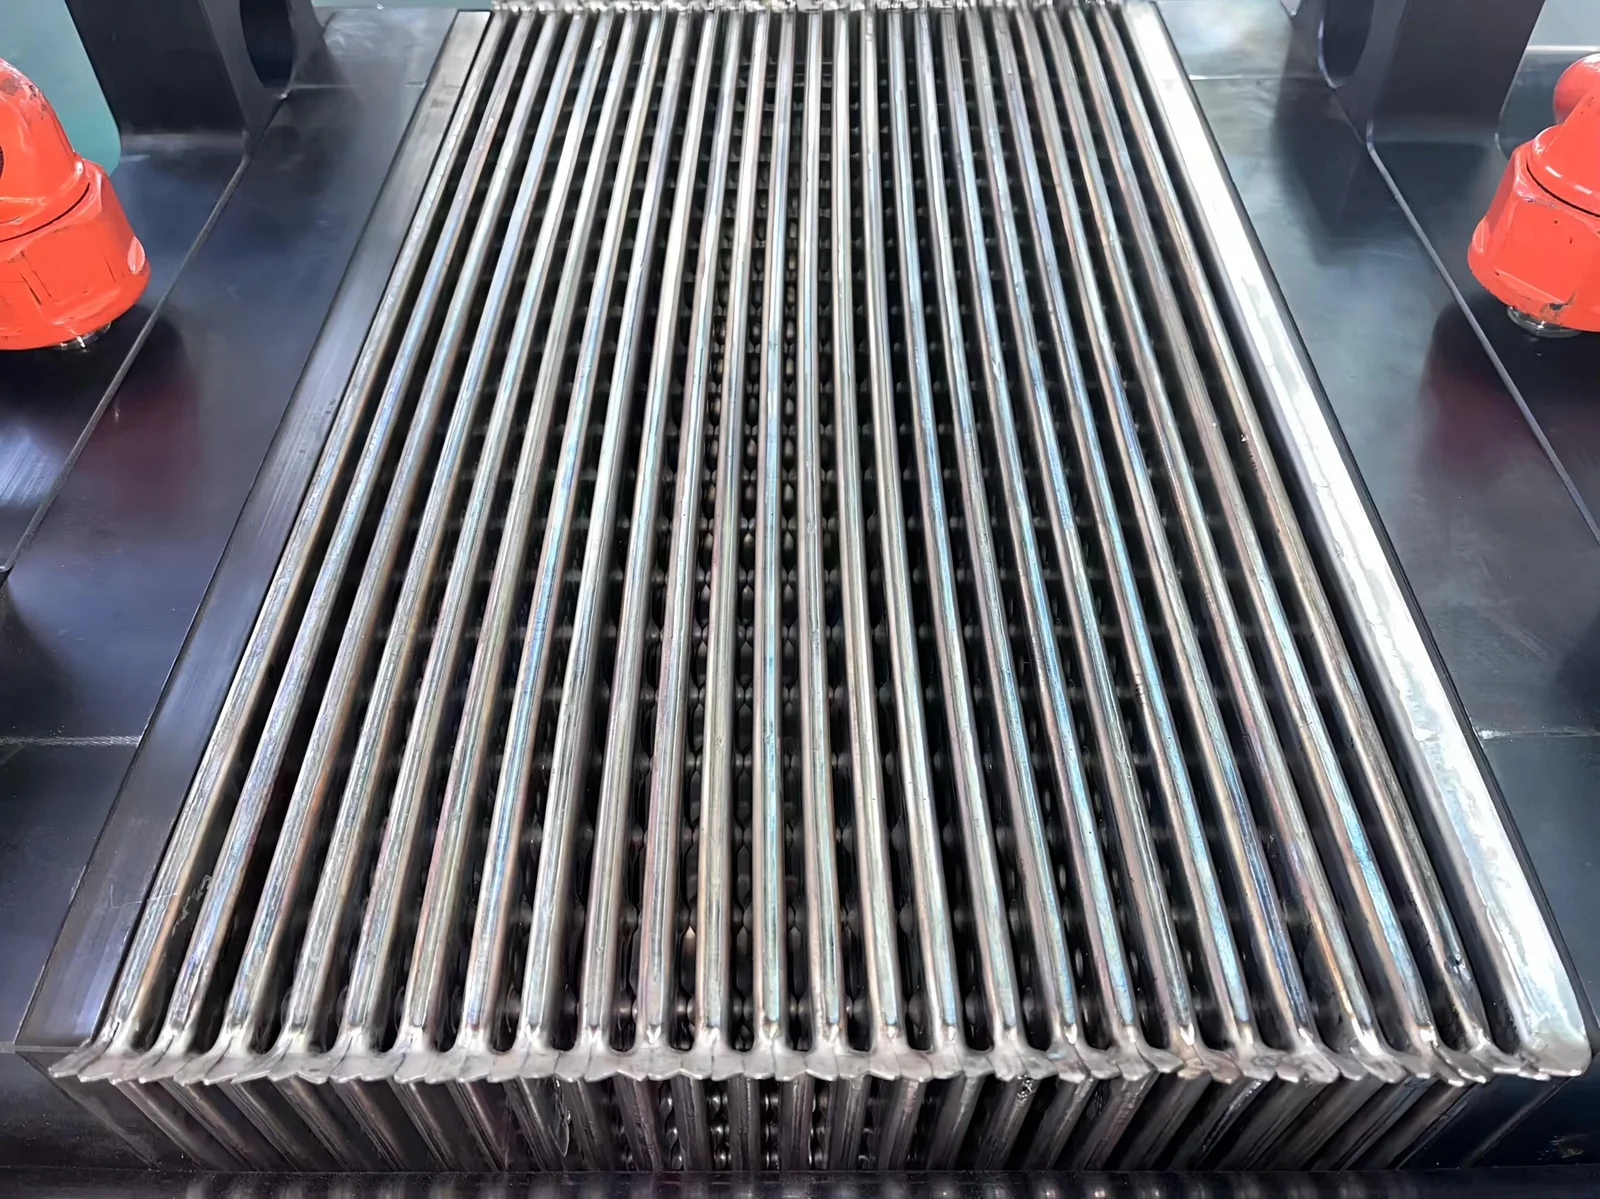
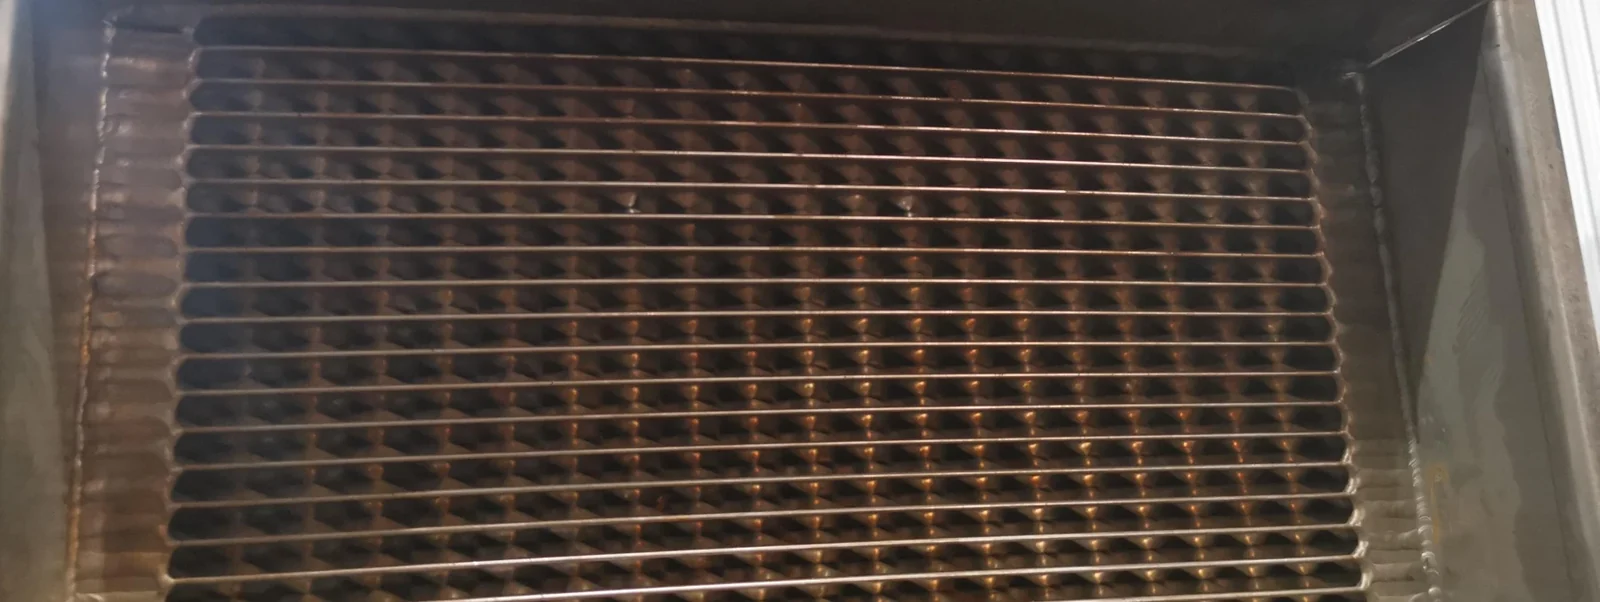
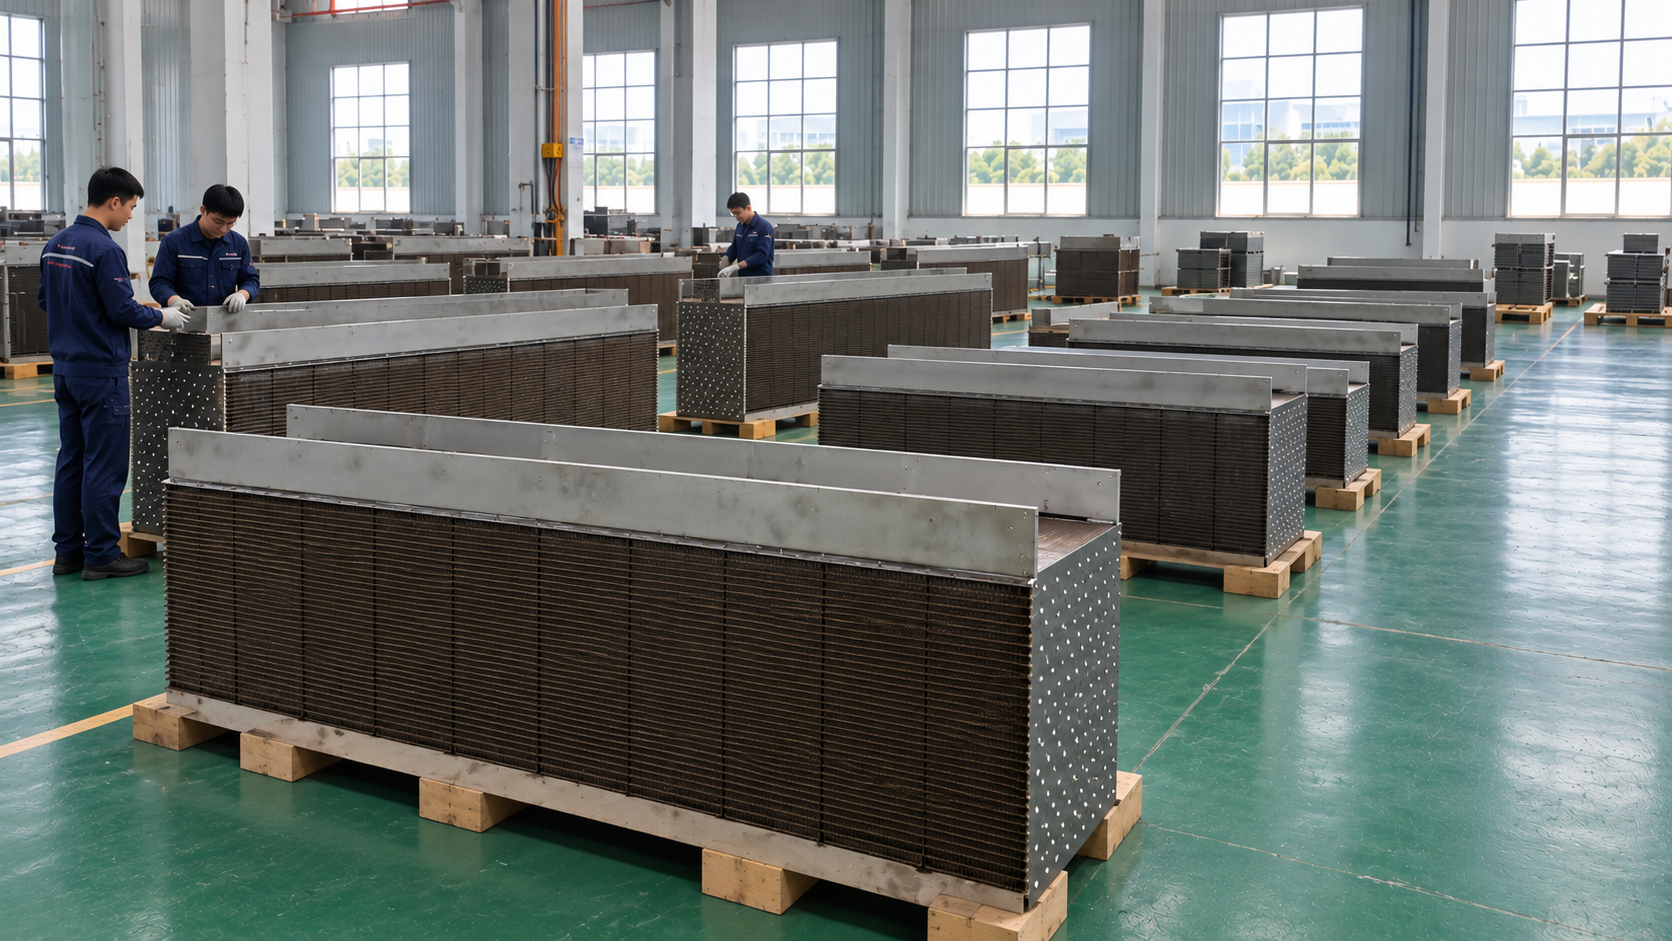
Nahaufnahmen der Produktionsfotografien zeigen die geformten Plattenoberflächen und die Kanalöffnungen eines geschweißten Kerns. Abnehmbare Seitenteile ermöglichen den Zugang zu den Kanalgruppen für Inspektion und Reinigung.
Geformte PlattenoberflächenKanaleingänge im geschweißten Kern
ECHTES WERKSTATTPROTOKOLL
Von der Plattenformung bis zum Versand.
Diese Produktionsfotos zeigen echte Herstellungs-, Prüf- und Lieferphasen – nicht nur die fertige Ausrüstung.
01
Ausrüstung zum Plattenpressen
Dedizierte Pressen und Werkzeuge bilden die Plattengeometrie, die im geschweißten Wärmeübertragungskern verwendet wird.
02
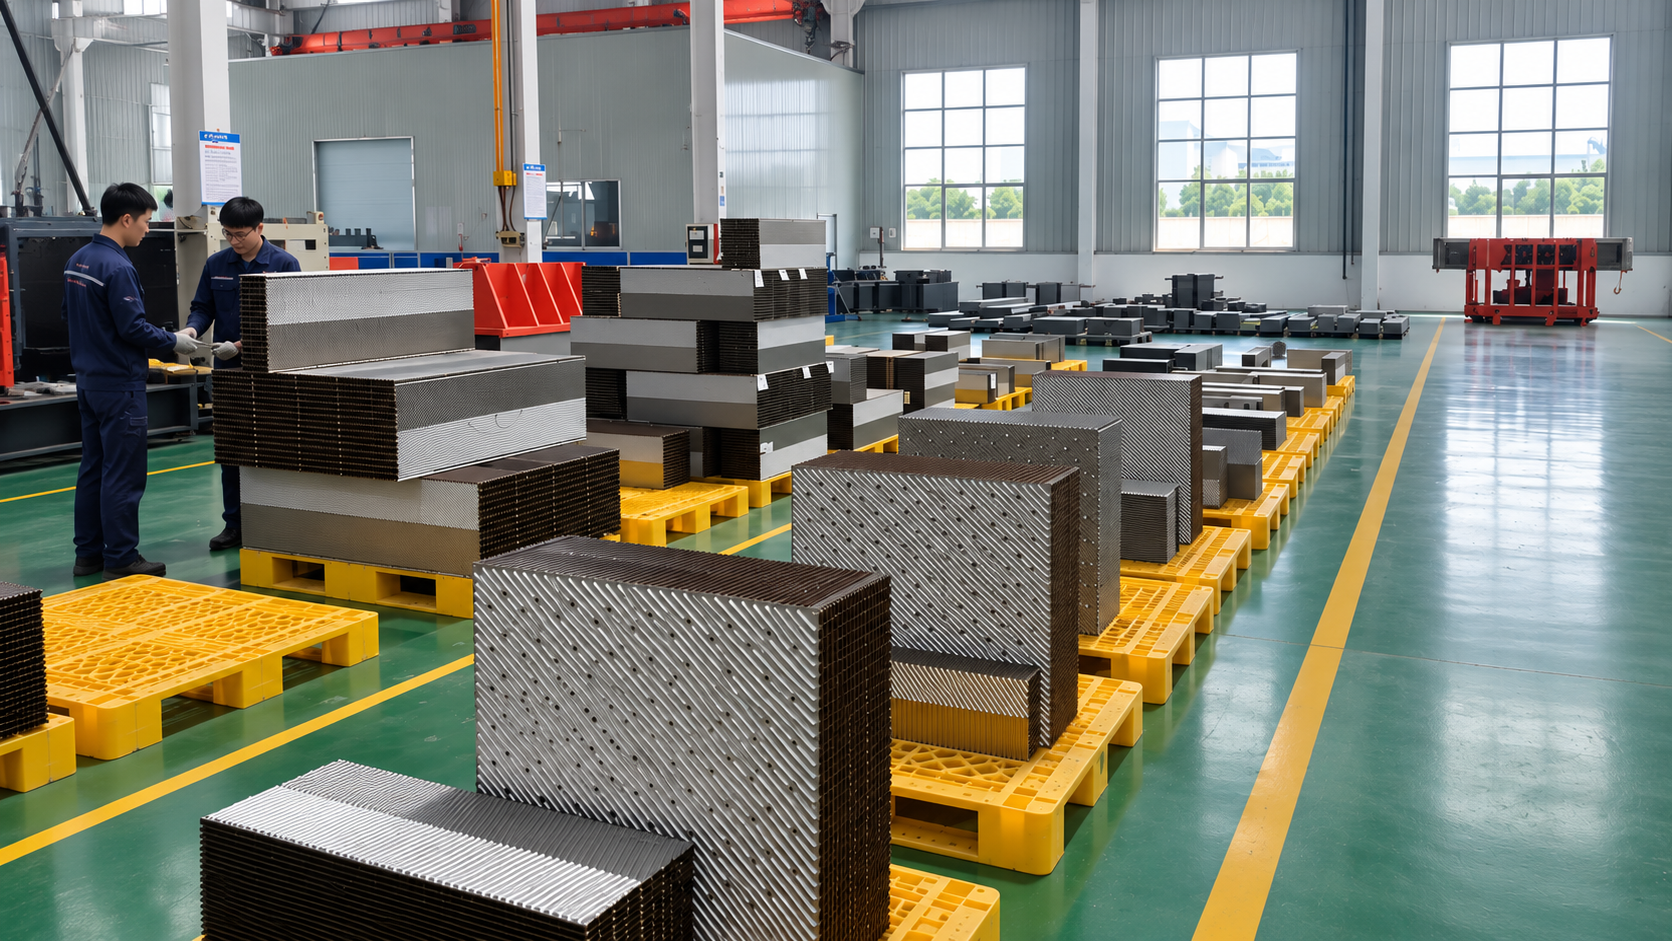
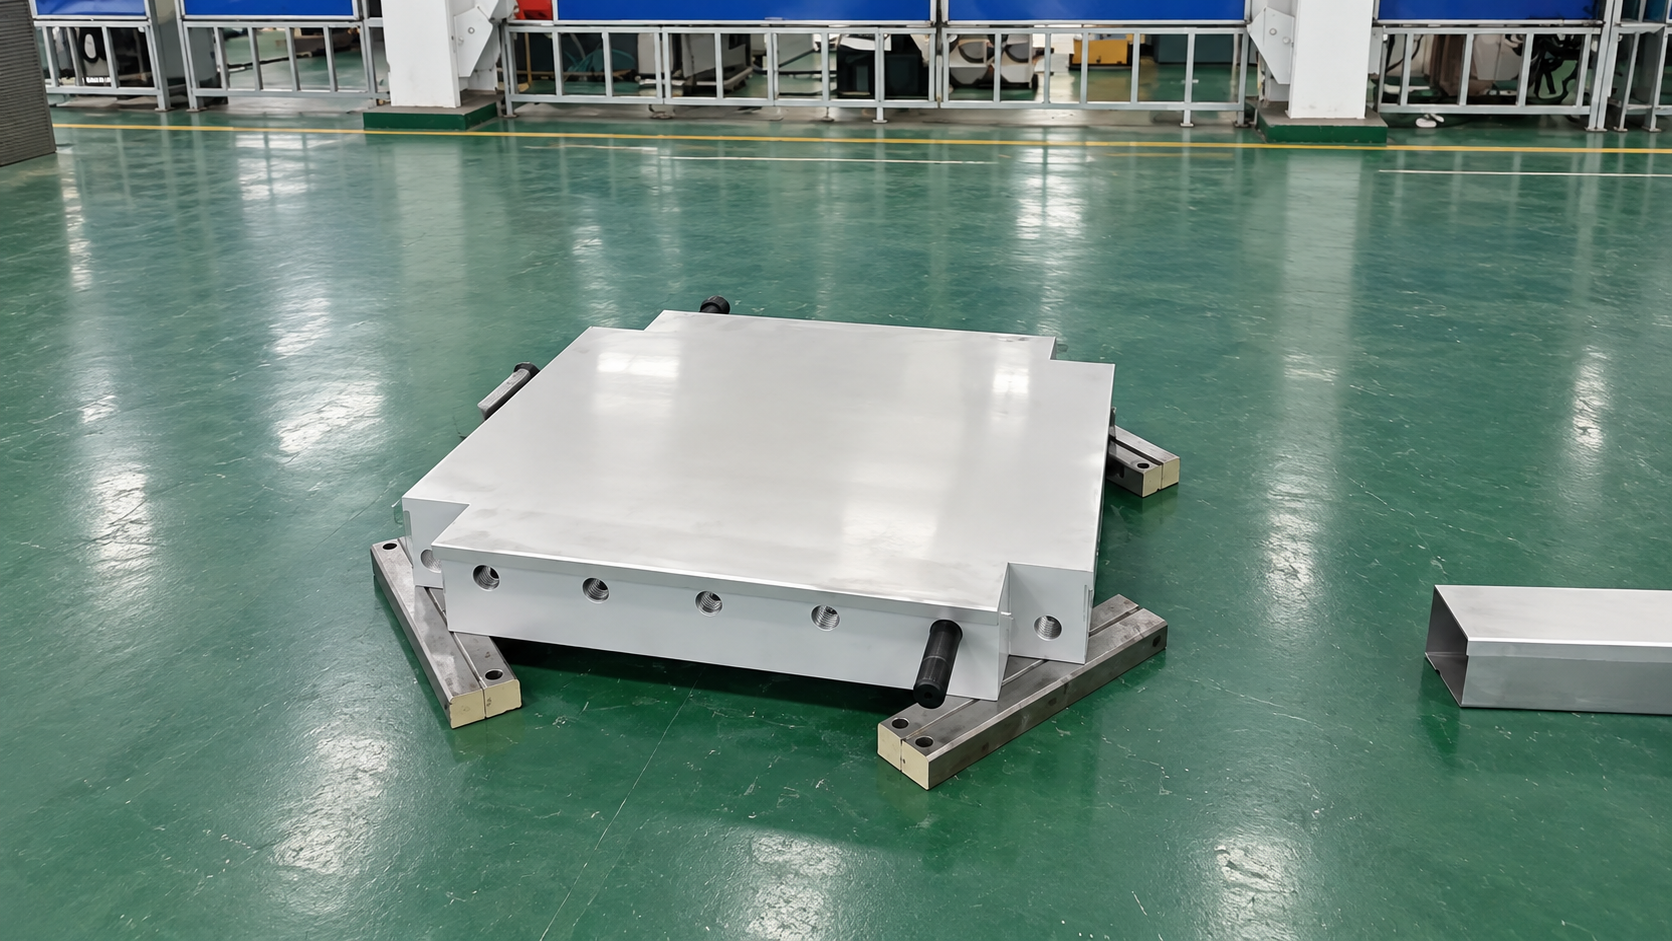
Für die Produktion vorbereitete geformte Platten
Plattenteile werden nach Größe und Projekt organisiert, bevor der geschweißte Kern gebaut wird.
03
Geschweißte Plattenpakete in der Werkstatt
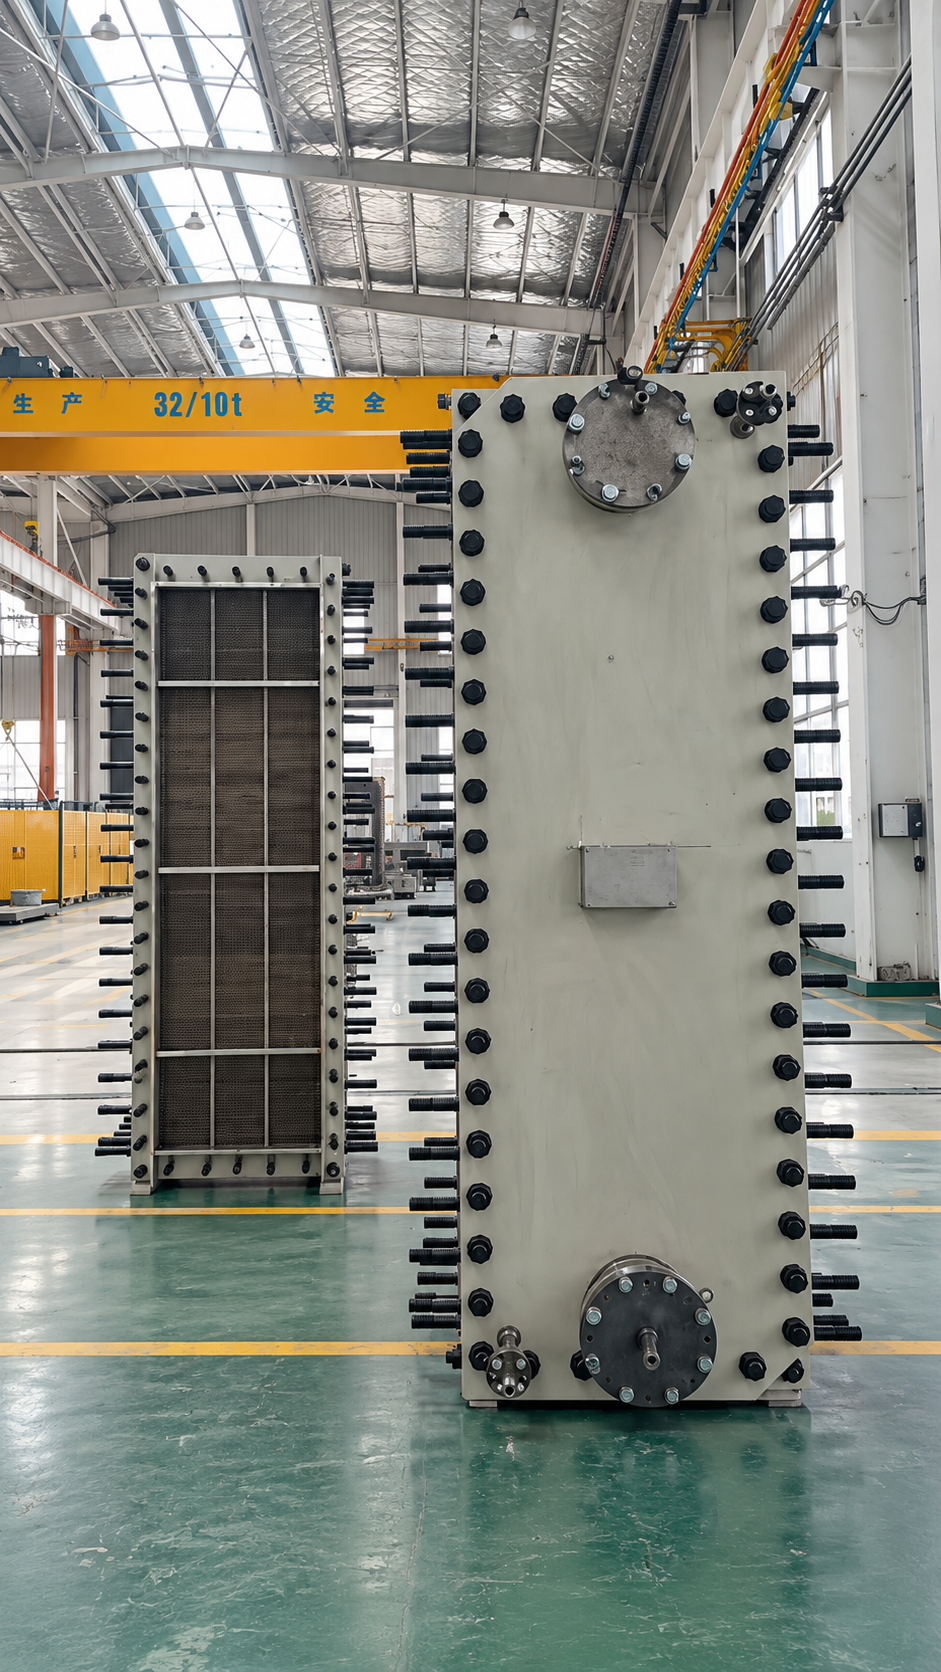
Fertige Plattenpakete in verschiedenen Größen zeigen die Kerngeometrie vor der endgültigen Gehäusemontage.
04
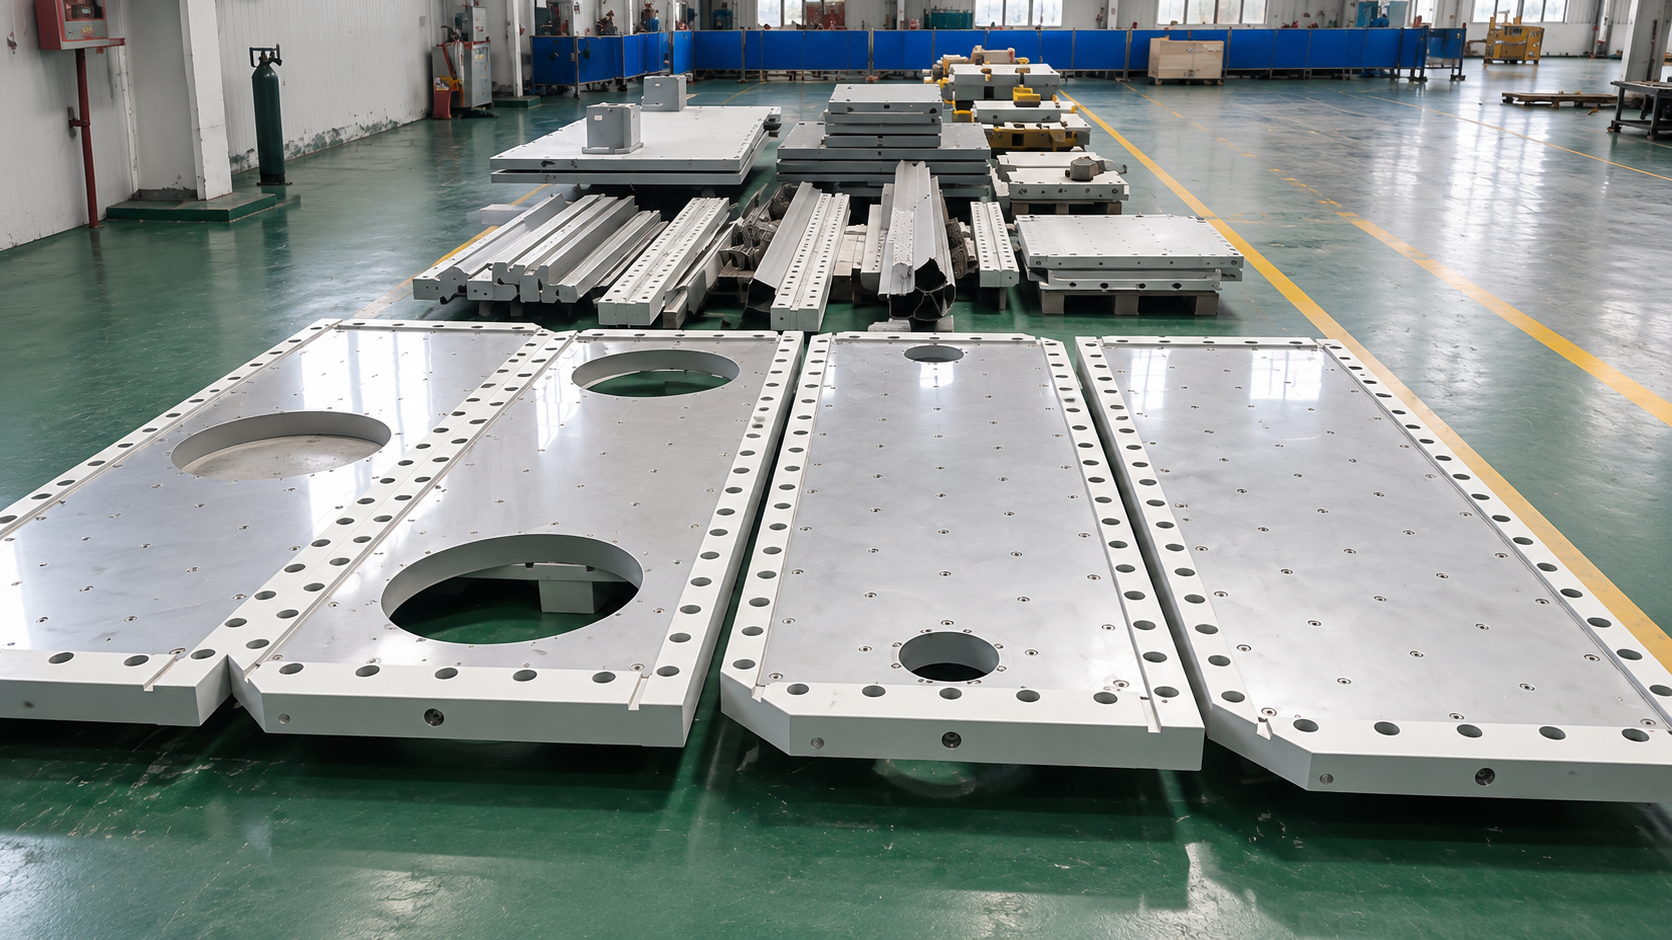
Bearbeitete Seitenpaneele und Rahmenbauteile
Panels, Schienen und Stützteile werden gemeinsam für die Projektmontage vorbereitet.
05
Unterstützungskomponenten vor der Montage
Bearbeitete Trägerkomponenten werden überprüft, bevor sie am Wärmetauscherrahmen montiert werden.
06
Vorbereitung zur Vormontage und Anpassung
Seitenplatten, Bolzen und Verbindungen werden vor der Endmontage angebracht und überprüft.
07
Dichtheitsprüfung vor Freigabe
Fertige Einheiten sind mit Testgeräten verbunden, sodass die Druckdichtheit vor dem Versand überprüft werden kann.
08
Fertige Ersatzgeräte
Ein fertiggestellter geschweißter Platten- und Blockwärmetauscher, der als Ersatz für eine installierte GEA-Einheit konfiguriert ist. Endgültige Abmessungen und Anschlüsse werden projektbezogen bestätigt.
09
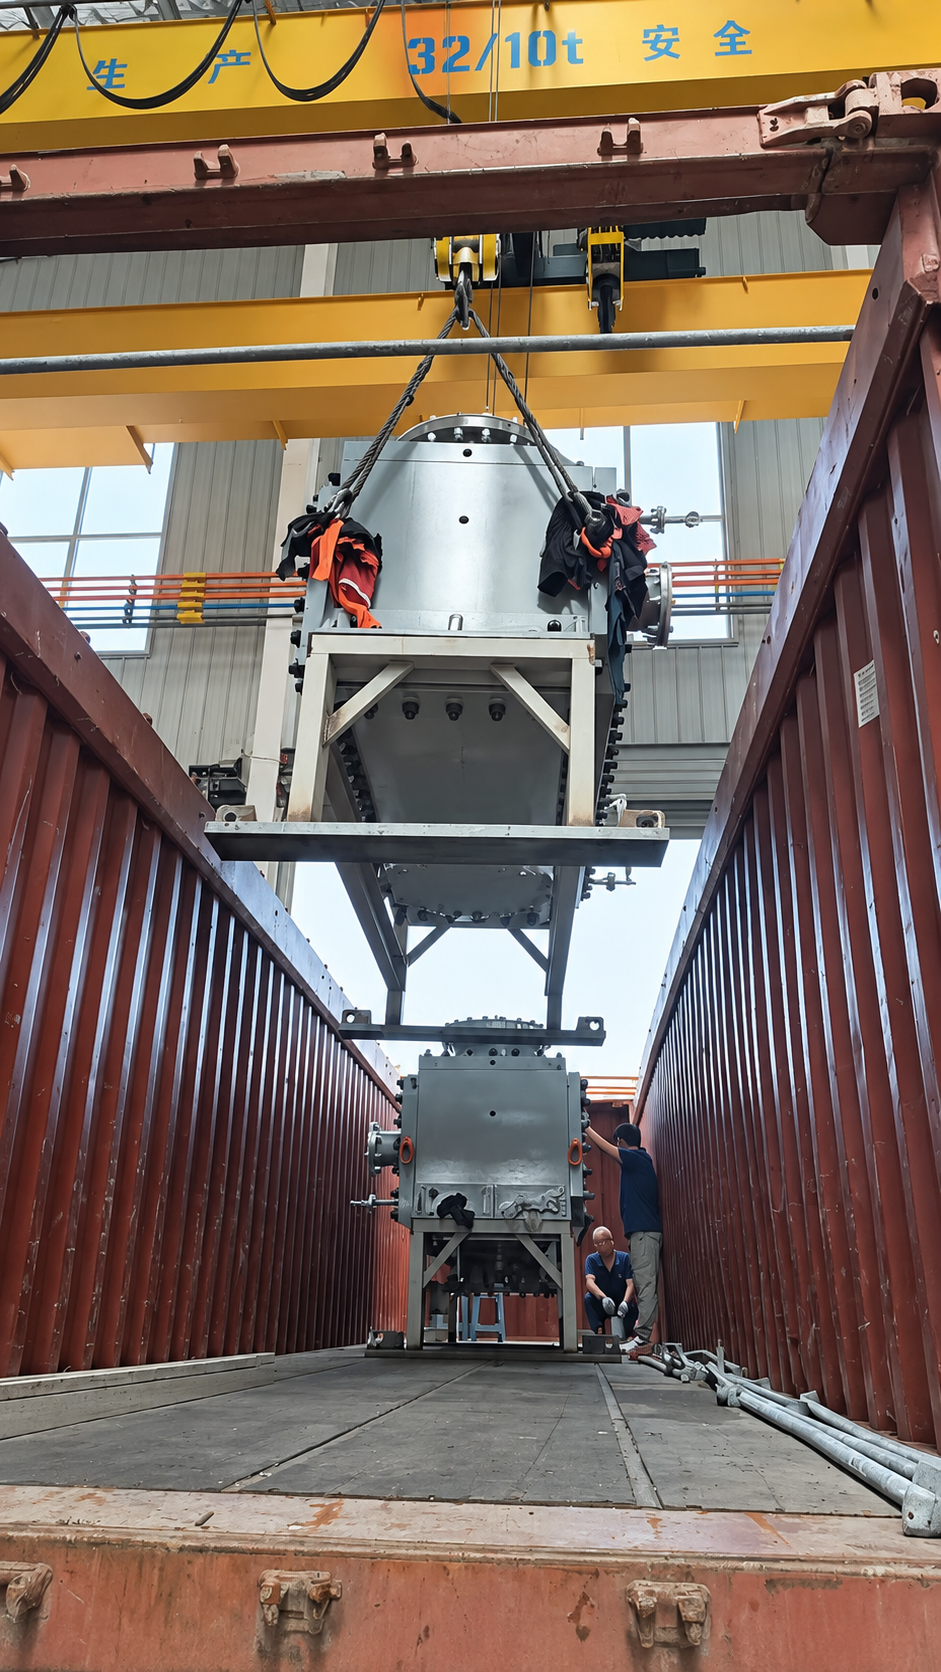
Lädt für die Lieferung
Große Einheiten werden mit dem Werkstattkran und einem kontrollierten Hebeplan in den Versandcontainer gehoben.
10
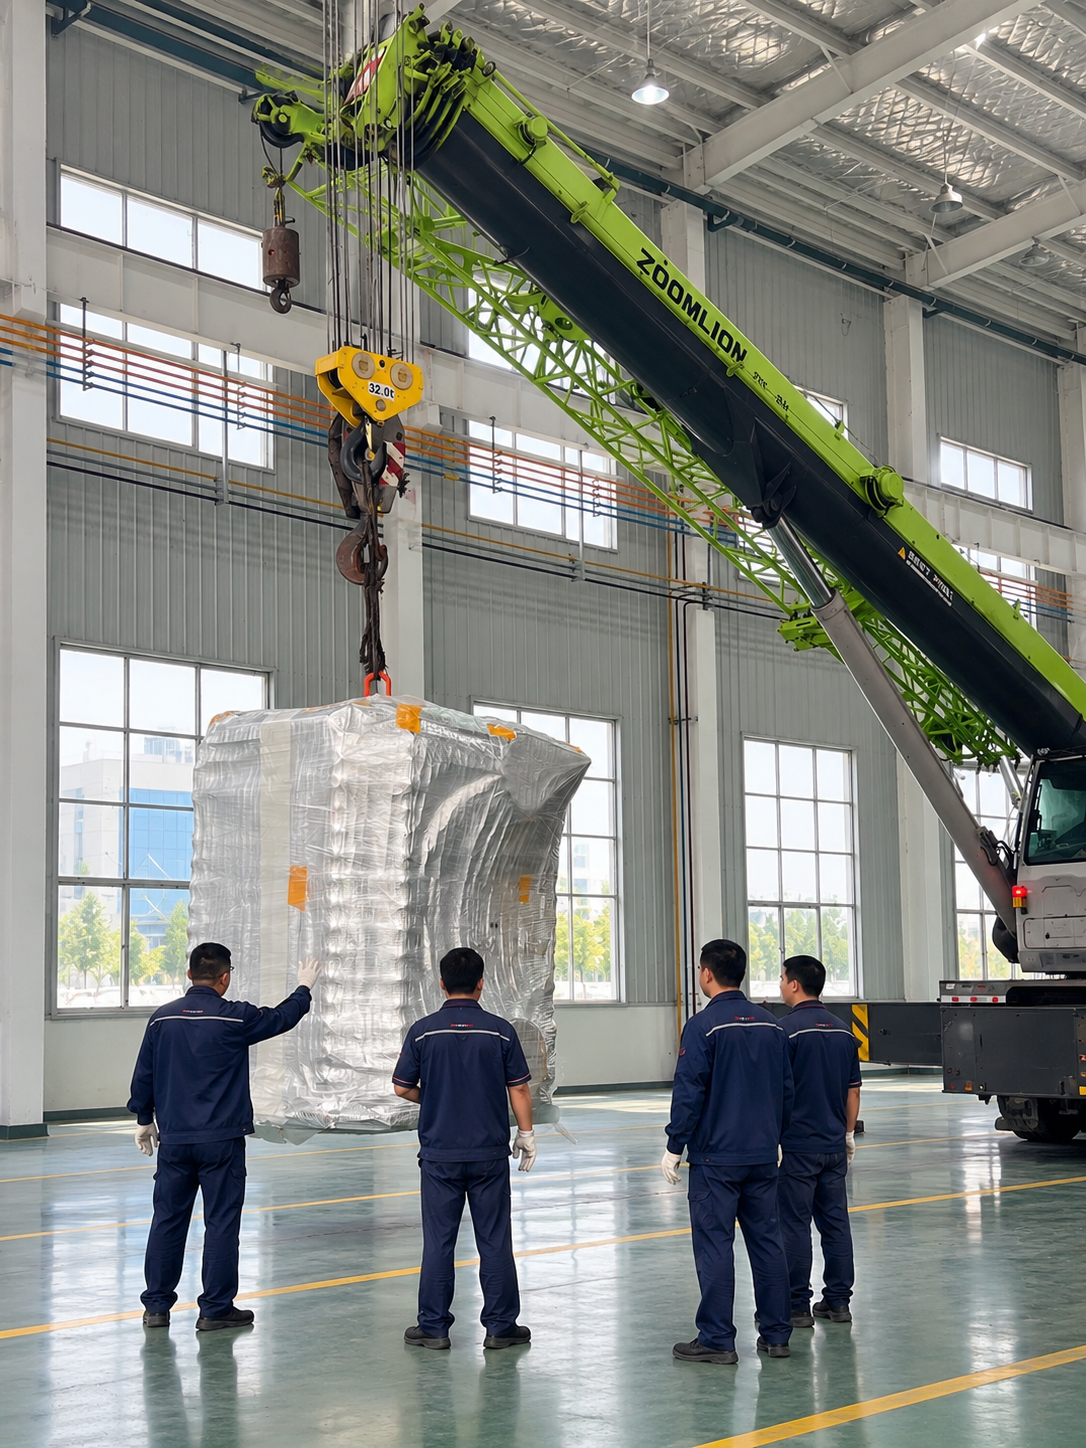
Schwerer Hub für ein CP120-Austauschprojekt
Eine verpackte Großformat-Einheit wird unter kontrollierter Aufsicht vor dem Transport angehoben.
PRODUKTGALERIE
Fertige Einheiten für unterschiedliche Prozessaufgaben.
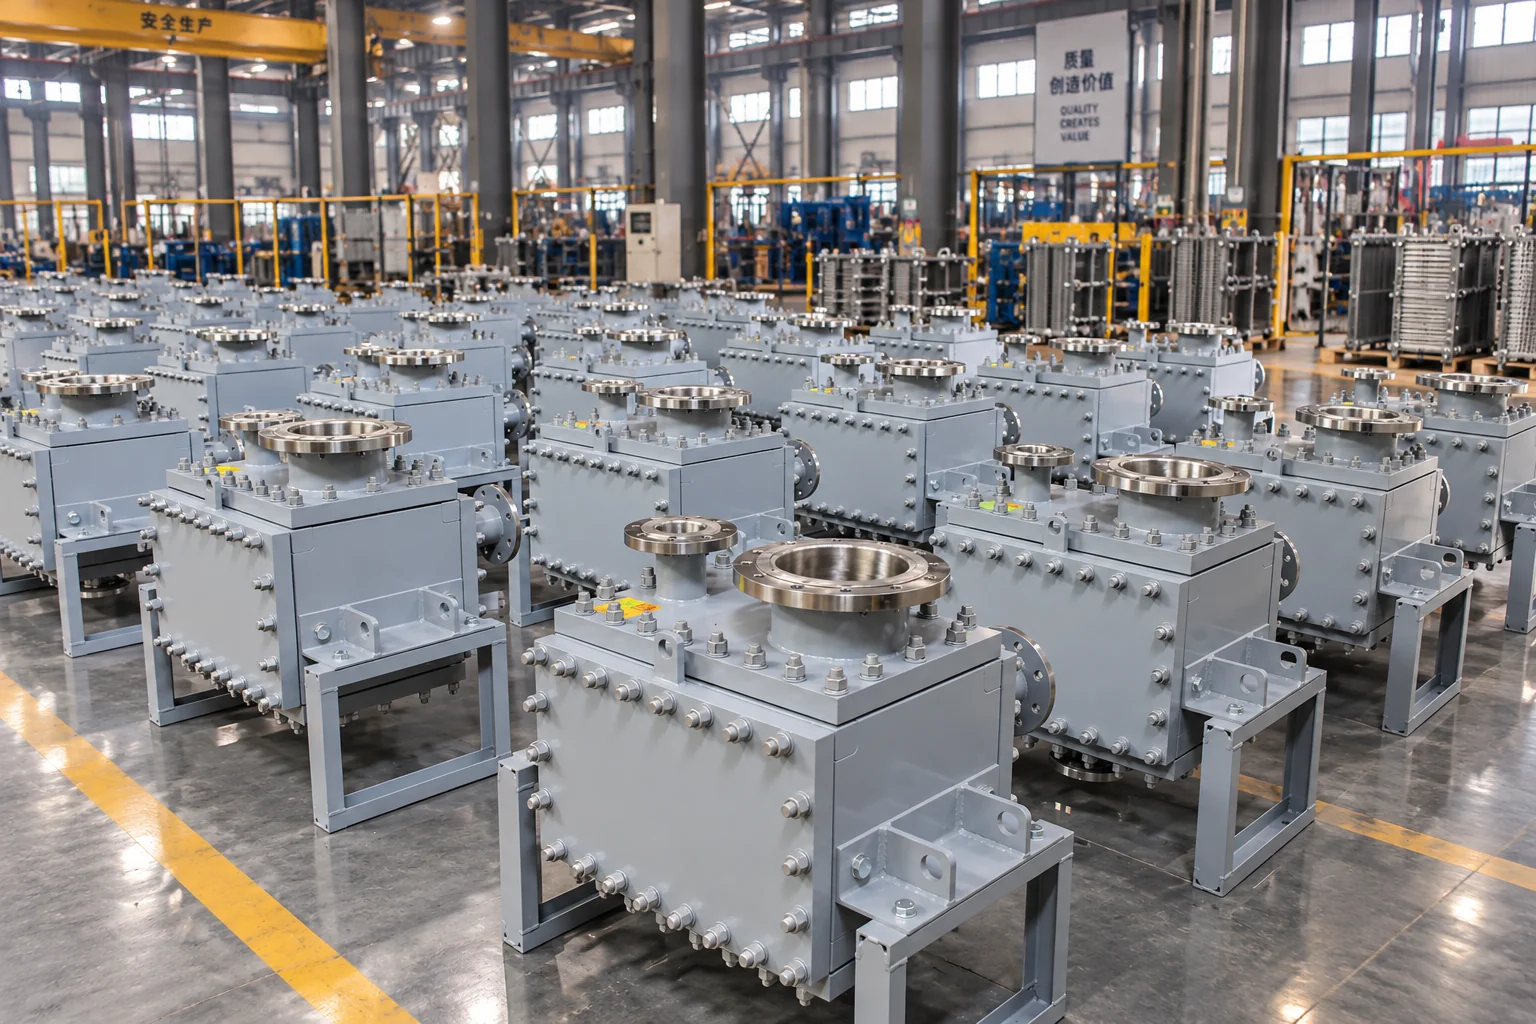
Ausgewählte fertige HEXCBLOC-Einheiten in kompakten, vertikalen, horizontalen und Ersatzkonfigurationen. Die endgültige Konstruktion wird für jedes Projekt ausgewählt.
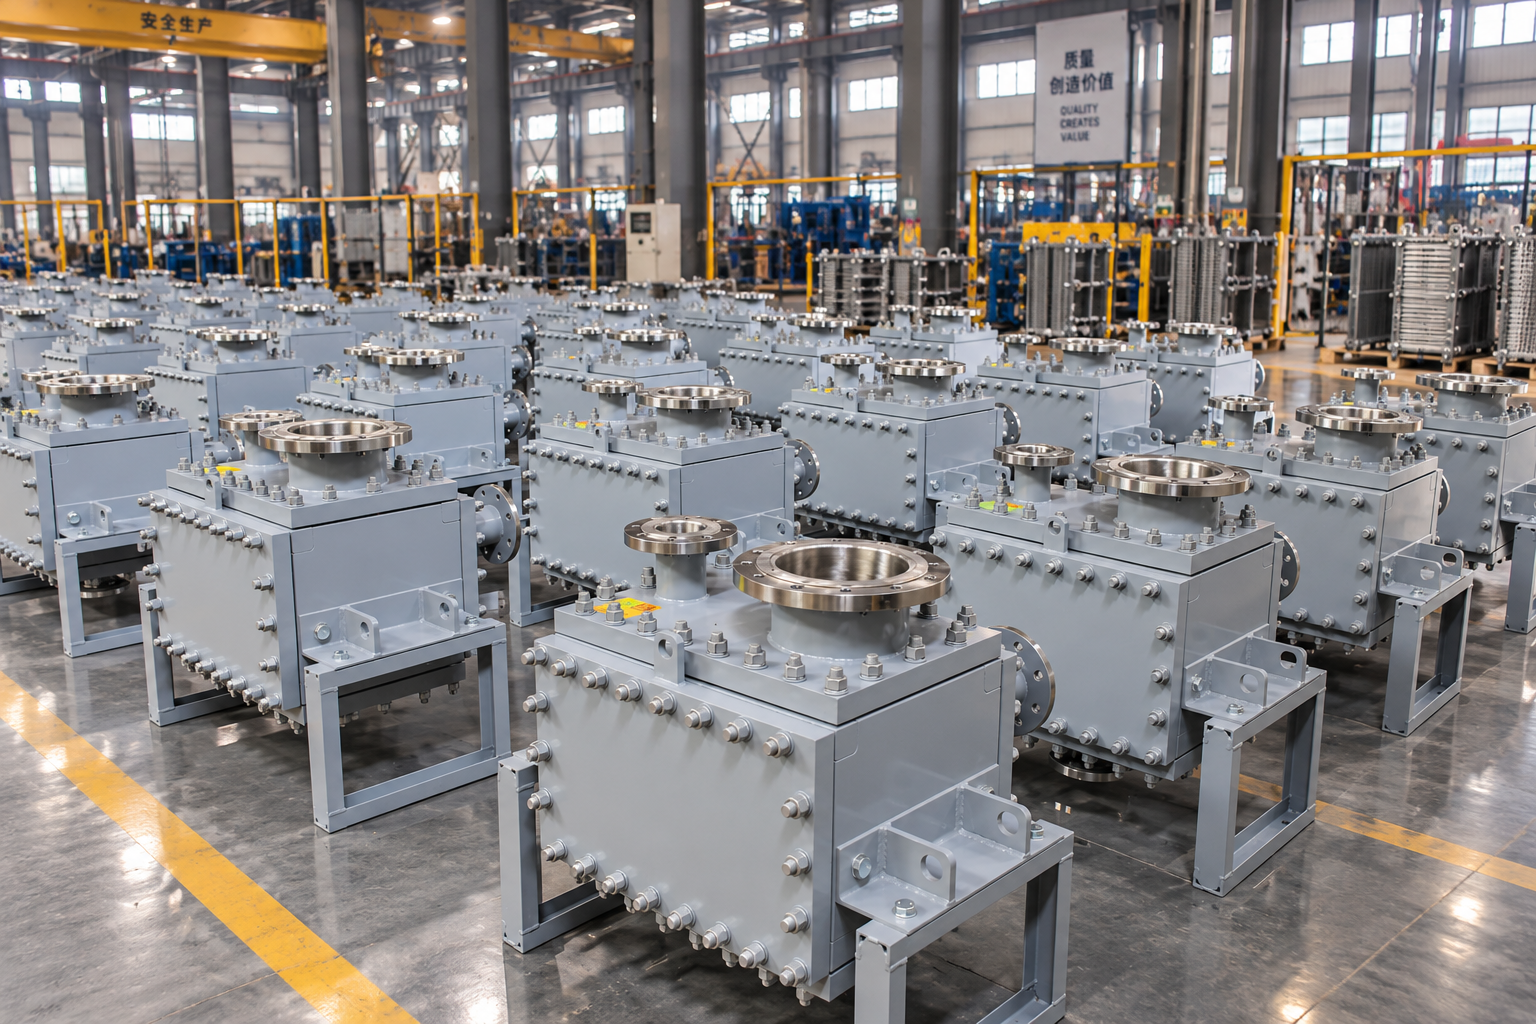
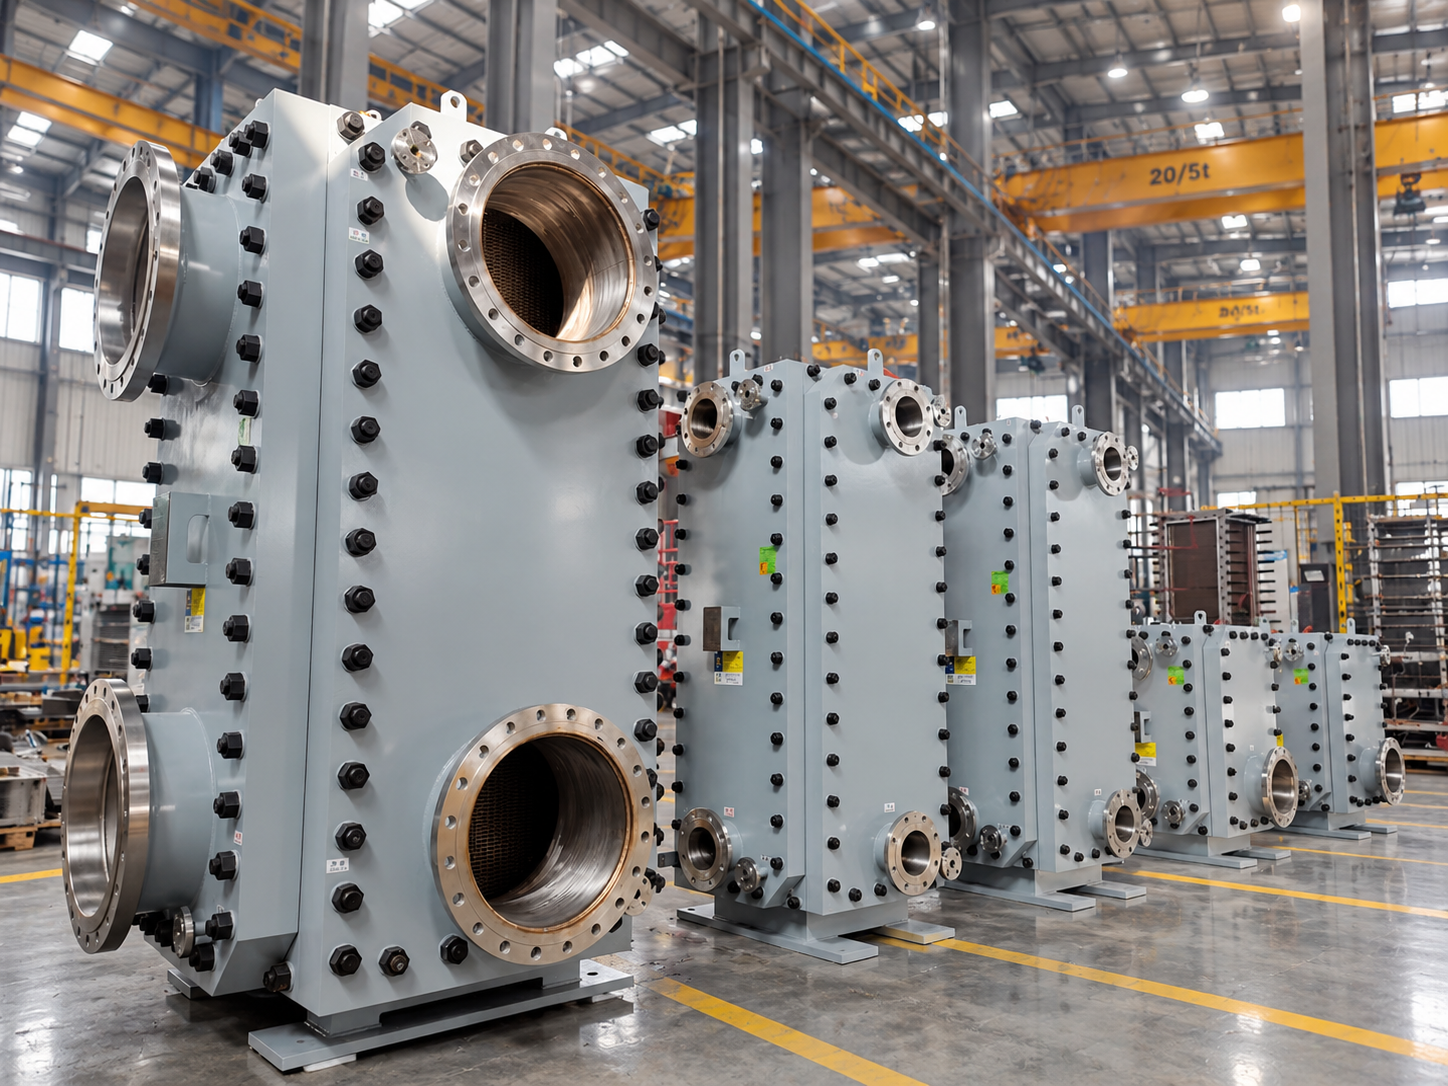
Fertige kompakte Plattenwärmeübertrager
Eine Produktionscharge fertiger Einheiten in mehreren Anschluss- und Unterstützungskonfigurationen.
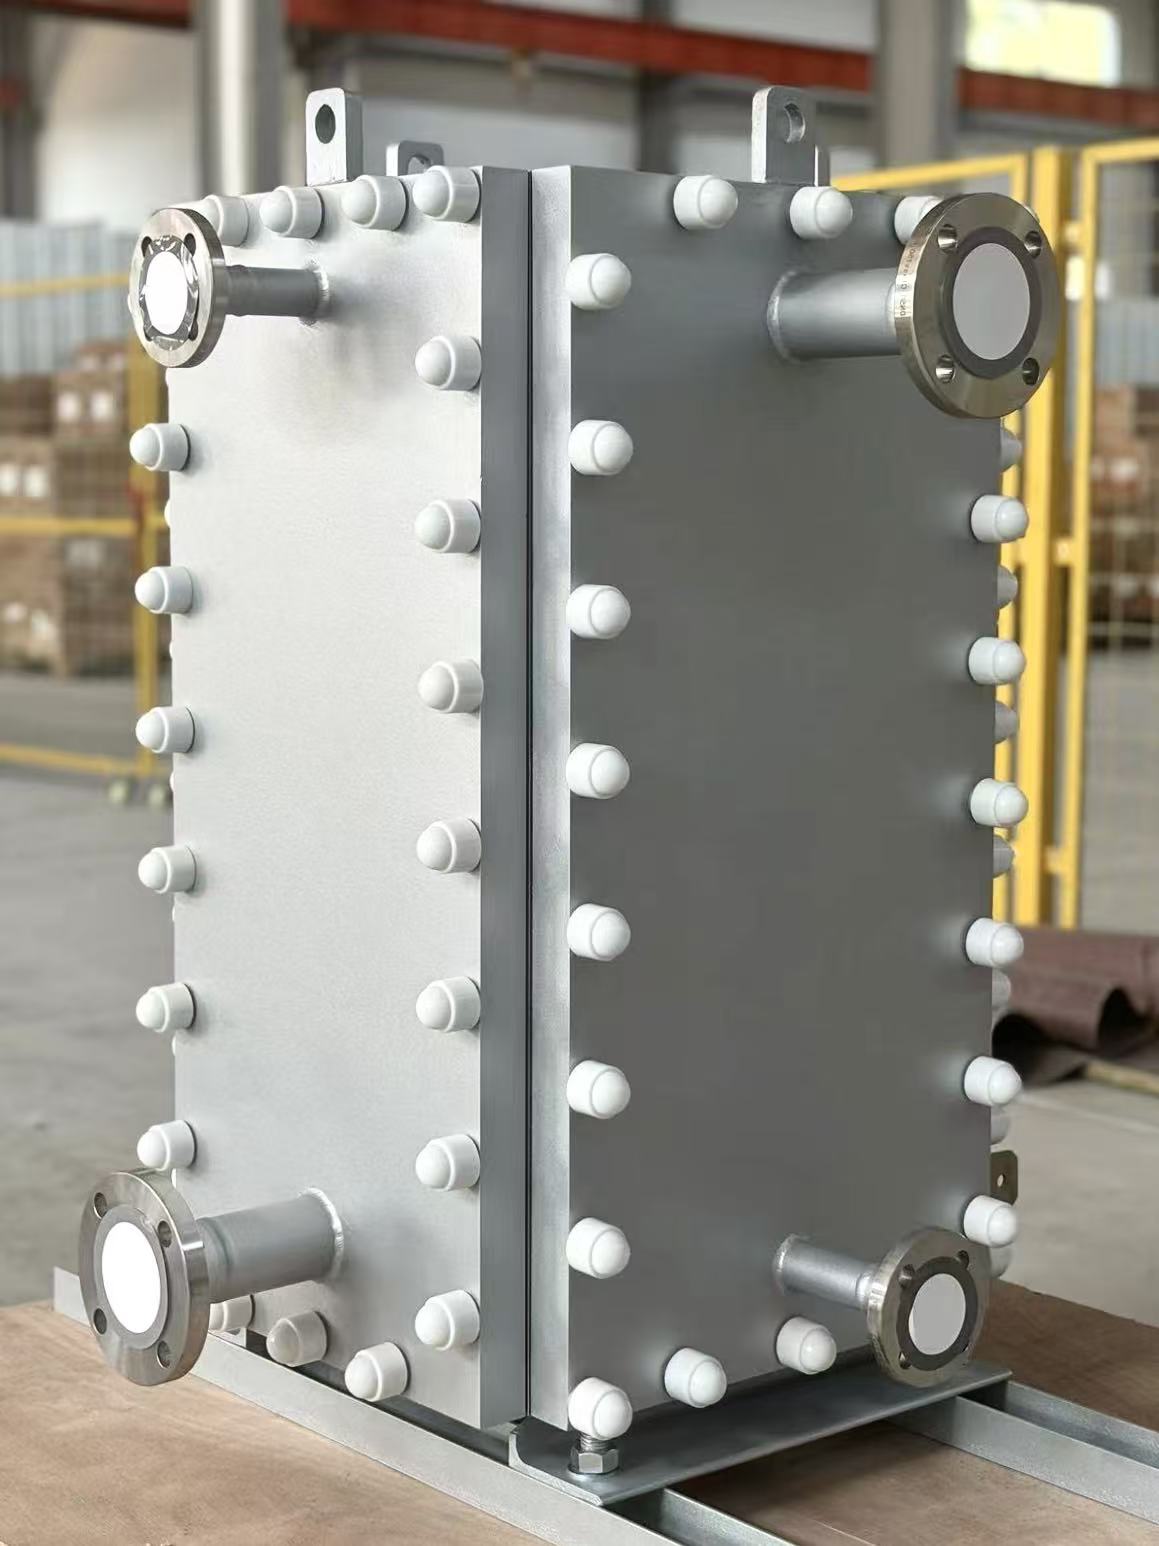
Komplett CP30 Ersatzkonfiguration
Eine kompakte Vier-Anschluss-Einheit, vorbereitet für eine Ersatzaufgabe.
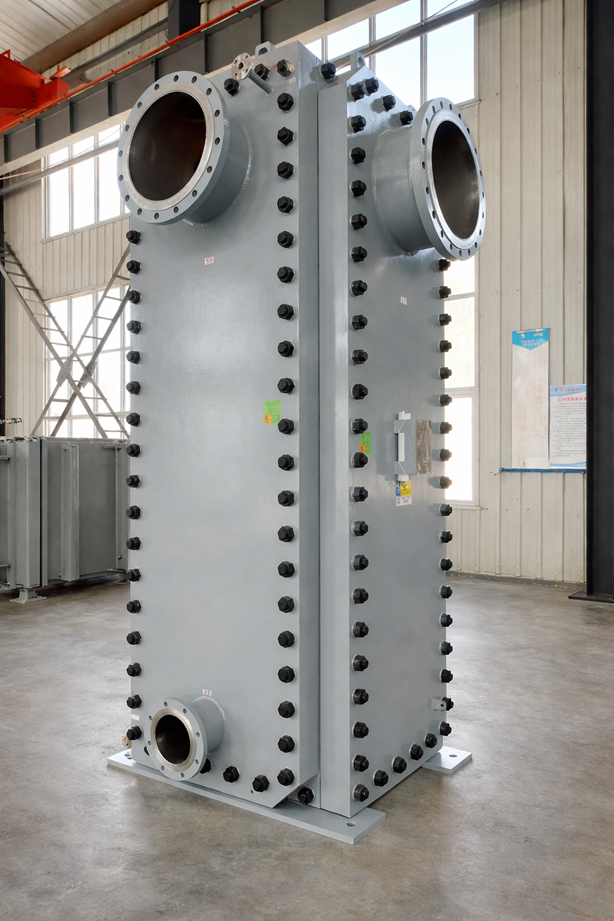
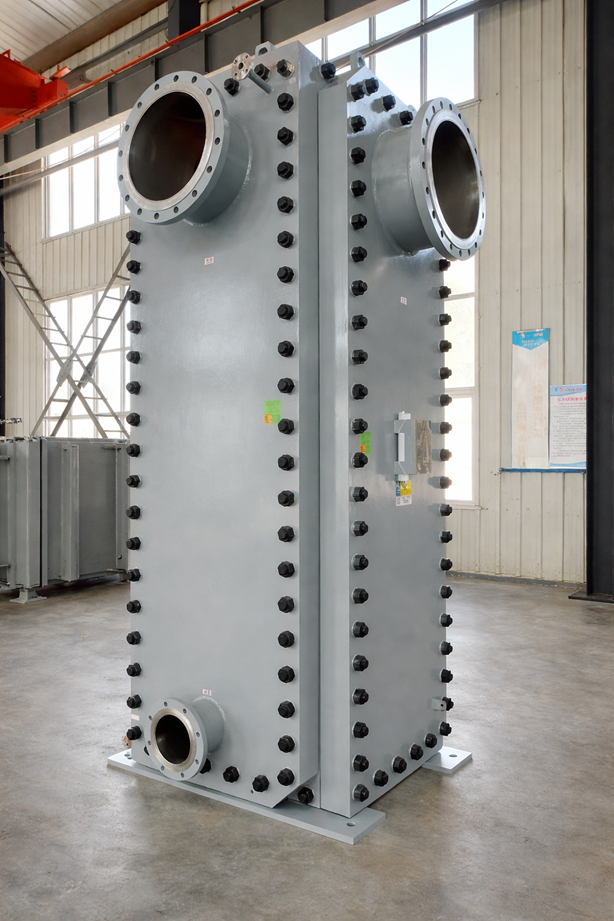
Große vertikale Block-Wärmetauscher
Fertige vertikale Einheiten zeigen die verfügbare Palette an Größen und Anschlussdurchmessern.
GEA geschweißter Plattenwärmetauscher Ersatz
Eine hohe Austauschvorrichtung, die um das bestehende Installationsgehäuse und die Stutzenanordnung konfiguriert ist.
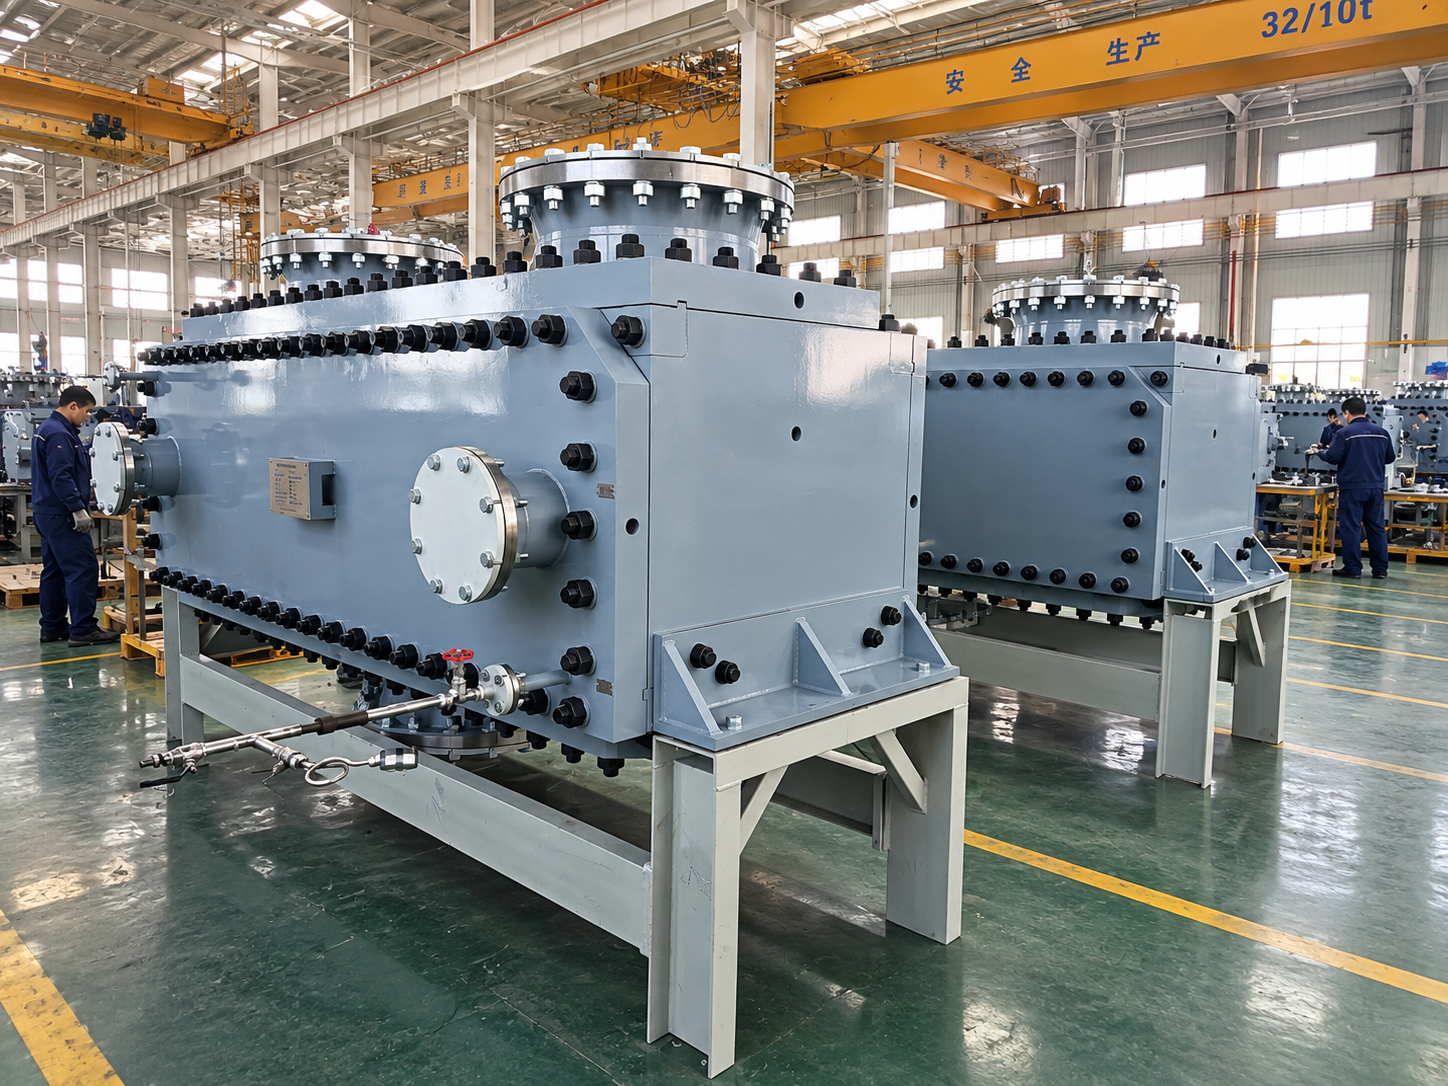
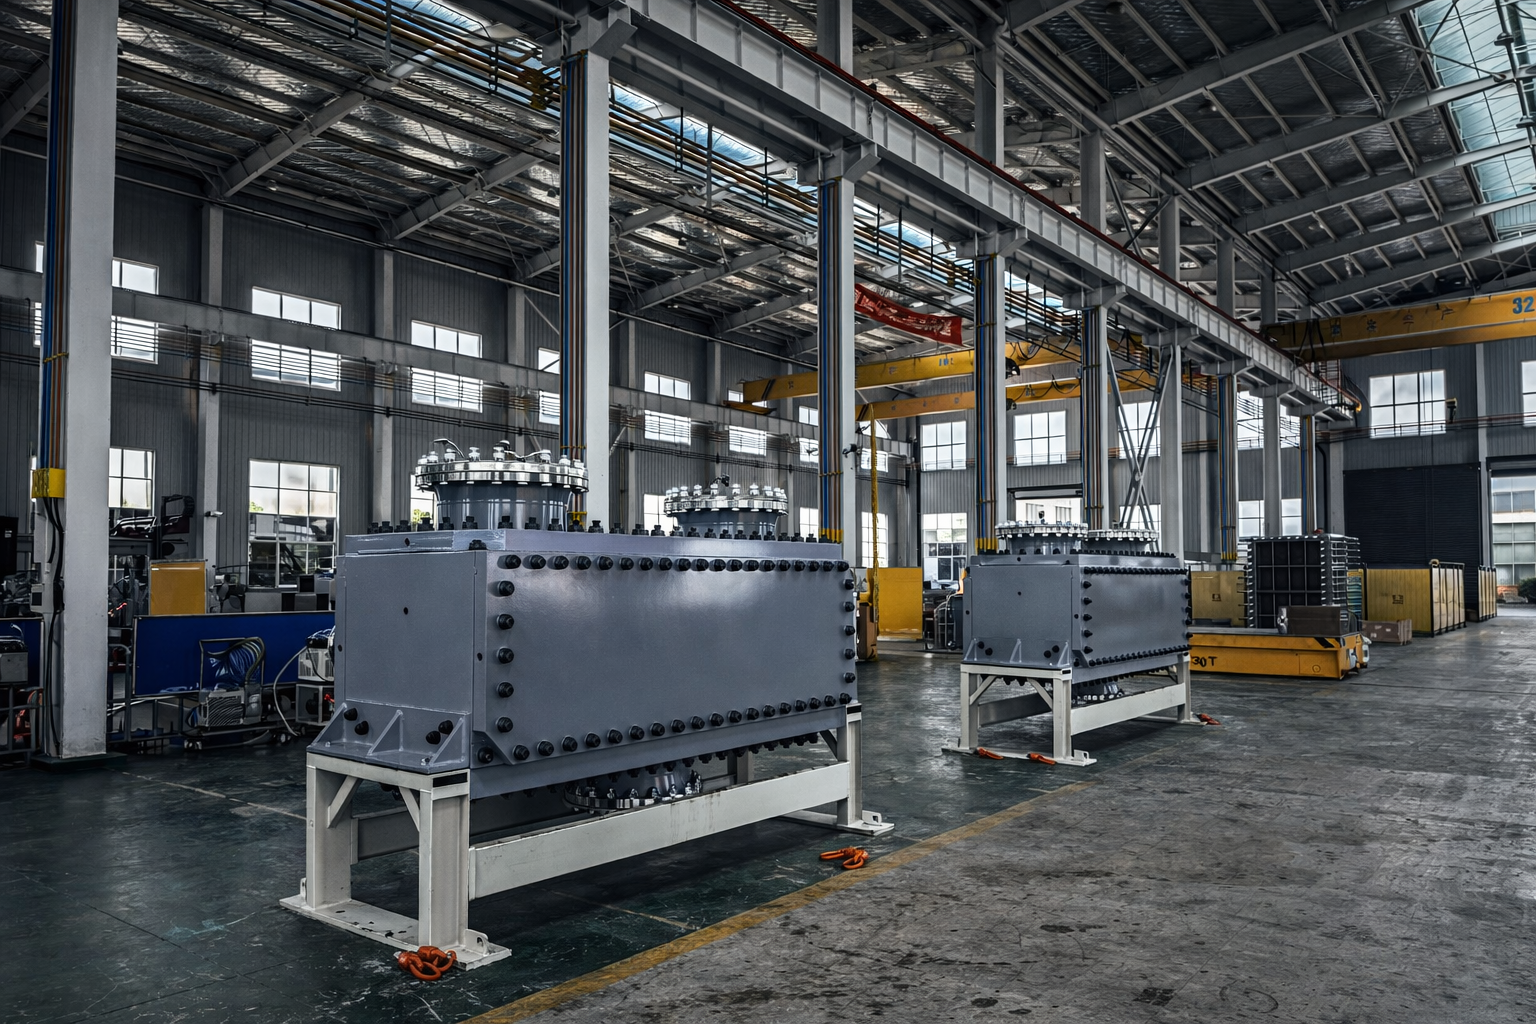
Horizontale Prozesskonfiguration
Horizontale Einheiten auf Tragstrukturen für projektspezifische Installationsanforderungen.
ZERTIFIZIERUNGEN
Herstellerangaben
Herstellerzertifikate, Registrierungsdokumente und deren angegebene Anwendungsbereiche ansehen.
Von geformten Platten zu einem geschweißten Wärmetauscher-Kern.
Automatisches Laserschweißen ist Teil des dokumentierten Herstellungsprozesses von PANSTAR für geschweißte Produkte. Plattengeometrie, Legierung, Fugen Vorbereitung und der Umfang der Projektinspektion definieren die Fertigungsanforderungen.
Senden Sie Ihre Prozessdaten für die Auswahl des Wärmetauschers
Stellen Sie sowohl Flüssigkeiten, Durchflussraten, Ein- und Austrittstemperaturen, Betriebs- und Auslegungsdrücke, zulässigen Druckverlust sowie Materialanforderungen bereit. Bei einem Ersatz Gerät geben Sie Typschild und Anordnungszeichnung an.
Erkunden Sie den Austausch des Compabloc-Kerns oder der kompletten Einheit und den Austausch der K°Bloc-Vollanlage. Teilen Sie das Datenblatt, die Zeichnung und die Betriebsbedingungen zur Überprüfung.