Hàn TIG · Hồ quang Argon
Hồ sơ hợp nhất rộng hơn trong mẫu minh họa.
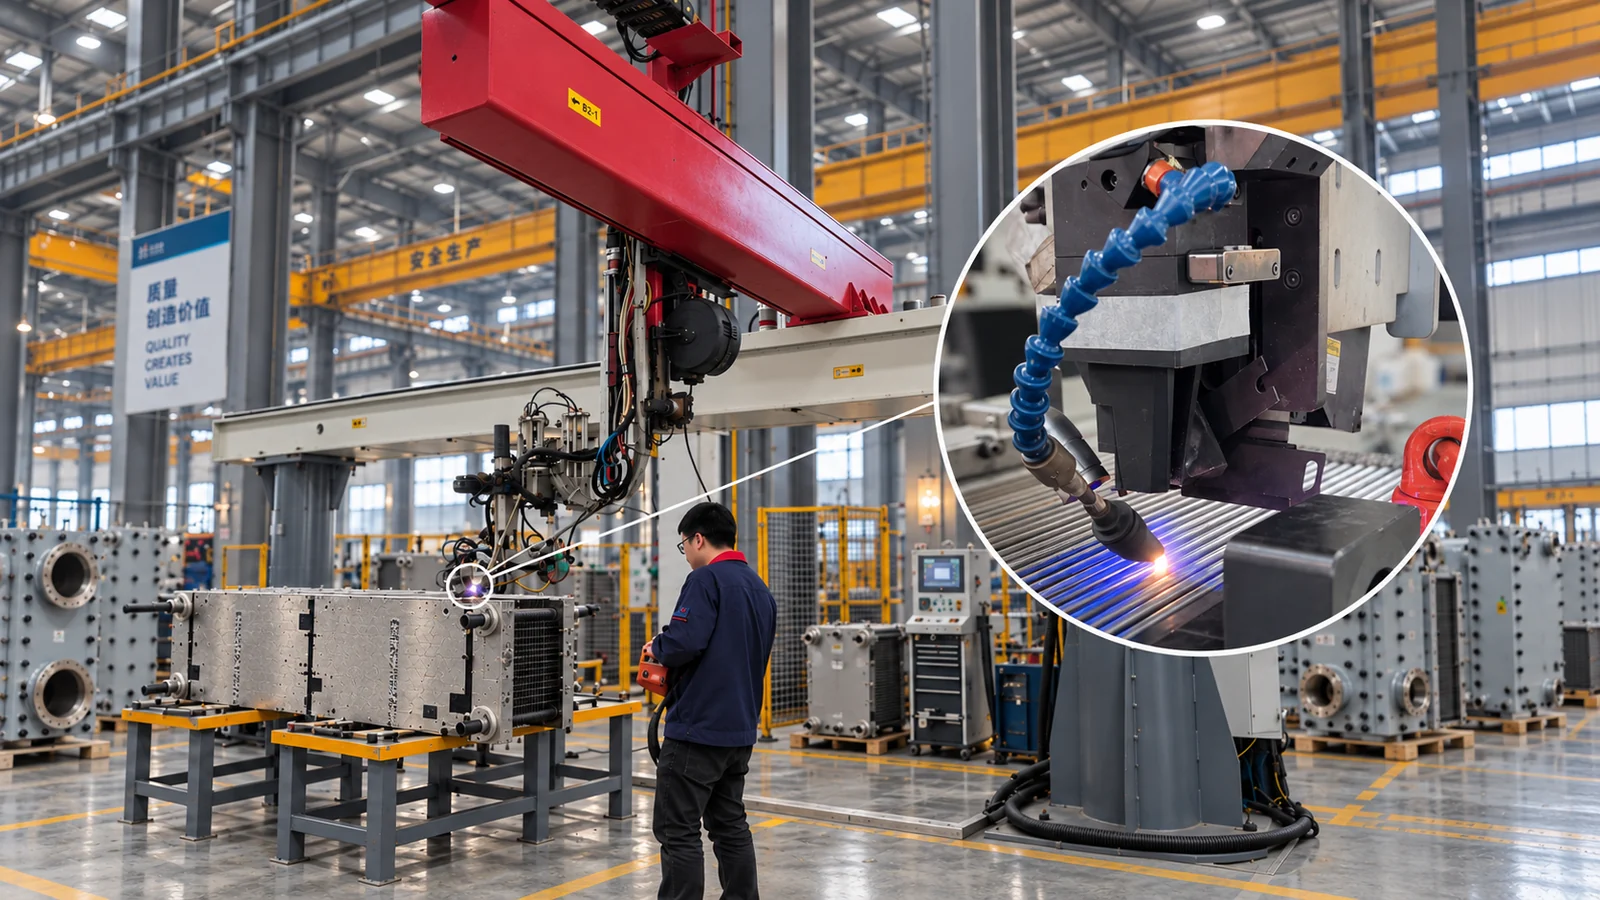
Công nghệ PANSTAR HEXCBLOC kết hợp các tấm truyền nhiệt định hình, gói tấm hàn bằng laser và các kênh nóng và lạnh riêng biệt cho nhiệm vụ quy trình công nghiệp. Vỏ dịch vụ có thể tháo rời giúp tiếp cận lõi hàn để kiểm tra và làm sạch phù hợp.
Các nếp gấp được ép tạo thành bề mặt truyền nhiệt và tạo lối đi giữa các tấm liền kề. Các điểm tiếp xúc trong biên dạng đã định hình hỗ trợ chồng tấm. Hình dạng tấm đã chọn xác định khoảng cách kênh và phải được kiểm tra dựa trên bản vẽ sản xuất đã được phê duyệt.
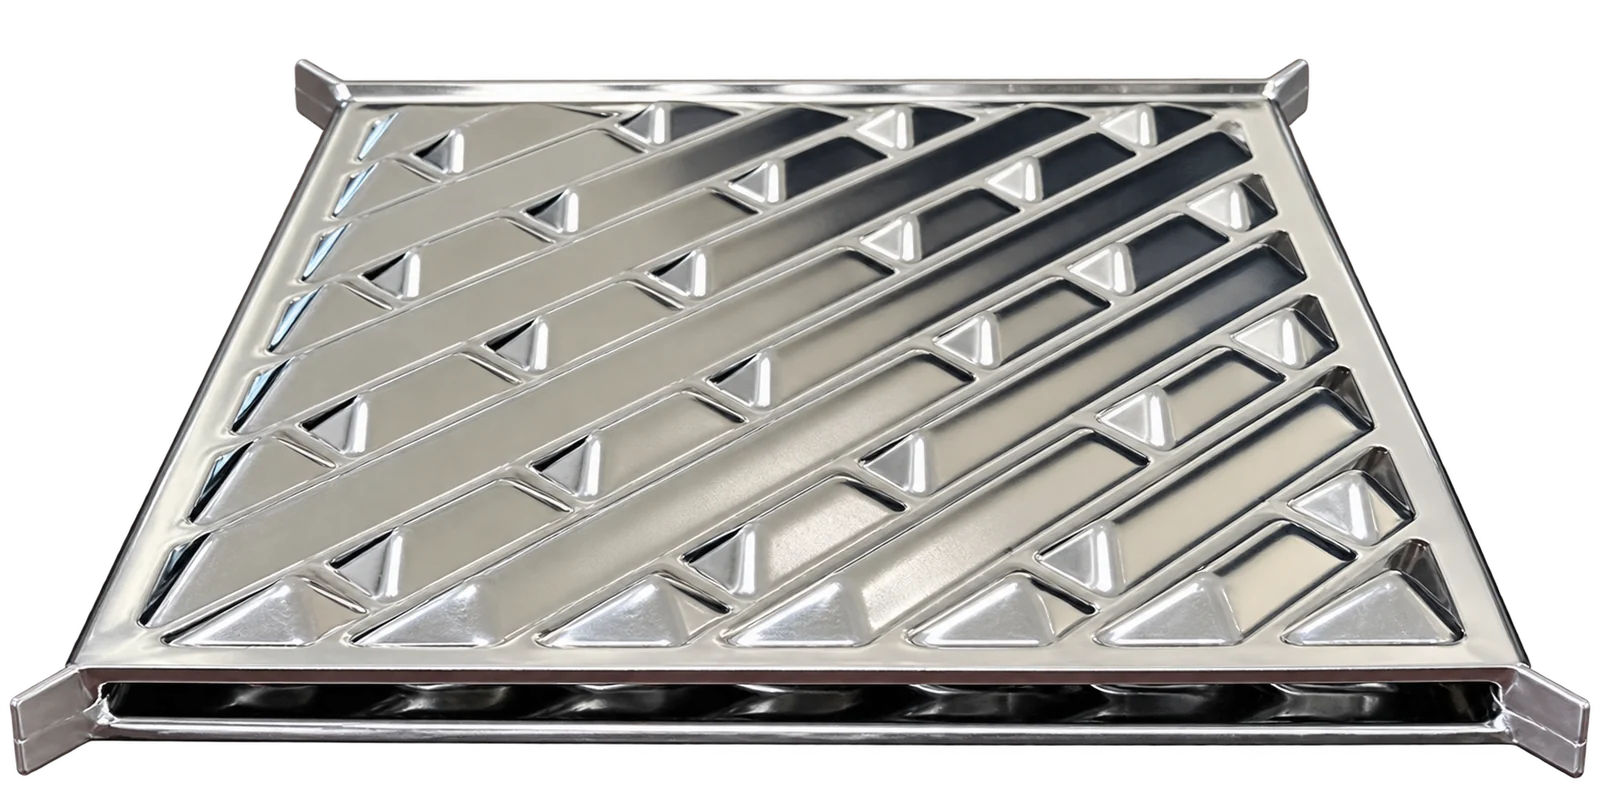
Hình ảnh động hiển thị một chồng tấm đã định hình với các cặp cạnh thay thế được hàn để tạo ra các đường dẫn dòng nóng và lạnh riêng biệt. Các cạnh mở kết nối từng nhóm kênh với mạch của nó. Nó minh họa sự hình thành kênh; sự sắp xếp dòng chảy được lựa chọn tuân theo thiết kế thiết bị đã được phê duyệt.
Hàn laser đi theo đường nối đã chọn để bịt kín các cạnh của tấm và tạo thành gói tấm. Nhiệt đầu vào tập trung có thể tạo ra vùng hàn hẹp trong điều kiện sản xuất được kiểm soát. Kết quả có thể lặp lại phụ thuộc vào việc kiểm soát và kiểm tra quy trình.
Hồ sơ hợp nhất rộng hơn trong mẫu minh họa.
Hồ sơ hợp nhất tập trung trong mẫu minh họa.
Tia laser hội tụ có thể tập trung nhiệt vào khớp; cấu hình nhiệt hạch thu được phụ thuộc vào cài đặt vật liệu, độ dày và quy trình.
Đầu vào nhiệt cục bộ có thể hạn chế vùng bị ảnh hưởng và biến dạng. Mức độ của chúng phụ thuộc vào quy trình hàn, hình dạng mối nối và điều khiển vật cố định.
Các thông số hàn và lắp mối nối được lựa chọn để đạt được sự kết hợp cần thiết thông qua mối nối.
Hàn laser PANSTAR tập trung năng lượng tại khớp để tạo thành vùng nhiệt hạch sâu và hẹp. Mặt cắt mở rộng thể hiện biên dạng mép tấm được hàn.
Kiểm tra độ bền kéo kiểm tra mối hàn dưới tải. Mẫu được hiển thị bị gãy bên ngoài vùng hàn, mối hàn vẫn còn nguyên.
Hình dạng hình học chính xác của mối nối phải được xác nhận từ bản vẽ của nhà sản xuất đã được phê duyệt đối với thiết bị đang được đánh giá.
Môi hình thành gặp nhau tại mối hàn đối đầu. Khả năng tiếp cận mối nối, tính liên tục của bề mặt và khả năng làm sạch phụ thuộc vào biên dạng tấm đã được phê duyệt, việc thực hiện mối hàn và các điều kiện sử dụng.
Tùy thuộc vào hình dạng, đặc tính chất lỏng và điều kiện vận hành, phần lõm còn sót lại có thể ảnh hưởng đến khả năng làm sạch và trạng thái cặn. Phần thực tế phải được xác minh từ bản vẽ sản xuất có liên quan.
Khả năng làm sạch và trạng thái cặn phụ thuộc vào kích thước thực tế của hốc, thành phần chất lỏng, nhiệt độ, hợp kim, chất lượng mối hàn, vận tốc và phương pháp làm sạch. Các sơ đồ hỗ trợ một cuộc thảo luận kỹ thuật; họ không thiết lập việc xây dựng hoặc hoạt động của một đơn vị bên thứ ba cụ thể.
Sơ đồ hàn cuối thay thế mang tính minh họa. Đây không phải là phần sản xuất đã được xác minh cho một sản phẩm cụ thể của bên thứ ba. Sơ đồ không theo tỷ lệ và không hiển thị các trường luồng được tính toán.
Tài liệu tham khảo kỹ thuật: Alfa Laval · Mối hàn chữ C · Alleima · Ăn mòn kẽ hở
Các tấm hình thành riêng lẻ được hàn thành các kênh và sau đó vào lõi truyền nhiệt, giữ cho hai mạch chất lỏng tách biệt. Các đầu cắm, tấm và vòng đệm bên ngoài hoàn tất quá trình lắp ráp; nắp có thể tháo rời cung cấp khả năng tiếp cận dịch vụ mà không cần tách các tấm hàn. Khả năng ngăn chặn áp suất phải được đánh giá đối với cụm lắp ráp hoàn chỉnh đã được phê duyệt.
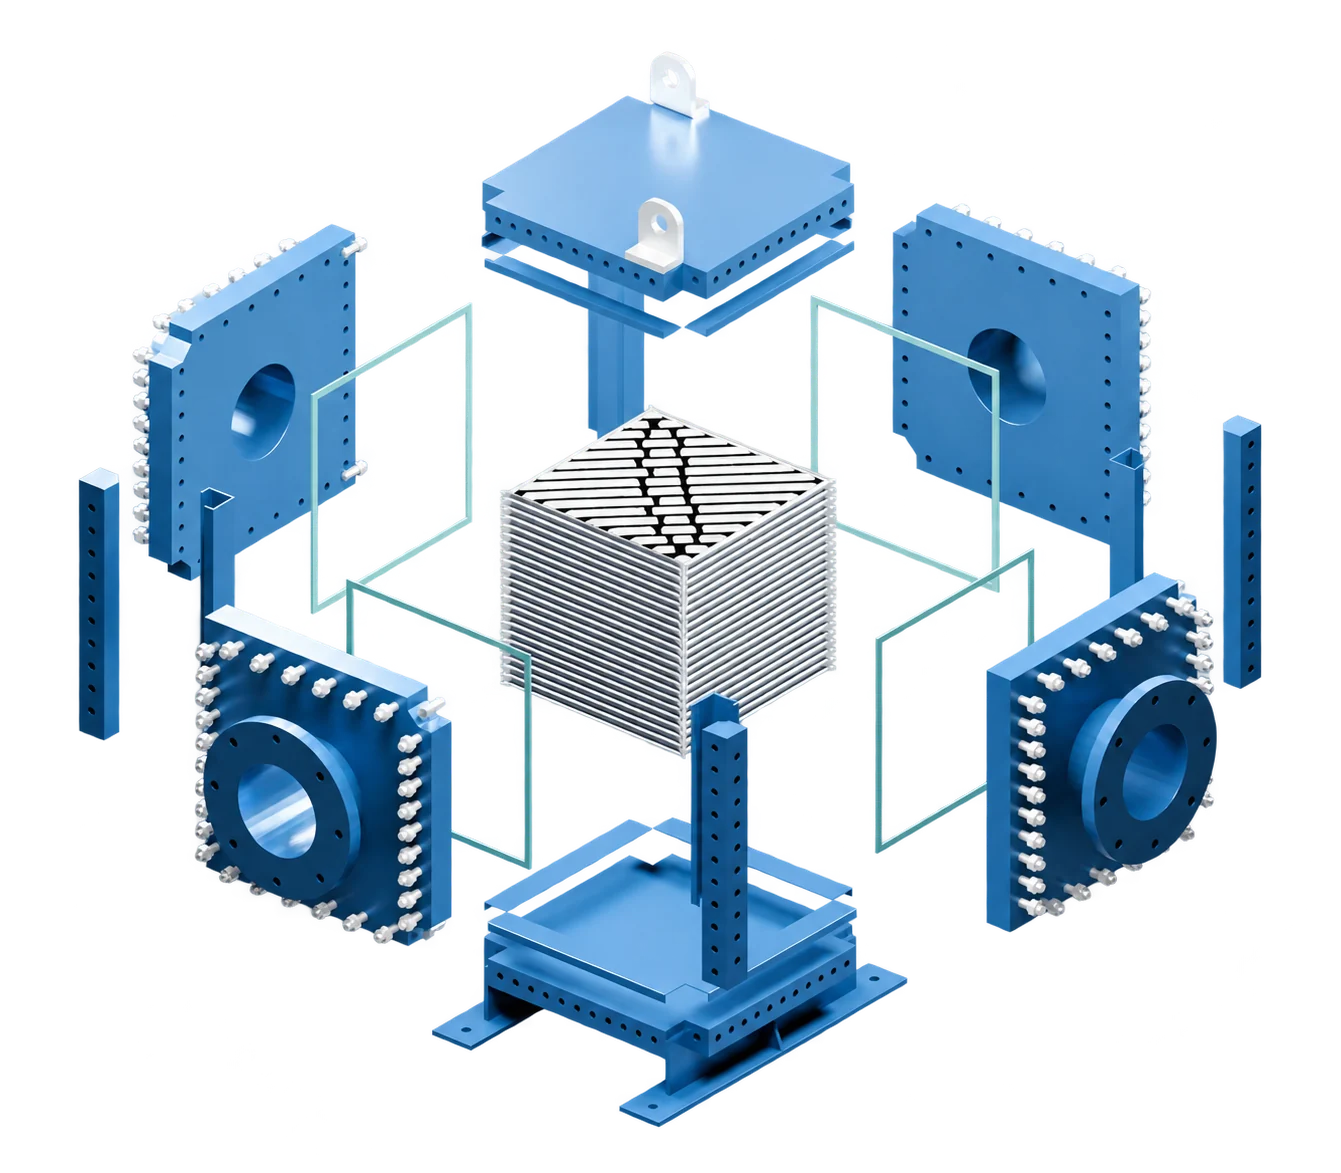
Chuyển đổi giữa các chế độ xem được lắp ráp, mở rộng và dòng chảy. Đường màu cam xác định mạch nóng và đường màu xanh xác định mạch lạnh ở các kênh lân cận. Sơ đồ này minh họa cấu hình được hiển thị, không tính toán vận tốc hoặc nhiệt độ; sự sắp xếp được lựa chọn tuân theo thiết kế dự án.
Các nắp có thể tháo rời để lộ các nhóm kênh để kiểm tra và làm sạch cơ học phù hợp trong khi gói tấm vẫn được hàn. Dành không gian để tháo nắp, làm sạch dụng cụ và nâng hạ; kiểm tra các con dấu của bảng điều khiển trước khi lắp ráp lại.
Phương pháp làm sạch phụ thuộc vào loại cặn bẩn, độ cứng cặn, chất lỏng xử lý, khả năng tiếp cận kênh và quy trình vận hành. Truy cập cơ học không có nghĩa là mọi khoản tiền gửi có thể được loại bỏ một cách máy móc.